

Structură: Carcasă de turn din oțel tubular laminat.
Unitate de lucru din atelier: O secțiune de transport finisată.
Îmbinări principale: suduri longitudinale, suduri circumferențiale și suduri de flanșă.
Baza de planificare: Geometria secțiunii, puterea acceptată și gradul de ocupare a stației.
Un turn eolian începe ca o tablă plată de oțel și părăsește fabrica ca secțiuni finite, gata pentru secvența de instalare. Între aceste puncte, procesul de fabricație al turnului eolian leagă tăierea, formarea, sudarea, inspecția și finisarea. Fiecare operațiune trebuie să producă o piesă de prelucrat gata pentru următoarea stație, una pe care este pregătită să o accepte.
Această predare devine costisitoare atunci când o cutie își pierde identitatea materialului, o flanșă necesită corecții după sudare sau piesele metalice finalizate așteaptă în afara unui compartiment de acoperire ocupat. Un plan de producție are nevoie de un lanț de înregistrări și de o gamă compatibilă de piese de prelucrat la fiecare stație, alături de lista de utilaje.
Procesul de fabricație a turnurilor eoliene transformă tabla de oțel verificată în cutii laminate, sudează aceste cutii în secțiuni cu flanșe, apoi finalizează inspecția, protecția suprafeței, echiparea și expedierea. Această secvență acoperă turnurile tubulare convenționale din oțel.
- Numai atunci când stațiile rămase pot prelua munca suplimentară, o stație de sudare mai rapidă va crește producția finală.
- O cutie este o unitate de înveliș laminată; o secțiune de transport are cutii conectate și interfețe de capăt de secțiune.
- Sudurile de atelier conectează structura de oțel. Flanșele șurubate conectează de obicei secțiunile finalizate la amplasamentul turbinei eoliene.
- Domeniul de aplicare al inspecției, acceptarea îmbinărilor și cerințele de acoperire trebuie documentate în documentele proiectului înainte de începerea producției.
Cum se integrează procesul de fabricație a turnurilor eoliene
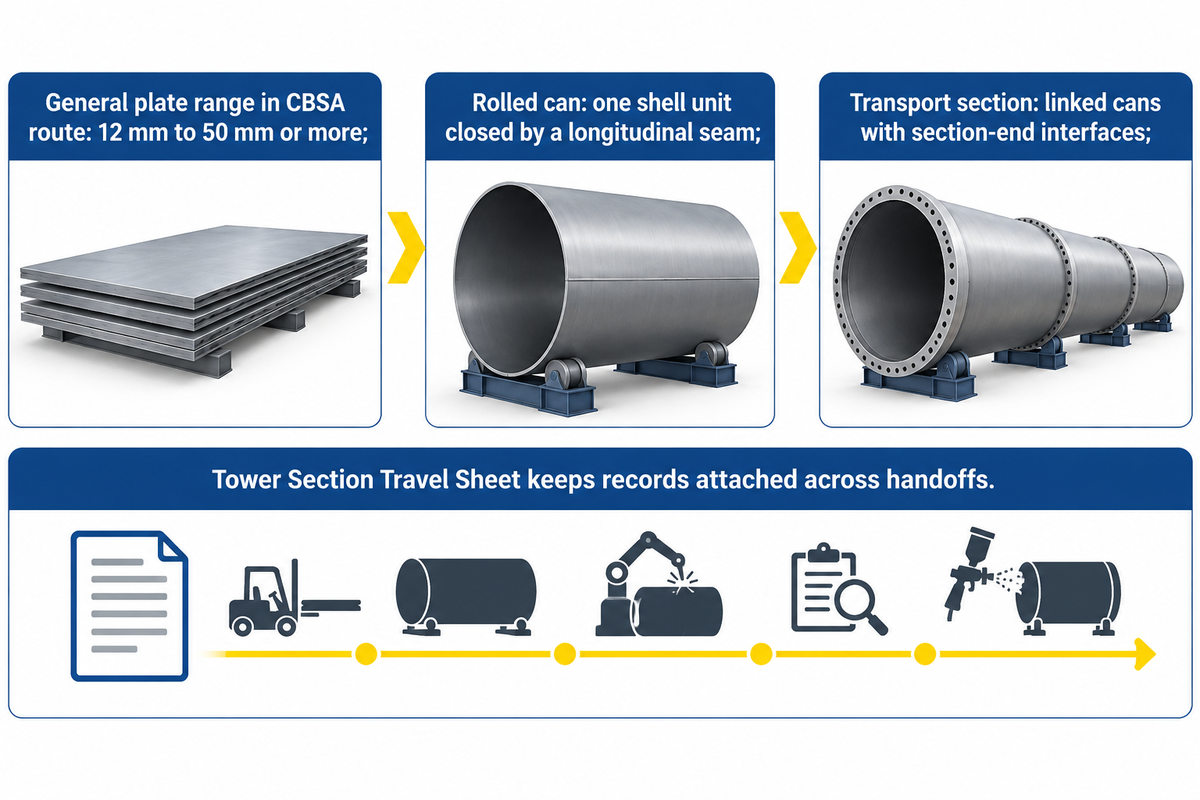
Fabricarea normală a turnurilor eoliene progresează de la plăci pregătite la cutii laminate, secțiuni construite și unități de transport finalizate. Schița secțiunii dictează modul în care aceste unități se îmbină. Utilizarea acelorași definiții pentru achiziții, producție și inspecție previne ca o ofertă de preț în cutii pe schimb să fie confundată cu un angajament de producție a secțiunii finite.
Descrierea de fabricație din 2023 a Agenției Canadiene pentru Servicii de Frontieră urmează această rută de laminat și sudare. Aceasta descrie grosimi generale ale plăcilor de la 12 mm la 50 mm sau mai mult, selectate pentru designul turbinei și amplasarea în turn. Acest interval ilustrează de ce o singură grosime nominală a plăcii este o specificație inadecvată pentru mașină.
Turnul este alcătuit dintr-o carcasă portantă care susține nacela din vârful turnului. Secțiunile sunt fabricate separat și transportate la șantier pentru asamblare. Prin urmare, procesul de producție pentru un turn de turbină eoliană este asociat cu lucrările din fabrică și cu conexiunile cu șuruburi prevăzute la șantierul de asamblare.
Care este diferența dintre o cutie de turn și o secțiune de turn?
O cutie este o unitate cilindrică sau conică de tip carcasă închisă printr-o îmbinare longitudinală. Mai multe cutii unite în jurul circumferințelor lor formează o secțiune de transport. Mai multe secțiuni sunt apoi utilizate pentru a asambla un turn complet al turbinei eoliene.
Numărul de cutii, numărul de secțiuni și numărul de turnuri sunt măsuri ale diferitelor cantități de lucru de fabricație.
Folosiți Fișa de deplasare a secțiunii turnului ca structură de înregistrare sugerată. Urmați intrările completate pentru a vedea ce ar trebui să rămână atașat de piesa de prelucrat în timpul formării acesteia; înregistrările și aprobările necesare sunt specificate de procedurile aprobate de fabrică.
| Ia mâna | Înregistrare de reportat | Cine îl folosește în continuare |
|---|---|---|
| Chitanță pentru plăcuțe | Referința certificatului de material, identitatea plăcii și alocarea desenului | Controlul și tăierea materialelor |
| Tăierea golului | Identitate goală, număr de cutii și revizuire a tăierii | Formarea echipei |
| Margine pregătită | Desemnarea îmbinării și aranjamentul specificat al teșiturii | Montaj și sudare |
| Coajă rulată | Rezultatul verificării identității și geometriei poate fi | Stație cu cusătură lungă |
| Cutie închisă | Identitatea cusăturii, referința procedurii de sudare și statutul examinării necesare | Asamblarea secțiunilor |
| Cutii unite | Identitatea secțiunii, harta îmbinărilor și înregistrările sudurilor circumferențiale | Controlul dimensional |
| Secțiune cu flanșă | Identitatea flanșelor, orientarea și geometria interfeței măsurate | Echipa de calitate |
| Oțel eliberat | Puncte de așteptare finalizate și înregistrări de reparații închise | Pregătirea suprafeței |
| Secțiune acoperită | Sistem de acoperire, verificări ale aplicării și starea de întărire | Echipa de amenajare |
| Secțiunea finalizată | Dosar de configurare finală, marcare și expediere | Logistică și clienți |
Identificarea, tăierea și pregătirea muchiilor plăcii de oțel
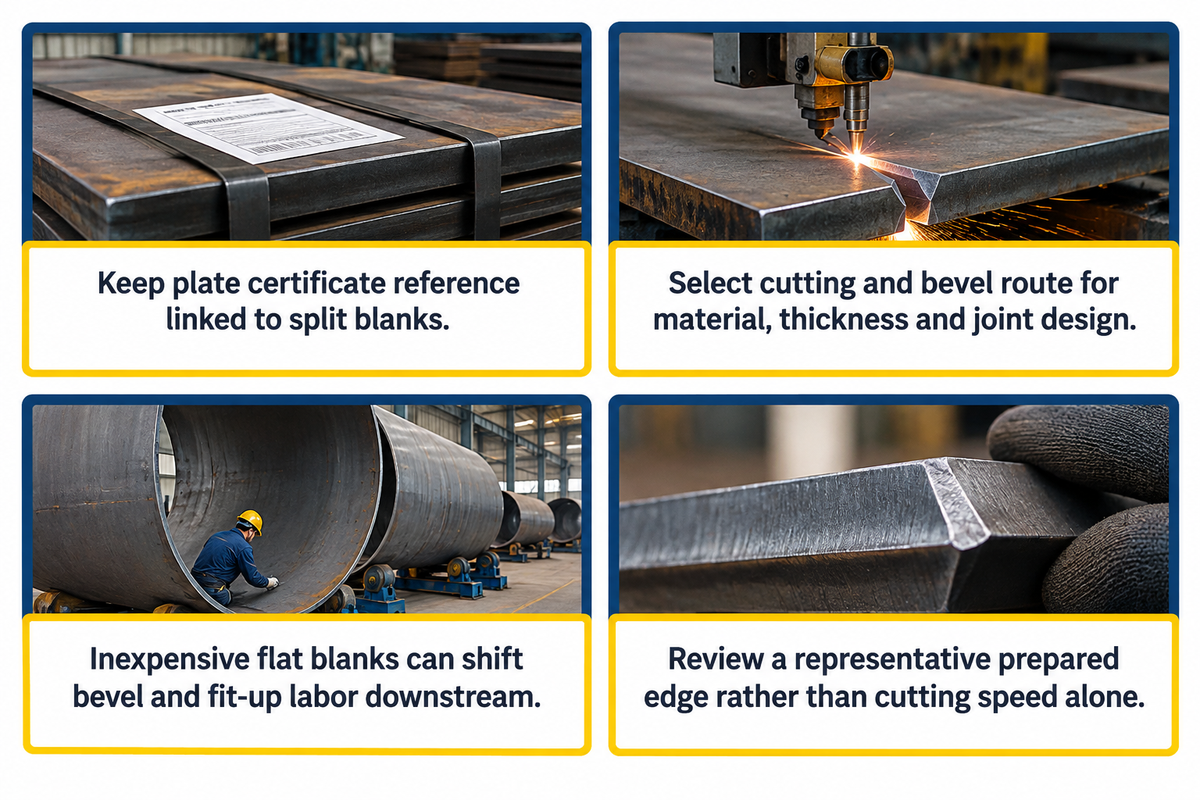
Pregătirea plăcii furnizează forma semifabricatului și marginile îmbinării către stațiile de laminare și sudare. Procesul începe cu distribuția materialului și revizuirea desenului, apoi continuă prin tăiere și pregătirea teșiturii necesare. O stație de sudare bine echipată pierde totuși timp atunci când semifabricatul primit necesită corectarea sau reidentificarea marginilor.
Păstrați referința certificatului plăcii asociată pieselor tăiate în fișa de deplasare propusă. Aceasta este o recomandare practică de înregistrare: o placă divizată ar trebui să rămână trasabilă până la materialul atribuit acelei secțiuni. Metodele de marcare și documentația obligatorie respectă cerințele de calitate ale cumpărătorului.
Tăierea cu plasmă și tăierea oxigaz sunt incluse în descrierea procesului CBSA. Tăierea cu laser sau pregătirea mecanică a muchiilor poate face parte dintr-o altă metodă de fabricație. Selectați mașina de tăiere și ruta de pregătire a muchiilor pentru materialul specificat, grosimea plăcii de oțel, dimensiunea semifabricatului și designul îmbinării.
Dacă un preț scăzut pentru echipamentul de tăiere pare atractiv, poate fi tentant să îl cumpărați fără a stabili dacă veți primi prelucrarea necesară a teșiturii. Tăierea tablei brute după un profil este doar o parte a pregătirii acesteia pentru sudarea îmbinărilor. Un semifabricat plat ieftin poate muta munca de prelucrare, curățare și montare în departamentul următor.
Solicitați o muchie pregătită reprezentativă ca parte a discuției despre echipament, în loc să comparați doar viteza de tăiere.
Laminare plăci și sudură longitudinală prin cusătură
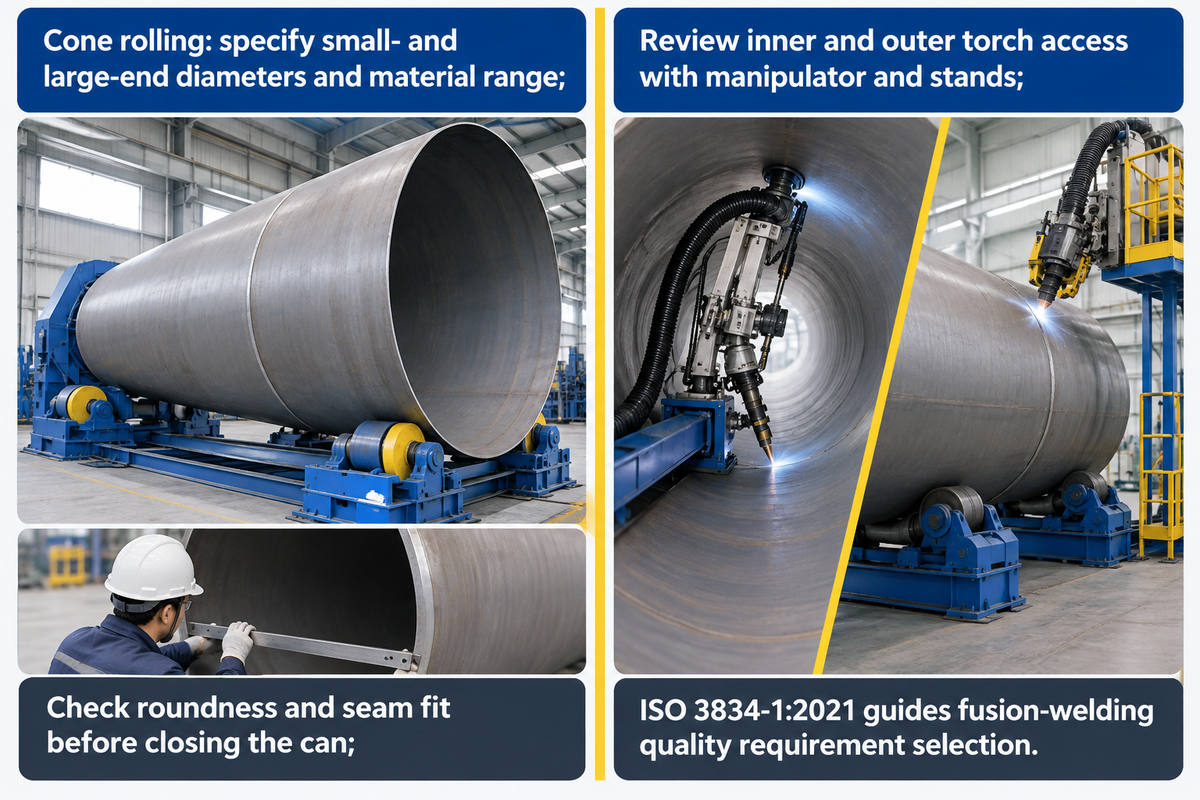
Laminarea plăcii conferă semifabricatului o carcasă cilindrică sau conică, iar sudarea longitudinală închide carcasa într-o cutie. Aceste operațiuni sunt legate prin geometrie și pregătirea îmbinării. Mașina de laminat trebuie să gestioneze lățimea reală a plăcii, gama de materiale și diametrul minim necesar, inclusiv lucrările de formare necesare în apropierea capetelor plăcii.
Pentru o secțiune conică, specificați diametrele capătului mic și mare, semifabricatul dezvoltat, gama de materiale și formarea necesară a muchiei atunci când solicitați o configurație de laminare conică. Furnizorul ar trebui să coreleze capacitatea de formare și susținere a piesei respective. O mașină de laminat plăci evaluată pentru un anumit material și o anumită lățime este un punct de plecare pentru selecție. Această mașină de îndoit formează peretele turnului, iar grosimea oțelului îi afectează funcția. Într-o discuție a unui mecanic practic despre capacitatea laminorului plăcilor , utilizatorii au dezbătut modul în care rezistența materialului, lățimea piesei de prelucrat și diametrul de îndoire afectează capacitatea. Comparați clasificarea publicată cu rezistența materialului, lățimea piesei de prelucrat și diametrul de îndoire necesare; regulile numerice ale discuției nu sunt de acord.
Verificați rotunjimea și potrivirea îmbinării conform documentelor de fabricație înainte de a închide cutia. După finalizarea sudării, testele dimensionale și de sudură specificate determină dacă cutia poate trece la asamblarea pe secțiune. Reformarea și reparațiile trebuie să aibă o rută unică dacă rezultatul nu îndeplinește cerințele proiectului.
Sudarea cu arc scufundat este asociată pe scară largă cu îmbinări lungi și repetate. Metoda de sudare și mașina de sudare sunt selectate în funcție de procedura de îmbinare și de cerințele de producție. Pot fi necesare diferite aranjamente de sudare pentru îmbinările în carcasă și atașamentele locale.
Manipulatoarele cu coloană și braț plasează acest dispozitiv de sudură; suporturile și echipamentele de poziționare prezintă piesa de prelucrat. Accesul torței la partea interioară și la partea exterioară trebuie inclus în revizuirea amplasamentului.
Conectați harta îmbinării la procedura de sudare aplicabilă, cerințele de calificare a personalului și înregistrările procesului. Subiecte precum preîncălzirea sudării necesită o decizie bazată pe procedură pentru îmbinare și material. Cadrul ISO 3834-1:2021 abordează selecția cerințelor de calitate pentru sudarea prin fuziune în atelier și pe teren.
Acoperire, suduri circumferențiale și fixare flanșe
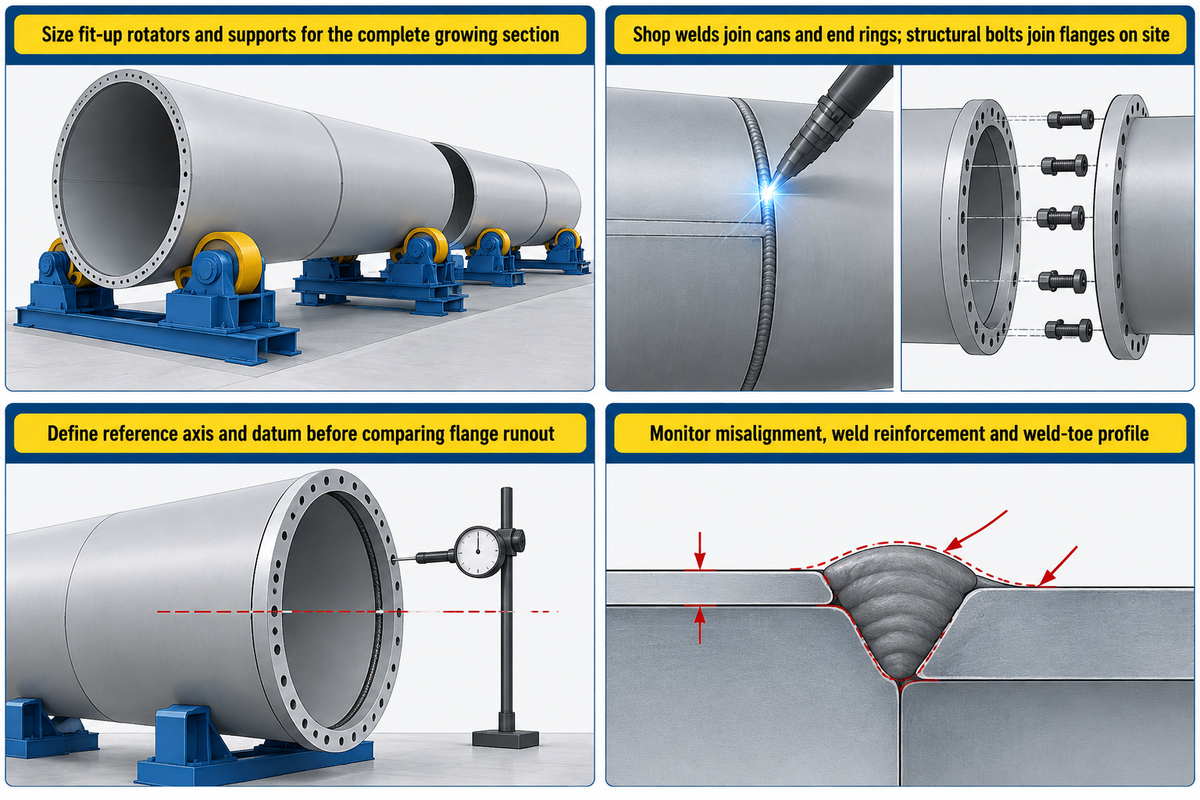
Montajul aliniază cutiile pentru suduri circumferențiale și poziționează flanșele care vor îmbina segmentele finite. Suporturile pentru un ansamblu în creștere se schimbă pe măsură ce cerințele de greutate și spațiu ale ansamblului se modifică. Secvența de producție trebuie să acopere secțiunea completă, inclusiv îmbinarea finală, în loc să dimensioneze stația în jurul unei cutii individuale goale.
Rotatoarele hidraulice oferă suport reglabil pentru aliniere. Comparați suportul și mișcarea cu desenul în secțiune și secvența de îmbinare.
O sarcină nominală mare nu este clară dacă există probleme de amplasare a suporturilor, contactul cu piesa de lucru și alinierea.
Îmbinările turnurilor eoliene sunt sudate sau prinse cu șuruburi?
Conexiunile de interfață au loc ambele pe traiectoria normală; sudurile longitudinale și circumferențiale conectează carcasele fabricate în atelier, iar sudurile flanșelor conectează inelele de capăt ale secțiunii. În timpul instalării turbinelor eoliene, șuruburile structurale conectează flanșele de cuplare. Proiectul aprobat al turnului stabilește aranjamentul conexiunii și cerințele tehnice pentru fiecare interfață.
Geometria flanșei merită o etapă separată de inspecție. Raportul final al proiectului european RINGMAN a examinat modul în care neplaneitatea afectează o conexiune cu flanșă în cadrul cercetării sale privind flanșele fabricate alternative. Neplaneitatea flanșei este o problemă geometrică, iar desenul proiectului furnizează limitele de fabricație aplicabile.
Cum se măsoară bătaia flanșei?
Extinderea flanșei se măsoară în raport cu axa de referință și dispunerea de referință stabilită pentru secțiune. Planul de măsurare detaliază condiția de susținere, instrumentul și locațiile de înregistrat. Specificați dispunerea înainte de a compara rezultatele, deoarece măsurătorile folosind referințe diferite nu răspund aceleiași întrebări de geometrie pentru turnul de oțel finit.
Geometria sudurii locale contează și ea. Un studiu din 2024 privind îmbinările sudate cap la cap ale turnurilor eoliene a utilizat teste de oboseală, geometria cusăturii măsurate și analiza numerică pentru a examina rezistența la oboseală. Prin urmare, nealinierea, armătura sudurii și profilul vârfului sudurii merită atenție la proces, alături de rezultatele examinării finale.
„Armarea excesivă a calotelor de sudură este, de asemenea, o preocupare.”
Inspecția înainte de tratarea suprafeței
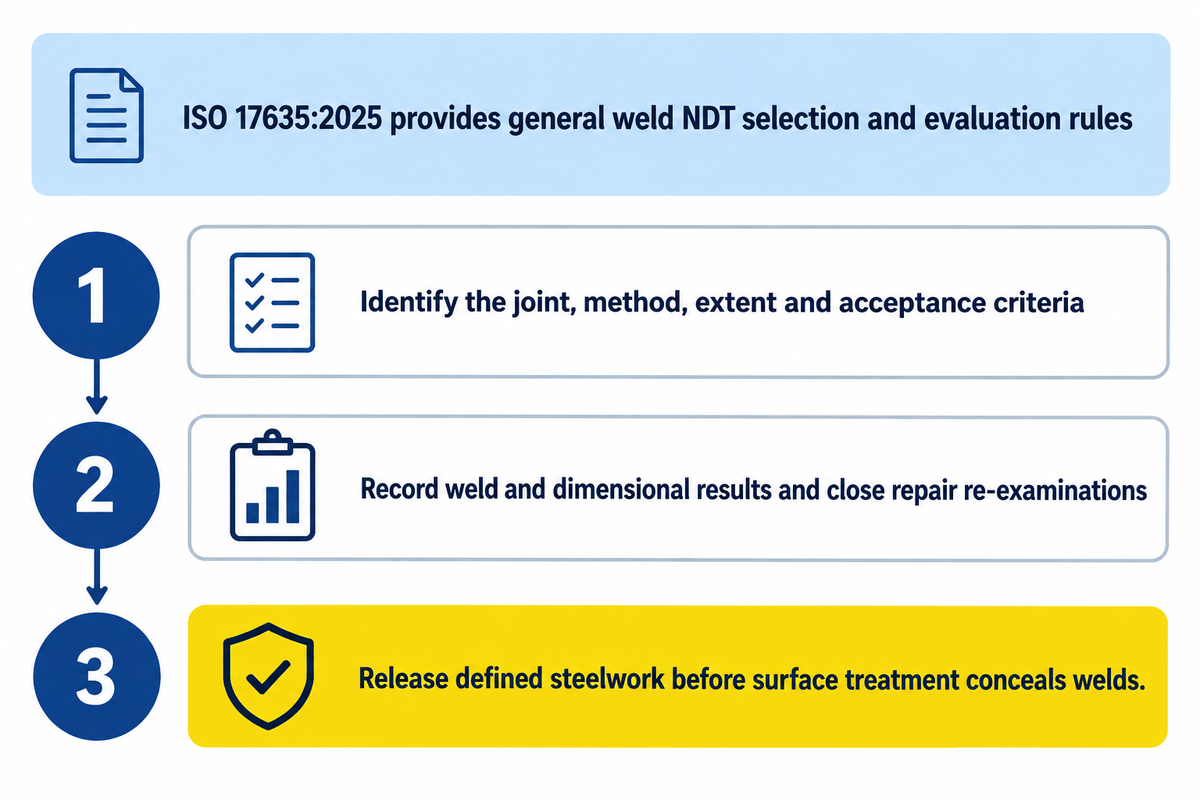
Inspecția verifică starea sudurii specificate, dimensiunile și interfețele înainte ca tratamentul de suprafață să ascundă structura de oțel. Planul de inspecție atribuie fiecare examinare unei etape de fabricație, cu o bază de acceptare și o înregistrare care eliberează secțiunea. Rutele de reparare și reexaminare trebuie planificate cu aceeași identificare a piesei de prelucrat.
ISO 17635:2025 , Ediția 4, publicată în aprilie 2025, oferă reguli generale pentru selectarea metodelor de testare nedistructivă și evaluarea sudurilor. Selecția ia în considerare cerințele de calitate, materialul, grosimea sudurii, procesul de sudare și amploarea testării. Nivelurile sale de acceptare nu reprezintă o interpretare directă a nivelurilor de calitate ISO 5817 sau ISO 10042.
Fișa de inspecție trebuie să precizeze ce se inspectează, metoda și amploarea inspecției, precum și criteriile de acceptare.
O comandă pentru examinare cu ultrasunete sau radiografie necesită aceste răspunsuri. Un procent general de inspecție pentru toate proiectele de turnuri eoliene ar ascunde diferențele dintre fiecare proiect.
- Identificați îmbinarea și documentul de inspecție aplicabil.
- Înregistrați rezultatele sudurii și dimensionale necesare.
- Constatări detaliate ale reparațiilor și reexaminarea aferentă.
- Eliberați structura metalică definită înainte de etapa relevantă de tratare a suprafeței.
Pentru compararea ofertelor, alocați responsabilitatea pentru accesul la examinare, manipulare și prezența la punctul de așteptare. Un serviciu de inspecție al cărui preț este separat de linia de fabricație poate totuși să utilizeze aceleași suporturi și aceeași suprafață.
Sablare, acoperire și amenajare interioară
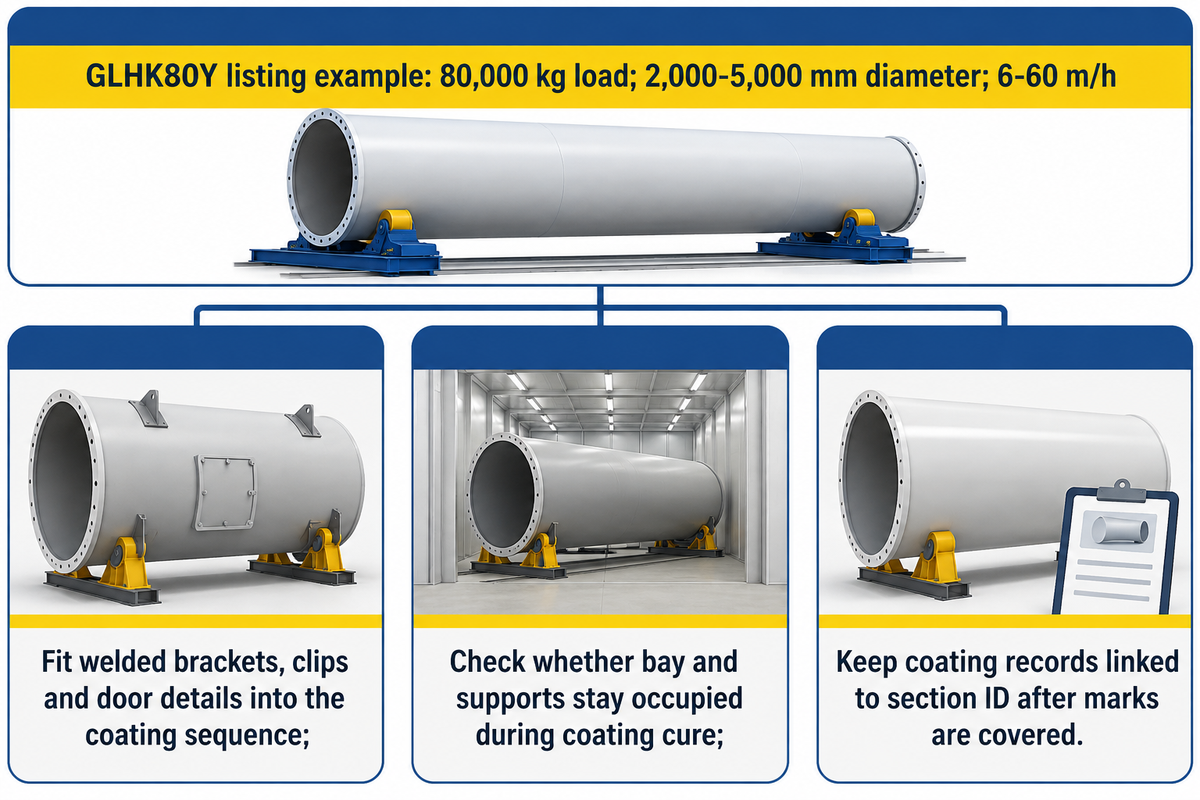
Pregătirea și acoperirea suprafeței protejează structura metalică finalizată, în timp ce echiparea internă adaugă componentele necesare în interiorul turnului. Suporturile sudate, clemele și detaliile ușii trebuie să se încadreze în secvența de acoperire. Instalarea mecanică și electrică urmează apoi planul de asamblare aprobat, inclusiv orice reparație de protecție și acoperire necesară în jurul elementelor montate.
Lista publicată de Zhouxiang pentru rotatorul de sablare și vopsire GLHK80Y oferă o sarcină nominală de 80,000 kg, un interval de diametru de 2,000–5,000 mm și o viteză liniară listată de 6–60 m/h. Acestea sunt specificațiile de mișcare și ale piesei de prelucrat pentru modelul respectiv de etapă de acoperire; sunt separate de viteza de deplasare a sudurii și de puterea secțiunii finite.
Planificați traseul de acoperire în funcție de intrarea, pregătirea, aplicarea, ocuparea secțiunii de întărire și ieșirea. Întrebați dacă aceeași bandă sau echipament de suport rămâne ocupat în timp ce acoperirea se întărește.
Mutarea piesei poate elibera o resursă, dar poate introduce o altă operațiune de manipulare.
Descrierea CBSA include pregătirea suprafeței exterioare și interioare, acoperirea metalică, dacă există, și unul sau mai multe straturi de vopsea. Sistemul de protecție utilizat definește starea suprafeței, cerințele de aplicare și cerințele de inspecție. Înregistrările acoperirilor ar trebui să rămână asociate cu identificarea secțiunii odată ce marcajele originale de identificare a oțelului nu mai sunt ușor accesibile.
De la secțiunea turnului finalizată până la expediere
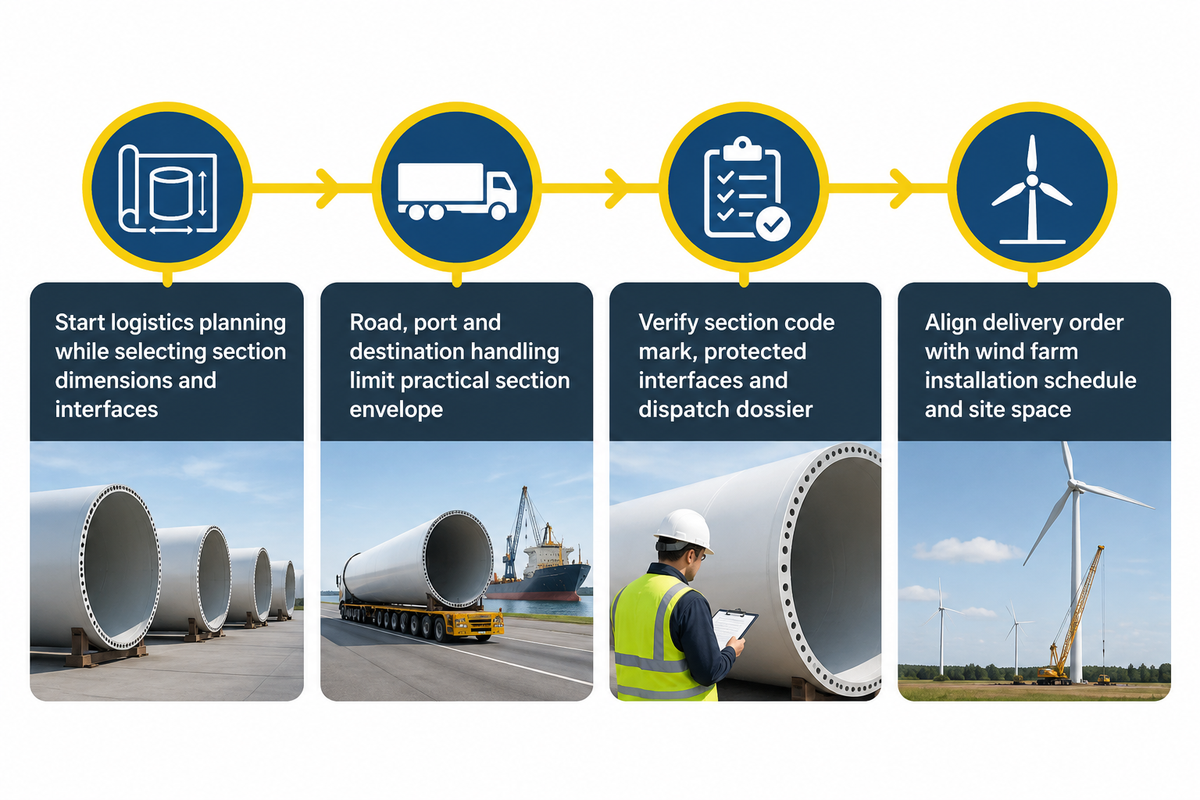
Odată ce o secțiune a fost finalizată și fabricarea, acoperirea, echiparea și verificările finale ale secțiunii sunt în concordanță cu configurația de livrare convenită, aceasta este gata de expediere. Dosarul de expediere leagă secțiunea fizică de înregistrările sale. Planificarea logistică ar trebui să înceapă odată cu selectarea dimensiunilor și interfețelor secțiunii, deoarece ieșirea din fabrică este doar o parte a traseului.
Prezentarea generală a Departamentului de Energie al SUA privind producția identifică constrângerile de transport și logistică care limitează dimensiunea și înălțimea turnurilor. Transportul rutier, accesul la port și manipularea la destinație pot modifica anvelopa practică a secțiunii pentru proiectele eoliene terestre sau offshore.
Comparați planul de livrare cu marcajul secțiunii, configurația finală, interfețele protejate și documentația de transport. Înălțimea turnului în sine nu specifică o anvelopă de transport pentru o secțiune cu diametru mare. Aranjamentele proiectate de ridicare și susținere aparțin specialiștilor responsabili de proiect.
Mențineți secvența de livrare aliniată cu programul de instalare a parcului eolian al clientului și cu spațiul disponibil al echipei receptoare.
Ce limitează randamentul de fabricație al turnurilor?
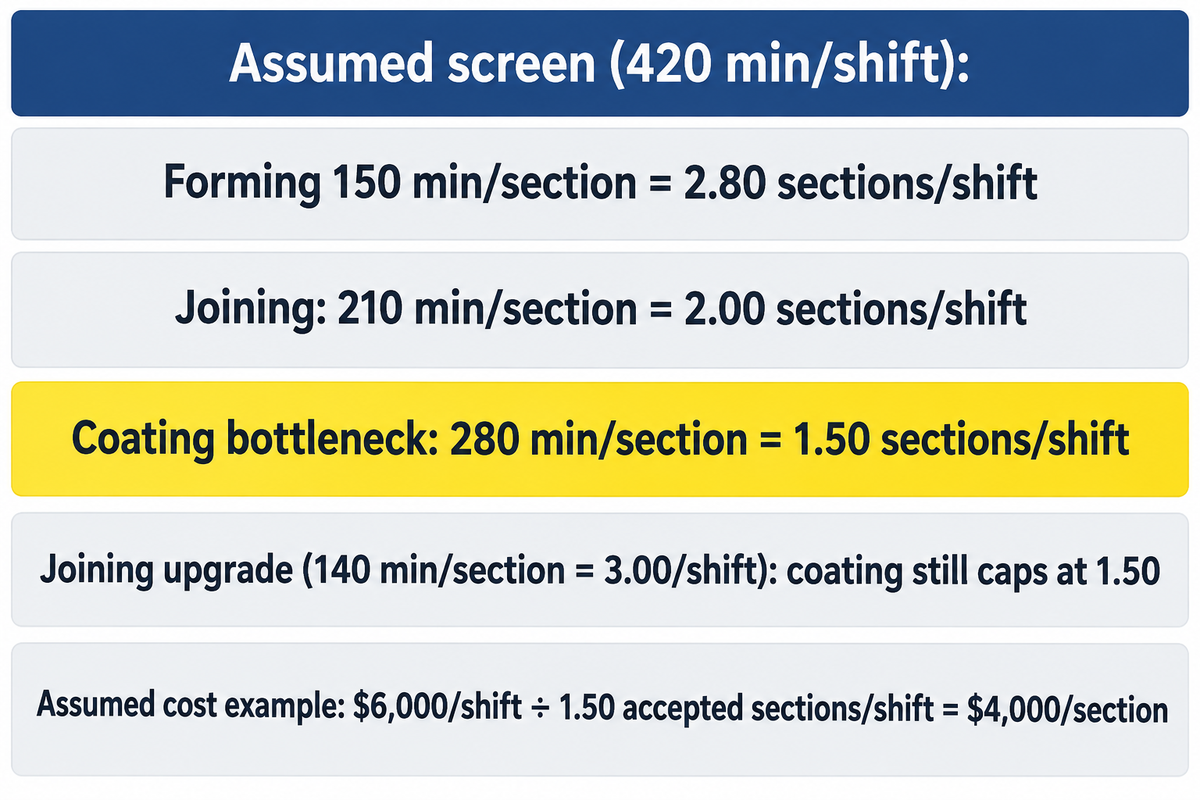
Resursa cu cea mai mică capacitate acceptată a secțiunii limitează debitul; acoperirea este stația limitatoare în exemplul presupus de mai jos. Viteza de laminare, depunerea sudurii și mișcarea acoperirii sunt activități diferite. Comparați ocuparea stației pentru aceeași familie de secțiuni, apoi includeți amânările de inspecție, gestionarea conflictelor, reparațiile și spațiul ocupat de lucrările care așteaptă următoarea operațiune.
Discuția lui Linde despre productivitate din octombrie 2026 explică modul în care amenajarea, curățarea și întârzierile în amonte pot absorbi câștigurile obținute prin sudarea mai rapidă. Cercetarea NIST privind mixul de produse arată, de asemenea, că blocajele și randamentul se pot schimba odată cu mixul de producție, deși aplicația sa este asamblarea auto.
Exemplu presupus: fiecare stație are 420 min/tură productivă, cu o stație echivalentă pentru fiecare operație și același mix de secțiuni. Timpii de ocupare sunt 150 min/secțiune pentru formare, 210 min/secțiune pentru îmbinare și 280 min/secțiune pentru acoperire. Împărțirea timpului disponibil la timpul de ocupare oferă limite superioare preliminare ale stației.
| Ziua Operației | Timp ocupat | 420 min/tură ÷ timp ocupat | Implicații în planificare |
|---|---|---|---|
| Formare | 150 min/secțiune | 2.80 secțiuni/tură | Capacitatea rămâne deasupra sitei de acoperire |
| Aderarea | 210 min/secțiune | 2.00 secțiuni/tură | O anumită capacitate de rezervă în raport cu acoperirea |
| înveliș | 280 min/secțiune | 1.50 secțiuni/tură | Cea mai mică putere preliminară a stației |
| Actualizare la înscriere | 140 min/secțiune | 3.00 secțiuni/tură | Acoperirea limitează în continuare ecranarea la 1.50 secțiuni/schimb |
Acești coeficienți reprezintă limite de screening în stare staționară. Macaralele partajate, blocarea, inaniția, schimbarea mixului de produse și randamentul acceptat necesită un program mai complet; compartimentele de acoperire paralele necesită, de asemenea, un model de resurse diferit. Un exemplu de predare a liniei seriale de la MIT demonstrează de ce ratele adecvate ale mașinilor independente pot produce în continuare o producție combinată mai mică atunci când defecțiunile se propagă între stații.
Pentru un exemplu de cost de conversie presupus, 6,000 USD/tură împărțit la 1.50 secțiuni acceptate/tură rezultă 4,000 USD per secțiune acceptată. Pentru acest exemplu de cost separat, 1.50 secțiuni acceptate/tură reprezintă o producție realizată presupusă. Folosiți producția acceptată măsurată într-o estimare a costurilor din fabrică; limitele de verificare a stației nu pot stabili singure acea producție.
Tabla, flanșele cumpărate și transportul nu sunt incluse aici. Dacă modernizarea îmbinării adaugă costuri în timp ce producția finită rămâne neschimbată, aceasta crește acest cost de conversie per secțiune, cu excepția cazului în care o altă economie compensează creșterea.
Măsurați gradul de ocupare a acoperirii și timpul de așteptare cu macaraua înainte de a aproba o investiție exclusivă în capacitatea de sudare. Înregistrați timpul de reparație în funcție de îmbinarea care a cauzat-o, astfel încât managerul de producție și responsabilul cu calitatea să poată distinge cererea suplimentară de lucrările de refacere evitabile.
Potrivirea echipamentelor turnurilor eoliene cu planul de producție
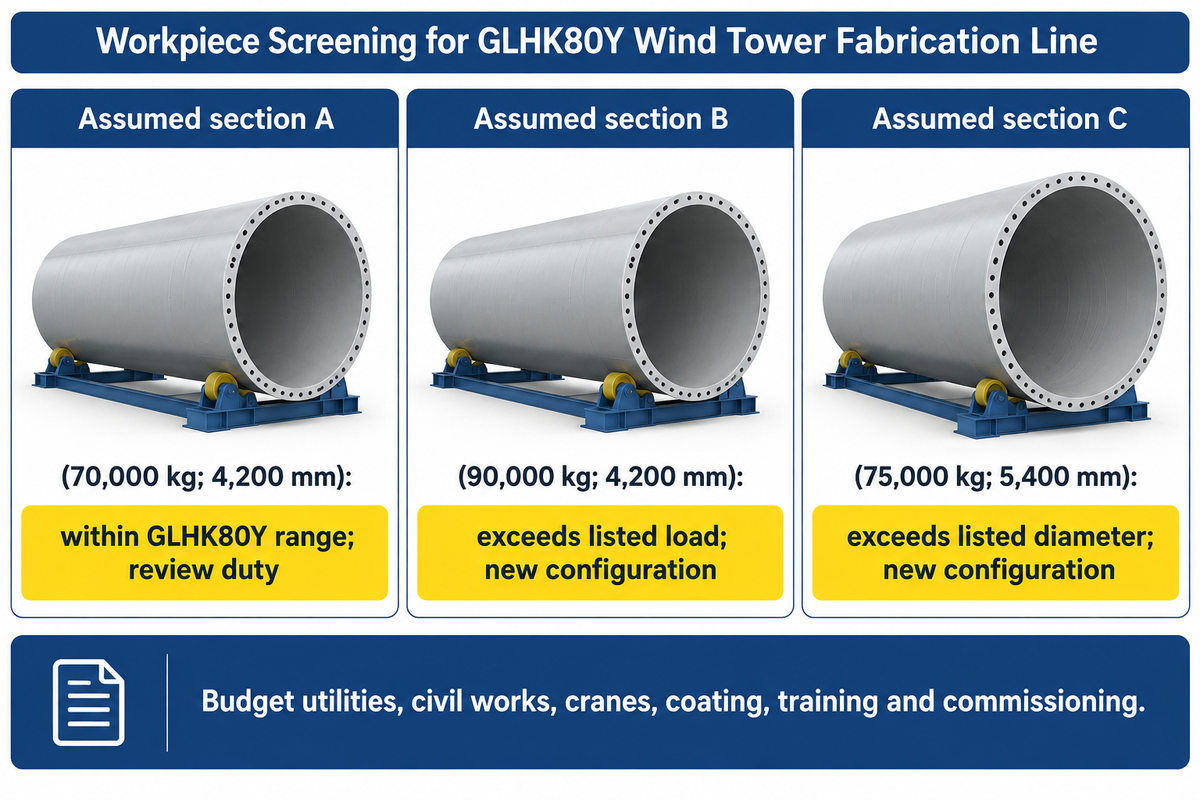
Asociați echipamentul cu o familie definită de cutii și secțiuni finalizate, apoi testați piesele limită la fiecare stație. Diametrul, masa și grosimea plăcii impun cerințe diferite. Un pachet de mașini pentru construirea unui turn necesită aranjamente compatibile de formare, susținere, sudare și finisare, cu responsabilități convenite pentru transferuri și acces pentru inspecție.
Potrivirea anvelopei stației de mai jos ia lista GLHK80Y ca exemplu de furnizor și presupune piesele de prelucrat solicitate. Este o ecranare preliminară a masei și diametrului. Spațierea suporturilor, distribuția sarcinii, condițiile de contact, funcția de acționare și adecvarea procesului necesită în continuare o analiză tehnică a echipamentului.
| Element de comparație | Intrare sau condiție | Următoarea decizie |
|---|---|---|
| Secțiunea A asumată | 70,000 kg; diametru 4,200 mm | În intervalul de masă/diametru listat; treceți la revizuirea suportului și a sarcinii de serviciu |
| Secțiunea B asumată | 90,000 kg; diametru 4,200 mm | Depășește sarcina listată; solicitați o altă configurație |
| Secțiunea C asumată | 75,000 kg; diametru 5,400 mm | Depășește diametrul listat; solicitați o altă configurație |
| Laminare cu plăci | Rezistența materialului, lățimea plăcii, grosimea și diametrul de formare | Obțineți condițiile de evaluare pentru mașina de formare |
| Poate sprijini | Geometria inițială a cutiei și masa de ansamblu modificată | Definiți pozițiile de suport prin creșterea secțiunilor |
| Acces comun | Lucrări longitudinale și circumferențiale, la interior și la exterior | Verificați raza de acțiune a manipulatorului și prezentarea piesei de lucru |
| Interfață cu flanșă | Geometria inelului și referința măsurătorilor | Include verificări de fixare și dimensionale |
| Reținere inspecție | Accesul necesar și ocuparea resurselor | Atribuiți responsabilitatea pentru echipament și prezență |
| Ocuparea acoperirii | Secvența de aplicare, întărire și transfer | Comparați capacitatea compartimentului cu rata secțiunii de intrare |
| Interfață de expediere | Geometrie finalizată și configurație de livrare | Verificați ieșirea din fabrică și ruta de transport planificată |
Zhouxiang furnizează echipamente de tăiere și sudare pentru fabricarea structurilor din oțel; o metodă de fabricare a profilelor mai mici și grele poate necesita o capacitate de formare și susținere diferită față de lucrările la turnul superior. Pentru o discuție despre echipamente, pregătiți desenele de referință, piesele de lucru cele mai mici și cele mai mari, procesele de îmbinare, modelul de schimb și ruta de finisare. Utilizați pagina cu echipamentele turnului eolian ca punct de plecare pentru linia de producție.
Mențineți distincte etapele de cotație: expedierea mașinii, instalarea și acceptarea secțiunilor de probă convenite. Solicitați excluderile pentru utilități, lucrări civile, macarale, facilități de acoperire, instruire și punere în funcțiune în același tabel de domeniu. Un preț mai mic pentru utilaje este util numai atunci când interfețele omise sunt bugetate și alocate.
Întrebări frecvente
Care este cel mai bun proces de fabricație a turnurilor eoliene?
Pentru turnurile tubulare convenționale din oțel, utilizați ruta de fabricație definită pentru materialul carcasei, geometria și proiectarea conexiunii: tăiați și pregătiți placa, laminați cutiile, sudați secțiunile, inspectați, acoperiți și echipați. Turnurile din beton, hibride, sudate în spirală și cu carcase cu șuruburi necesită rute diferite, așadar alegeți echipamentul de producție pentru proiectarea efectivă aprobată a turnului.
Este profitabilă producția de turnuri eoliene?
Fabricarea turnurilor eoliene este profitabilă atunci când veniturile din secțiunile acceptate depășesc costul total de producție livrat la utilizarea realizată a fabricii. Se iau în considerare tabla, flanșele, manopera, consumabilele, energia, inspecția, acoperirea, manipularea, reparațiile și cheltuielile generale, apoi se compară totalul cu prețurile de vânzare contractate și utilizarea realistă. Se potrivește prognoza cu familia de secțiuni și programul fabricii înainte de a angaja capital pentru pachetul de echipamente.
Unde se fabrică turnurile eoliene?
Turnurile eoliene sunt fabricate în instalații de producție grea care deservesc lanțurile regionale de aprovizionare cu energie eoliană, energie eoliană și alte energie regenerabilă. O fabrică primește tablă și componente, fabrică secțiuni transportabile, le finisează și le expediază pentru instalare. Furnizorii de utilaje pot echipa acea fabrică fără a produce turnurile sale, așadar, atunci când comparați companiile, trebuie făcută distincția între furnizorul de echipamente, producătorul de turnuri și producătorul de turbine.
Unde sunt sudate ușile și atașamentele?
Tocurile ușilor și accesoriile de susținere sudate sunt montate pe carcasă în etapele definite de desenele de fabricație. Sudarea și inspecția trebuie, în mod normal, finalizate înainte ca zona afectată să primească stratul final de acoperire; componentele interne detașabile pot fi instalate ulterior.
Ce ar trebui să includă o ofertă de preț pentru o linie de producție a turnurilor eoliene?
O ofertă utilă identifică gama de piese de prelucrat, secțiunea de referință, baza de producție și echipamentele furnizate la fiecare stație. Ar trebui să distingă pregătirea plăcii, laminarea, montarea, sudarea, manipularea, inspecția și acoperirea, apoi să precizeze utilitățile, amplasarea, punerea în funcțiune, instruirea și excluderile. Comparați aceeași bază de secțiune acceptată pentru toate ofertele, inclusiv ipotezele de așteptare, întărire și reparare. Solicitați furnizorului să demonstreze piesele limitative, mai degrabă decât doar cea mai mare sarcină nominală. Includeți sarcinile macaralei, rutele de transfer și responsabilitățile de inspecție care controlează eliberarea secțiunilor finite.
S-a schimbat procesul de fabricație a turnurilor eoliene?
Da, integrarea echipamentelor și monitorizarea proceselor s-au dezvoltat, în timp ce procesul de fabricație a turnurilor turbinelor eoliene din oțel păstrează formarea, sudarea și finisarea.
De ce să folosiți un turn tubular din oțel pentru turbinele eoliene?
Un turn tubular din oțel oferă o carcasă portantă pentru generarea energiei eoliene, în timp ce închid accesul și serviciile. Fabricarea în secțiuni transportabile permite laminarea în fabrică, sudarea și acoperirea înainte de asamblarea pe teren. Geometria, materialul și detaliile de conectare sunt selectate în funcție de încărcările turbinei și ale amplasamentului. Turnurile din beton, zăbrele și hibride sunt sisteme structurale alternative. Fiecare secțiune de transport oferă, de asemenea, acces la fabrică pentru sudare și tratarea suprafeței înainte de livrare. Cumpărătorul poate inspecta îmbinările și sistemul de protecție la unitatea de producție, înregistrările secțiunii însoțind structura fizică.
Planificați familia de secțiuni înainte de a alege linia
Aduceți la discuția despre echipament desenele cutiei și secțiunii finite, rezultatul țintă acceptat, ruta de inspecție și gradul de ocupare a acoperirii. Zhouxiang poate discuta despre domeniul de aplicare al echipamentelor de tăiere, sudare și manipulare în jurul acestor intrări. Includeți înregistrarea blocajelor și piesele de lucru care provoacă fiecare stație.
Domeniu de aplicare: Acest ghid educațional combină descrieri publice de fabricație, literatură tehnică și informații despre produsele Zhouxiang. Desenele de proiect și procedurile aprobate controlează fabricația și acceptarea.
Referințe și surse
- CBSA, hotărâre finală privind turnurile eoliene, 2023: descrierea fabricației, paragrafele 30–34.
- ISO 17635: 2025: reguli generale pentru testarea nedistructivă a sudurilor metalice.
- ISO 3834-1: 2021: selectarea cerințelor de calitate pentru sudarea prin topire.
- Sudarea în lume, studiu privind oboseala sudurilor cap la cap ale turnurilor din 2024: evaluarea experimentală și numerică a geometriei.
- Comisia Europeană, raportul final RINGMAN, 2014Cercetare alternativă a flanșelor.
- Johansson și Wahlen, The Fabricator, septembrie 2011consumabile pentru sudarea turnurilor și geometria îmbinării.
- Departamentul Energiei, Producția eoliană și Lanțul de aprovizionare: contextul infrastructurii și al transporturilor.
- Denno și Alvian, NIST, 2018: randament dependent de mixul de produse.
- Exemplu de predare a sistemelor de fabricație la MIT, 1996: rate ale liniilor seriale și buffering.
- Linde Canada, octombrie 2026Productivitate a sudării bazată pe date.









