Atualizado em novembro de 2026 · Referência de qualidade para soldagem de aço estrutural e dutos
Na fabricação, defeitos de soldagem por arco elétrico industrial ocorrem fora da junta de solda. Eles acontecem quando um eletrodo de soldagem, um bocal energizado ou uma garra de aterramento solta toca o aço exposto. As diretrizes metalúrgicas do Centro de Inovação em Junção de Materiais (MaJIC) afirmam que um curto período de aquecimento pode elevar a temperatura do aço a aproximadamente 1370 °C (2,500 °F). A placa fria circundante resfria rapidamente o aço a 260 °C (500 °F) em questão de segundos. Conforme definido na norma AWS D1.1/D1.1M:2025-AMD1 , imperfeições acidentais devem ser retificadas até obter um contorno suave e verificadas quanto à integridade. As normas para dutos, de acordo com o 49 CFR § 195.226, exigem a retificação completa do entalhe dentro das tolerâncias da parede do tubo ou a remoção completa do cilindro.
Mesmo pequenos defeitos decorrentes de iniciação instável ou falta de controle adequado do arco exigem verificação subsuperficial. Um polimento superficial raramente elimina a mudança de fase subjacente. Os testes de dureza em campo são detalhados no Fórum de Inspeção e Qualificação da American Welding Society (AWS) . Eles mostram que uma marca de retificação nivelada pode apresentar dureza inferior a RC 18 em uma superfície com superfície irregular. No entanto, um núcleo martensítico com dureza entre RC 34 e 42 ainda estará presente a cerca de 0,8 mm (1/32 de polegada) abaixo da superfície. Para remover completamente essa camada endurecida, é necessário realizar retificação controlada e ataque químico com persulfato de amônio ou nital. Em seguida, os inspetores realizam ensaios por partículas magnéticas e verificação da espessura da parede por ultrassom.
Especificações rápidas: defeitos de soldagem por impacto de arco e limites de disposição de acordo com o código
| Ciclo de têmpera térmica em aço frio | Aquece acima de 2,500 °F e se resfria automaticamente abaixo de 500 °F em segundos (MaJIC / Canadian Metalworking) |
| Dureza medida da subsuperfície e da solda | RC 34 a 42 ponto duro subsuperficial (dados de campo AWS CWI); pico HV10 de 500 a 751 em aço S355 (NIH PMC11084295) |
| Profundidade típica de escavação com mudança de fase | Profundidade mínima de retificação de aproximadamente 0.8 mm (1/32 de polegada), polida até a granulação 120 antes do ataque químico. |
| Formulações de têmpera química | 20% de persulfato de amônio / 80% de água em peso a 120 a 150 °C (ou pulverização 1:10 a 60 °C); 3% a 5% de Nital por 10 segundos |
| Profundidade máxima de retificação da tubulação | Até 12.5% da espessura nominal da parede (87.5% da espessura restante da parede em relação ao piso, conforme tolerância de fabricação e 49 CFR 195.226) |
| Normas de Governança (2025–2026) | AWS D1.1/D1.1M:2025-AMD1, BS EN ISO 5817 (Ref. 601), 49 CFR § 195.226, 29 CFR § 1910.254, AMS 2700 |
O que são defeitos de soldagem por arco elétrico? Metalurgia de têmpera rápida e análise de falhas.
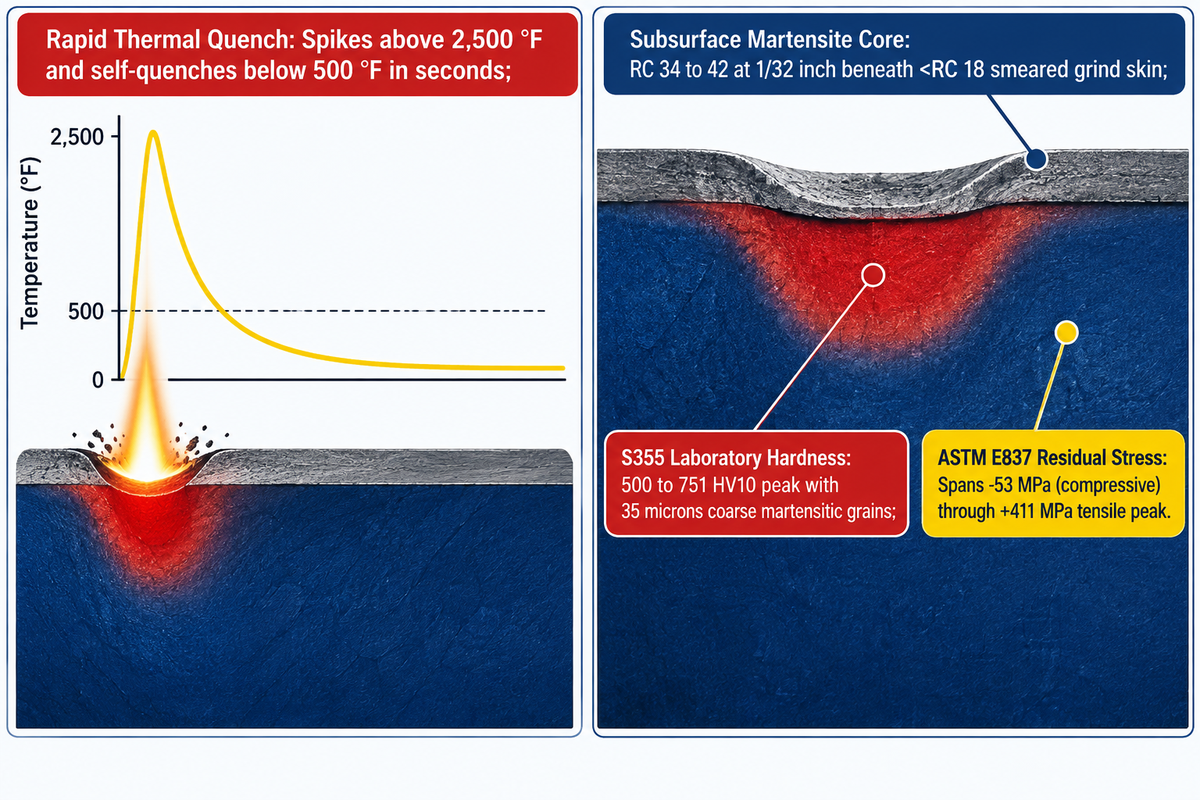
Um arco elétrico é uma cratera localizada de fusão e uma zona afetada pelo calor endurecida que se forma fora da junta de solda. De acordo com os dados do MaJIC publicados na revista Canadian Metalworking, a temperatura do ponto atinge picos acima de 1370 °C (2,500 °F) e cai para menos de 260 °C (500 °F) em segundos. No aço S355 , conforme o estudo PMC11084295 do NIH , o resfriamento rápido atinge temperaturas entre 260 °C e 490 °C (500 °F e 751 °F).
Alguns funcionários da oficina explicam as marcas de arco elétrico como arranhões superficiais que podem ser cobertos por jateamento abrasivo ou primer. Qualquer coisa que cause uma linha de arrasto pode resultar em um impacto acidental. O processo funde uma poça de material fundido rasa, fornecendo uma entrada de calor total próxima de zero em uma peça de trabalho fria e maciça. A peça de trabalho fria atua como um dissipador de calor imediato e altera a estrutura do metal base. Esse rápido aquecimento e resfriamento aprisiona o carbono em uma rede cristalina tetragonal de corpo centrado distorcida. O resfriamento rápido produz martensita não revenida. Ele também deixa tensões residuais que variam de -53 MPa (compressiva) a +411 MPa (com picos de tensão residual de tração entre +300 e +411 MPa) em testes de perfuração de furos ASTM E837 em corpos de prova de aço S355 com eletrodos circulares.
Na análise formal de falhas, cada impacto de arco não removido atua como um ponto duro metalúrgico e uma entalhe de tensão geométrica. Durante o carregamento e descarregamento do tráfego em pontes, as microfissuras iniciadas na borda endurecida da cratera propagam-se ao longo da parte inferior do tabuleiro da ponte e podem se misturar com outros tipos de fissuração por corrosão sob tensão, como trincas. Flutuações internas de pressão na tubulação impulsionam o mesmo crescimento de trincas. Os fabricantes que avaliam a fissuração a frio induzida por hidrogênio em soldas estruturais consideram os três gatilhos do impacto do arco: martensita não revenida, tensão de tração localizada e hidrogênio aprisionado, seja proveniente de fluxo saturado ou graxa.
Por que um arco elétrico disperso no aço forma martensita não revenida e microfissuras?
Um arco elétrico disperso cria martensita não revenida porque o contato do arco, em milissegundos, funde uma poça rasa sem pré-aquecer a chapa. Essa massa fria impulsiona uma taxa de resfriamento extrema. O carbono não consegue se difundir na ferrita e perlita macias. Sob eletrodos circulares de 4.00 mm em aço S355 de 10 mm, o documento NIH PMC11084295 documenta grãos de cristal martensítico grosseiros de 35 micrômetros ou mais largos.
Durante a soldagem multipasse normal em um chanfro, a entrada contínua de calor retarda o resfriamento e os passes subsequentes temperam os cordões anteriores. Um ponto de contato fora do chanfro não recebe passes de têmpera. Isso é abordado no currículo de soldagem de tubos do Instituto de Tecnologia de Lake Washington . Ilhas martensíticas isoladas se contraem durante o resfriamento e criam trincas de cratera ou microvazios sob o cordão. Inspetores de soldagem certificados pela AWS realizaram demonstrações de dobramento guiado em barras chatas de 3/8" e 1/2". Eles realizaram a soldagem com arame E6010, E7018 ou MIG e poliram o aço para deixá-lo liso antes da demonstração. Mesmo após o polimento da superfície, o espécime se rompeu no ponto de contato durante o dobramento.
Causas comuns de falhas de soldagem por arco elétrico versus sopro de arco, respingos e mordedura de solda.
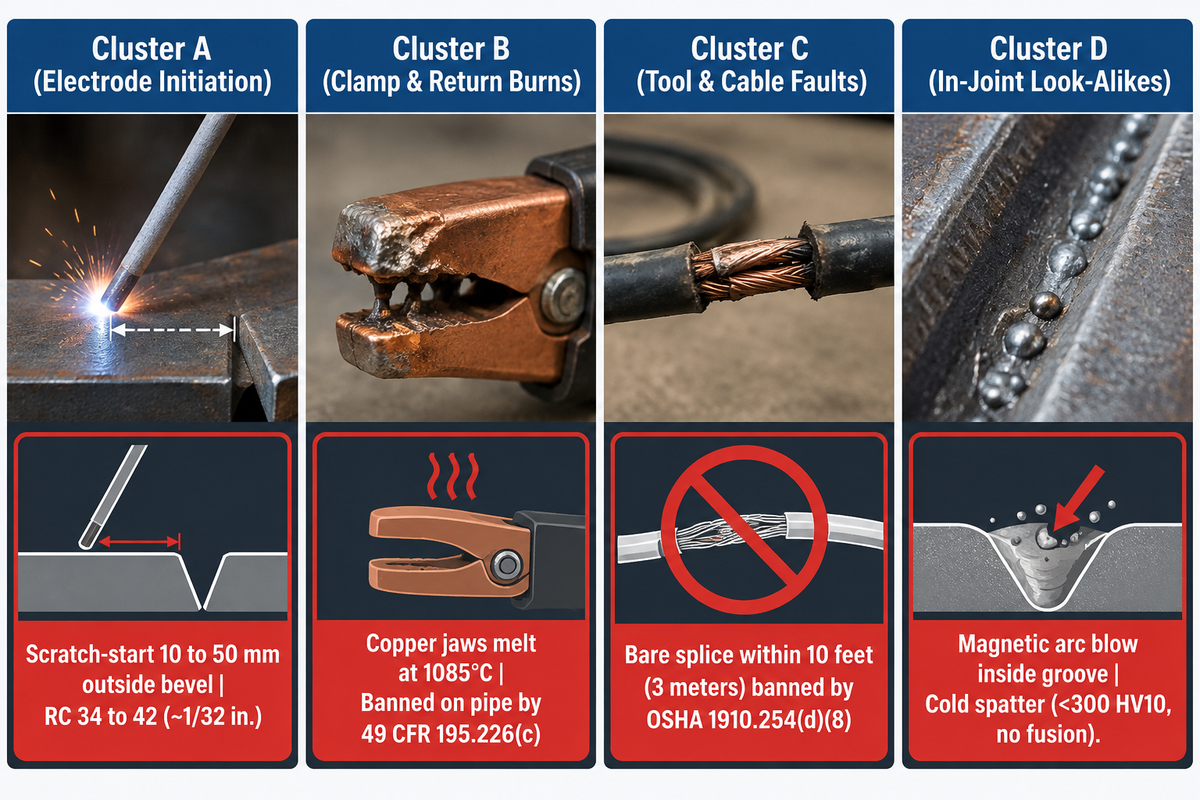
Quatro caminhos causam o arco voltaico no metal base. Arranhões iniciados por eletrodos fora da ranhura, contato contra aço e arcos em uma braçadeira de aterramento solta são três desses caminhos. O quarto caminho é a fuga de corrente através de emendas de cabos proibidas a menos de 3 metros (10 pés) pela OSHA 29 CFR 1910.254(d)(8) . Arcos voltaicos reais no metal base o fundem, diferentemente do arco voltaico por respingos frios.
As inspeções no local de trabalho são prejudicadas quando os soldadores interpretam erroneamente esse tipo de defeito como irregularidades na ranhura da solda. Para resolver a ocorrência de marcas de arco, é importante entender que a fusão do metal base é diferente de respingos soltos. Glóbulos de respingos de solda se solidificam contra a carepa sem fusão profunda e, se houver uma raiz de arco errante no ponto de impacto, ela se fundirá ao metal base. O mordente na raiz da solda deixa um sulco linear contínuo ao longo da borda fundida, em vez de uma cratera, ao longo do limite de fusão. Marcas lineares na raiz da solda e marcas de contato do eletrodo são diferentes e podem ser determinadas pela inspeção das causas do mordente na raiz da solda e pela medição do sulco.
Sob tensão de serviço, essas lentes localizadas de alta dureza funcionam como pontos de iniciação de trincas extremamente perigosos e locais primários de iniciação de trincas. O arco de retorno do circuito é igualmente perigoso. Uma braçadeira de mola frágil é frequentemente encontrada sobre ferrugem, tinta ou respingos aderentes em um oleoduto de 16 polegadas ou viga pesada. A corrente de soldagem então salta o espaço de ar e derrete a braçadeira na peça de trabalho. As mandíbulas de liga de cobre derretem a cerca de 1085°C e podem penetrar nos contornos de grão do aço, causando trincas por fragilização. A norma 29 CFR 1910.254(c)(2)(iii) da OSHA também proíbe o uso de correntes, cabos de aço, guindastes, guinchos ou elevadores para transportar corrente de soldagem.
Quais são as causas comuns de descargas elétricas em arcos elétricos?
As causas comuns de sopro magnético incluem um campo magnético assimétrico próximo às extremidades da chapa, magnetismo residual em chanfros de tubos de aço, alta amperagem de corrente contínua e posicionamento inadequado do cabo de aterramento. Ao contrário de um impacto externo do arco que extingue o metal base fora da junta, o sopro magnético desvia o arco de soldagem ativo dentro do chanfro, causando falta de fusão.
O sopro do arco ocorre durante a soldagem com corrente contínua próximo às extremidades da chapa, aberturas profundas na raiz da solda e chanfros de tubos magnetizados. Os soldadores combatem o sopro do arco encurtando o comprimento do arco e inclinando o eletrodo na direção da deflexão. Eles também podem posicionar o cabo de aterramento na direção oposta à da solda. Como último recurso, os soldadores podem usar corrente alternada dentro dos limites de 80 volts CA e 100 volts CC estabelecidos pela norma OSHA 29 CFR 1910.254(b)(3). Nenhum dos ajustes magnéticos permite um impacto acidental no aço base exposto fora do chanfro.
| Agrupamento de defeitos | Tipo de descontinuidade específico | Onde aparece | Impacto da dureza e da zona afetada pelo calor no subsolo | Disposição de loja necessária |
|---|---|---|---|---|
| Cluster A: Erros de iniciação do eletrodo | 1. Eletroerosão SMAW com partida por fricção | Borda chanfrada externa de 10 a 50 mm | RC 34 a 42 martensita (~1/32 pol. de profundidade) | Desbaste de aproximadamente 0,8 mm (1/32 pol.), polimento com grão 120, ataque ácido + MT |
| Cluster A: Erros de iniciação do eletrodo | 2. Golpe de toque de tungstênio GTAW | Flange adjacente ou parede do tubo | Cratera rasa + risco de inclusão de tungstênio | Misture bem e triture até obter uma consistência homogênea. Verifique a remoção de inclusões por PT ou RT. |
| Cluster A: Erros de iniciação do eletrodo | 3. Pontada de fio MIG não consumido | Zona de folga do bico próxima à teia | Ponto de extinção localizado de 500 a 650 HV10 | Deslizamento suave em inclinação 1:4, verifique a solidez com MT |
| Cluster B: Corrente de Retorno e Queimaduras de Fixação | 4. Queimadura por arco voltaico devido à mola solta da braçadeira | Ponta de flange ou assento de fixação do corpo do tubo | HAZ profunda + trincas intergranulares de cobre LME | Remover o entalhe, aplicar ataque com persulfato a 20%, inspeção da parede por ultrassom. |
| Cluster B: Corrente de Retorno e Queimaduras de Fixação | 5. Queimadura da aba de aterramento soldada | Tubo externo (proibido por 49 CFR 195.226c) | Zona afetada pelo calor (ZAC) de espessura total e alta tensão residual. | Proibido em oleodutos; requer corte ou reparo. |
| Cluster B: Corrente de Retorno e Queimaduras de Fixação | 6. Arco parasita da corrente do guindaste/talha | Olhal de içamento e elos de contato da corrente | Torna a corrente de carga quebradiça (proibido por 1910.254c2iii) | Coloque a bandoleira em quarentena imediatamente; lixe e remova a superfície da alça MT |
| Cluster C: Falhas em ferramentas e cabos | 7. Stinger Lay-Down sem isolamento | Placa de convés, andaime ou tubo de caldeira | Múltiplas crateras agrupadas (vazamento em tubo de caldeira com menos de 1 semana) | Aplicar 1910.254(d)(7) suporte de berço; lixar + gravar |
| Cluster C: Falhas em ferramentas e cabos | 8. Emenda de cabo desencapado com flash (menos de 10 metros) | Borda da flange da viga desgastada pelo chumbo | Impacto de arrasto linear + esteira endurecida RC 34 a 42 | Substitua o cabo conforme 1910.254(d)(8)-(9); moagem de mistura |
| Cluster D: Defeitos semelhantes na articulação | 9. Sopro de Arco Magnético Wander | Sulco de solda interno e raiz da solda | Zona afetada pelo calor (ZAC) de solda normal; causa falta de fusão/porosidade. | Ajuste o fio terra e o comprimento do arco; faça um corte superficial se não houver fusível. |
| Cluster D: Defeitos semelhantes na articulação | 10. Respingos de solda a frio | 5 a 100 mm ao lado do cordão de solda | Sem fusão do metal base (aço base <300 HV10) | Retificar com disco de lixa fina ou de abas leves antes da limpeza por jateamento. |
Critérios de aceitação de impacto de arco elétrico: comparação entre AWS D1.1:2025, ISO 5817 e API 1104
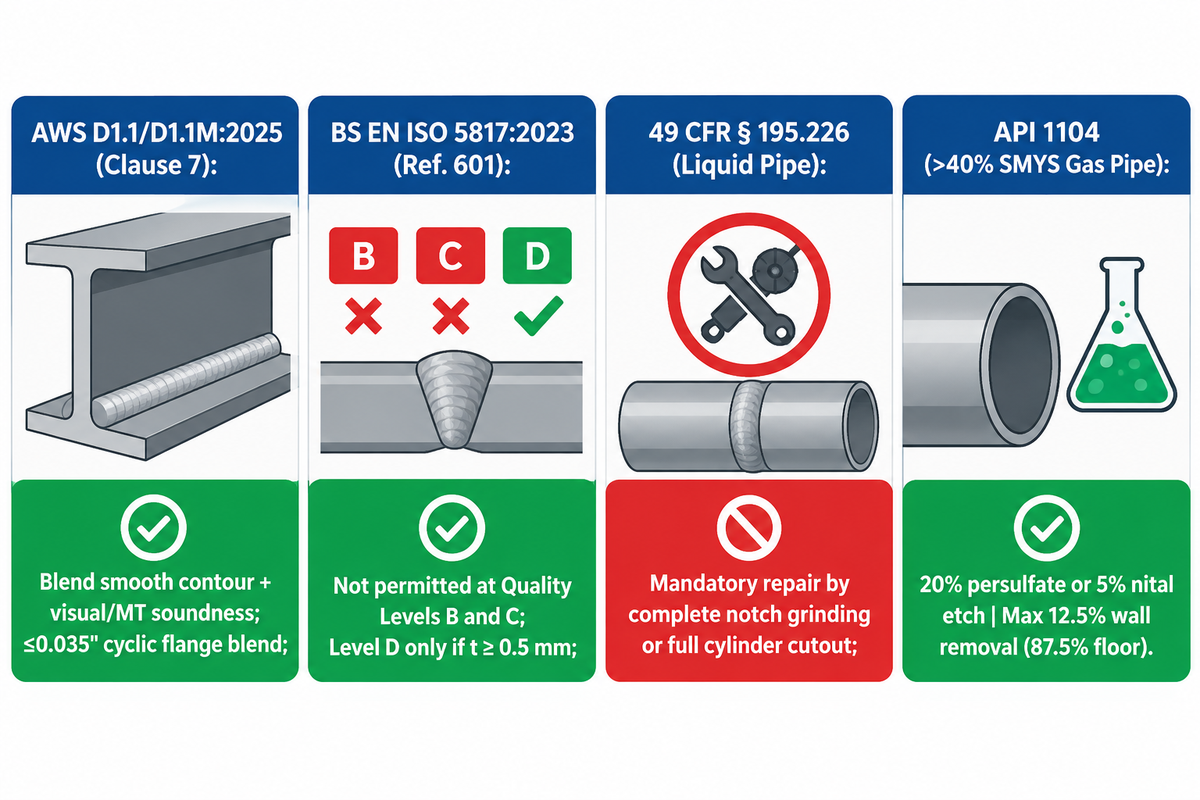
Existem duas categorias de normas regulamentadoras: normas de homogeneização condicional e normas de tolerância zero. As normas AWS D1.1/D1.1M:2025-AMD1 e CSA W59 exigem que imperfeições ou trincas causadas por arcos elétricos sejam suavizadas até obter um perfil uniforme e que a integridade do metal seja verificada. De acordo com a norma ISO 5817:2023 (Ref. 601, discutida em TWI Job Knowledge 38 Quality Levels ), arcos elétricos dispersos não são aceitáveis nos Níveis de Qualidade B e C.
Engenheiros de qualidade frequentemente rejeitam vigas de aço estrutural em excesso. Trechos de mídias sociais afirmam incorretamente que a norma AWS D1.1 exige o recondicionamento imediato da solda ou o descarte da viga para qualquer marca acidental. Na prática, para vigas sob carga estática ou cíclica, aplicam-se as regras de qualidade da AWS D1.1. As equipes de produção devem evitar marcas acidentais fora das juntas permanentes. Quaisquer crateras ou fissuras superficiais acidentais exigem o acabamento suave do contorno e a inspeção de integridade. A Revisão Técnica da ANSI da AWS D1.1:2025 (23ª Edição) afirma que a produção mundial de aço bruto foi de 1,884 milhões de toneladas em 2024. A edição de 2025 ampliou as disposições para ensaios por partículas magnéticas (MT) e por líquido penetrante (PT) para avaliar superfícies reparadas.
Esta matriz de consulta, usada pela equipe de qualidade para evitar confusão entre normas, compara as regras da AWS D1.1:2025, ISO 5817:2023 referência 601 Níveis B/C/D, API 1104 e os mandatos de têmpera e ataque químico das normas 49 CFR 192 e 195, e os pisos de espessura de projeto da ASME B31.3/VIII.
| Código / Nível Padrão | Cláusula regulatória / Ref. | Estado inicial de fabricação | Teste obrigatório pós-moagem | Limite de espessura e gatilho de escalonamento |
|---|---|---|---|---|
| 1. AWS D1.1/D1.1M:2025 (Aço Estático) | Cláusula 7 - Mão de Obra | Evite soldas externas permanentes. | Sanidade visual + MT quando especificado | Contorno suave dentro da tolerância da seção de projeto/fábrica; caso contrário, reparo qualificado WPS. |
| 2. AWS D1.1:2025 / CSA W59 (Cíclico) | Disposições sobre carga cíclica | Iniciador de trinca rejeitável | Inspeção obrigatória por partículas magnéticas (MT) | ≤0.035″ de junção da flange da ponte com aprovação de engenharia/DOT RT ou MT |
| 3. BS EN ISO 5817:2023 Nível B | Ref. 601 (Item 1.22 Arco Parasita) | Não permitido (Qualidade rigorosa) | Desbaste + MT/PT + dureza/ataque conforme ITP | Permissão zero para deterioração do metal base; requer destinação formal por não conformidade (NCR). |
| 4. BS EN ISO 5817:2023 Nível C | Ref. 601 (Item 1.22 Arco Parasita) | Não permitido (Qualidade intermediária) | Retificação suave + verificação NDE da superfície | A espessura restante deve permanecer igual ou acima do piso calculado no projeto. |
| 5. BS EN ISO 5817:2023 Nível D | Ref. 601 (Item 1.22, t ≥ 0.5 mm) | Permitido se as propriedades não forem afetadas. | Verificação visual para ausência de rachaduras na cratera | Desqualificado em aços-liga de têmpera onde a ZTA (Zona Termicamente Afetada) se torna quebradiça. |
| 6. 49 CFR § 195.226 (Tubulação de Líquidos) | Subparte D § 195.226(a)-(c) | Reparo obrigatório de todas as queimaduras por arco voltaico. | Remoção completa do entalhe + medição da parede | Tolerâncias na parede abaixo da especificação mínima do tubo acionam o desligamento completo do cilindro. |
| 7. API 1104 / Tubulação de gás de alta pressão | Queimaduras por arco elétrico (mais de 40% do serviço SMYS) | Entalhe metalúrgico rejeitável | 20% de persulfato de amônio ou 5% de nital para condicionamento ácido. | Remoção máxima de 12.5% da parede (87.5% nominal parede-piso); reparo por solda proibido. |
| 8. Tubulação de energia ASME B31.1 | Regras de reparo de descarga de arco | Remova todas as rachaduras e imperfeições. | PT ou MT obrigatórios em tubulações de aço-liga. | Tubos de caldeiras de parede d'água deixados sem aterramento podem queimar em menos de uma semana. |
| 9. Manual de Pontes de Aço do Estado de Nova York / Departamento de Transportes | Remoção de impacto de arco em viga de ponte | Falha crítica de fratura rejeitável | Teste de dureza portátil ( | Desbaste além da zona subsuperficial RC 34–42 (aproximadamente 0,8 mm) até que a dureza original retorne. |
| 10. Aço inoxidável AWS D1.6 / AMS 2700 | Superfície e passivação em aço inoxidável | Risco de oxidação por calor e microfissuras | Teste de líquido penetrante (PT) + verificação visual da tonalidade | Remova a camada de óxido de cor palha a roxa até expor o metal antes da passivação com ácido nítrico/cítrico. |
Como inspecionar marcas de arco elétrico: inspeção visual, por partículas magnéticas, por líquido penetrante e por ataque ácido.
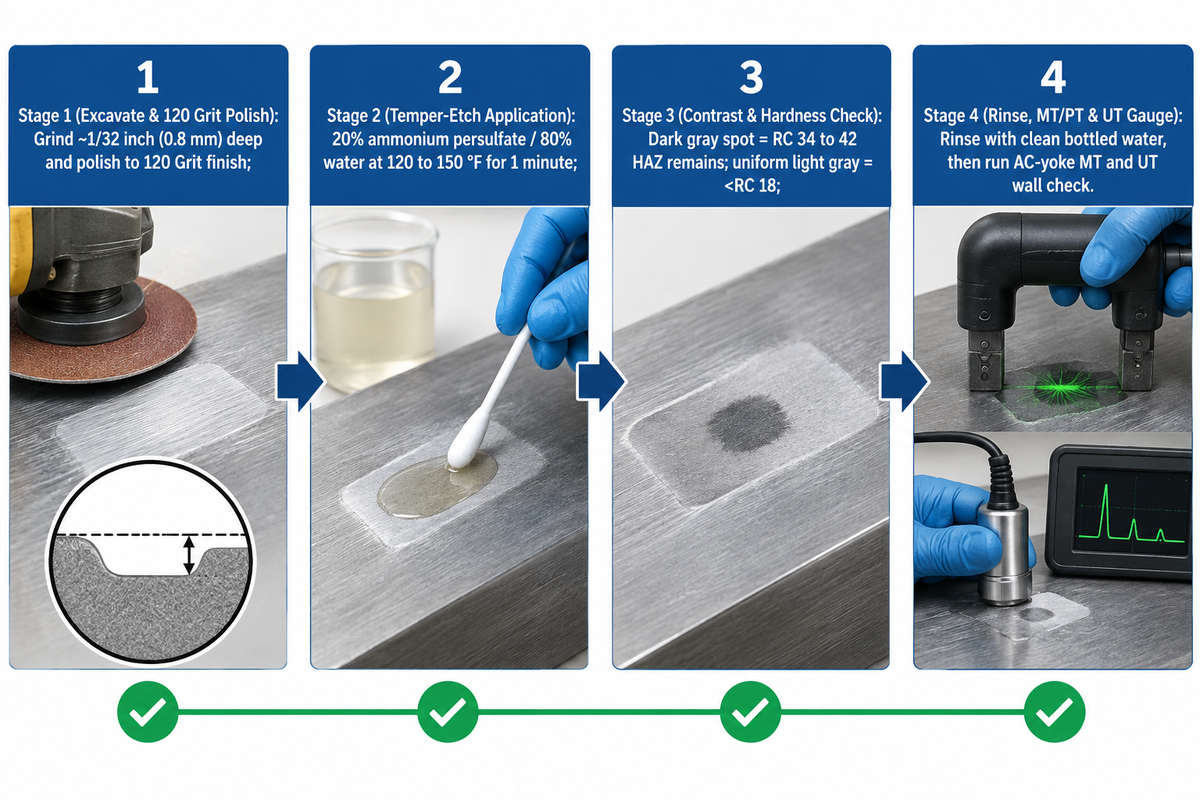
A verificação de arcos elétricos completos requer duas etapas de inspeção. A primeira é o ataque químico. Para o persulfato de amônio, as temperaturas padrão são de 49 a 66 graus Celsius (120 a 150 graus Fahrenheit) e o tempo de ataque padrão é de 1 minuto. Dois agentes de ataque são comumente usados: 1) 20% de persulfato de amônio com 80% de água e 2) 5% de nital. Em seguida, o ensaio por líquido penetrante ou partículas magnéticas comprova que não restam trincas superficiais.
“(a) Cada queimadura de arco deve ser reparada. (b) Uma queimadura de arco pode ser reparada removendo-se completamente o entalhe por esmerilhamento… Se um entalhe não for reparável por esmerilhamento, um cilindro do tubo que contenha todo o entalhe deve ser removido. (c) Um eletrodo de aterramento não pode ser soldado ao tubo ou conexão que está sendo soldado.”
Um equívoco perigoso nas oficinas é presumir que uma inspeção por partículas magnéticas após o esmerilhamento com rebolo grosso comprova a ausência de queimaduras por arco voltaico. Como indicam inspetores seniores da AWS CWI no Fórum da AWS, os rebolos abrasivos grossos, durante o processo de esmerilhamento, espalham metal dúctil sobre microfissuras e deixam uma camada superficial descarbonetada. A dureza medida por um medidor portátil atinge valores entre RC 34 e 42 após o processo de esmerilhamento. Somente após um esmerilhamento de aproximadamente 0.8 mm (1/32 de polegada) de profundidade e polimento com lixa de grão 120 é que a leitura cai para menos de RC 18.
Para metalografia laboratorial em aço S355, a norma NIH PMC11084295 especifica o polimento até a granulação P2500 e o ataque químico com Nital a 3% por 10 segundos. Em seguida, os técnicos medem a dureza Vickers sob uma carga de 10 kg por 10 a 15 segundos em uma grade de 0.5 mm, conforme a norma EN ISO 9015-1. Em campo, inspetores de dutos e pontes misturam 1 grama de persulfato de amônio granulado com 4 gramas de água pura. Essa mistura corresponde a uma proporção de 20% a 80% em peso, enquanto as equipes de pontes também utilizam um borrifador com a mistura na proporção de 1:10 a 60 °C. Ao ser aplicada sobre o aço carbono aquecido (120 a 150 °C), qualquer ZTA (Zona Termicamente Afetada) não removida adquire uma coloração cinza-escura em contraste com o metal base cinza-claro em 1 minuto. Quando é necessária uma verificação volumétrica profunda em flanges de pontes reparadas e de grande espessura, as equipes combinam o ataque químico superficial com a inspeção radiográfica volumétrica da solda.
O ataque por partículas magnéticas ou por ácido confirma a remoção completa da queimadura por arco elétrico?
O ataque químico macroscópico, seja com persulfato de amônio aquoso ou com nital em álcool nítrico, verifica a remoção completa da zona afetada pelo calor no aço carbono. O ensaio por partículas magnéticas só pode revelar trincas superficiais ou próximas à superfície. A aprovação no ensaio por partículas magnéticas ou por líquido penetrante, sem ataque químico ou ensaio de dureza, pode deixar uma ilha martensítica frágil com dureza Rockwell C de 34 a 42.
A decapagem com persulfato de amônio possui uma restrição metalúrgica estrita. A solução não age sobre aços inoxidáveis austeníticos. Em aços carbono e aços de baixa liga de alta resistência com teor de enxofre acima de 40%, os inspetores poliam a cavidade retificada até um acabamento de grão 120. A superfície foi mantida úmida com persulfato de amônio por 60 segundos para permitir o desenvolvimento de qualquer contraste de mudança de fase cinza. Em seguida, a superfície foi enxaguada com água limpa engarrafada, em vez de um pano oleoso. Posteriormente, foram realizados ensaios de partículas magnéticas com yoke CA e medição de espessura por ultrassom.
Retificação versus Reparo de Solda Qualificado: Cálculos de Espessura da Parede e Regras de Destinação
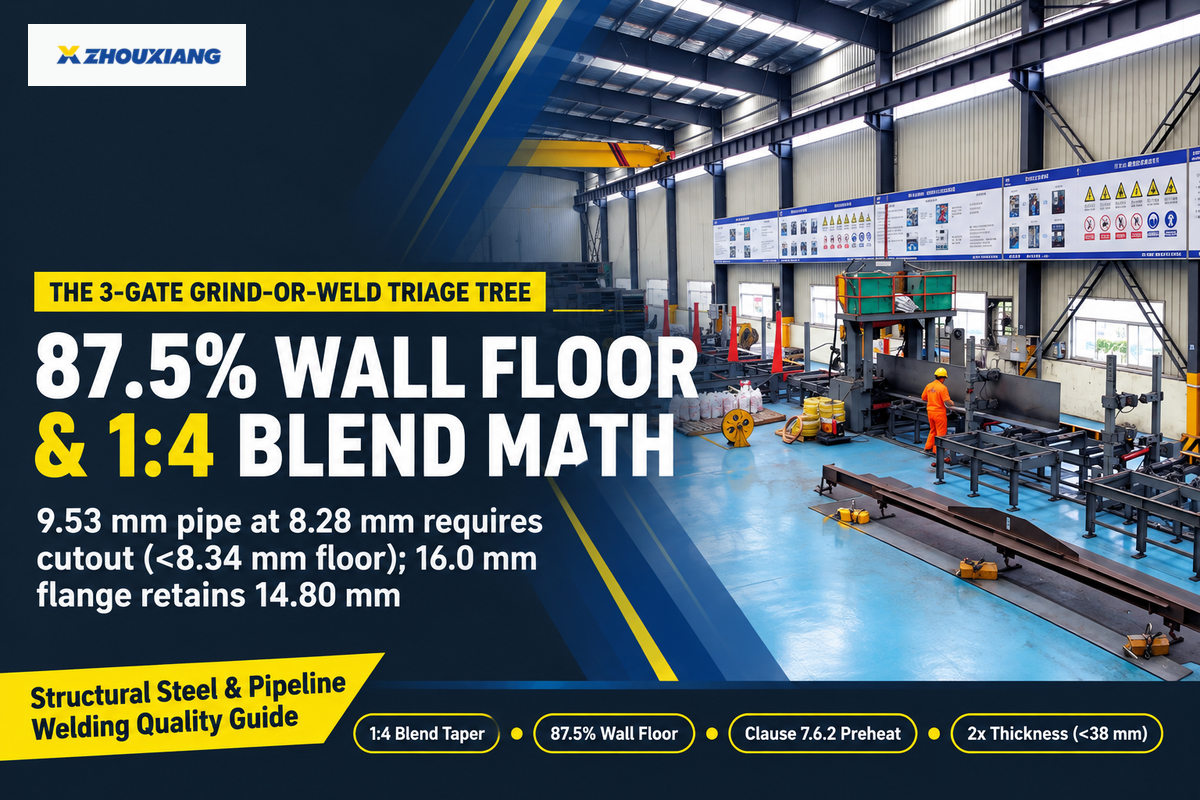
Ao escavar a zona de mudança de fase de 0.8 mm (1/32 de polegada), os engenheiros geralmente utilizam retificação por mistura sobre os reparos de solda para obter uma corrosão ácida limpa e eliminar indicações de trincas por partículas magnéticas. A espessura da parede restante deve ser igual ou superior ao mínimo especificado, por exemplo, 87.5% da espessura nominal da parede do tubo (remoção de 12.5% da parede).
Para padronizar as decisões de campo em vigas estruturais e tubulações pressurizadas, os gerentes de qualidade aplicam a Árvore de Triagem de Esmerilhamento ou Soldagem de 3 Etapas :
- At Portão 1 (Escavação Progressiva e Polimento com Granulometria 120)Em seguida, realize uma série de passagens leves usando um disco flap em uma esmerilhadeira de 4 polegadas para remover a cratera da superfície. Isso elimina o endurecimento por atrito da rebolo grosso e permite a escavação de cerca de 0.8 mm (1/32 de polegada) para polir o contorno.
- At Porta 2 (Porta de têmpera química e integridade NDE)Aplique um condicionador ácido à base de persulfato de amônio ou nital na cavidade polida. Se observar uma mancha cinza-escura ou uma leitura de dureza portátil de RC 34 a 42, repita o Passo 1. Se observar uma coloração cinza-clara uniforme e RC <18, enxágue com água para remover o condicionador ácido e avalie a presença de trincas por meio de ensaio com partículas magnéticas ou líquido penetrante.
- At Portão 3 (Espessura de parede restante e portão de disposição do código)Se a medição da espessura da parede com o medidor ultrassônico no ponto mais baixo do retificado indicar que a espessura restante está dentro da tolerância de 12.5% da espessura da parede do tubo, libere a peça. Se o retificação resultar em um afinamento da parede inferior ao mínimo, execute um recorte do cilindro conforme 49 CFR 195.226(b) ou um reparo de solda de baixo hidrogênio qualificado de acordo com AWS D1.1:2025.
Usando o cálculo de conicidade de 1:4, uma escavação de 1.25 mm em um tubo API 5L de 9.53 mm deixa 8.28 mm (< 8.34 mm, 87.5% da espessura da parede), enquanto um flange de viga H ASTM A572 de 16.0 mm retém 14.80 mm. Como 8.28 mm fica abaixo da espessura de 8.34 mm, o tubo requer um recorte cilíndrico conforme 49 CFR 195.226(b), enquanto o flange de 14.80 mm (alisado em um raio de 4.80 mm) é aprovado com MT de acordo com a norma AWS D1.1:2025. Arranhões estruturais mais profundos podem exigir reparo por solda de acordo com as regras de pré-aquecimento da Cláusula 7.6.2 da norma AWS D1.1:2025, conforme descrito na revista The Fabricator (citando o engenheiro sênior da AISC, Tom Schlafly). De acordo com a Cláusula 7.6.2, chapas de aço com menos de 38 mm requerem pré-aquecimento em uma extensão equivalente a duas vezes a espessura do metal base (2 × 16.0 mm = 32.0 mm). Chapas com 38 mm ou mais de espessura requerem aquecimento em uma distância pelo menos igual à espessura da chapa e não inferior a 75 mm (3 polegadas) em todas as direções a partir do local do reparo.
É possível soldar diretamente sobre um arco elétrico sem antes esmerilhá-lo?
Não, você nunca deve aplicar um cordão de solda de retoque rápido diretamente sobre uma falha de soldagem a arco não aterrada fora da junta. Somente uma falha de soldagem na ranhura que será totalmente refundida pela passada de raiz ou de enchimento programada pode ser soldada após a verificação de trincas na cratera.
Um cordão de solda a frio curto aprisiona fissuras de contração preexistentes e cria uma zona afetada pelo calor sem têmpera. Quando a soldagem estrutural é necessária, os fabricantes devem primeiro esmerilhar completamente a lente martensítica frágil e remover as fissuras por têmpera mecânica. Em seguida, os soldadores seguem procedimentos controlados de pré-aquecimento para soldagem, conforme uma Especificação de Procedimento de Soldagem (EPS) com baixo teor de hidrogênio.
- Desbaste até uma profundidade de 1/32” e lustre até a granulação 120 antes de realizar o ataque químico.
- Faça o teste para verificar se a zona afetada pelo calor (ZAC) cinza-escura foi removida com persulfato de amônio ou nital.
- Os ensaios MT/PT e UT devem ser realizados para verificar a presença de fissuras superficiais e confirmar se a espessura da parede remanescente não foi reduzida para menos de 87.5% da espessura nominal.
- Não se pode confiar que uma primeira passada de lixamento nivelado tenha resultado em uma superfície irregular com RC 18. A integridade da parede deve sempre ser verificada por meio de uma inspeção do subsolo (RC 34-42).
- Nunca se deve soldar com eletrodo E7018 ou MIG frio sobre uma cratera de arco no metal base externo para cobrir a depressão.
- O persulfato de amônio nunca deve ser usado em aço inoxidável austenítico, nem o aço carbono gravado deve ser limpo com um pano oleoso.
Sensibilidade da liga: Aços de baixo carbono, temperados e revenidos, inoxidáveis e duplex.
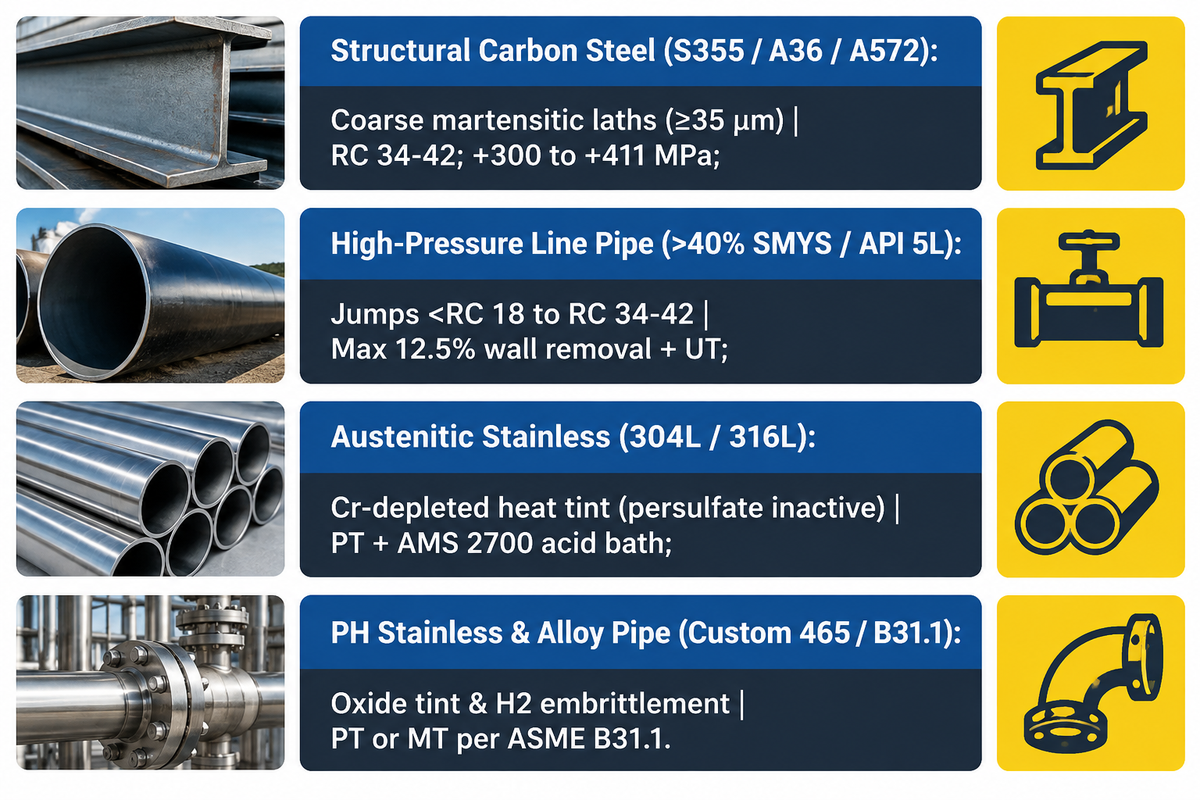
Os danos causados por arco elétrico variam de trincas martensíticas em aços carbono e aços-liga a erosão da película passiva em aços-liga de aço inoxidável. No documento NIH PMC11084295, o aço estrutural não ligado S355 perde a resistência ao escoamento (Rp0.2) acima de 300 °C e cai drasticamente a 600 °C. O resfriamento rápido subsequente produz tensões residuais de tração na faixa de +300 a +411 MPa e dureza de 500 a 751 HV10.
Aços com alto teor de carbono e temperados e revenidos reagem ainda mais violentamente, pois valores elevados de equivalente de carbono levam à transformação completa da martensita não revenida à temperatura ambiente. Fundidos de alto carbono e estruturas de máquinas pesadas exigem as mesmas práticas de pré-aquecimento descritas em nosso guia de planejamento de reparo com controle de trincas para metais básicos frágeis . Quando um arco elétrico atinge um tubo de aço-liga ASME B31.1, a inspeção por partículas magnéticas ou líquido penetrante é obrigatória após a retificação da mistura.
Os aços inoxidáveis austeníticos (304L e 316L) e os aços de endurecimento por precipitação (como o Custom 465) seguem um mecanismo de falha completamente diferente. Os aços austeníticos não se transformam em martensita. Como resultado, algumas oficinas deixam marcas de arco elétrico indesejadas no aço inoxidável. Um arco elétrico indesejado não só remove a película passiva de óxido de cromo, como também deixa incrustações de óxido de diferentes cores, como palha, dourado, azul, roxo e/ou ferro metálico. De acordo com as diretrizes de passivação da norma AMS 2700, mergulhar uma peça de aço inoxidável com coloração térmica diretamente em um banho ácido não remove a camada de óxido ou a graxa. Os técnicos devem primeiro desengordurar a superfície e remover toda a coloração térmica até expor o metal brilhante, utilizando abrasivos isentos de ferro.
| Família de ligas base | Danos microestruturais primários | Sinal de dureza/tensão medido | Método de END e ataque químico necessário | Tratamento obrigatório pós-moagem |
|---|---|---|---|---|
| 1. Aço carbono estrutural (S355 / A36 / A572) | Ripas martensíticas-bainíticas grossas (≥35 μm) | RC 34–42 subsuperfície; tensão de +300 a +411 MPa | 20% de persulfato de amônio ou 3% de nital + MT | Lixamento com mistura de grãos 120; Cláusula 7.6.2 pré-aquecimento se soldado |
| 2. Tubulação de linha de alta pressão (>40% SMYS / API 5L) | Martensita não temperada com entalhes e vazios na parte inferior do cordão. | Pontos difíceis saltam de | 20% de persulfato ou 5% de nital + MT + espessura UT | Remoção máxima de 12.5% da parede; recorte total do cilindro se for mais profundo. |
| 3. Aço inoxidável austenítico (304L / 316L) | Tonalidade térmica com deficiência de cromo e microfissuras em crateras | Não martensítico (inativo com persulfato) | Teste de líquido penetrante (PT) + auditoria visual de tonalidade | Remover a camada de óxido cor de palha/roxo até expor o metal + banho ácido AMS 2700 |
| 4. Aço inoxidável/liga PH de alta resistência (Custom 465 / B31.1) | Tonalidade de óxido nanométrico + risco de fragilização por hidrogênio | Perda de alta resistência e fissuração por corrosão sob tensão | PT ou MT conforme ASME B31.1 + verificação de remoção de óxido | Desengorduramento, remoção mecânica de óxidos, passivação AAA + cura em estufa. |
Análise de custos de retrabalho de arco elétrico: esmerilhamento misto + MPI versus reparo de solda e recorte.
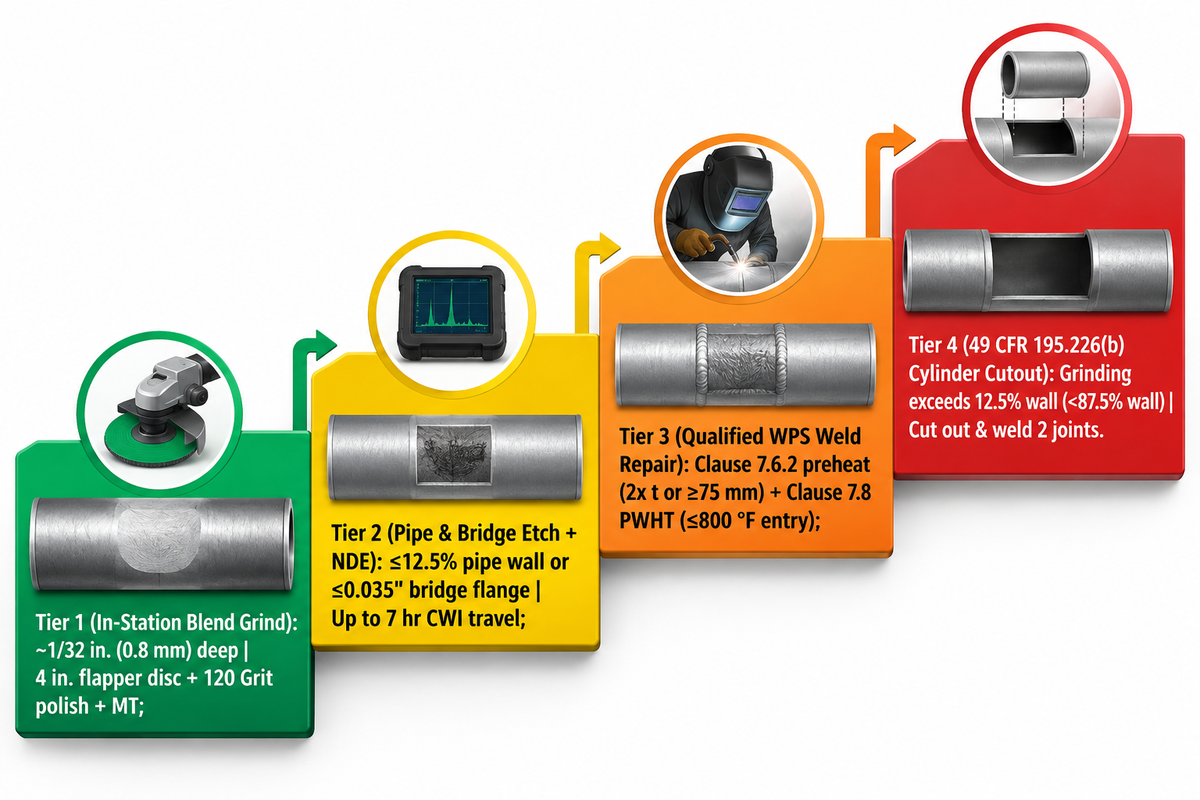
O custo total do retrabalho após um arco elétrico é diretamente proporcional à extensão de quatro fatores operacionais: a profundidade da escavação, a extensão do pré-aquecimento, as pausas para ensaios não destrutivos e a mobilização da equipe. De acordo com os relatórios de campo da AWS CWI e o 49 CFR § 195.226, a remediação começa com uma mistura de 0.8 mm (1/32 de polegada) de material abrasivo na estação e pode evoluir para o recorte completo de uma seção de tubulação (cilindro).
O verdadeiro fator de custo reside na etapa do processo em que um contato acidental com eletrodo é detectado. Detectar um contato acidental com eletrodo na estação de montagem requer apenas um desbaste com disco flap de 10 cm, um polimento com grão 120, uma limpeza com persulfato de amônio por 1 minuto e uma verificação interna por partículas magnéticas. Não detectar o mesmo contato na inspeção final pode levar à mobilização em campo ou de serviços. Em um caso de inspeção de soldagem a frio (CWI) da AWS, carpinteiros de campo soldaram por pontos suportes temporários de escotilha na flange inferior de uma viga. O especialista dirigiu 7 horas (ida e volta) para realizar um desbaste com disco flap de no máximo 4 mm e uma verificação por pulverização com persulfato de amônio 1:0.035 a 60 °C. A equipe coletou todo o escoamento químico em uma balsa e realizou testes radiográficos completos. As inspeções de caldeiras da Consolidated Edison mostraram o custo de contatos não detectados. Deixar um contato de arco não aterrado em um tubo interno da parede d'água resultou em sua queima em menos de uma semana.
Quando a profundidade da escavação exceder a tolerância de 12.5% da espessura da parede do tubo ou o mínimo da seção, a penalidade de atraso é multiplicada. De acordo com a Cláusula 7.6.2 da AWS D1.1:2025, um reparo de solda estrutural qualificado em chapas com menos de 38 mm de espessura requer pré-aquecimento em uma distância de pelo menos duas vezes a espessura da chapa. Chapas com 38 mm ou mais de espessura requerem aquecimento em uma distância de pelo menos uma vez a espessura, com um mínimo de 75 mm (3 polegadas). Se o tratamento térmico pós-soldagem (TTPS) da Cláusula 7.8 for invocado, a solda é colocada em um forno sob um Procedimento de Aquecimento e Resfriamento por escrito. De acordo com o código de 2025, a temperatura inicial máxima do forno foi aumentada de 600 °F para 800 °F. Para dutos de líquidos regidos pela 49 CFR 195.226(b), uma queimadura por arco elétrico acima do solo não pode ser reparada. De acordo com o Título 49, Seção 195.226 do eCFR , a retificação não deve reduzir a espessura da parede restante abaixo das tolerâncias de fabricação. A tubulação deve ser despressurizada, um cilindro completo de tubo deve ser cortado e removido, e uma junta soldada deve ser colocada e um ensaio não destrutivo (END) deve ser realizado em toda a circunferência do tubo.
| Nível de reformulação | Gatilho de Escavação e Geometria | Etapas de Execução Obrigatórias | Pontos de retenção de controle de qualidade e END (Ensaios Não Destrutivos). | Cronograma e impacto comercial |
|---|---|---|---|---|
| Nível 1: Moagem de mistura estrutural na estação | Profundidade de aproximadamente 0.8 mm (1/32 pol.); seção acima do mínimo. | Disco flapper de 4 polegadas com contorno suave + polimento de grão 120 | Integridade visual + MT em vigas submetidas a cargas cíclicas | Área limpa antes da jateamento ou aplicação do primer. |
| Nível 2: Gravação de tubos/pontes de alta pressão e END (Ensaios Não Destrutivos). | ≤12.5% de perda na parede do tubo ou ≤0.035″ de perda no flange da ponte | Polimento com lixa de grão 120 + ataque com persulfato a 20% ou nital a 3-5%. | Testemunha de gravação ( | Requer testemunha CWI/DOT (até 7 horas de deslocamento em casos de campo). |
| Nível 3: Reparo de Solda Estrutural Qualificado WPS | A escavação fica abaixo da tolerância da seção estrutural. | Remoção completa da ZTA + pré-aquecimento conforme a cláusula 7.6.2 (2x t ou ≥75 mm) + enchimento com baixo teor de H2 | MT pré-soldagem, registro de temperatura entre passes, MT/UT pós-soldagem, Cláusula 7.8 PWHT (entrada ≤800 °F) | Retenção NCR em vários turnos; solicite orçamento da oficina por espessura da chapa. |
| Nível 4: 49 CFR 195.226(b) Recorte do cilindro do tubo | A retificação excede a tolerância de 12.5% da parede (<87.5% da parede) | Recorte o cilindro tubular completo contendo o entalhe e solde duas juntas circunferenciais. | Inspeção radiográfica/ultravioleta de circunferência completa em soldas de topo de substituição + teste de pressão | Nível de custo mais elevado; interrompe a instalação da tubulação ou o teste hidrostático. |
Como prevenir descargas elétricas em soldagem em oficina e linhas automatizadas de vigas H
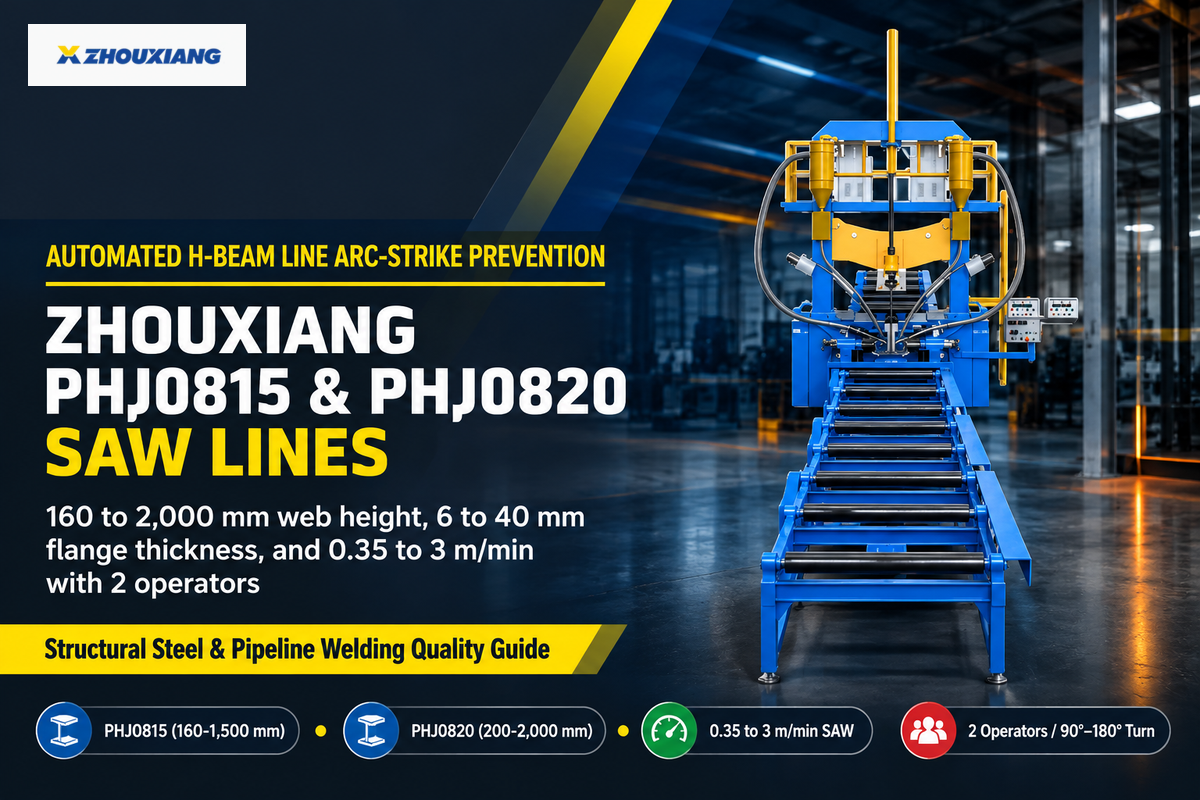
As oficinas de fabricação previnem acidentes com arco elétrico aplicando os controles elétricos da norma OSHA 29 CFR 1910.254 em áreas de soldagem manual. Em fábricas de estruturas metálicas, a ponteamento manual de chapas à flange está sendo substituída por linhas integradas de montagem hidráulica e soldagem por arco submerso. Nos dois modelos, as linhas PHJ0815 e PHJ0820 da Zhouxiang podem processar chapas de 160 a 2000 mm com velocidades de 0.35 a 3 m/min, com 2 operadores.
(1910.254(d)(7)) Suportes de eletrodos. Os suportes de eletrodos que não estiverem em uso devem ser colocados de forma a evitar o contato elétrico com pessoas, objetos condutores, tanques de combustível ou de gás comprimido. (1910.254(d)(8)) Choque elétrico. Cabos com emendas a menos de 3 metros (10 pés) do suporte não devem ser usados. (1910.254(d)(9)(iii)) Cabos com isolamento danificado ou condutores expostos devem ser substituídos.
Nas estações de soldagem manual com eletrodo revestido (SMAW) e GTAW, os supervisores realizam a auditoria de correntes parasitas em 5 pontos antes de cada turno.
- Para Iniciação do arco da aba no sulco ou na linha de passagemOs soldadores são treinados para iniciar a soldagem estritamente dentro do sulco de solda ou em uma aba de alimentação sacrificada. O metal de solda em avanço então refunde o ponto de iniciação.
- Para Grampos de aterramento com parafuso em metal expostoSubstitua as braçadeiras de mola fracas por braçadeiras de parafuso de alto torque fixadas em metal limpo e exposto. Remova também os respingos aderentes das braçadeiras magnéticas de acordo com OSHA 1910.254(d)(2).
- Para Cabo de 3 metros (10 pés) sem emendas e suportes isolados, pendure os cabos energizados em suportes isolados de acordo com 1910.254(d)(7). Quaisquer cabos que apresentem fios desencapados ou emendas a menos de 3 m (10 pés) do suporte devem ser descartados de acordo com 1910.254(d)(8)-(9).
- Para Isolamento de polaridade e caminho de retorno, assegure as juntas de retorno da fixação de ligação conforme estipulado em 1910.254(c)(2)(iv) e isole guindastes e cabos de aço conforme estipulado em 1910.254(c)(2)(iii). Mantenha o ar de resfriamento dentro da faixa de 40 °C (104 °F) e 3,300 pés (1,005.8 m) da máquina.
- Para Fixação mecanizada de dispositivos e ignição automatizada, Pedido de Patente USPTO US20060138090A1 O sistema utiliza grampos mecânicos CPC B23K37/0435 em conjunto com soldagem por arco submerso em carro B23K9/186. Essa arquitetura reduz o prazo de entrega de máquinas especiais de 12 a 15 meses para 3 a 6 meses e elimina a necessidade de ponteamento manual com eletrodo revestido.
Em fábricas de estruturas metálicas pesadas, a maioria dos incidentes de arco elétrico no metal base ocorre durante a ponteamento manual de fixação da alma à flange da viga H e durante a movimentação da ponte rolante. As fábricas podem integrar montagem, soldagem a arco submerso, torneamento hidráulico de 90°/180° e endireitamento em uma linha automatizada de montagem e soldagem a arco submerso de vigas H. Isso elimina o ponteamento manual e os caminhos de corrente da ponte rolante na alma e nas flanges. Fundada em 1991, a Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd. fabrica os modelos PHJ0815 (alma de 160 a 1,500 mm, flange de 6 a 25 mm) e PHJ0820 (alma de 200 a 2,000 mm, flange de 8 a 40 mm). Ambas as linhas de vigas H operam com velocidade de soldagem a arco submerso de 0.35 a 3 m/min, com 2 operadores e ocupando 2/3 da área disponível. O alinhamento mecanizado da alma da chapa e a rotação de 90/180 graus eliminam os pontos de solda manuais. Reforços complexos e subconjuntos de vigas em caixa se beneficiam de robôs de soldagem industrial programáveis . O controle robótico da tocha mantém cada início de arco dentro da trajetória de junta programada.
Comparação das especificações da linha de feixe H automatizada — Zhouxiang PHJ0815 vs. PHJ0820 (Especificações de fábrica publicadas):
| Parâmetro | Linha Zhouxiang PHJ0815 | Linha Zhouxiang PHJ0820 | Como isso previne descargas elétricas perdidas |
|---|---|---|---|
| Faixa de altura da Web | 160 para 1,500 mm | 200 para 2,000 mm | O alinhamento hidráulico da bobina dispensa o uso de alavanca manual e pontos de fixação. |
| Faixa de espessura da teia | 6 para 16 mm | 6 para 30 mm | A fixação contínua por rolos evita a queima da folha fina e rebarbas indesejadas. |
| Largura e espessura da flange | Largura de 150 a 800 mm; espessura de 6 a 25 mm. | Largura de 200 a 800 mm; espessura de 8 a 40 mm. | Sapatas retificadas especificamente para máquinas evitam queimaduras por arco voltaico na borda da flange causadas pela mola de fixação. |
| Comprimento da peça e velocidade da serra | 6,000 a 15,000 mm; 0.35 a 3 m/min | 6,000 a 15,000 mm; 0.35 a 3 m/min | A soldagem SAW de arco único com fio duplo inicia-se sob fluxo granular dentro da raiz do filete. |
| Tamanho da tripulação, área ocupada e capacidade de manobra. | 2 operadores; 2/3 menos espaço; giro de 90°/180° | 2 operadores; 2/3 menos espaço; giro de 90°/180° | O giro hidráulico substitui as correntes de guindaste (em conformidade com OSHA 1910.254(c)(2)(iii)) |
Um arco voltaico acidental em aço carbono ou de baixa liga forma uma lente martensítica não revenida. A dureza subsuperficial atinge RC 34 a 42 em verificações de campo e 500 a 751 HV10 em amostras de laboratório S355. As equipes devem realizar um desbaste de aproximadamente 0,8 mm (1/32 de polegada) de profundidade para remover a camada endurecida. Dependendo se as normas estruturais AWS D1.1 ou os limites de dutos API 1104 e 49 CFR 195.226 se aplicam, os inspetores verificam a integridade por meio de inspeções visuais, por partículas magnéticas ou por ataque químico. Em escala industrial, as oficinas previnem arcos voltaicos por meio de abas de proteção, disciplina de cabos conforme a norma OSHA 1910.254 e linhas automatizadas de corte de vigas H.
Elimine os impactos do arco elétrico na soldagem manual por pontos na produção de vigas H estruturais.
Deseja simplificar a inspeção visual de retrabalho AWS D1.1 e substituir a fixação manual da alma à flange, a inversão com guindaste e o manuseio em várias estações? Informe-nos a altura da alma da sua viga H (160 a 2000 mm) e a espessura da flange (6 a 40 mm) e os engenheiros da Wuxi Zhouxiang fornecerão um projeto de linha PHJ0815 ou PHJ0820 e um orçamento com base na sua tonelagem mensal.
Explore as linhas de soldagem de vigas H PHJ0815 e PHJ0820 e solicite um orçamento →
Perguntas frequentes sobre defeitos de soldagem por arco elétrico
O que é um arco elétrico na soldagem e é sempre um defeito rejeitável?
Um arco elétrico é um contato não planejado de um arco elétrico fora do chanfro de solda no metal base e nem sempre é um defeito automaticamente rejeitável em todas as normas. Conforme definido pela norma vigente e pela quantidade de metal íntegro remanescente, pode ser permitido. De acordo com os níveis B e C da ISO 5817, não é permitido. A norma AWS D1.1 afirma que o esmerilhamento de contorno suave e a verificação de integridade são permitidos.
Qual a profundidade da zona afetada pelo calor sob um arco elétrico perdido?
A zona afetada pelo calor de um arco elétrico perdido penetra aproximadamente 0.8 mm (1/32 de polegada) em aços carbono e de baixa liga, onde mesmo um breve contato de milissegundos da escova do eletrodo derrete a superfície e forma uma cratera. Antes que a camada subsuperficial quebradiça desapareça devido ao polimento visual, a cicatriz é removida e, portanto, para a verificação da remoção, é necessário um ataque químico para atender às especificações da tubulação.
Como evitar descargas elétricas durante a soldagem com eletrodo revestido (SMAW) ou soldagem TIG?
Inicie sempre o arco de soldagem estritamente dentro do chanfro de solda preparado. O cordão de solda em avanço então refunde e tempera o ponto inicial, ou os soldadores podem iniciar o arco em abas de sacrifício. Para GTAW, alterne da ignição por contato para ignição por alta frequência ou por contato com o eletrodo, e mantenha os porta-eletrodos energizados em suportes isolados entre as passagens.
Por que grampos de aterramento de cobre podem agravar o surgimento de trincas por arco elétrico em aço carbono?
Grampos de retorno de cobre soltos, ao entrarem em contato com o aço fundido, depositam traços de cobre na superfície, desencadeando fragilização por metal líquido ao longo dos contornos de grão da austenita e microfissuras intergranulares profundas.
Qual agente de corrosão verifica se a zona afetada pelo calor da queima por arco elétrico foi removida por retificação em tubos de aço carbono?
Os inspetores de dutos esfregam a superfície e a cavidade polida com lixa grão 120 com uma solução aquosa de persulfato de amônio a 20% (mistura de 20% de persulfato com 80% de água pura em peso) ou uma solução de nital a 5%. O metal martensítico afetado pelo calor remanescente apresenta uma coloração cinza visivelmente mais escura em contraste com o aço ferrítico-perlítico cinza-claro uniforme. Quando uma mancha escura aparece, os técnicos lixam gradualmente e repetem o processo de ataque químico até que a cor uniforme retorne. Em seguida, enxaguam com água limpa e realizam testes de partículas magnéticas, além de verificação da espessura da parede por ultrassom.
Os impactos de arco elétrico afetam o aço inoxidável austenítico 304 ou 316L se este não formar martensita?
Sim. Arcos elétricos perdidos em aços inoxidáveis austeníticos 304 e 316L destroem a película passiva protetora de óxido de cromo, deixam uma camada de óxido com coloração térmica e iniciam uma rápida corrosão por pites de cloreto.
Como a norma AWS D1.1:2025 trata a inspeção visual de marcas de arco elétrico em elementos estruturais de aço?
As normas de execução de estruturas metálicas AWS D1.1/D1.1M:2025 estabelecem que os fabricantes devem evitar impactos acidentais fora das juntas permanentes. As equipes devem suavizar quaisquer crateras ou fissuras superficiais acidentais antes de verificar a integridade da estrutura. As marcas superficiais geralmente são percebidas pela primeira vez durante a inspeção. Isso ocorre na área de montagem, quando os membros da equipe unem os subconjuntos. Frequentemente, os inspetores realizam ensaios por partículas magnéticas em vigas de pontes submetidas a cargas cíclicas, chapas temperadas e revenidas de alta resistência ou crateras suspeitas, antes de permitir que os elementos estruturais prossigam para jateamento, aplicação de primer ou montagem.
Referências e fontes
- Arcos elétricos: Mais prejudiciais do que você imagina (Jeff Molyneaux, Centro de Inovação em Junção de Materiais) Metalurgia Canadense / Fabricação e Soldagem Canadenses
- AWS D1.1/D1.1M:2025-AMD1 Código de Soldagem Estrutural, Aço Sociedade Americana de Soldagem (AWS)
- 49 CFR § 195.226 Soldagem: Queimaduras por arco Departamento de Transportes dos EUA, Administração de Segurança de Oleodutos e Materiais Perigosos (PHMSA)
- Discussão técnica sobre inspeção e qualificação: impactos de arco elétrico, ataque com persulfato de amônio e dureza subsuperficial. Fórum da Sociedade Americana de Soldagem
- Comparação das propriedades mecânicas de revestimentos duros em aço estrutural S355 (PMCID: PMC11084295) Institutos Nacionais de Saúde dos EUA / Biblioteca Nacional de Medicina (Materiais, 2024)
- Soldagem de Tubos: Capítulo sobre Arcos Elétricos Open Washington / Instituto de Tecnologia do Lago Washington
- 29 CFR § 1910.254 Soldagem e corte a arco Departamento do Trabalho dos EUA, Administração de Segurança e Saúde Ocupacional (OSHA)
- Padrões de aplicação, códigos de prática e níveis de qualidade (Conhecimento do trabalho 38: BS EN ISO 5817) O Instituto de Soldagem (TWI)
- AWS D1.1:2025, Alterações no Código de Soldagem Estrutural, Aço Instituto Nacional Americano de Padrões (ANSI)
- Uma breve visão geral de algumas mudanças no código AWS D1.1 (Dan Davis e Tom Schlafly, Engenheiro Sênior da AISC) O Fabricante (Associação de Fabricantes e Produtores)
- Publicação do Pedido de Patente dos EUA US20060138090A1: Sistema de Soldagem por Arco Submerso com Fixação de Dispositivo e Carro Escritório de Patentes e Marcas dos Estados Unidos (USPTO / Patentes do Google)
Por que nossa equipe de engenharia escreveu este guia
Esta compilação reúne diversos códigos e normas que regem a aceitação de marcas de arco elétrico, incluindo AWS D1.1/D1.1M:2025-AMD1, BS EN ISO 5817 Ref. 601, 49 CFR § 195.226, OSHA 29 CFR § 1910.254, bem como os parâmetros de ataque químico e cálculos de espessura de parede remanescente para fabricantes de aço. A empresa fabrica linhas automatizadas de montagem, soldagem e endireitamento de vigas H (PHJ0815 e PHJ0820), máquinas de solda por arco submerso tipo pórtico e robôs de soldagem industrial. A empresa não comercializa produtos químicos para ataque químico em ensaios não destrutivos (END) nem consumíveis para esmerilhamento manual. Este documento foi revisado pela equipe técnica da Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd.