Para soldagem de ferro fundido com eletrodo de níquel, considere o ENi-CI (Ni99) para reparos em passe único que necessitem de usinagem e o ENiFe-CI (Ni55) para trabalhos mais espessos e com múltiplos passes. Identifique a peça fundida, sua aplicação e a trinca antes de selecionar a solda. Um depósito usinável de níquel pode ser aplicado próximo a uma área de ferro fundido propensa a trincas.
Imagine uma carcaça de caixa de engrenagens com uma trinca próxima ao furo de um rolamento. Isso gera duas tarefas para a equipe de manutenção. A primeira é restaurar o material íntegro. A segunda é manter as dimensões, o alinhamento e a posição do furo. É fundamental que ambas as verificações de aceitação sejam definidas antes de iniciar o trabalho, pois o furo pode sofrer alterações mesmo que a solda pareça íntegra.
Onde interromper o reparo. Suspenda o reparo por questões de engenharia em caso de fundição não identificada, trinca em um caminho de carga ou pressão, elevação, direção, frenagem ou outros serviços críticos para a segurança. Antes de prosseguir, siga os requisitos do fabricante do equipamento original e o procedimento de reparo aplicável.
Qual barra de níquel devo usar para ferro fundido?
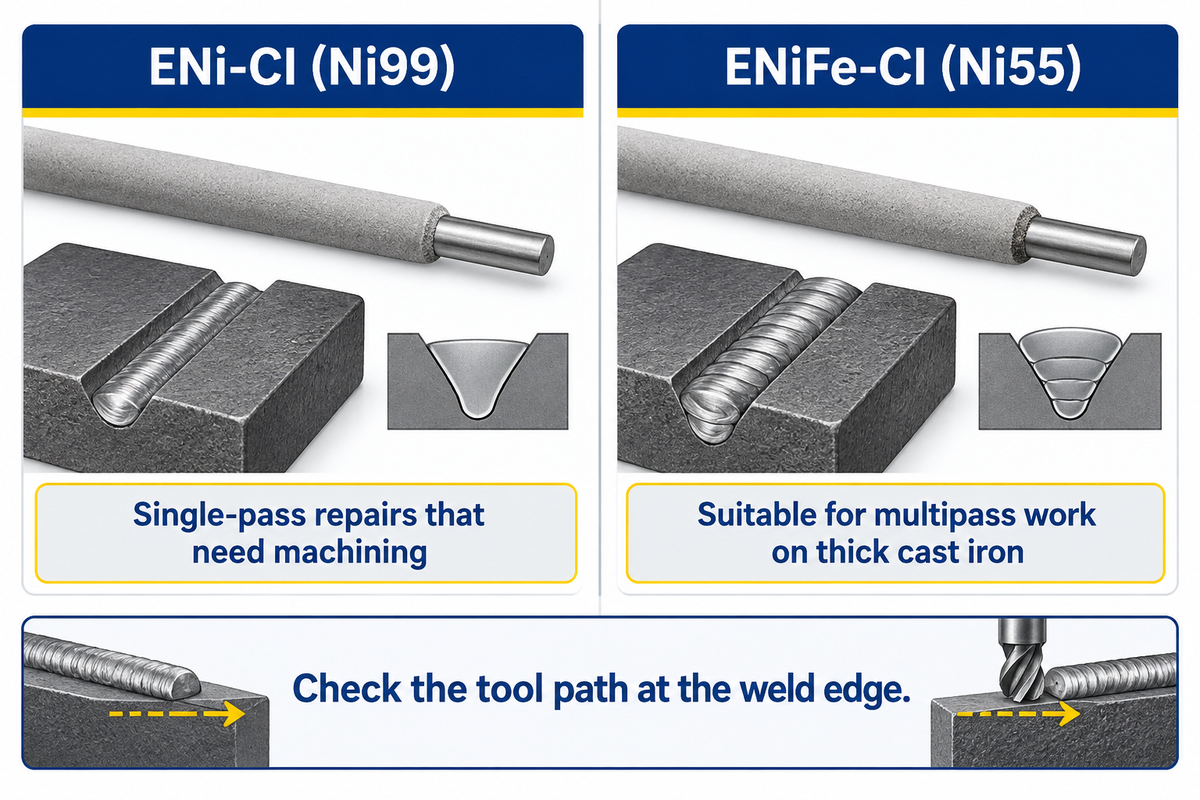
Utilize ENi-CI para reparos superficiais em passe único que necessitem de usinagem e considere ENiFe-CI para reparos multipasse adequados em ferro fundido espesso. Selecione um eletrodo revestido específico de acordo com um procedimento aprovado e verifique onde a ferramenta de usinagem atravessa o metal de solda e atinge a peça fundida original.
| Critério de seleção de eletrodos | Exemplo ENi-CI | Exemplo ENiFe-CI |
|---|---|---|
| Produto | Lincoln Electric Tech-Rod 99, nominalmente 99% níquel | Lincoln Electric Tech-Rod 55, nominalmente 55% níquel |
| Sinal de aplicação | Reparos em uma única passada onde o depósito precisa de perfuração, rosqueamento ou usinagem. | Seções reforçadas ou reparos multipasse adequados |
| Verificação de usinagem | A Lincoln descreve um depósito usinável mesmo com alto teor de aditivos para seu produto. Verifique o ferro fundido na borda da solda separadamente. | O catálogo da Lincoln recomenda ferramentas com ponta de metal duro. A Lincoln destaca a alta contaminação por partículas finas como uma condição que pode dificultar a usinagem. |
| Solicite antes de fazer o pedido | Confirme o número de passagens, a profundidade e o percurso do corte de acabamento. | Confirme o produto, os materiais de junção e se o depósito de solda precisa de usinagem. |
| Forma de eletrodo coberto | A escolha do produto e do diâmetro deve ser compatível com o procedimento de soldagem com eletrodo revestido. | Confirme os mesmos detalhes para o eletrodo de níquel-ferro específico. |
| Seção fina usinada | Níquel 99 da Washington Alloy lista essas seções quando a usinagem é importante. | Verifique se o depósito permanece usinável na diluição esperada. |
| junta dissimilar | A seleção depende das notas e da aprovação conjunta. | Níquel 55 da Washington Alloy Lista o aço macio entre suas aplicações. |
| Material na borda da solda | Verifique onde a ferramenta selecionada irá cruzar a transição do lado da fundição. | A mesma verificação se aplica, especialmente antes do corte de acabamento em um furo. |
A tabela compara dois eletrodos revestidos para ferro fundido. Embora o Ni99 seja frequentemente referido como níquel puro, as porcentagens são descrições nominais dos eletrodos no guia de seleção de eletrodos para ferro fundido da Lincoln Electric , separadas da composição típica do depósito de solda do catálogo. A mistura, também chamada de diluição, é a porção da poça de fusão que consiste em metal base fundido. A primeira camada é crucial para a usinabilidade do reparo. Se a ferramenta de corte atravessar a borda da solda, a avaliação inicial da oficina deve considerar a mistura e a usinabilidade. A mesma classe nominal pode ter faixas de operação específicas do produto. Alguns eletrodos de aço comercializados para ferro fundido produzem depósitos duros que são finalizados por retificação, portanto, pergunte como a escolha afeta o acabamento especificado.
O que a classificação dos eletrodos indica?
Identifica a classe do consumível. A norma AWS A5.15 estabelece os requisitos para eletrodos e varetas de soldagem de ferro fundido. Verifique a ficha técnica do fabricante para o eletrodo abrangido e confirme se a peça fundida e a junta estão dentro do escopo do procedimento aprovado. Para outros metais base, utilize o guia para seleção de varetas de soldagem.
A peça fundida pode ser soldada?
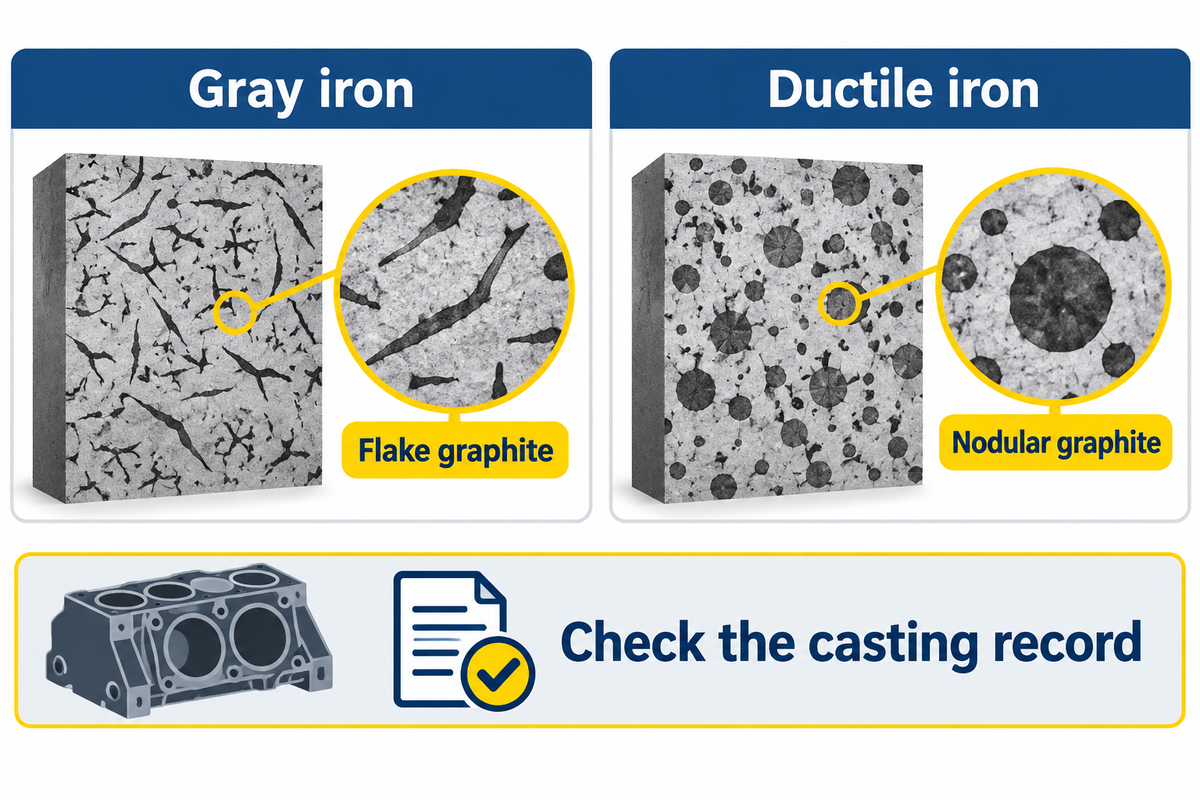
Diversos tipos de ferro fundido são candidatos ao reparo por soldagem, incluindo alguns tipos de ferro fundido cinzento, nodular e maleável. Comece verificando a designação do material no desenho técnico ou em um registro de fundição rastreável. Retenha a peça se o material não puder ser determinado ou se o reparo afetar uma característica crítica cuja condição admissível seja incerta.
O grafite ocorre em diferentes formas no ferro fundido, incluindo em flocos no ferro fundido cinzento e em nódulos no ferro fundido nodular. O ferro fundido nodular geralmente apresenta grafite nodular em uma matriz ferrítica ou perlítica, enquanto o ferro fundido maleável possui diferentes estruturas resultantes do tratamento térmico. A forma como o carbono se distribui no ferro fundido com alto teor de carbono afeta sua soldabilidade. A Análise de Soldabilidade do Ferro Fundido da TWI explica como essas diferenças afetam a resposta do ferro fundido às variações de temperatura.
Identifique a trinca e descreva onde ela termina. Por exemplo, termina em uma saliência espessa? Atravessa uma parede fina? Aproxima-se de um rebaixo de precisão? Mesmo uma liga nominalmente soldável requer um método viável para preparação e medição da junta. Existem razões válidas para evitar generalizações a partir de reparos em outras ligas fundidas, e o ferro fundido é um excelente exemplo. O óleo pode ser um contaminante persistente. Se precisar soldar ferro fundido proveniente de uma caixa de engrenagens com óleo, documente como a oficina verificará a peça após a limpeza e antes de iniciar a soldagem.
Qual tipo de ferro fundido não pode ser soldado?
O ferro fundido branco geralmente não é adequado para soldagem por fusão convencional devido à sua dureza e riqueza em carbonetos. Se a peça fundida for uma peça de desgaste com uma superfície desconhecida ou endurecida, obtenha a especificação exata do ferro fundido com o proprietário antes de presumir que seja ferro fundido cinzento. Outras opções de reparo ou alternativas podem ser consideradas.
Por que a peça fundida pode rachar perto de uma solda de níquel?
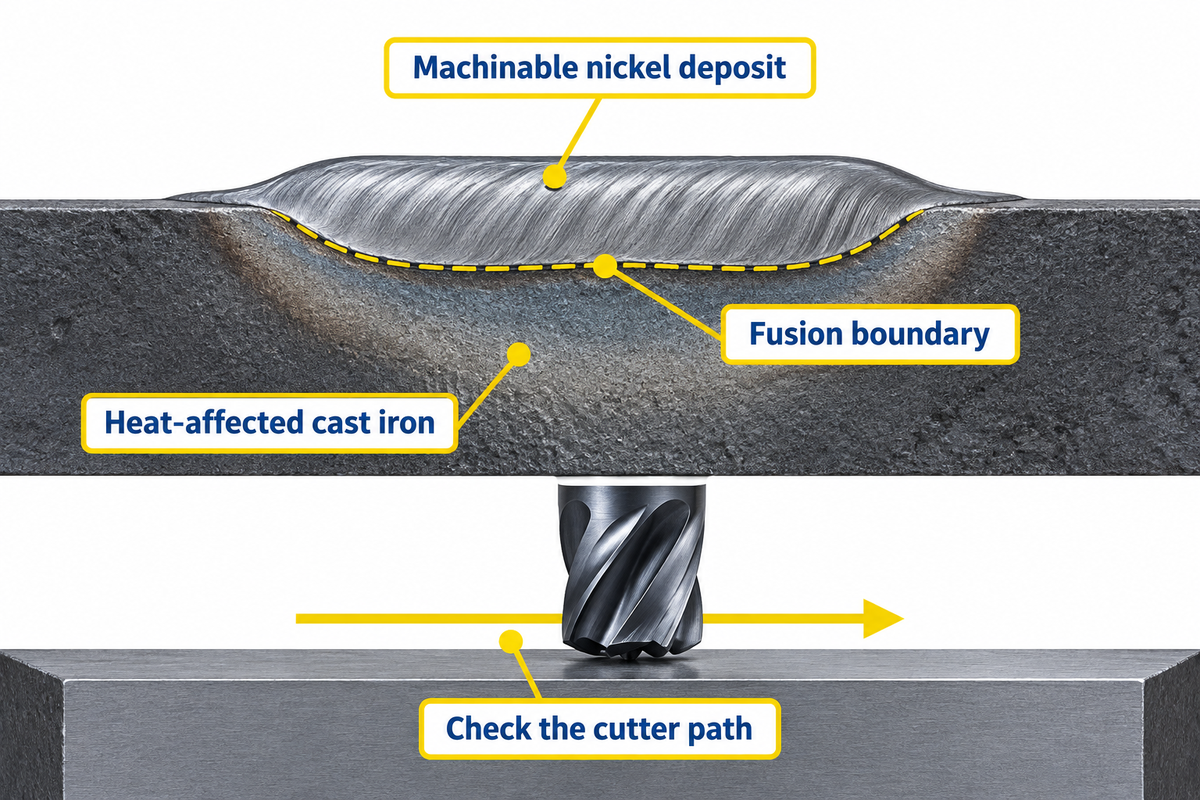
O metal de adição à base de níquel pode deixar uma solda dúctil enquanto a peça fundida adjacente forma fases duras e quebradiças. A TWI identifica carbonetos de ferro e martensita como contribuintes para a baixa soldabilidade. A expansão e contração desiguais aumentam a tensão térmica. A restrição pode deixar tensões internas na peça fundida à medida que a solda esfria. Controlar o ciclo térmico pode ajudar a prevenir trincas durante o resfriamento da solda, mas não elimina o efeito de uma trinca já presente no metal base.
- Na amostra de solda, verifique a quantidade de metal fundido que entra na poça de fusão e se a liga depositada pode ser usinada.
- Na linha de fusão, a borda do depósito é onde a ferramenta de corte se move entre os materiais. Verifique se há indicações visíveis ou especificadas nos testes após o resfriamento.
- A zona afetada pelo calor é o metal base adjacente alterado pelo ciclo térmico. Ela pode ser mais dura que o depósito de níquel. Também merece atenção se a contenção durante o resfriamento causar rachaduras no ferro fundido próximo ao cordão de solda.
Qual é o material mais duro após a soldagem?
Material duro pode ser encontrado na zona de fusão e ligeiramente além dela. Um estudo sobre soldagem de ferro fundido cinzento, realizado por Pouranvari, analisou diferentes zonas e descobriu que o uso exclusivo de níquel como metal de adição não eliminava as fases duras fora do depósito. O estudo apresenta leituras de dureza e condições de tratamento térmico para as amostras testadas. O guia de Zhouxiang sobre trincas em soldas também aborda outros tipos de defeitos que aparecem em materiais soldados. Para trabalhos em oficina, forneça ao operador de máquina o caminho de corte pretendido e deixe que o procedimento e os requisitos de inspeção orientem o reparo.
Qual plano de aquecimento é adequado para a peça fundida?
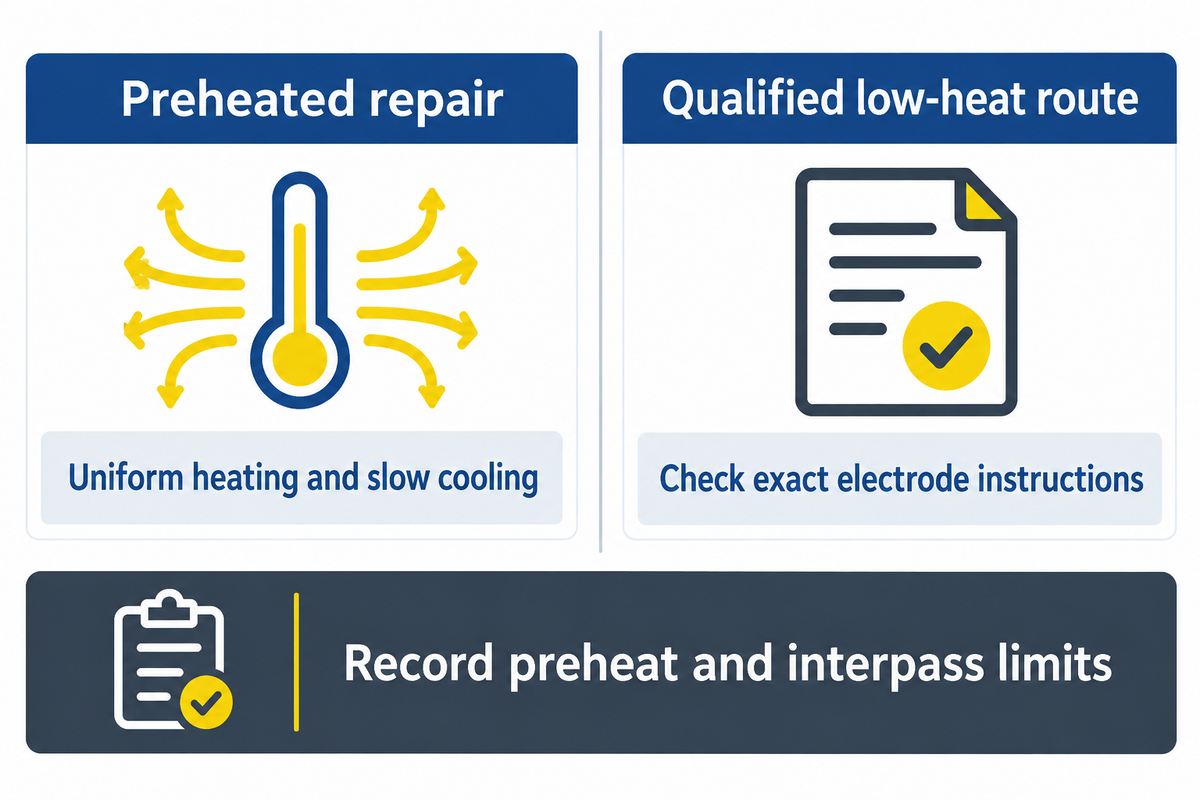
Utilize aquecimento gradual e resfriamento lento para um reparo com pré-aquecimento, ou um método qualificado de baixa temperatura se o procedimento limitar o acúmulo de calor; baseie a escolha na classe e geometria da peça fundida. Um método de pré-aquecimento utiliza aquecimento gradual e resfriamento lento para minimizar o choque térmico. O resfriamento lento reduz o risco de trincas sob um procedimento adequado. Se o procedimento exigir, pré-aqueça o ferro fundido uniformemente e meça os locais especificados antes de iniciar a soldagem a arco. Um método qualificado de baixa temperatura limita o acúmulo de calor na área do reparo e ao seu redor. Para minimizar o risco de trincas durante a soldagem, especifique onde o soldador mede a temperatura e o que deve ser registrado entre as passagens.
Por exemplo, a tabela de valores de pré-aquecimento manual para soldagem a arco metálico da TWI fornece valores típicos de 300 °C (572 °F) para ferro fundido lamelar ferrítico e de temperatura ambiente a 150 °C (302 °F) para ferro fundido nodular ferrítico. Leia a linha com a respectiva classe e método de soldagem. Uma flange espessa fixada a uma parede fina pode aquecer de forma irregular, e nenhum dos valores indica uma temperatura para um componente não identificado.
Registre a referência do desenho, os pontos de medição de temperatura, os limites de pré-aquecimento e entre passes, a sequência de soldagem e o método de resfriamento. Aquecer um lado de uma peça fundida pode aumentar o risco de trincas se criar um gradiente de temperatura acentuado. Ajuste a fixação antes de aplicar calor. O procedimento aprovado deve indicar se é necessário martelar a solda para aliviar as tensões internas. Martele o cordão de solda com um martelo de bola somente quando o procedimento especificar. O procedimento deve indicar quais passes podem ser martelados e quando fazê-lo. Mesmo uma etapa destinada a reduzir as tensões internas não corrige um ajuste inadequado. Um soldador que consegue alcançar o chanfro ainda pode precisar de acesso para medir a temperatura no outro lado da peça.
Prepare a área de trabalho, incluindo áreas fechadas, antes do aquecimento. Na indústria geral dos EUA, a norma da OSHA para soldagem, corte e brasagem exige a ventilação de espaços ocos, cavidades ou recipientes antes do pré-aquecimento, corte ou soldagem. Siga os procedimentos de trabalho a quente, ventilação e controle de fumos da instalação. Mantenha os vapores de produtos de limpeza clorados longe da atmosfera de soldagem.
É possível soldar ferro fundido sem pré-aquecimento?
Sim, alguns reparos em ferro fundido cinzento podem utilizar técnicas qualificadas de soldagem a baixa temperatura sem pré-aquecimento, desde que as instruções do eletrodo permitam esse ciclo térmico. O guia da Lincoln Electric para ferro fundido cinzento diferencia essa abordagem do pré-aquecimento uniforme. Ele explica a importância de cordões de solda curtos e intervalos de resfriamento planejados. Quando o procedimento exigir cordões curtos, solde em segmentos curtos e espaçados e registre as medições entre os passes. Resfriar muito rápido ou reaquecer uma seção ainda quente pode comprometer o ciclo térmico pretendido. Em ambos os casos, pode ocorrer o surgimento de trincas ao lado do depósito. Utilize as temperaturas medidas no procedimento escrito. Evite alterar os métodos durante o reparo.
É possível soldar ferro fundido a aço com uma vareta de níquel?
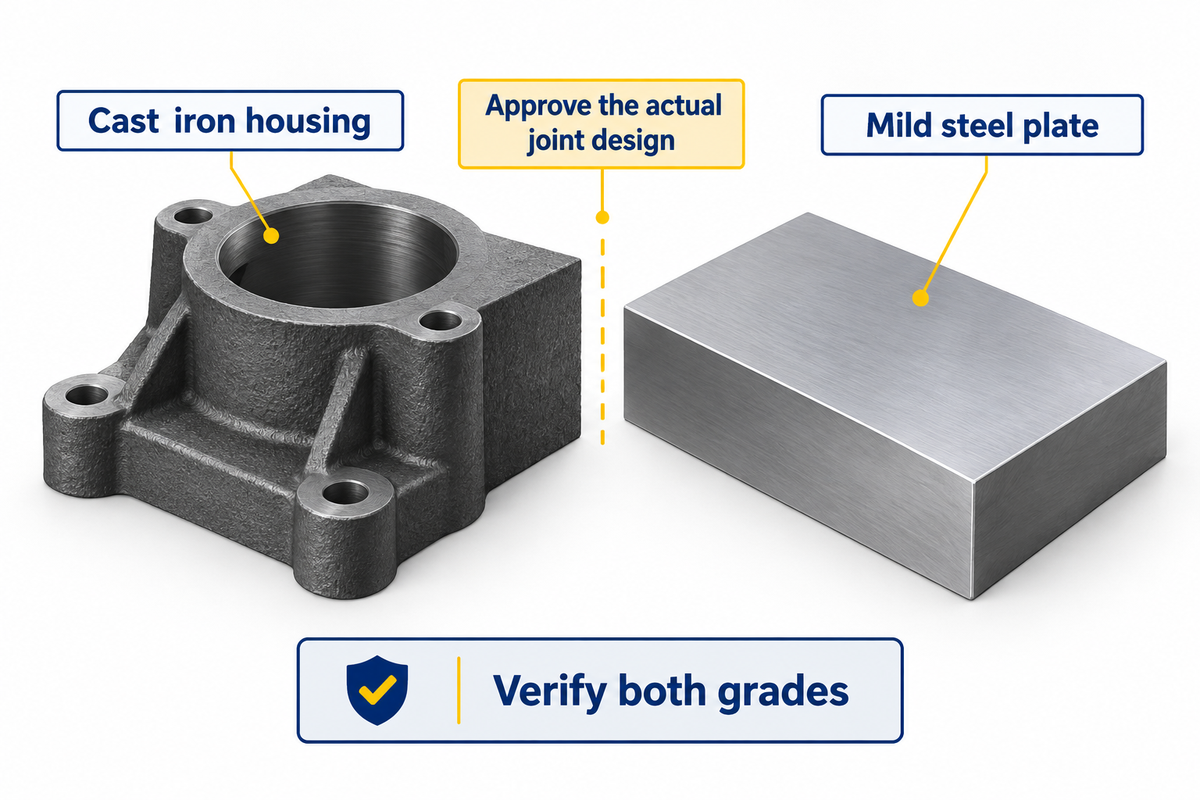
Sim, um eletrodo revestido com ENiFe-CI adequado pode ser uma opção para unir ferro fundido a aço de baixo carbono em algumas aplicações. O guia de produtos Nickel 55 da Washington Alloy lista o aço de baixo carbono entre suas aplicações de união de materiais diferentes. A adequação de qualquer junta proposta depende do tipo de ferro fundido, da classe do aço, do projeto da junta e da aplicação em que será utilizada.
A norma ISO 15614-3 descreve como um procedimento preliminar para soldagem por fusão, seja para produção ou reparo, é qualificado por meio de ensaios. Seus princípios também se aplicam à união de aço a ferro fundido dentro do seu escopo. Consulte a especificação vigente para obter informações precisas sobre os materiais, variáveis e ensaios adicionais aplicáveis.
O que muda quando a segunda parte é de aço macio?
O procedimento deve levar em consideração um segundo metal base e a restrição introduzida pela junta. Para uma peça fundida com uma chapa de aço, inclua ambas as classes de metal, as espessuras da peça fundida e da chapa, o desenho da junta e as cargas de serviço no formulário de reparo. O fornecedor do eletrodo pode confirmar se seus eletrodos de níquel-ferro abrangem ambos os materiais. As informações do produto às vezes mostram aço carbono e aço inoxidável separadamente, portanto, verifique a classe real. A autoridade responsável pelo reparo deve decidir a destinação da junta montada.
O que deve acontecer antes que a peça fundida reparada volte a ser colocada em serviço?
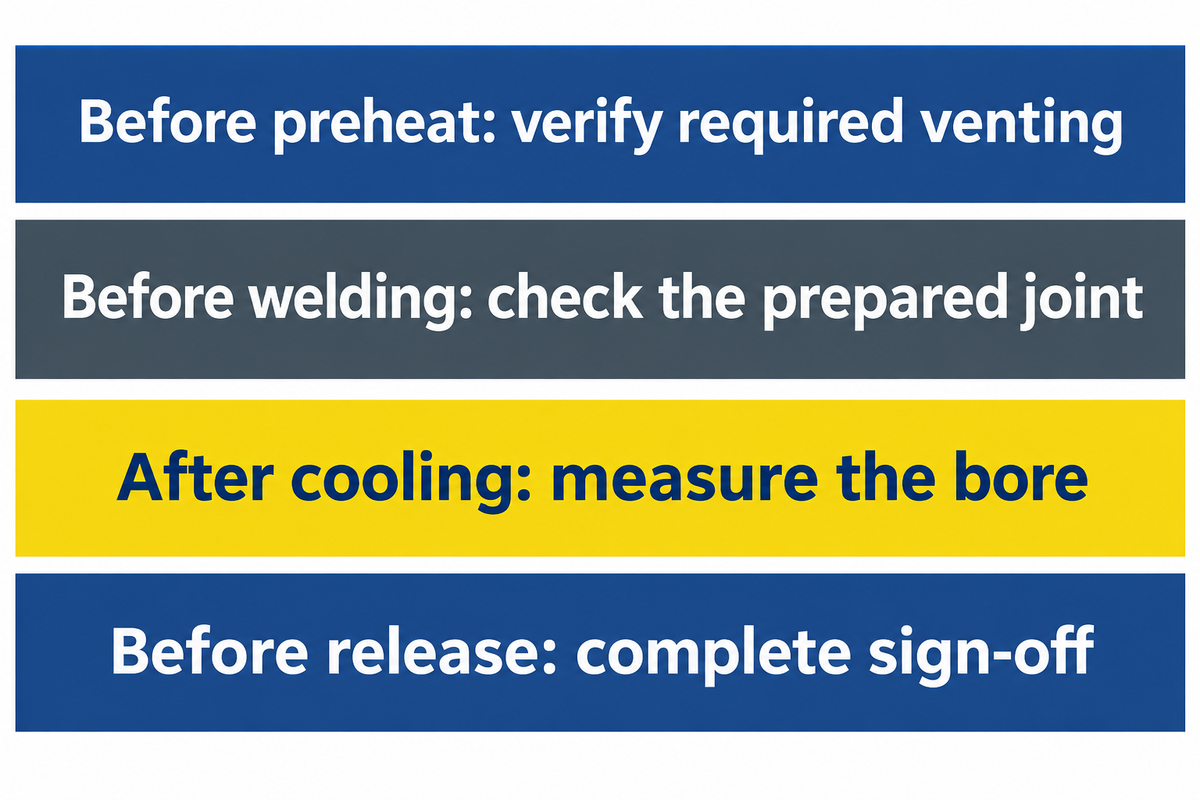
Antes de retornar ao serviço, verifique se a peça fundida resfriada atende aos critérios de aceitação de trincas e dimensões acordados. Antes do início da soldagem, as equipes de manutenção e qualidade devem definir quem será o responsável por cada decisão e onde a oficina deve interromper o trabalho. Se a peça estiver sujeita a cargas repetidas e houver risco de falha por fadiga, o engenheiro deve definir como o reparo proposto será avaliado para esse serviço. A aprovação em uma medição de diâmetro interno ou em um exame de superfície não valida a vida útil à fadiga.
| Etapa do processo de reparo | Proprietário | Evidências a serem registradas | Motivo para fazer uma pausa |
|---|---|---|---|
| Antes de citar | Manutenção e engenharia | Identificação da peça fundida, serviço, mapa de fissuras, limites de reparo aplicáveis | Grau desconhecido, serviço crítico não resolvido ou indícios de que o dano se estende além do reparo proposto. |
| Antes de soldar | Supervisor de soldagem e qualidade | Junta limpa e preparada, verificação da remoção de fissuras, consumíveis aprovados e controle de temperatura. | A contaminação persiste, a indicação de fissura continua além da área preparada ou a temperatura não pode ser controlada. |
| Após o resfriamento | Qualidade e usinagem | Exame específico, diâmetro do furo resfriado, formato e alinhamento, estoque restante | Indicação rejeitável ou quantidade insuficiente de material para restaurar a geometria necessária. |
| Antes do lançamento | Autoridade responsável pelos reparos | Medições finais, testes especificados, aprovação e condições de remontagem. | Qualquer necessidade de reparo ainda está em aberto. |
| Na transferência de estimativa | Manutenção e compras | Descrição escrita do escopo de usinagem, inspeção e remontagem. | A cotação omite uma verificação, tarefa ou qualificação de fornecedor essencial. |
| Antes do pré-aquecimento | Supervisor de soldagem | Pontos de temperatura atribuídos, acesso e controles de trabalho a quente aplicáveis. | Não foi possível realizar as leituras necessárias ou a ventilação necessária não foi verificada. |
| Entre as passagens | Soldador e supervisor de soldagem | Identificação dos materiais de consumo e registros de temperatura ou sequência do procedimento | Uma condição essencial do procedimento ultrapassa os limites estabelecidos. |
| Após a usinagem | Maquinista e qualidade | Geometria final do furo e qualquer exame de acompanhamento aplicável. | O estoque restante ou a geometria final não atendem aos requisitos do desenho. |
Sempre avalie a área a ser reparada antes de decidir sobre o método de preparação. A junta deve estar livre de contaminação e material defeituoso antes da soldagem. O método de limpeza ou preparação também pode exigir o uso de calor. Planeje a inspeção pós-soldagem antes que alguém possa esmerilhar a solda e alterar a condição da superfície. As diretrizes de preparação da TWI explicam os motivos pelos quais é necessário remover sujeira, óleo e materiais defeituosos da junta. Se a contaminação ou corrosão for mais profunda do que o esperado, o trabalho pode ser interrompido para avaliar o material restante após a preparação.
Como verificar se um furo se moveu?
Meça o diâmetro interno usando as mesmas referências antes da soldagem e depois que a peça fundida esfriar. Na carcaça da caixa de câmbio, verifique o alinhamento entre os dois assentos e a dimensão do furo. Se houver pouco material para usinar o furo, pare antes de cortar, mesmo que a solda seja aprovada na inspeção.
Indique as medidas do furo na ordem de serviço. Peça ao operador de máquina para identificar as dimensões e a tolerância mínima de limpeza antes da soldagem. A inspeção após o resfriamento deve indicar à oficina se essa tolerância ainda está disponível.
Em que situações a substituição custa menos do que um reparo com solda de níquel?
A substituição pode ser mais barata quando o reparo adiciona horas de inatividade da linha de produção, usinagem ou inspeção. Compare os custos somente após a aprovação de cada opção de engenharia para a peça e seu serviço. Presume-se que a carcaça da caixa de engrenagens não seja crítica. A planilha fornece alguns exemplos de cálculos de custo e tempo de inatividade em dólares americanos.
| Item de custo | reparação | Substituição |
|---|---|---|
| Serviço de oficina ou peça de reposição | US$ 850 para preparação e soldagem | US$ 2,100 pela peça, frete e instalação. |
| Usinagem e inspeção | $ 500 combinados | US$ 150 para inspeção de recebimento |
| Tempo de inatividade da linha: US$ 300/hora | 8 horas, US$ 2,400 | 6 horas, US$ 1,800 |
| Total Estimado | $3,750 | $4,050 |
E se o processo de usinagem acrescentar duas horas?
Duas horas adicionais de inatividade da linha acrescentam US$ 600 à mesma taxa. Neste exemplo hipotético, sem alterar a taxa original da oficina, o reparo sobe para US$ 4,350 e a substituição é US$ 300 mais barata. O cálculo na planilha é 2 × 300 = 600, depois 3,750 + 600 = 4,350 e 4,350 − 4,050 = 300. Se a usinagem ocorrer enquanto a linha estiver em funcionamento, considere apenas a inatividade que afeta a produção. Confirme quais atividades compartilham a inatividade antes de comparar os orçamentos.
O que deve constar no pedido de compra de eletrodos?
Indique a classificação do eletrodo abrangido, o produto aprovado, o diâmetro e os requisitos de rastreabilidade. Anexe a ficha técnica do fabricante e vincule a requisição ao procedimento de reparo. O setor de compras pode comparar a disponibilidade e o preço, enquanto o soldador verifica a polaridade, a faixa de amperagem e o manuseio necessários para o produto.
Quais detalhes devem corresponder à folha de dados do eletrodo?
Verifique o formato do eletrodo, a corrente e polaridade permitidas, o diâmetro e as instruções de armazenamento. Ajuste a amperagem de acordo com as instruções de trabalho escritas para o consumível e a junta aprovados. Uma vareta de solda sem revestimento para soldagem TIG e um eletrodo revestido com fluxo podem ser comercializados como varetas de níquel. Um pacote comum de varetas de aço também é um consumível diferente de um produto explicitamente classificado para este reparo. O eletrodo revestido tem uma função diferente no arco e produz escória. Para relembrar o processo em si, consulte o guia de métodos de soldagem com eletrodo revestido da Zhouxiang . Solicite uma análise de substituição quando o produto oferecido for diferente da especificação aprovada.
Perguntas frequentes
Qual é o número de uma vareta de solda de ferro fundido?
Duas classificações abrangidas são ENi-CI e ENiFe-CI. As embalagens também podem indicar Níquel 99 ou Níquel 55, dependendo do produto. Leia a classificação e a designação comercial em conjunto antes da compra. Em seguida, utilize a ficha técnica do produto para confirmar o processo de soldagem, o diâmetro e a corrente compatível para o procedimento de reparo. Guarde essas informações junto com o pedido de compra.
Como diferenciar ferro fundido de aço fundido?
Confirme o material através do desenho, da marcação da fundição, do registro da peça ou de um processo de identificação de materiais aceito pela autoridade de reparo. Ambos os metais podem apresentar uma superfície áspera devido à fundição, portanto, a aparência por si só pode ser enganosa. Preste atenção especial quando um desenho arquivado abrange várias revisões ou quando uma peça de reposição tem um fornecedor diferente.
É possível soldar ferro maleável?
Sim, alguns ferros fundidos maleáveis podem ser soldados quando a classe e o procedimento são conhecidos. O guia de ferro fundido da TWI distingue o ferro fundido maleável de coração negro do ferro fundido maleável de coração branco. O ferro fundido de coração branco pode ter um núcleo com maior teor de carbono do que a sua superfície, o que torna a penetração um fator importante na decisão do procedimento. Identifique a peça fundida antes de transferir um plano de reparo de ferro fundido cinzento. Registre a identificação da peça fundida na ficha de serviço.
É possível usar um eletrodo de níquel para soldagem TIG em uma máquina de solda com eletrodo revestido?
Use um eletrodo revestido para soldagem com eletrodo revestido. Uma vareta de níquel nua para TIG é um material de enchimento para um processo de soldagem diferente. Verifique o rótulo para o formato e a classificação, principalmente quando o mesmo teor nominal de níquel aparece em ambas as embalagens.
Para que servem as varetas de solda de níquel?
Eletrodos de níquel revestidos são usados para alguns reparos em ferro fundido e juntas de materiais diferentes. A escolha depende da classificação e do produto específicos. Por exemplo, a ficha técnica do níquel Washington Alloy 99 indica seções finas de ferro fundido onde a usinagem é importante. Dentro da faixa de aplicação pretendida pelo produto, isso pode ajudar a oficina a planejar uma face fresada ou um furo roscado. Mantenha a ferramenta de corte longe de áreas duras não avaliadas. Para um assento de rolamento reparado, o ferro fundido ao redor ainda precisa de suas próprias verificações dimensionais e de material.
É possível soldar ferro fundido com arame?
A soldagem MIG de ferro fundido é possível com um procedimento adequado à classe e ao tipo de reparo. A TWI abrange os processos MIG e com arame tubular entre as opções. As variáveis do processo diferem da soldagem com eletrodo revestido, incluindo o gás de proteção, quando utilizado. Veja como funciona a soldagem com arame para uma visão geral do processo.
É possível usinar transversalmente um furo de ferro fundido reparado?
Sim, é possível realizar alguns reparos por usinagem quando o processo qualificado permitir e houver material suficiente para restaurar o furo. Planeje o corte através do depósito de solda e na transição do lado da peça fundida. O depósito pode ser cortado com precisão enquanto o ferro afetado pelo calor ainda estiver duro. Combine com o operador de máquina as referências, o alinhamento e a tolerância de material antes da soldagem e, em seguida, repita as medições após o resfriamento para verificar se a forma ainda pode ser restaurada dentro dos limites do desenho. Guarde as medições de antes e depois junto com o relatório de inspeção final.
Planeje o reparo da peça fundida antes de encomendar a vara.
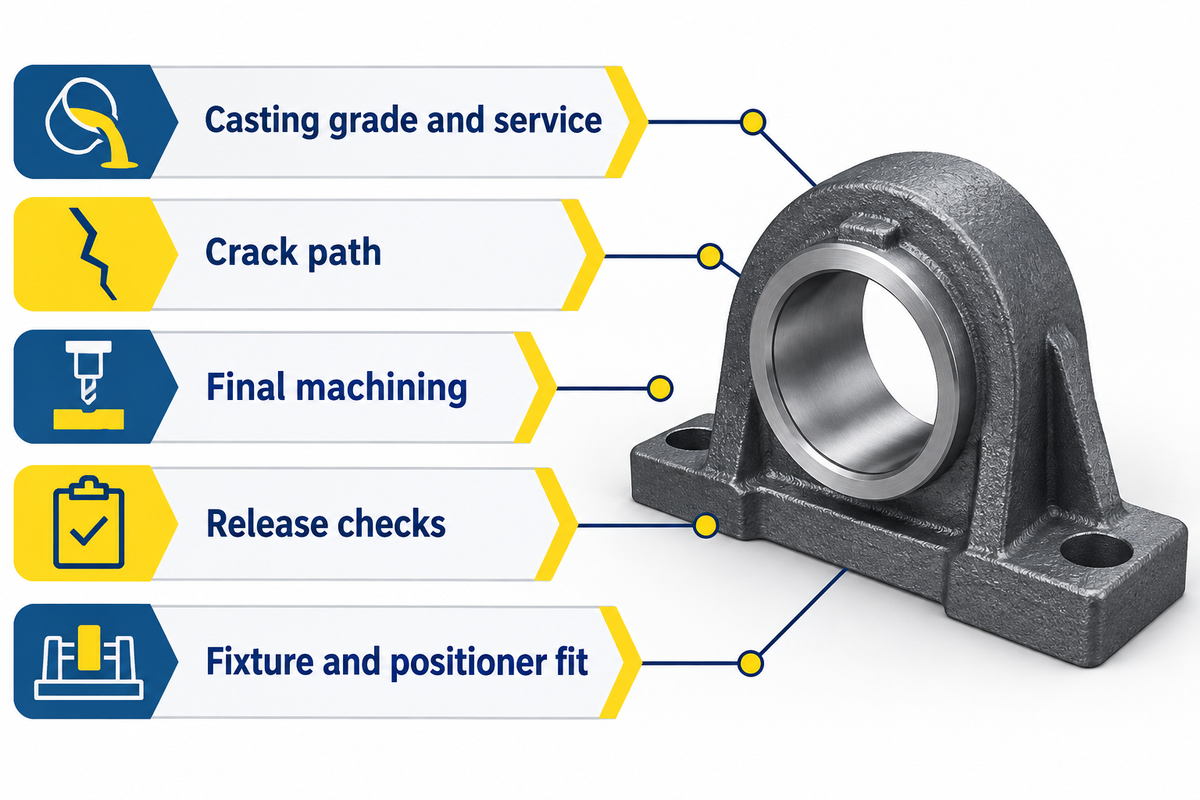
A escolha do eletrodo correto começa com uma análise detalhada do reparo. Liste a classe de fundição, o serviço, a trajetória da trinca, o acabamento final e as verificações necessárias para a liberação. Compare o reparo com a substituição somente após as opções tecnicamente viáveis estarem claras. Se o procedimento de reparo aprovado permitir o reposicionamento da peça fundida, compare o peso da peça e do dispositivo de fixação com a carga do posicionador e as especificações da mesa.
Referências e fontes
- American Welding Society. A5.15:1990(S2023), especificação para eletrodos e varetas de soldagem de ferro fundido.
- Organização Internacional de Normalização. ISO 15614-3:2008, ensaios de procedimento de soldagem por fusão para ferros fundidos.
- TWI. Soldabilidade de materiais: ferros fundidos.
- TWI. Preparando ferro fundido para soldagem.
- Lincoln Electric. Escolhendo eletrodos revestidos para soldagem de ferro fundido.
- Lincoln Electric. Diretrizes para soldagem de ferro fundido.
- Pouranvari. Sobre a soldabilidade do ferro fundido cinzento utilizando metal de adição à base de níquel.
- OSHA. 29 CFR 1910.252, requisitos gerais para soldagem, corte e brasagem.