

Estrutura: Revestimento da torre em aço tubular laminado.
Unidade de trabalho da oficina: Uma seção de transporte finalizada.
Principais juntas: Costuras longitudinais, costuras circunferenciais e soldas de flange.
Base de planejamento: Geometria da seção, produção aceita e ocupação da estação.
Uma torre eólica começa como uma chapa de aço plana e sai da fábrica como seções acabadas, prontas para a sequência de instalação. Entre esses pontos, o processo de fabricação da torre eólica engloba corte, conformação, soldagem, inspeção e acabamento. Cada operação deve produzir uma peça pronta para a próxima etapa, uma peça que esteja preparada para receber.
Essa transferência se torna cara quando uma lata perde sua identidade de material, uma flange precisa de correção após a soldagem ou uma estrutura de aço finalizada fica aguardando fora de uma área de pintura ocupada. Um plano de produção precisa de um registro completo e uma gama de peças compatíveis em cada estação, além da lista de máquinas.
O processo de fabricação de torres eólicas transforma chapas de aço quadriculadas em cilindros laminados, solda esses cilindros em seções flangeadas e, em seguida, realiza a inspeção, a proteção da superfície, a montagem e o despacho. Essa sequência abrange as torres tubulares de aço convencionais.
- Somente quando as estações restantes puderem absorver o trabalho adicional, uma estação de soldagem mais rápida aumentará a produção final.
- Uma lata é uma unidade de revestimento enrolado; uma seção de transporte possui latas interligadas e interfaces nas extremidades da seção.
- As soldas de fábrica unem as estruturas de aço. Flanges aparafusadas geralmente conectam as seções finalizadas no local da turbina eólica.
- O escopo da inspeção, a aceitação conjunta e os requisitos de revestimento devem ser documentados nos documentos do projeto antes do início da produção.
Como o processo de fabricação de torres eólicas se encaixa
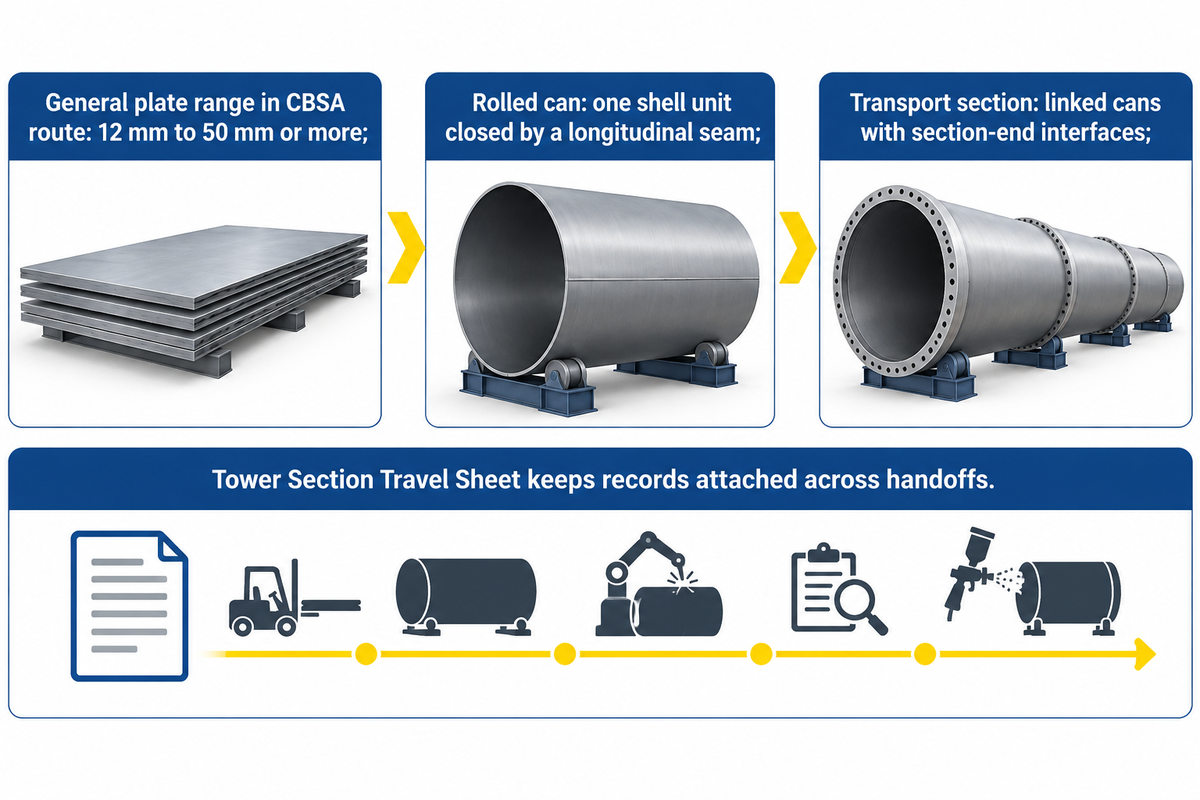
A fabricação normal de torres eólicas progride desde a preparação das chapas até a fabricação de perfis laminados, seções construídas e unidades de transporte completas. O esboço da seção define a forma como essas unidades se unem. Utilizar as mesmas definições em todos os processos — compras, produção e inspeção — evita que uma cotação em perfis laminados por turno seja confundida com um compromisso de produção de seções acabadas.
A descrição de fabricação de 2023 da Agência de Serviços de Fronteira do Canadá segue essa rota de laminação e soldagem. Ela descreve espessuras gerais de chapa de 12 mm a 50 mm ou mais, selecionadas de acordo com o projeto da turbina e sua localização na torre. Essa variação ilustra por que uma única espessura nominal de chapa é uma especificação inadequada para a máquina.
A torre consiste em uma estrutura de suporte que sustenta a nacela no topo da torre. As seções são fabricadas separadamente e transportadas para o local de montagem. O processo de produção de uma torre de turbina eólica está, portanto, associado ao trabalho em fábrica e às conexões aparafusadas previstas no local de montagem.
Qual a diferença entre uma torre de refrigerante e uma seção de torre de refrigerante?
Uma lata é uma unidade cilíndrica ou cônica fechada por uma costura longitudinal. Várias latas unidas em suas circunferências formam uma seção de transporte. Diversas seções são então usadas para montar uma torre de turbina eólica completa.
A contagem de latas, a contagem de seções e a contagem de torres são medidas de diferentes quantidades de trabalho de fabricação.
Utilize a Folha de Deslocamento da Seção da Torre como uma estrutura de registro sugerida. Acompanhe as entradas preenchidas para verificar o que deve permanecer fixado à peça durante a sua conformação; os registros e aprovações necessários são especificados pelos procedimentos aprovados da fábrica.
| Não Interferir | Registro a ser levado adiante | Quem vai usar isso a seguir? |
|---|---|---|
| Recibo de prato | Referência do certificado de material, identificação da placa e alocação do desenho. | Controle e corte de materiais |
| Corte em branco | Identificação em branco, número da lata e revisão de corte | Formando equipe |
| Borda preparada | Designação conjunta e arranjo de bisel especificado | Montagem e soldagem |
| Concha enrolada | Pode haver resultado de verificação de identidade e geometria | Estação de costura longa |
| Lata fechada | Identificação da junta, referência ao procedimento de soldagem e status de inspeção necessário | Montagem de seções |
| Latas unidas | Identificação da seção, mapa de juntas e registros de solda circunferencial | Inspeção dimensional |
| Seção flangeada | Identificação, orientação e geometria da interface medidas dos flanges. | Equipe de qualidade |
| Estrutura de aço liberada | Pontos de retenção concluídos e registros de reparo finalizados | Preparação da superfície |
| Seção revestida | Sistema de revestimento, verificações de aplicação e estado de cura | Equipe de equipagem |
| Seção finalizada | Configuração final, marcação e dossiê de expedição | Logística e atendimento ao cliente |
Identificação, corte e preparação de bordas de chapas de aço
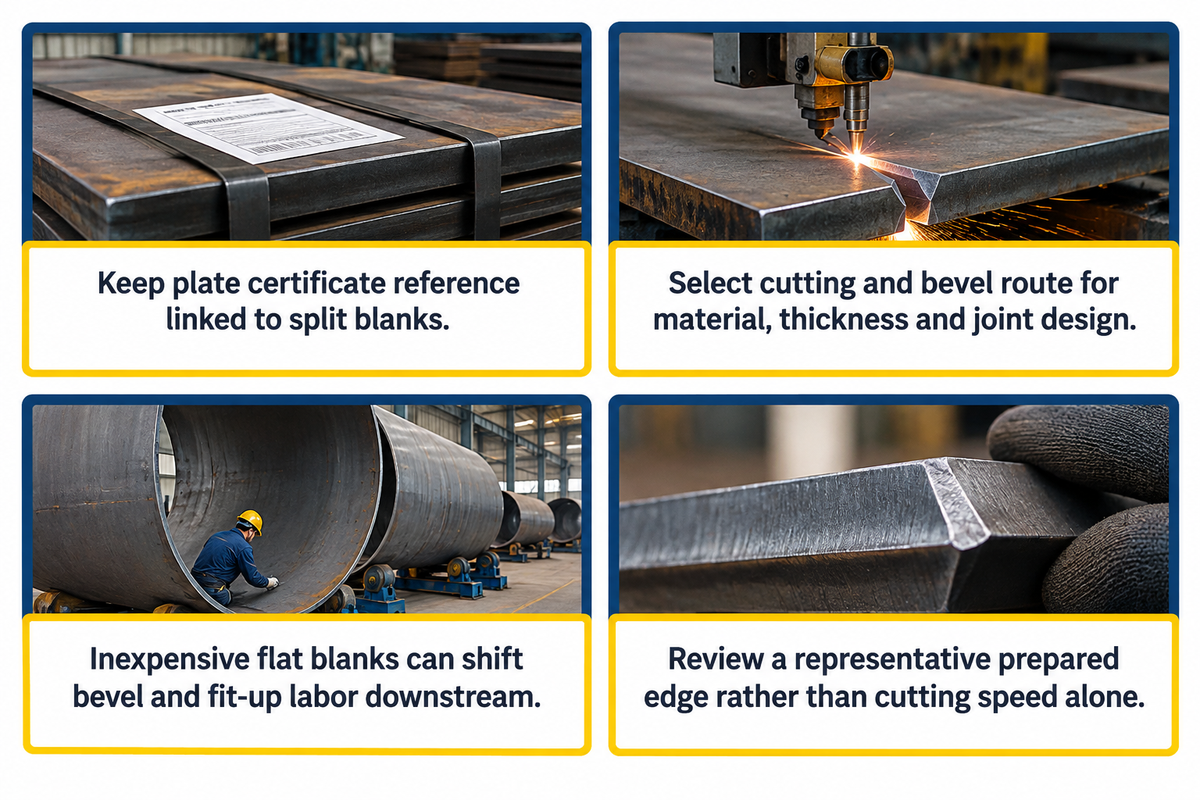
A preparação da chapa fornece o formato e as bordas de junção para as estações de laminação e soldagem. O processo começa com a distribuição do material e a revisão do desenho, continuando com o corte e a preparação do chanfro necessário. Mesmo uma estação de soldagem bem equipada perde tempo quando a chapa recebida precisa de correção de borda ou reidentificação.
Mantenha a referência do certificado da chapa associada às peças cortadas na planilha de transporte proposta. Esta é uma recomendação prática de registro: uma chapa dividida deve permanecer rastreável ao material atribuído àquela seção. Os métodos de marcação e a documentação obrigatória seguem os requisitos de qualidade do comprador.
O corte a plasma e o corte oxiacetilênico estão incluídos na descrição do processo CBSA. O corte a laser ou o preparo mecânico das bordas podem fazer parte de outro método de fabricação. Selecione a máquina de corte e o método de preparo de bordas adequados ao material, à espessura da chapa de aço, às dimensões da peça bruta e ao projeto da junta especificados.
Se o preço baixo de um equipamento de corte parecer atraente, pode ser tentador comprá-lo sem verificar se o serviço de chanfro necessário será realizado. Cortar a chapa bruta no perfil desejado é apenas parte da preparação para a soldagem. Uma chapa plana barata pode transferir o trabalho de usinagem, limpeza e montagem para outro departamento.
Como parte da discussão sobre o equipamento, peça para ver uma amostra representativa da lâmina já preparada, em vez de comparar apenas a velocidade de corte.
Calandragem de chapas e soldagem de costura longitudinal
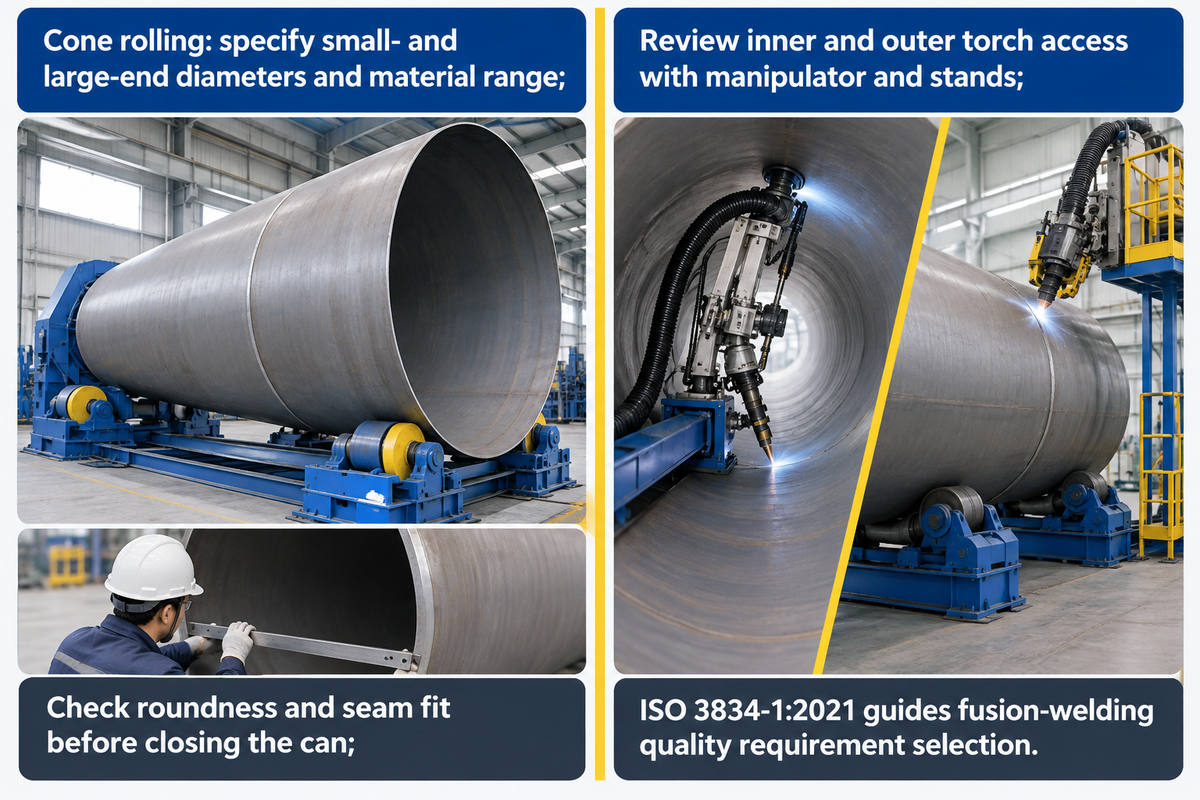
A laminação de chapas confere à chapa bruta um formato cilíndrico ou cônico, e a soldagem longitudinal fecha esse formato, transformando-o em uma lata. Essas operações estão relacionadas pela geometria e pelo preparo da junta. A máquina de laminação deve ser capaz de lidar com a largura real da chapa, a gama de materiais e o menor diâmetro necessário, incluindo o trabalho de conformação necessário próximo às extremidades da chapa.
Para uma seção cônica, especifique os diâmetros das extremidades menor e maior, o blank desenvolvido, a gama de materiais e a conformação de borda necessária ao solicitar uma configuração de laminação cônica. O fornecedor deve adequar a peça à capacidade de conformação e suporte. Uma máquina de laminação de chapas com capacidade nominal para um determinado material e largura é um ponto de partida para a seleção. Esta máquina de dobra conforma a parede da torre, e a espessura do aço afeta sua capacidade de trabalho. Em uma discussão na revista Practical Machinist sobre capacidade de laminação de chapas , os usuários debateram como a resistência do material, a largura da peça e o diâmetro de dobra afetam a capacidade. Compare a capacidade nominal publicada com a resistência do material, a largura da peça e o diâmetro de dobra necessários; as regras numéricas da discussão divergem.
Antes de fechar a lata, verifique a circularidade e o encaixe das juntas em relação aos documentos de fabricação. Após a conclusão da soldagem, os testes dimensionais e de solda especificados determinam se a lata pode prosseguir para a montagem da seção. Recondicionamentos e reparos devem seguir um roteiro específico caso o resultado não atenda aos requisitos do projeto.
A soldagem por arco submerso é amplamente associada a juntas longas e repetidas. O método de soldagem e a máquina de solda são selecionados com base no procedimento da junta e nos requisitos de produção. Diferentes configurações de soldagem podem ser necessárias para juntas de casco e fixações localizadas.
Manipuladores de coluna e braço posicionam este dispositivo de soldagem; suportes e equipamentos de posicionamento apresentam a peça de trabalho. O acesso da tocha ao lado interno e externo deve ser incluído na revisão do layout.
Conecte o mapa de juntas ao procedimento de soldagem aplicável, aos requisitos de qualificação do pessoal e aos registros do processo. Tópicos como o pré-aquecimento da soldagem exigem uma decisão baseada em procedimento para a junta e o material. A norma ISO 3834-1:2021 aborda a seleção dos requisitos de qualidade da soldagem por fusão em toda a produção, tanto em oficina quanto em campo.
Montagem, soldas circunferenciais e fixação de flanges
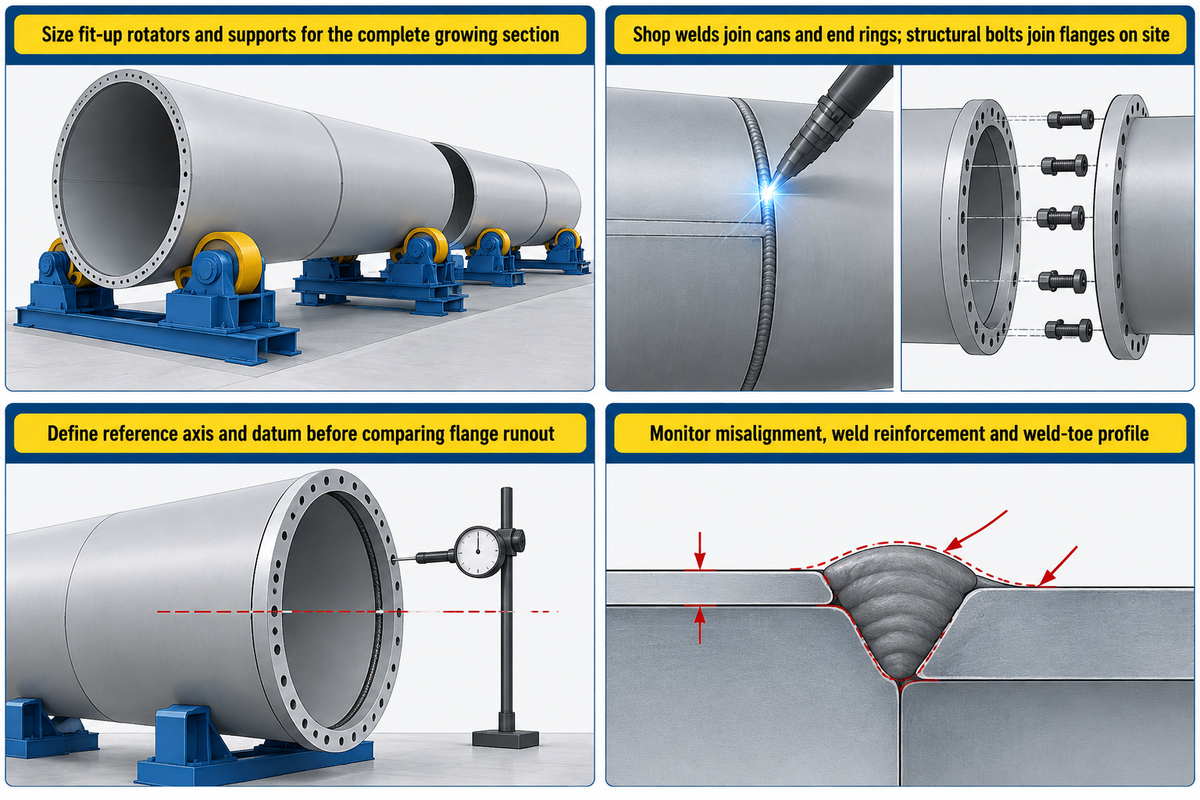
A etapa de montagem alinha as latas para as soldas circunferenciais e posiciona os flanges que unirão os segmentos acabados. Os suportes para uma montagem em crescimento mudam conforme o peso e as demandas de espaço da montagem se alteram. A sequência de produção deve abranger toda a seção, incluindo a junta final, em vez de dimensionar a estação em torno de uma lata vazia individual.
Os rotadores hidráulicos de montagem proporcionam suporte ajustável para alinhamento. Compare o suporte e o movimento com o desenho da seção e a sequência de união.
Uma carga nominal elevada por si só deixa sem solução a questão do posicionamento dos suportes, do contato com a peça e da faixa de alinhamento.
As juntas das torres eólicas são soldadas ou aparafusadas?
As conexões de interface ocorrem no caminho normal; soldas longitudinais e circunferenciais conectam as estruturas pré-fabricadas, e soldas de flange conectam os anéis de extremidade da seção. Durante a instalação da turbina eólica, parafusos estruturais conectam os flanges de acoplamento. O projeto aprovado da torre define o arranjo de conexão e os requisitos técnicos para cada interface.
A geometria do flange merece uma etapa de inspeção separada. O relatório final do projeto europeu RINGMAN examinou como a falta de planicidade afeta uma conexão de flange em sua pesquisa alternativa de flanges fabricados. A falta de planicidade do flange é uma preocupação geométrica, e o desenho do projeto fornece os limites de fabricação aplicáveis.
Como se mede o desvio radial do flange?
O desvio radial da flange é medido em relação ao eixo de referência e ao arranjo de datum estabelecido para a seção. O plano de medição detalha a condição de apoio, o instrumento e os locais de registro. Especifique o arranjo antes de comparar os resultados, pois medições usando referências diferentes não respondem à mesma questão geométrica para a torre de aço acabada.
A geometria local da solda também é importante. Um estudo de 2024 sobre juntas soldadas de topo em torres eólicas utilizou testes de fadiga, medições da geometria da solda e análise numérica para examinar a resistência à fadiga. O desalinhamento, o reforço da solda e o perfil da raiz da solda, portanto, merecem atenção durante o processo, além dos resultados da análise final.
“O reforço excessivo da capa de solda também é uma preocupação.”
Inspeção antes do tratamento da superfície
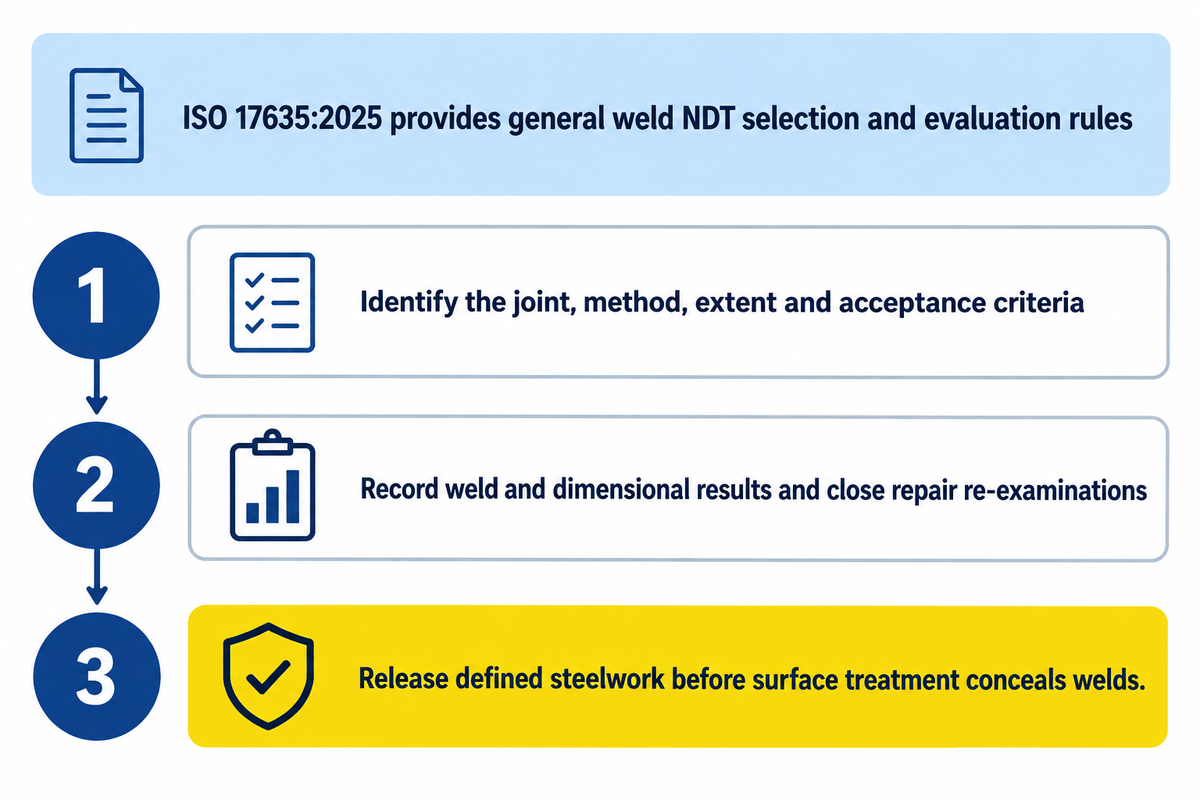
A inspeção verifica as condições, dimensões e interfaces da solda especificadas antes do tratamento superficial que oculta a estrutura de aço. O plano de inspeção associa cada exame a uma etapa de fabricação, com critérios de aceitação e um registro que libera a seção. Os procedimentos de reparo e reexame devem ser planejados com a mesma identificação da peça.
A norma ISO 17635:2025 , 4ª edição, publicada em abril de 2025, fornece regras gerais para a seleção de métodos de ensaio não destrutivos e avaliação de soldas. A seleção considera os requisitos de qualidade, o material, a espessura da solda, o processo de soldagem e a abrangência do ensaio. Seus níveis de aceitação não são uma interpretação direta dos níveis de qualidade das normas ISO 5817 ou ISO 10042.
A ficha de inspeção deve indicar o que foi inspecionado, o método e a abrangência da inspeção, bem como os critérios de aceitação.
Um pedido de exame ultrassônico ou radiográfico exige essas respostas. Uma porcentagem geral de inspeção para todos os projetos de torres eólicas mascararia as diferenças entre cada projeto.
- Identifique a junta e o documento de inspeção aplicável.
- Registre os resultados dimensionais e de soldagem necessários.
- Resultados de reparos e o respectivo reexame.
- Libere a estrutura metálica definida antes da respectiva etapa de tratamento de superfície.
Para comparação de orçamentos, atribua responsabilidades pelo acesso à área de inspeção, manuseio e acompanhamento dos pontos de controle. Um serviço de inspeção com preço separado da linha de produção ainda pode compartilhar os mesmos suportes e espaço físico.
Jateamento, Revestimento e Acabamento Interno
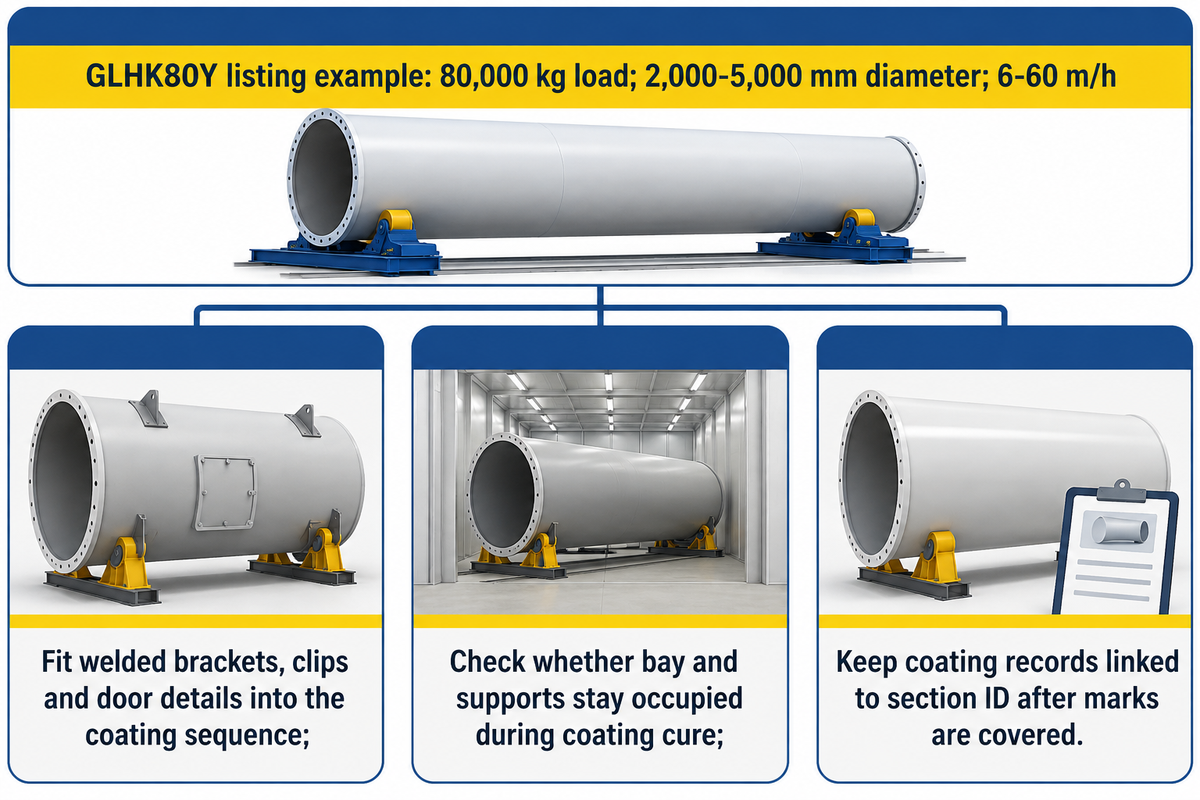
A preparação e o revestimento da superfície protegem a estrutura de aço finalizada, enquanto o acabamento interno adiciona os componentes necessários dentro da torre. Suportes soldados, clipes e detalhes das portas devem seguir a sequência de revestimento. A instalação mecânica e elétrica segue o plano de montagem aprovado, incluindo qualquer proteção e reparo de revestimento necessários ao redor dos itens instalados.
A especificação do rotador de jateamento e pintura GLHK80Y, publicada pela Zhouxiang, indica uma capacidade de carga nominal de 80,000 kg, uma faixa de diâmetro de 2,000 a 5,000 mm e uma velocidade linear de 6 a 60 m/h. Essas são as especificações de movimento e da peça de trabalho desse modelo de revestimento; elas são independentes da velocidade de deslocamento para soldagem e da produção da seção acabada.
Planeje a rota de revestimento considerando a entrada, preparação, aplicação, ocupação da área de cura e saída da seção. Verifique se o mesmo compartimento ou equipamento de apoio permanece ocupado durante a cura do revestimento.
Mover a peça pode liberar um recurso, mas introduz uma nova operação de manuseio.
A descrição da CBSA inclui a preparação das superfícies interna e externa, o revestimento metálico, se houver, e uma ou mais demãos de tinta. O sistema de proteção utilizado define a condição da superfície, os requisitos de aplicação e os requisitos de inspeção. Os registros de revestimento devem permanecer associados à identificação da seção, mesmo após as marcas de identificação originais do aço não serem mais facilmente acessíveis.
Da seção da torre finalizada ao despacho
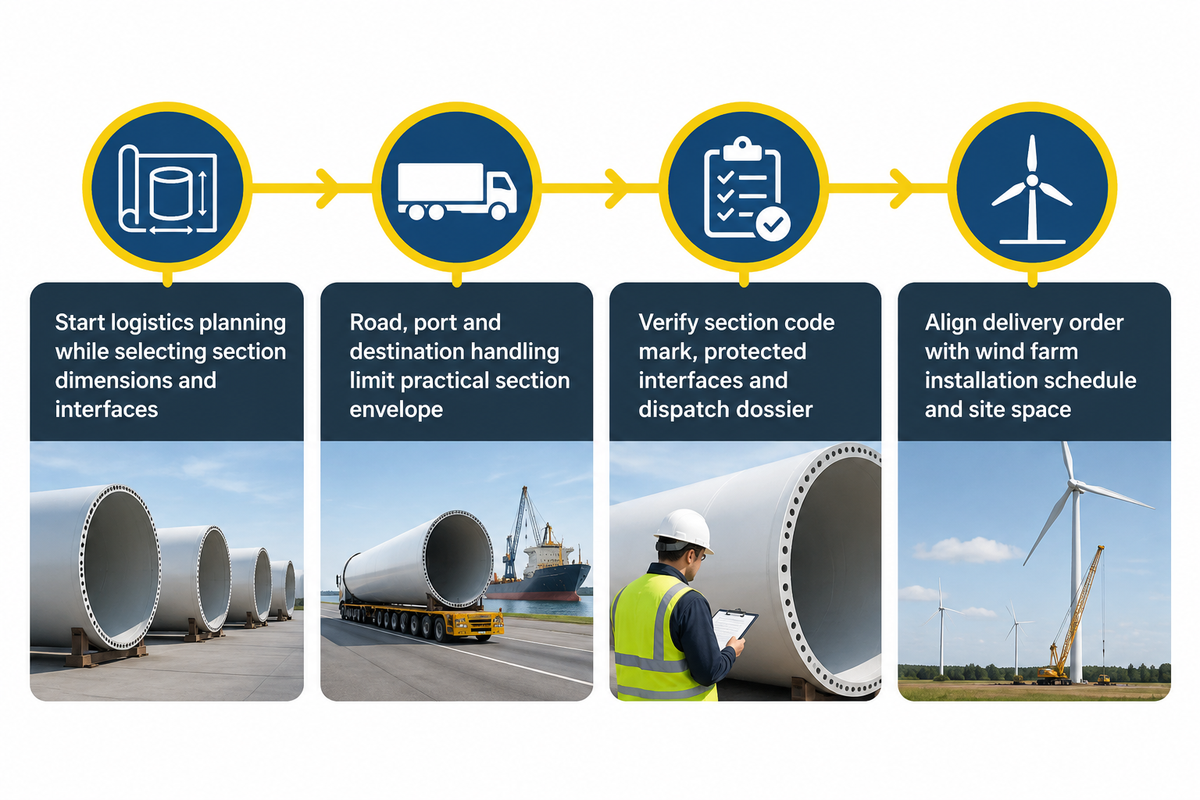
Assim que uma seção estiver concluída e a fabricação, revestimento, montagem e verificações finais estiverem de acordo com a configuração de entrega acordada, ela estará pronta para ser despachada. O dossiê de despacho vincula a seção física aos seus registros. O planejamento logístico deve começar na fase de seleção das dimensões e interfaces da seção, pois a saída da fábrica é apenas uma parte do percurso.
O panorama de fabricação do Departamento de Energia dos EUA identifica restrições de transporte e logística que limitam o tamanho e a altura das torres. O transporte rodoviário, o acesso portuário e o manuseio no destino podem alterar as dimensões práticas da seção transversal para projetos eólicos em terra ou no mar.
Compare o plano de entrega com a marcação do código da seção, a configuração final, as interfaces protegidas e a documentação de transporte. A altura da torre, por si só, não especifica um envelope de transporte para uma seção de grande diâmetro. Os arranjos de içamento e suporte projetados são de responsabilidade dos especialistas do projeto.
Mantenha a sequência de entrega alinhada com o cronograma de instalação do parque eólico do cliente e com o espaço disponível da equipe de recebimento.
Quais são os limites da capacidade de produção de torres?
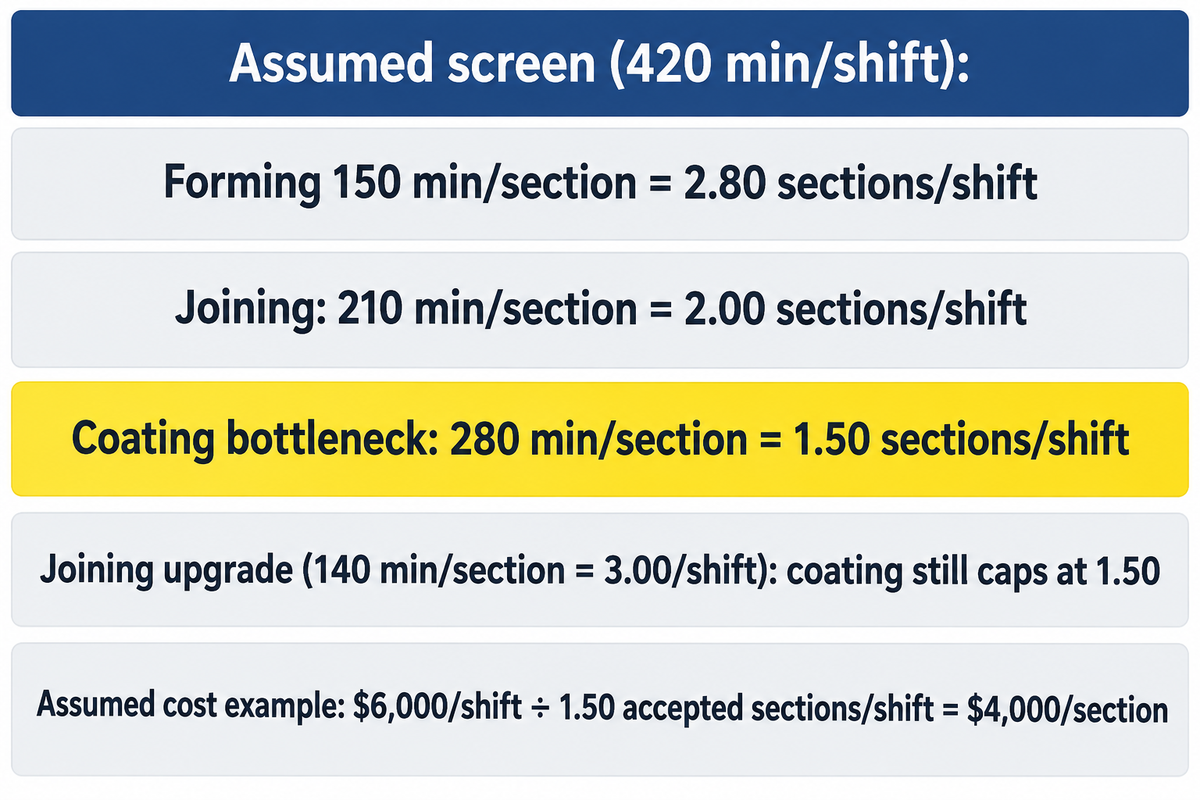
O recurso com a menor capacidade de seção aceita limita a produção; o revestimento é a estação limitante no exemplo hipotético abaixo. A velocidade de laminação, a deposição de solda e o movimento do revestimento são atividades diferentes. Compare a ocupação da estação para a mesma família de seções e inclua, em seguida, as paradas para inspeção, os conflitos de manuseio, os reparos e o espaço ocupado pelo trabalho aguardando a próxima operação.
A análise de produtividade da Linde, de outubro de 2026, explica como os atrasos na montagem, limpeza e etapas anteriores podem absorver os ganhos obtidos com uma soldagem mais rápida. A pesquisa do NIST sobre mix de produtos também mostra que os gargalos e a produtividade podem variar de acordo com o mix de fabricação, embora sua aplicação seja na montagem automotiva.
Exemplo hipotético: cada estação tem 420 minutos produtivos por turno, com uma estação equivalente para cada operação e a mesma mistura de seções. Os tempos de ocupação são de 150 minutos por seção para conformação, 210 minutos por seção para junção e 280 minutos por seção para revestimento. Dividindo o tempo disponível pelo tempo de ocupação, obtêm-se os limites superiores preliminares da estação.
| Divisão de | Tempo ocupado | 420 min/turno ÷ tempo ocupado | Implicações de planejamento |
|---|---|---|---|
| Formando | 150 min/seção | 2.80 seções/turno | A capacidade permanece acima da tela de revestimento. |
| Juntar-se a | 210 min/seção | 2.00 seções/turno | Alguma capacidade ociosa em relação ao revestimento. |
| Acabamento | 280 min/seção | 1.50 seções/turno | Produção preliminar mais baixa da estação |
| Atualização de adesão | 140 min/seção | 3.00 seções/turno | O revestimento ainda limita a tela a 1.50 seções por turno. |
Esses quocientes são limites de triagem em estado estacionário. Guindastes compartilhados, bloqueios, falta de recursos, mudanças na composição do produto e rendimento aceitável exigem um planejamento mais completo; baias de revestimento paralelas também necessitam de um modelo de recursos diferente. Um exemplo didático de linha serial do MIT demonstra por que taxas adequadas de máquinas independentes ainda podem produzir uma produção combinada menor quando as falhas se propagam entre as estações.
Para um exemplo hipotético de custo de conversão, US$ 6,000/turno dividido por 1.50 seções aceitas/turno resulta em US$ 4,000 por seção aceita. Para este exemplo de custo separado, 1.50 seções aceitas/turno é uma produção real hipotética. Utilize a produção aceita medida em uma estimativa de custo de fábrica; os limites de triagem da estação, por si só, não podem estabelecer essa produção.
Chapas, flanges compradas e frete não estão incluídos aqui. Se a melhoria na junção aumentar o custo, enquanto a produção final permanecer inalterada, isso eleva o custo de conversão por seção, a menos que outra economia compense o aumento.
Meça a ocupação da área de revestimento e o tempo de espera do guindaste antes de aprovar um investimento em capacidade exclusiva de soldagem. Registre o tempo de reparo na junta que causou o problema, para que o gerente de produção e o responsável pela qualidade possam distinguir a demanda extra do retrabalho evitável.
Adequação dos equipamentos da torre eólica ao plano de produção
Selecione os equipamentos adequados a uma família definida de latas e seções acabadas e, em seguida, teste as peças-limite em cada estação. Diâmetro, massa e espessura da chapa impõem requisitos diferentes. Um pacote de máquinas para a construção de uma torre precisa de arranjos compatíveis de conformação, suporte, soldagem e acabamento, com responsabilidades acordadas para transferências e acesso para inspeção.
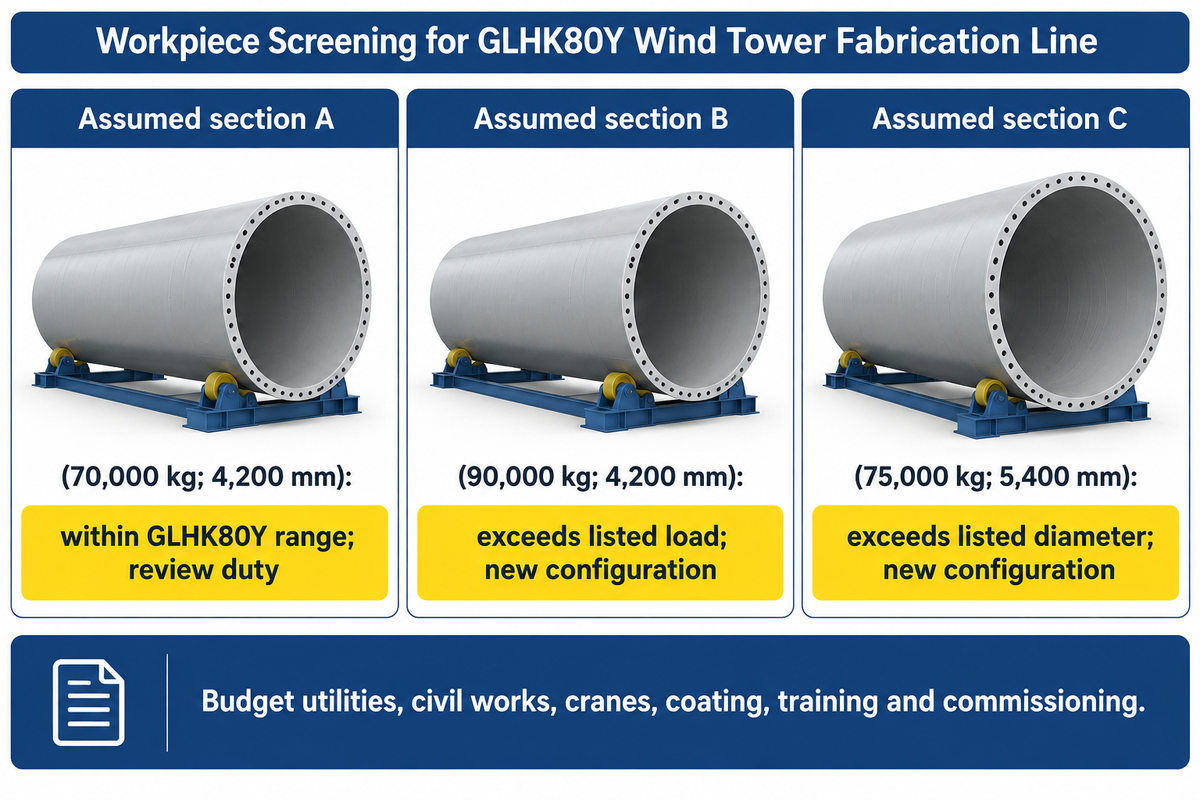
A tabela de correspondência de envelopes da estação, apresentada abaixo, utiliza a lista de fornecedores GLHK80Y como exemplo e pressupõe as peças de trabalho da consulta. Trata-se de uma triagem preliminar de massa e diâmetro. O espaçamento dos suportes, a distribuição da carga, as condições de contato, a capacidade de acionamento e a adequação ao processo ainda exigem uma análise de engenharia do equipamento.
| Item de comparação | Entrada ou condição | Próxima decisão |
|---|---|---|
| Seção A presumida | 70,000 kg; 4,200 mm de diâmetro | Dentro da faixa de massa/diâmetro listada, prossiga para a revisão de suporte e serviço. |
| Seção B presumida | 90,000 kg; 4,200 mm de diâmetro | Excede a carga listada; solicite outra configuração. |
| Seção C presumida | 75,000 kg; 5,400 mm de diâmetro | Excede o diâmetro especificado; solicite outra configuração. |
| Rolamento de placas | Resistência do material, largura da placa, espessura e diâmetro de conformação | Obtenha as condições de classificação para a máquina de conformação. |
| Pode apoiar | Geometria inicial da lata e variação da massa do conjunto | Defina as posições de suporte por meio do crescimento da seção. |
| Acesso conjunto | Trabalho longitudinal e circunferencial, dentro e fora | Verificar o alcance do manipulador e a apresentação da peça de trabalho. |
| Interface de flange | Geometria do anel e referência de medição | Incluir verificações de fixação e dimensionais. |
| Inspeção em espera | Acesso necessário e ocupação de recursos | Atribuir responsabilidades relativas a equipamentos e presença. |
| ocupação do revestimento | Sequência de aplicação, cura e transferência | Compare a capacidade da baía com a taxa de entrada da seção. |
| Interface de despacho | Geometria final e configuração de entrega | Verificar a saída da fábrica e a rota de transporte planejada. |
A Zhouxiang fornece equipamentos de corte e soldagem para a fabricação de estruturas de aço; um método para fabricar seções inferiores mais pesadas pode exigir capacidade de conformação e suporte diferente do trabalho na torre superior. Para uma discussão sobre equipamentos, prepare os desenhos de referência, as peças de trabalho menores e maiores, os processos de junção, o padrão de turnos e a rota de acabamento. Use a página de equipamentos para torres eólicas como ponto de partida para a linha de produção.
Mantenha os marcos do orçamento bem definidos: despacho da máquina, instalação e aceitação das seções de teste acordadas. Solicite a exclusão de serviços públicos, obras civis, guindastes, instalações de revestimento, treinamento e comissionamento na mesma tabela de escopo. Um preço mais baixo para a máquina só é vantajoso se as interfaces omitidas forem orçadas e alocadas.
Perguntas frequentes
Qual o melhor processo de fabricação de torres eólicas?
Para torres tubulares de aço convencionais, utilize o processo de fabricação definido para o material da estrutura, geometria e projeto de conexão: corte e preparação da chapa, laminação, soldagem das seções, inspeção, revestimento e montagem. Torres de concreto, híbridas, soldadas em espiral e com estrutura aparafusada requerem processos diferentes, portanto, escolha o equipamento de produção adequado ao projeto de torre aprovado.
A fabricação de torres eólicas é lucrativa?
A fabricação de torres eólicas é lucrativa quando a receita por seção aceita excede o custo total de produção entregue, considerando a utilização efetiva da fábrica. Leve em conta chapas, flanges, mão de obra, consumíveis, energia, inspeção, revestimento, manuseio, reparos e custos indiretos, e compare esse total com os preços de venda contratados e a utilização realista. Antes de investir capital no pacote de equipamentos, verifique se a previsão está de acordo com a família de seções e o cronograma da fábrica.
Onde são fabricadas as torres eólicas?
As torres eólicas são fabricadas em instalações de grande porte que atendem às cadeias de suprimento regionais de energia eólica, energia renovável e outras fontes de energia. Uma fábrica recebe chapas e componentes, fabrica seções transportáveis, realiza o acabamento e as envia para instalação. Os fornecedores de maquinário podem equipar essa fábrica sem produzir as torres, portanto, ao comparar empresas, é importante distinguir entre o fornecedor de equipamentos, o fabricante de torres e o fabricante de turbinas.
Onde são soldadas as portas e os acessórios?
As molduras das portas e as fixações de suporte soldadas são instaladas na estrutura nas etapas definidas pelos desenhos de fabricação. Normalmente, a soldagem e a inspeção precisam ser concluídas antes que a área afetada receba o revestimento final; os componentes internos removíveis podem ser instalados posteriormente.
O que deve incluir um orçamento para uma linha de produção de torres eólicas?
Uma cotação útil identifica a gama de peças, a seção de referência, a base de produção e os equipamentos fornecidos em cada estação. Deve distinguir a preparação da chapa, a laminação, a montagem, a soldagem, o manuseio, a inspeção e o revestimento, e então especificar as instalações, o layout, o comissionamento, o treinamento e as exclusões. Compare a mesma base de seção aceita entre as propostas, incluindo as premissas de espera, cura e reparo. Peça ao fornecedor que demonstre as peças com capacidade de carga limitada, em vez de apenas a maior carga nominal. Inclua as funções do guindaste, as rotas de transferência e as responsabilidades de inspeção que controlam a liberação das seções acabadas.
O processo de fabricação de torres eólicas mudou?
Sim, a integração de equipamentos e o monitoramento de processos evoluíram, enquanto o processo de fabricação de torres de turbinas eólicas em aço ainda envolve conformação, soldagem e acabamento.
Por que usar uma torre tubular de aço para turbinas eólicas?
Uma torre tubular de aço fornece uma estrutura de suporte para a geração de energia eólica, ao mesmo tempo que abriga acessos e instalações técnicas. A fabricação em seções transportáveis permite a laminação, soldagem e revestimento em fábrica antes da montagem em campo. Sua geometria, material e detalhes de conexão são selecionados de acordo com as cargas da turbina e do local. Torres de concreto, treliçadas e híbridas são sistemas estruturais alternativos. Cada seção de transporte também oferece acesso à fábrica para soldagem e tratamento de superfície antes da entrega. O comprador pode inspecionar as juntas e o sistema de proteção na fábrica, com os registros das seções acompanhando a estrutura física.
Planeje a família de seções antes de escolher a linha.
Traga os desenhos da lata e da seção final, a produção desejada, a rota de inspeção e a área de revestimento para a discussão sobre os equipamentos. A Zhouxiang poderá discutir o escopo dos equipamentos de corte, soldagem e manuseio com base nessas informações. Inclua o registro de gargalos e as peças que representam desafios em cada estação.
Escopo: Este guia educacional combina descrições públicas de fabricação, literatura técnica e informações sobre os produtos da Zhouxiang. Desenhos do projeto e procedimentos aprovados controlam a fabricação e a aceitação.
Referências e fontes
- CBSA, Determinação final sobre torres eólicas, 2023Descrição de fabricação, parágrafos 30–34.
- ISO 17635:2025Regras gerais para ensaios não destrutivos de soldas metálicas.
- ISO-3834 1: 2021Seleção dos requisitos de qualidade para soldagem por fusão.
- Soldagem no Mundo, estudo de fadiga de solda de topo em torres de 2024Avaliação geométrica experimental e numérica.
- Comissão Europeia, relatório final do projeto RINGMAN, 2014: pesquisa de flanges alternativas.
- Johansson e Wahlen, O Fabricante, setembro de 2011Consumíveis para soldagem de torres e geometria das juntas.
- DOE, Fabricação e Cadeia de Suprimentos de Energia Eólica: contexto de infraestrutura e transporte.
- Denno e Alvian, NIST, 2018: rendimento dependente da combinação de produtos.
- Exemplo de ensino de sistemas de manufatura do MIT, 1996Taxas de linha serial e bufferização.
- Linde Canadá, outubro de 2026Produtividade de soldagem orientada por dados.









