
Os tipos de eletrodos para revestimento duro abrangem cinco famílias principais de ligas AWS A5.13, com dureza variando de 18 HRC a mais de 70 HRC. A escolha do eletrodo errado em aplicações de soldagem industrial pode desgastar uma peça mais rapidamente do que se ela permanecesse sem revestimento. O uso de um eletrodo de carboneto de cromo de 60 HRC, por exemplo, em um martelo britador, resulta no desprendimento do revestimento. Da mesma forma, o uso de um eletrodo de manganês, por ser macio, em uma calha de areia fina também pode falhar, já que o deslizamento sob baixa tensão nunca causa encruamento.
Este guia de engenharia correlaciona as classificações da norma AWS A5.13 para revestimentos duros com abrasão por deslizamento, impacto, fricção metal-metal e corrosão térmica. Você aprenderá como a diluição do metal base altera a composição química da primeira passagem em diversas aplicações de revestimento duro. Também explicamos quando as camadas de amortecimento são obrigatórias e como a sobreposição manual difere da fabricação automatizada por feixe.
Como os tipos de varetas de solda para revestimento duro são classificados pela AWS A5.13 e pelo mecanismo de desgaste?
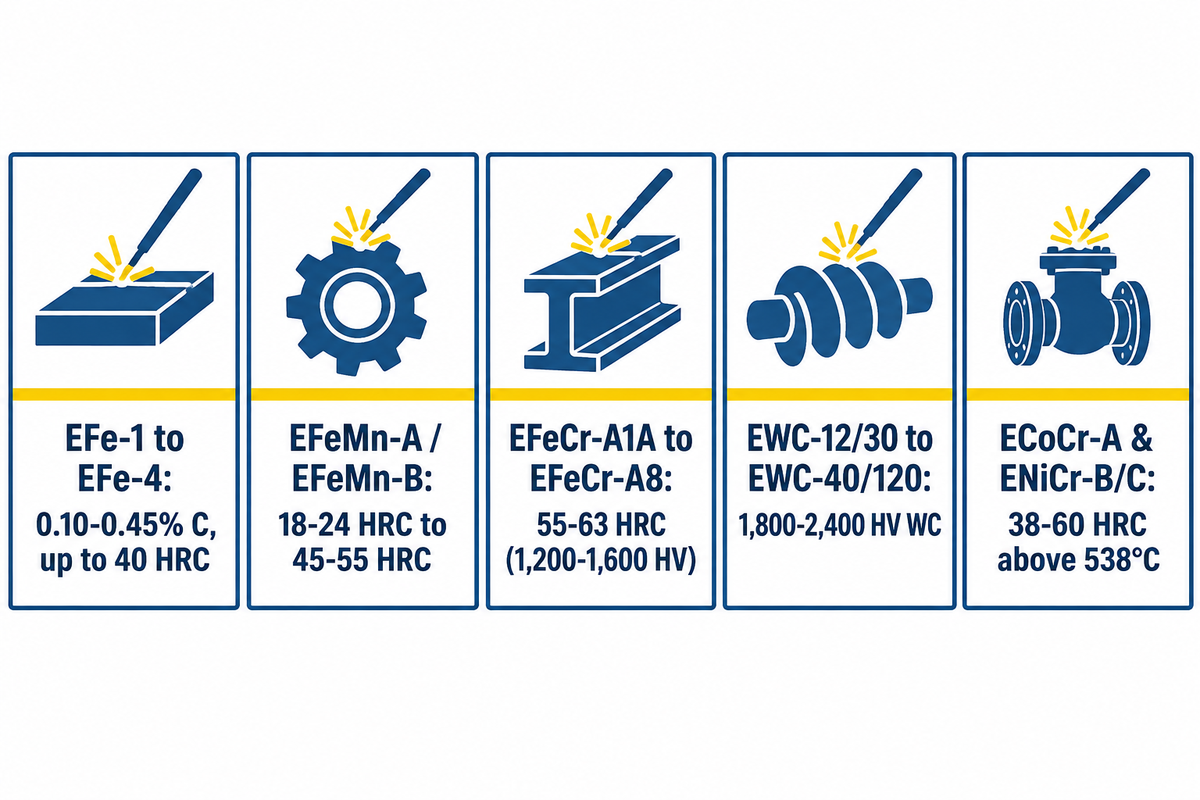
Os tipos de eletrodos de revestimento duro, de acordo com a norma AWS A5.13/A5.13M:2024, dividem-se em cinco famílias metalúrgicas, com dureza equivalente a 18 HRC a 70 HRC. Segundo as especificações da AWS A5.13 para eletrodos de revestimento , os eletrodos revestidos para soldagem a arco metálico protegido são classificados em cinco grupos químicos. Esses grupos abrangem os graus de carboneto de ferro, cobalto, níquel, cobre e tubular. Cada classe equilibra a resistência ao impacto, a resistência ao desgaste e o volume de carboneto para condições de serviço específicas.
Antes de comparar ligas de revestimento, os engenheiros que precisam de materiais de enchimento convencionais para juntas devem consultar nosso guia de seleção de eletrodos para soldagem estrutural . Os eletrodos estruturais são classificados pela resistência à tração em milhares de libras por polegada quadrada (psi). Os eletrodos de revestimento, por outro lado, são definidos por sua composição química não diluída no metal de solda, de acordo com a norma AWS A5.13. Essa composição química não diluída é normalmente medida na segunda ou terceira camada de solda.
De acordo com o guia de eletrodos para revestimento duro SMAW da revista The Fabricator , a taxa de deposição de revestimento pelo processo manual com eletrodo revestido varia de 0.45 a 3.2 kg/h (1 a 7 lb/h). O arco de soldagem com eletrodo revestido apresenta uma diluição do metal base de 15% a 30% na primeira passada. Como o arco de soldagem mistura o metal base à poça de fusão, a dureza da primeira passada fica abaixo dos valores nominais. Ligas martensíticas de dureza média e ligas com alto teor de cromo exigem um ajuste preciso da amperagem e do número de camadas para atingir a resistência ao desgaste nominal.
| Família AWS A5.13 e Classe Típica | Teor de liga não diluída chave | Dureza típica do depósito | Verificações de usinabilidade e alívio | Camadas máximas recomendadas | Mecanismo de desgaste primário |
|---|---|---|---|---|---|
| Acúmulo de ligas de baixa resistência e aço martensítico (EFe-1 a EFe-4) | 0.10–0.45% C, 1–4% Cr, Mn, Mo | 25–55 HRC | Usinável até aproximadamente 40 HRC; depósito sem cheque | 3 camadas a ilimitadas (EFe-1) | Restauração de danos por rolamento, deslizamento e impacto moderado metal contra metal |
| Aço manganês austenítico (EFeMn-A, EFeMn-B, EFeMnCr) | 0.5–0.9% C, 11–14% Mn, 3–5% Ni ou Cr | 18–24 HRC como soldado; 45–55 HRC endurecido por trabalho. | Não usinável (somente retificado); matriz dúctil sem fissuras | Ilimitado (se a temperatura entre passagens permanecer abaixo de 260°C / 500°F) | Impacto severo de rocha contra metal e danos extremos. |
| Ferro carboneto de alto cromo (EFeCr-A1A a EFeCr-A8) | 3.0–5.0% C, 20–35% Cr, Mo/Nb/V opcionais | Massa HRC 55–63 (carbetos 1,200–1,600 HV) | Apenas retifique; verifique o alívio da folga a cada 10–19 mm. | Máximo de 1 a 2 camadas (máximo de 3 camadas em casos especiais) | Abrasão mineral por deslizamento severa, de baixa ou alta tensão |
| Carboneto de tungstênio tubular (EWC-12/30, EWC-20/30, EWC-40/120) | Grânulos de WC/W2C com 40–60% em peso em tubo de aço macio | Matriz 45–55 HRC; grânulos de WC 1,800–2,400 HV | Não usinável; rebaixos de superfície finos | 1 a 2 camadas no máximo | Corte ou perfuração extrema de terra, arenito e minerais. |
| Ligas à base de cobalto e ligas à base de níquel (ECoCr-A / Stellite 6, ENiCr-B / ENiCr-C) | 25–32% Cr, 4–14% W ou 2–4% B, restante Co ou Ni | 38–45 HRC (ECoCr-A); 45–60 HRC (ENiCr-B/C) | Usinável com ferramentas de metal duro (ECoCr-A); requer pré-aquecimento. | 2 a 3 camadas sobre buffer de aço inoxidável | Desgaste em altas temperaturas acima de 538 °C (1,000 °F), cavitação e corrosão ácida abaixo de pH 7. |
Os recentes avanços metalúrgicos também visam a eficiência em uma única passada. Por exemplo, a patente americana 9,475,154 B2 descreve um eletrodo de revestimento duro que deposita uma matriz de ferro-cromo-boro-carbono (Fe-Cr-BC) contendo de 2.5 a 4.5% em peso de boro. Os borocarbetos são a fase primária que endurece a liga. Essa composição química forma borocarbetos primários densos em uma única passada, compensando a diluição do metal base na primeira camada durante reparos em campo.
Combinando mecanismos de desgaste com a metalurgia de deposição: equilíbrio entre abrasão e impacto
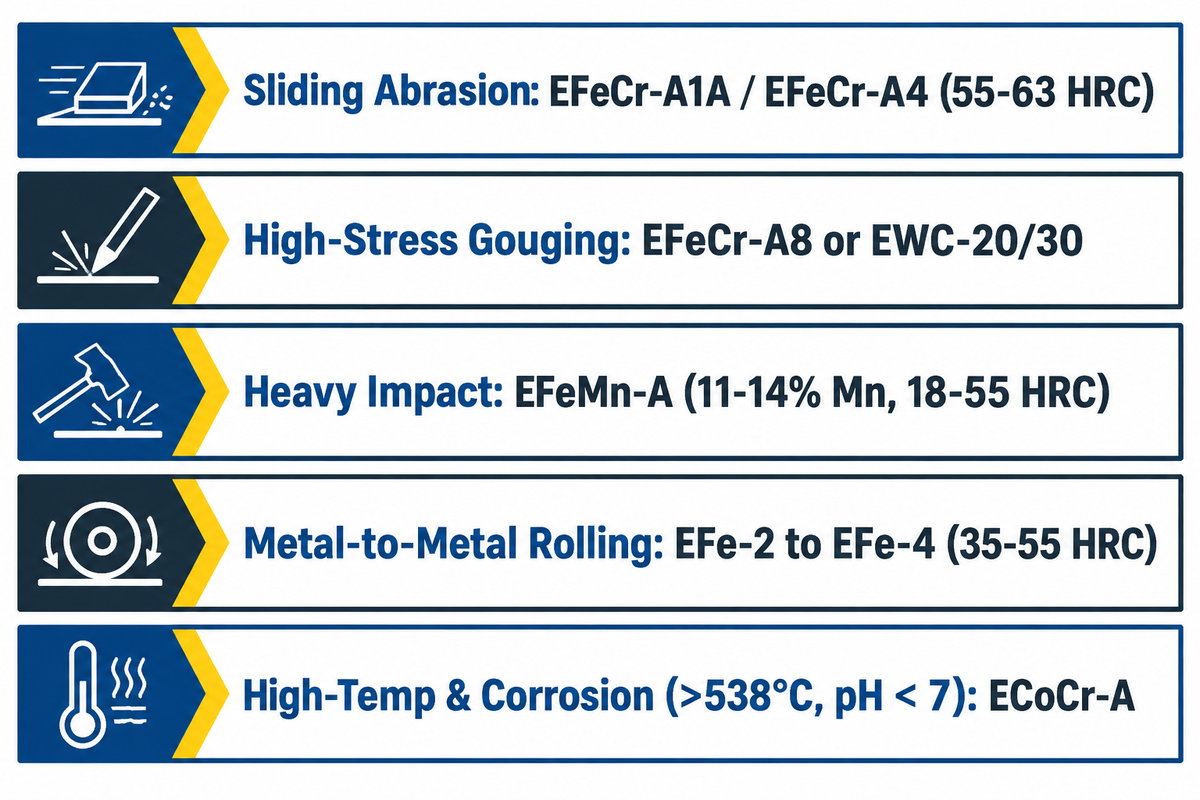
O primeiro passo para determinar a composição da liga para uma determinada aplicação é compreender o modo de desgaste predominante em um componente danificado. Em serviços onde ocorre revestimento duro, a resistência à abrasão e a tenacidade ao impacto são inversamente proporcionais ao volume de carbonetos. A adição de carbonetos primários de tungstênio e cromo aumenta a resistência ao desgaste por arranhões minerais, enquanto o acúmulo de fios sólidos favorece a ductilidade ao impacto.
Conforme explicado no guia introdutório da revista The Fabricator sobre revestimento duro de metais , duas ligas com a mesma dureza de 58 HRC podem apresentar vidas úteis muito diferentes. Um revestimento de aço-ferramenta martensítico de 58 HRC praticamente não contém carbonetos primários, permitindo que a areia de quartzo flua livremente pela matriz. Por outro lado, um depósito de carboneto de alto cromo de 58 HRC apresenta carbonetos duros M7C3 que bloqueiam a penetração de minerais.
| Modo de uso | Assinatura visual de campo na peça desgastada | Microestrutura recomendada | Classe AWS A5.13 preferencial | Risco de falha se aplicado incorretamente |
|---|---|---|---|---|
| Abrasão por deslizamento de baixa tensão | Sulcos lisos e polidos formados por areia fina, carvão, cimento ou fluxo de grãos. | Alta fração volumétrica de carbetos de cromo hipereutéticos M7C3 | EFeCr-A1A / EFeCr-A4 (25–35% Cr, 3.5–5.0% C) | Fragmenta-se rapidamente se exposto ao impacto direto de pedras ou a mais de duas camadas. |
| Retificação e goivagem sob alta tensão | Arranhões profundos, bordas lascadas e fragmentos de rocha incrustados. | Carbetos complexos (Cr, Nb, Mo) ou grânulos grosseiros de WC em matriz resistente. | EFeCr-A8, Carboneto Complexo ou EWC-20/30 | O superaquecimento da poça de água sanitária dissolve o tungstênio, transformando-o em ferro-tungstênio quebradiço. |
| Impacto e pancada fortes | Lábios deformados, deformação plástica e rachaduras por endurecimento do trabalho. | Austenita metaestável que se transforma em martensita sob choque. | EFeMn-A ou EFeMnCr (11–14% Mn) | Desgasta-se rapidamente em areia movediça pura porque a superfície permanece com dureza de 20 HRC. |
| Laminação e adesão metal-metal | Rolos desgastados e lascados, e mancais do eixo comprimidos plasticamente. | Martensita lamelar fina, não revenida ou revenida (sem fissuras). | EFe-2, EFe-3 ou EFe-4 (35–55 HRC) | Baixa resistência à abrasão por sílica mineral afiada |
| Desgaste em altas temperaturas e corrosivo | Formação de incrustações por oxidação acima de 538 °C (1,000 °F) ou corrosão química em pH < 7. | Solução sólida de cobalto-cromo-tungstênio ou níquel-cromo-boro + carbonetos | ECoCr-A (Stellite 6) ou ENiCr-C | Rachaduras se aplicado sem pré-aquecimento de 315–482 °C e camada de amortecimento E309L. |
As temperaturas de operação e a composição química da pasta metálica estabelecem limites metalúrgicos rigorosos. De acordo com as melhores práticas de revestimento de solda da AWS Welding Digest , os revestimentos de carboneto de cromo à base de ferro perdem a dureza a quente rapidamente acima de 538 °C (1,000 °F). Eles também não podem substituir as ligas à base de cobalto ou níquel em pastas ácidas com pH abaixo de 7. Isso se aplica a grelhas de fornos e lâminas de corte a quente, bem como a pás de misturadores químicos.
Quais os melhores tipos de varetas de solda para revestimento duro?
Varetas de carboneto de alto cromo (AWS EFeCr-A1, 55 a 63 HRC) são as mais indicadas para abrasão por deslizamento, enquanto varetas de manganês austenítico (EFeMn-A, 18 a 55 HRC) são as mais adequadas para impacto em rochas pesadas. Eletrodos de aço martensítico (AWS EFe-2 a EFe-4, 40 a 55 HRC) apresentam o melhor desempenho em rolos e eixos de contato metal-metal.
Para máxima proteção contra desgaste em cortes minerais extremos, as varetas tubulares de carboneto de tungstênio (EWC, grânulos de 1,800 a 2,400 HV) são as melhores opções. Para válvulas e matrizes em alta temperatura, operando acima de 538 °C (1,000 °F), os eletrodos de cobalto ECoCr-A (Stellite 6) continuam sendo o padrão da indústria.
Eletrodos de acúmulo e buffer versus eletrodos de capa de revestimento duro (e por que o E7018 sozinho falha na resistência à abrasão)
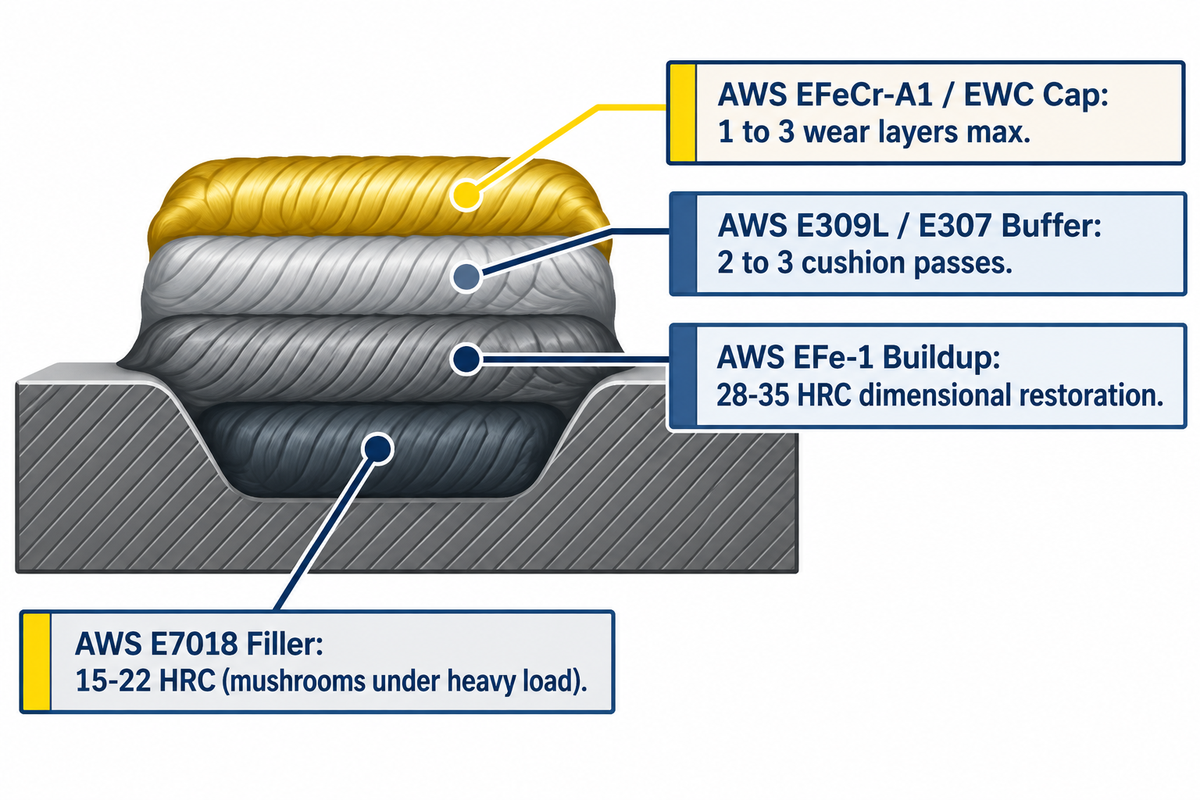
Na restauração de peças profundamente desgastadas, é necessário separar a restauração dimensional das camadas externas de revestimento resistentes à abrasão. Conforme documentado nas Perguntas Frequentes de Engenharia da Hardface Technologies , as ligas de reconstrução restauram peças metálicas desgastadas a dimensões próximas às originais, sem um limite estrito de camadas. As ligas de revestimento duro, no entanto, possuem uma limitação estrita de uma a três camadas. Tentar restaurar a espessura perdida em aços carbono e de baixa liga usando uma vareta de revestimento com alto teor de cromo certamente resultará em lascamento.
Antes da aplicação de qualquer camada de revestimento em aço fatigado, a superfície deve ser preparada. De acordo com as diretrizes do Subcomitê A5G da AWS , um mínimo de 3,175 mm (1/8 de polegada) de material deve ser removido por meio de esmerilhamento ou goivagem a arco de carbono. A aplicação direta de eletrodos de metal duro com alto teor de cromo sobre mais de duas camadas de revestimento duro degradadas, sem decapagem ou amortecimento prévio, resultará em lascamento catastrófico.
A deposição de revestimentos de carboneto de tungstênio à base de cobalto (ECoCr-A) ou de alta contração em substratos sensíveis a trincas requer uma camada de amortecimento de aço inoxidável austenítico. A aplicação de duas a três camadas de amortecimento de AWS E309L ou E307 cria uma camada dúctil na interface de fusão. Os leitores que comparam eletrodos estruturais padrão podem consultar nossa classificação de eletrodos comuns para soldagem com eletrodo revestido.
| Tipo de Fundação/Camada | Designação AWS típica | Dureza após soldagem | Limite máximo de aprovação | Função principal de engenharia |
|---|---|---|---|---|
| Carga estrutural com baixo teor de hidrogênio | AWS A5.1 E7018 | 15–22 HRC (~190–210 HB) | juntas estruturais de múltiplas passagens | União de aço macio; suporte compressivo deficiente sob cargas rolantes pesadas. |
| Haste de reforço dedicada para ligas de baixa resistência | AWS A5.13 EFe-1 (por exemplo, Wearshield BU) | 28–35 HRC | passes ilimitados | Restauração dimensional; resiste à formação de cogumelos subsuperficiais sob camadas duras. |
| Camada tampão de aço inoxidável austenítico | AWS A5.4 E309L / E307 | 18–22 HRC (endurece por trabalho até ~35–40 HRC) | 2 a 3 passes de tabela | Camada de alívio de tensão para evitar fissuras entre o metal base e as frágeis camadas de carboneto. |
| Revestimento rígido sobre a tampa | AWS A5.13 EFeCr-A1 / EWC | 55–65+ HRC | 1 a 2 camadas no máximo | Revestimento externo sacrificial resistente ao desgaste; nunca usado para aplicações com grande espessura. |
É possível usar o aço 7018 para revestimento duro?
A liga AWS E7018 não pode ser usada como camada de revestimento final resistente ao desgaste, pois sua dureza é de 15 a 22 HRC. Ela se desgasta por abrasão mineral. A liga de baixo hidrogênio E7018 pode ser usada como camada de enchimento de base em peças de aço macio sob desgaste por deslizamento leve. Sob cargas compressivas ou de impacto elevadas, a liga E7018 deforma-se plasticamente ("formando cogumelos") e cede sob a superfície endurecida, o que causa fissuras e delaminação na camada externa frágil.
Ao reconstruir rolos, eixos ou bordas de caçambas sob alta tensão de compressão, substitua o eletrodo E7018 por um eletrodo de recuperação específico (AWS EFe-1, 28 a 35 HRC). Aplique-o após a conclusão da recuperação dimensional.
Eletrodos de revestimento duro à base de ferro: aço martensítico, manganês austenítico e carboneto de cromo.
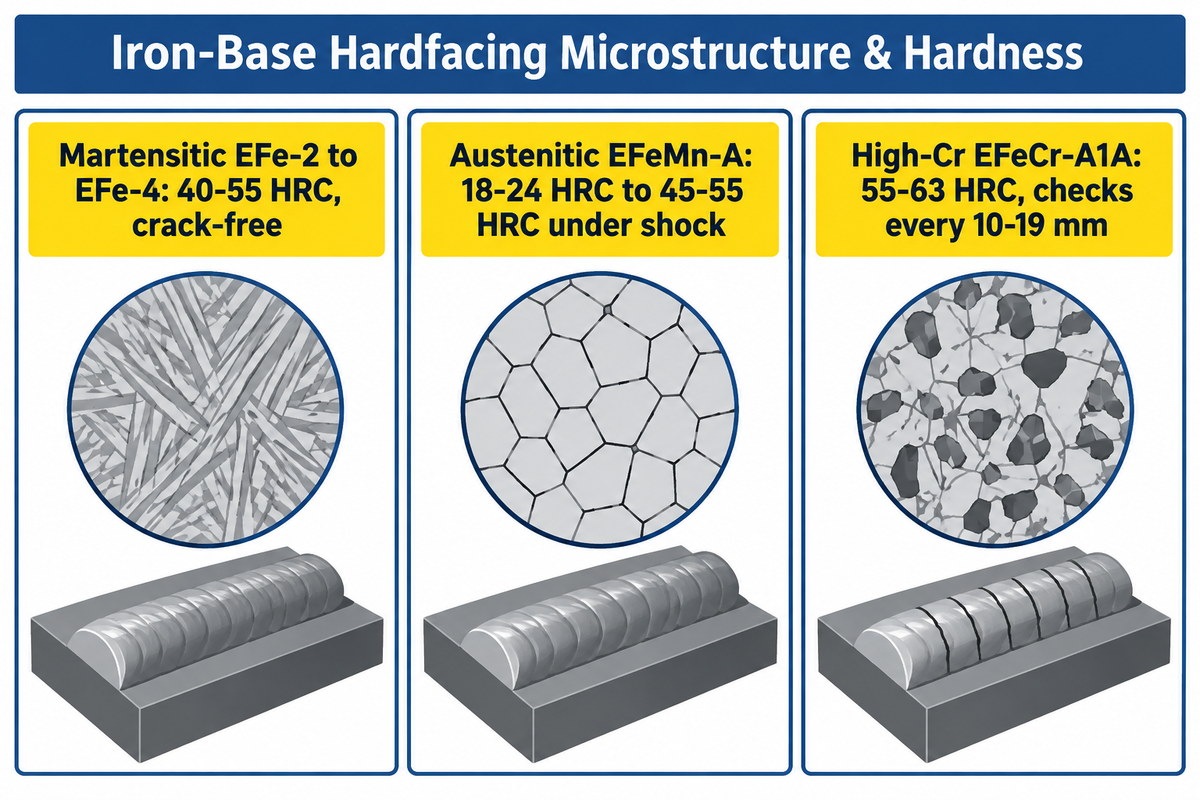
As ligas de revestimento duro à base de ferro são as mais utilizadas em soldagem com eletrodo revestido para manutenção, devido à sua relação custo-benefício. A escolha entre ligas de revestimento duro martensíticas, eletrodos de aço manganês austenítico e ligas de carboneto de alto cromo depende de como cada microestrutura absorve energia.
Os membros do grupo de eletrodos de aço martensítico (AWS EFe-2 a EFe-4) desenvolvem uma estrutura martensítica em forma de lâminas ou placas quando resfriados ao ar. Esses depósitos endurecem até uma dureza entre 40 e 55 HRC (especificações de eletrodos SMAW da The Fabricator). Como solidificam sem fissuração cruzada, toleram uma quantidade moderada de abrasão e impacto em até duas ou três camadas.
Os eletrodos de manganês austenítico (AWS EFeMn-A e EFeMn-B) contêm de 11% a 14% de manganês estabilizado com níquel ou molibdênio. De acordo com as especificações de eletrodos SMAW da revista The Fabricator , os depósitos de manganês austenítico apresentam uma dureza de 18-24 HRC no estado bruto de soldagem e endurecem por deformação plástica para 45-55 HRC sob impacto de rochas. No entanto, se um soldador aplicar ligas austeníticas dentro de uma calha de carvão sem impacto, o metal permanece macio e se desgasta rapidamente.
Os eletrodos de carboneto de cromo de alta pureza (AWS EFeCr-A1A a EFeCr-A8) incorporam altas concentrações de cromo e carbono no metal de solda, formando carbonetos hexagonais densos de M7C3. De acordo com o AWS Welding Digest , a diluição controlada cria uma zona de transição dúctil em cerca de 25% da espessura total da solda. Isso deixa os três quartos superiores da solda com carboneto de cromo primário, que impede eficazmente o desgaste severo por deslizamento mineral.
| Subgrupo de base de ferro | Estrutura de matriz e carboneto | Dureza após a soldagem versus dureza em serviço | Comportamento de verificação cruzada | Aplicação industrial ideal |
|---|---|---|---|---|
| Aço martensítico endurecível ao ar (EFe-2 a EFe-4) | Matriz martensítica com austenita retida mínima. | 40–55 HRC imediatamente após o resfriamento | Sem rachaduras quando o pré-aquecimento é mantido. | Munhão do forno, roletes do chassi, lâminas de corte e mancais do eixo. |
| Aço manganês austenítico (EFeMn-A / EFeMn-B) | Matriz austenítica resistente; transforma-se sob choque. | 18–24 HRC como soldado → 45–55 HRC após impacto | Dúctil, sem verificações cruzadas | Britadores de mandíbulas, cones giratórios, martelos de moinho de martelos e cruzamentos ferroviários |
| Ferro carboneto de alto cromo (EFeCr-A1A a EFeCr-A8) | 30–50% de carbonetos primários M7C3 (1,200–1,600 HV) em matriz eutética | 55–63 HRC macrodureza em massa | Verificações de alívio desejáveis a cada 10–19 mm (3/8–3/4 pol.) | Revestimentos de calhas, barras de britadores de sinterização, carcaças de bombas de dragagem e hélices de perfuração. |
Ligas para serviços extremos: Varetas tubulares de carboneto de tungstênio, à base de cobalto (estelite) e à base de níquel.
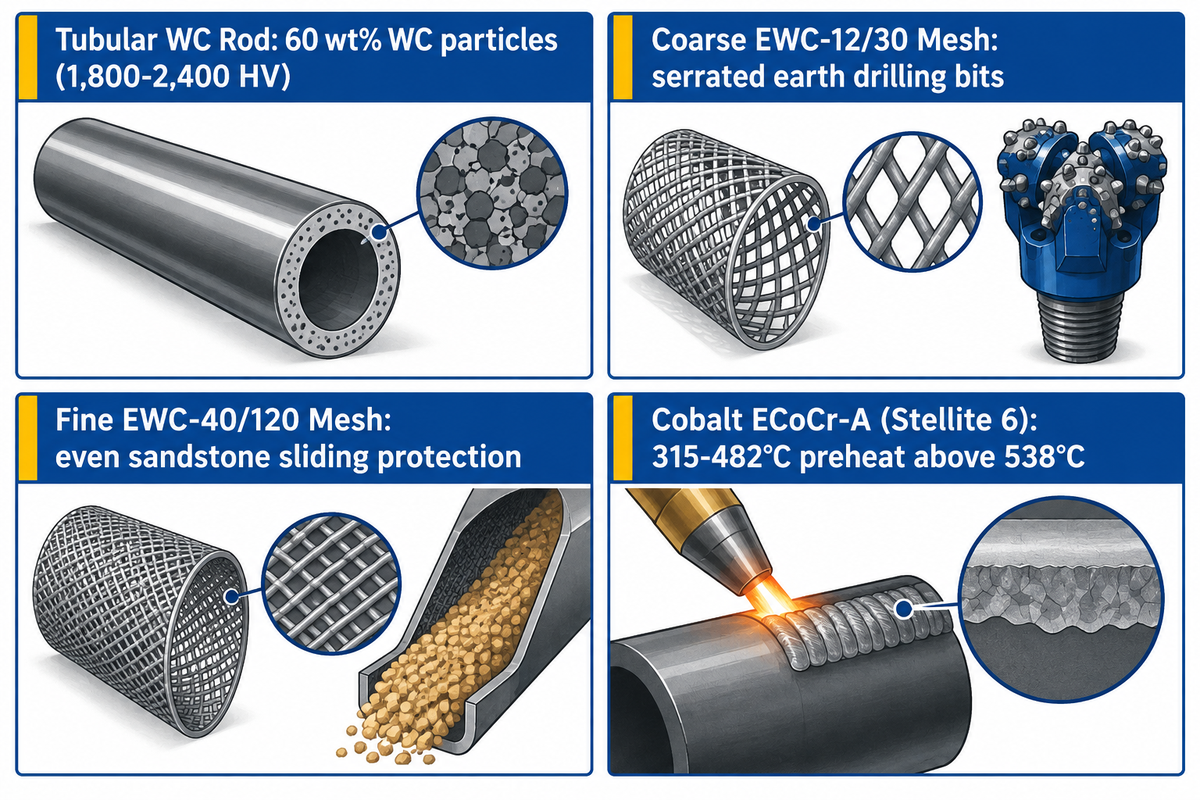
Quando minerais abrasivos excedem a dureza de 1,200 HV ou as temperaturas de operação ultrapassam 538 °C (1,000 °F), os revestimentos duros de carboneto de ferro atingem seus limites. Em condições muito severas, como desgaste abrasivo, eletrodos tubulares de carboneto de tungstênio, de base cobalto ou de base níquel, para serviço extremo, são frequentemente utilizados para proteger os componentes. A adequação do processo de soldagem e da amperagem a esses eletrodos especiais evita danos metalúrgicos dispendiosos.
Os eletrodos tubulares de carboneto de tungstênio consistem em um tubo de aço macio preenchido com aproximadamente 60% em peso de partículas fundidas de WC/W₂C ou WC macrocristalino. Essa estrutura composta está documentada na Patente US 4,923,511 A. De acordo com a Tabela 4 da AWS A5.13 , designações como EWC-12/30, EWC-20/30, EWC-30/40 e EWC-40/120 especificam o tamanho da malha dos grânulos de tungstênio. Partículas grossas de malha 12/30 criam uma aresta de corte serrilhada em brocas de perfuração de solo. Grânulos finos de malha 40/120 distribuem-se uniformemente, oferecendo resistência ao desgaste por deslizamento em arenito.
Os soldadores que utilizam eletrodos de carboneto de tungstênio devem operar com a menor amperagem possível que mantenha um arco de soldagem estável. Correntes excessivas dissolvem os grânulos de carboneto de tungstênio de 1,800 a 2,400 HV na poça de fusão. A dissolução térmica dos grânulos cria uma matriz amorfa e quebradiça de ferro-tungstênio que se fratura ao contato. Cordões de solda sem oscilação ampla mantêm os densos grânulos de carboneto de tungstênio em suspensão.
Eletrodos à base de cobalto (como o AWS ECoCr-A, conhecido como Kennametal Stellite 6) e ligas à base de níquel (AWS ENiCr-B e ENiCr-C) predominam em aplicações de alta temperatura. De acordo com o AWS Welding Digest , as ligas à base de cobalto requerem pré-aquecimento entre 315 °C (600 °F) e 482 °C (900 °F) em duas ou três camadas de amortecimento. Também exigem resfriamento lento com mantas isolantes. As ligas à base de cobalto mantêm a dureza a quente em válvulas de vapor e matrizes de extrusão a quente. Sedes de válvulas de precisão frequentemente utilizam eletrodos de solda TIG da mesma liga de cobalto.
Compatibilidade com metais base: aço carbono, aço manganês Hadfield, chapa de desgaste e ferro fundido.
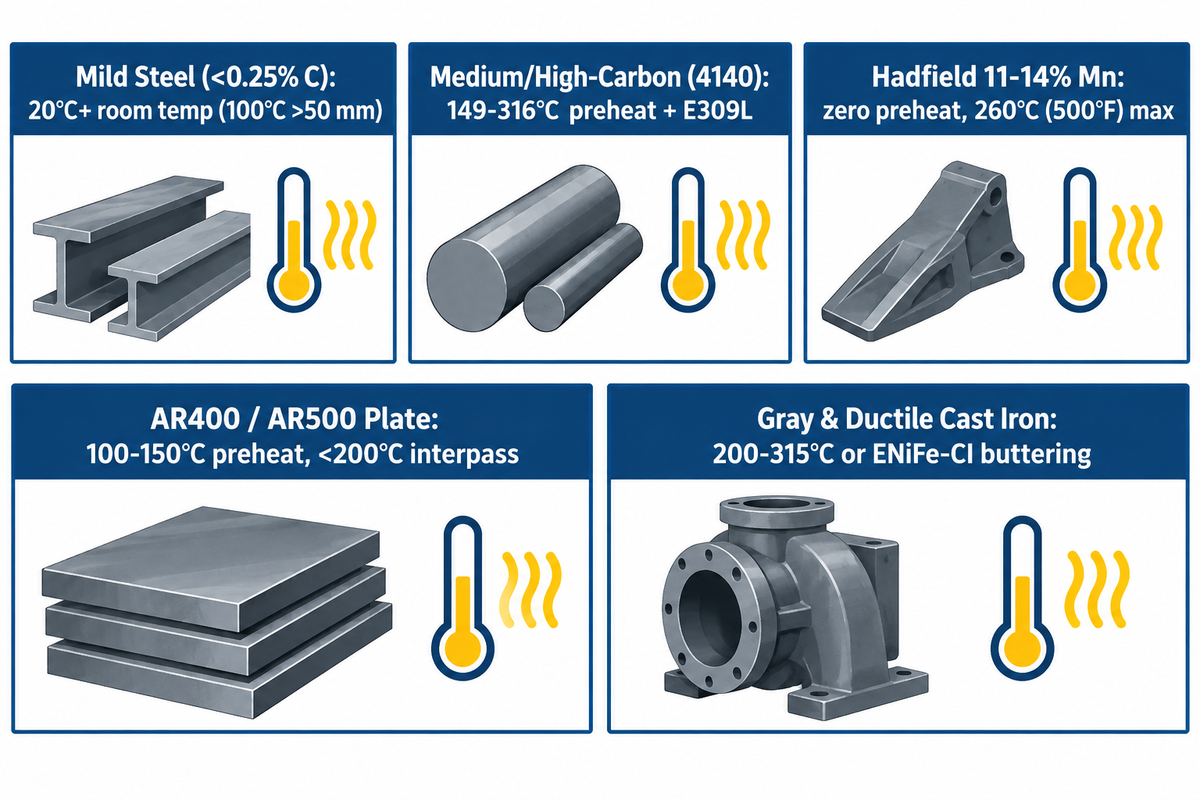
A composição do metal base determina o pré-aquecimento ou a restrição rigorosa da entrada de calor antes da aplicação do revestimento duro. Nossa síntese de referência com cinco mecanismos, abrangendo 24 consultas em tempo real, revelou que as tabelas genéricas omitem a regra inversa de pré-aquecimento entre o aço de médio carbono (pré-aquecimento necessário de 150–260 °C) e o aço Hadfield com 12–14% de manganês (pré-aquecimento zero, limite entre passes <260 °C / 500 °F), o que destaca esse risco na linha de produção. Tratar todas as peças fundidas de aço como se fossem de aço comum é uma das maneiras mais rápidas de causar trincas em uma peça cara para mineração.
De acordo com as perguntas frequentes sobre pré-aquecimento da Hardface Technologies , aços-liga como o 4130 requerem pré-aquecimento a cerca de 200 °C (400 °F), enquanto trilhos de aço com alto teor de carbono requerem de 315 °C a 370 °C (600 °F a 700 °F). O pré-aquecimento reduz a taxa de resfriamento na zona termicamente afetada (ZTA), prevenindo a formação de martensita frágil não revenida e a fissuração induzida por hidrogênio sob o cordão de solda.
O aço manganês austenítico Hadfield (11% a 14% Mn) requer um protocolo térmico exatamente oposto. O pré-aquecimento do aço manganês Hadfield ou a permissão de temperaturas entre passes superiores a 260 °C (500 °F) fragiliza a peça fundida com carbonetos nos contornos de grão, conforme enfatizado no AWS Welding Digest . Como também enfatizado no AWS Welding Digest, se uma peça fundida de manganês estiver abaixo de zero no inverno, aqueça-a apenas até 27 °C (80 °F) e mantenha a temperatura entre passes estritamente abaixo de 260 °C (500 °F).
| Tipo de material base | Requisito de pré-aquecimento | Teto máximo entre passagens | Buffer necessário / Primeira passagem | Risco Metalúrgico Crítico |
|---|---|---|---|---|
| Aço macio de baixo carbono (<0.25% C) | Temperatura ambiente (acima de 20 °C); 100 °C em chapa espessa > 50 mm | 300 ° C (572 ° F) | Nenhuma para 1 a 2 passagens de capa; EFe-1 para acúmulo profundo. | A diluição da primeira camada (25–30%) reduz a dureza em uma única passada. |
| Aço de médio/alto carbono e de baixa liga (0.30–0.55% C, 4140) | 149 ° C para 316 ° C (° F para 300 600 ° F) | 350 °C (660 °F) + resfriamento lento com manta térmica | Tampão de baixo hidrogênio E7018, EFe-1 ou E309L | transformação martensítica da ZTA e lascamento de hidrogênio sob o cordão |
| Aço manganês austenítico Hadfield (11–14% Mn) | Pré-aquecimento zero (resfriar morno a no máximo 27°C / 80°F apenas) | Temperatura máxima rigorosa de 260 °C (500 °F). | Aço inoxidável EFeMn-A, EFeMnCr ou E307/E309L | A precipitação de carbonetos em função do tempo e da temperatura causa o arrancamento do metal base. |
| Placa de desgaste temperada e revenida (AR400, AR500, Hardox) | 100 °C a 150 °C (212 °F a 300 °F) em seções espessas | 200°C (392°F) máx. | Tampão E309L ou E7018 sob tampas de carboneto | O superaquecimento acima de 200 °C tempera e amolece a placa de desgaste Q&T. |
| Ferro fundido cinzento e nodular (2.5–4.0% C) | 200°C a 315°C (400°F a 600°F) ou soldagem a frio com quebra de eletrodos | Mantenha a consistência uniforme; resfrie lentamente em cal/cobertor. | AWS A5.15 ENiFe-CI - Passe de revestimento de níquel-ferro | A captura de carbono forma ferro branco quebradiço ao longo da linha de fusão. |
Que tipo de arame devo usar para soldar em revestimento duro?
Utilize um eletrodo de aço inoxidável austenítico (AWS E309L ou E307) ou um arame de solda tubular FCAW E309LT0-3 sem gás após a remoção do revestimento duro antigo por esmerilhamento. Nunca solde uma peça de fixação estrutural ou uma aba de desgaste de substituição diretamente sobre um revestimento existente de carboneto de cromo ou carboneto de tungstênio. A camada frágil de carboneto irá fraturar sob a junta estrutural. Sempre realize goivagem a arco de carbono ou esmerilhamento na zona da junta até atingir o metal base íntegro antes de soldar com metal de adição E309L ou AWS E7018.
Cálculo de diluição, limites máximos de camadas, verificação de relevo e seleção de padrões de miçangas.
A penetração e a diluição determinam se uma vareta de solda de revestimento duro atinge a resistência à abrasão especificada em catálogo, em campo. Estima-se que, durante a soldagem a arco com eletrodo revestido, de 15% a 30% da primeira camada do cordão de solda seja composta por metal base fundido. Testes comparativos de desgaste em estudos de revestimento duro publicados na revista Metals, com revisão por pares, mostram que corpos de prova de laboratório com massa molar de 96 a 98 g aumentam para 103 a 108 g após a deposição do revestimento duro.
Para entender por que são necessárias duas passagens, considere um exemplo prático ilustrativo, assumindo um modelo de balanço de massa de diluição em soldagem SMAW de duas passagens. Este modelo mostra como uma diluição de 30% na primeira passagem em um aço macio com 0.18% de C reduz um depósito EFeCr-A1 de 28.0% Cr / 4.5% C para 19.6% Cr / 3.18% C na Passagem 1 (46–48 HRC) e restaura 25.5% Cr / 4.11% C na Passagem 2 (57–60 HRC). Isso explica por que uma camada de cobertura de duas passagens atinge a resistência total à abrasão, enquanto uma terceira passagem excede o limite de tensão de lascamento. Usando a equação de balanço de massa C_depósito = (D × C_base) + ((1 − D) × C_filler), a Passagem 1 solidifica próximo ao limite eutético com carbonetos primários reduzidos. Na Passagem 2, os carbonetos primários hipereutéticos M7C3 retornam à densidade total.
Regra de Limiar de Verificação de Alívio de 2 Camadas
A regra de limiar de alívio de trincas de 2 camadas estabelece que revestimentos de carboneto de alto cromo (AWS EFeCr-A1 a EFeCr-A8) requerem 2 camadas sobre aço carbono. Duas passagens ajudam a reduzir a diluição do metal base para menos de 15% e a restaurar a densidade primária do carboneto M7C3. Esses cordões devem desenvolver pontos de alívio de trincas transversais a cada 10 a 19 mm (3/8 a 3/4 pol.). Fundamentalmente, a camada de reforço nunca deve exceder 2 camadas (espessura total de 6 a 8 mm), a menos que esteja isolada por uma camada de amortecimento dúctil.
A Hardface Technologies confirmou que, em depósitos de carboneto de cromo, fissuras transversais de alívio a cada 9,5 a 19 mm são comuns e normais. Se um revestimento não apresentar fissuras transversais, a tensão residual de tração se acumula ao longo da linha de fusão até que o impacto arranque o revestimento.
A geometria do cordão controla a vida útil. Cordões entrelaçados, de acordo com a revista The Fabricator , não devem exceder três a quatro vezes o diâmetro do fio do núcleo do eletrodo. Devido à fluidez da escória de revestimento duro, rolos cilíndricos, eixos e caçambas devem ser posicionados na posição plana 1G. Oficinas utilizam posicionadores de soldagem rotativos tipo L para revestimentos na posição plana, a fim de evitar o escorrimento da poça de fusão.
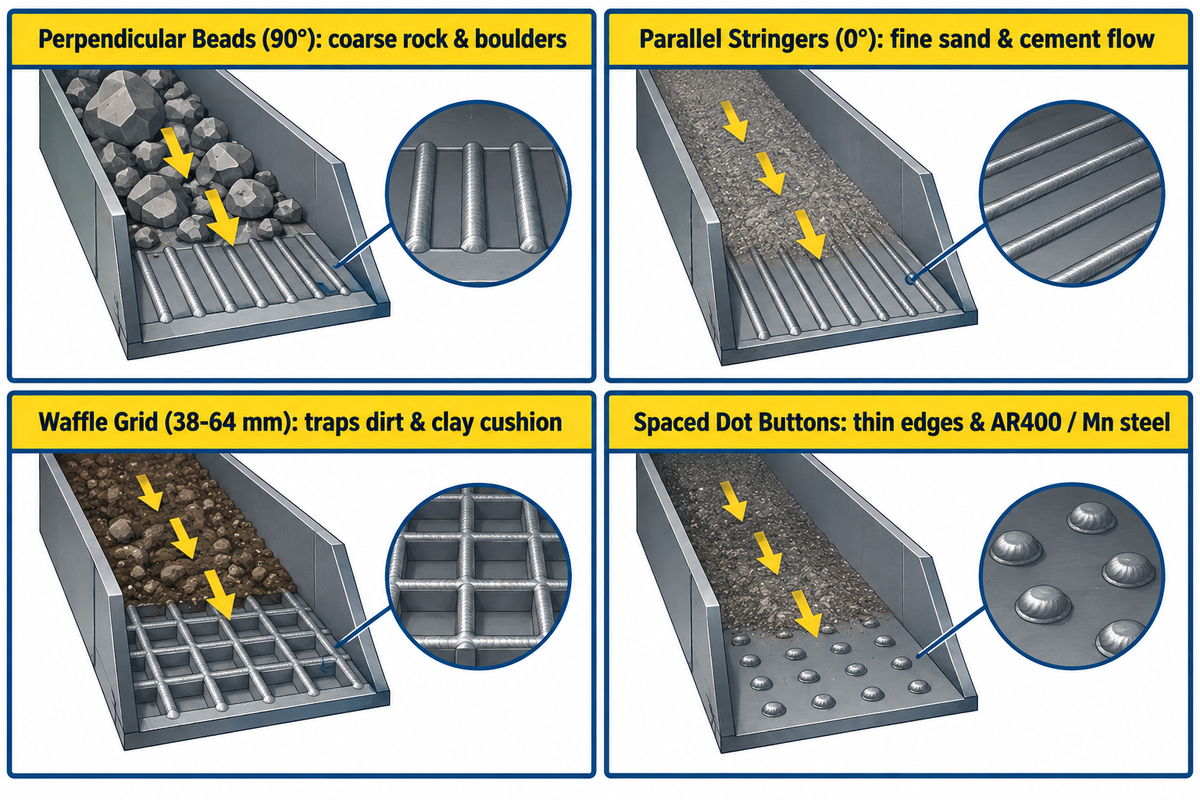
A orientação do cordão de solda em relação ao fluxo do material faz com que o meio abrasivo se volte contra si mesmo, conforme mostrado nas diretrizes de padrão de cordão da Hardface Technologies :
- Esferas perpendiculares, orientadas a 90 graus em relação ao fluxo, são as mais indicadas para grandes pedras e rochas grossas que deslizam por canais. Rochas grandes passam pelas cristas das esferas sem danificar o material de base.
- Cordões paralelos, orientados a 0 graus em relação ao fluxo, são os mais indicados para partículas de cimento de fluxo livre. Partículas finas deslizam suavemente, sem erosão por correntes parasitas entre as passagens.
- Padrões quadriculados ou em forma de grade são mais adequados para solo, argila ou mistura de rocha e terra, e devem ser espaçados de 38 a 64 mm (1.5 a 2.5 polegadas). A grade compacta uma camada estacionária de terra, que se desgasta contra a rocha.
- Para arestas de corte finas, peças fundidas de manganês e placas de desgaste AR400 sensíveis ao calor, os padrões de pontos formados por pontos de solda espaçados são os mais indicados. Os pontos espaçados evitam o acúmulo contínuo de calor ao longo das bordas finas.
Os valores de dureza podem ser usados para prever a resistência à abrasão?
Não, a dureza Rockwell (HRC) em massa, por si só, não consegue prever a resistência à abrasão em diferentes famílias de ligas. Conforme observado nos testes de roda de borracha em areia seca da ASTM G65 e nas comparações metalúrgicas da revista The Fabricator , um depósito de carboneto de cromo com HRC 58 superou em resistência à abrasão um depósito de aço martensítico com HRC 58 em areia de sílica de três a cinco vezes.
A macrodureza só prevê a vida útil ao desgaste quando se comparam dois revestimentos da mesma família metalúrgica. Por exemplo, uma barra de aço martensítico com dureza de 52 HRC teria uma vida útil maior do que uma barra de aço martensítico com dureza de 45 HRC sob o mesmo atrito de rolamento.
Matriz de Seleção de Componentes: De Caçambas de Escavadeira e Mandíbulas de Britador à Fabricação de Estruturas Pesadas
A seleção da combinação correta de material de enchimento para peças de equipamentos industriais evita o desgaste prematuro e o trincamento causado pelo calor. Os engenheiros de manutenção podem utilizar o Seletor de Desgaste em 4 Etapas antes de emitir as ordens de serviço.
Estrutura de seleção de desgaste em 4 etapas
- Primeiro, verifique a composição química do metal base com um teste magnético. O aço não magnético indica 11–14% de aço manganês Hadfield (temperatura máxima de 260°C / 500°F entre passes), enquanto o aço magnético indica aço carbono ou de baixa liga.
- Em seguida, remova a camada de metal fatigado e aplique a camada de base. Retire 3.2 mm (1/8 pol.) do metal fatigado e aplique passes de EFe-1 para desgaste profundo ou 2 passes de buffer E309L sob capas de alta resistência a impactos.
- Em terceiro lugar, escolha uma liga para a capa de acordo com o modo de desgaste predominante. Opte por EFeMn-A para impacto pesado em rochas, EFe-3 martensítico para rolamentos metal-metal, EFeCr-A1 para abrasão por deslizamento mineral ou EWC para corte extremo de rochas.
- Em quarto lugar, certifique-se da orientação das camadas de acabamento e dos cordões. Pare em 2 camadas para acabamentos de cromo ou carboneto de tungstênio e oriente os cordões perpendicularmente para rocha grossa, em formato de waffle para terra ou paralelamente para areia fina.
| Componente Industrial | Substrato de metal base | Mecanismo de desgaste dominante | Acúmulo/Buffet Recomendado | Vareta de revestimento recomendada | Limite de camadas e padrão de contas |
|---|---|---|---|---|---|
| Dentes e bordas da caçamba da escavadeira | Aço fundido de baixa liga ou AR400 | Escavação de rochas sob alta tensão + impacto moderado | Acúmulo de EFe-1 + amortecedor E309L em cantos de alto impacto | EFeCr-A1A ou Carbeto Complexo (58–62 HRC) | Máximo de 2 camadas; padrão quadriculado na terra, paralelo na areia. |
| Revestimentos para britadores de mandíbula e cone | Aço manganês Hadfield com 11–14% de teor de manganês. | Impacto extremo de rocha e compressão | Tampão EFeMn-A ou E307 (pré-aquecimento zero, intervalo entre passagens <260°C) | sobreposição de pontos/fragmentos de EFeMnCr ou EFeCr-A1 de camada única | Padrão de cordão ou ponto; soldas intermitentes refrigeradas a água |
| Rosca helicoidal para mineração e cimento | Aço macio ou aço de médio carbono | Abrasão severa por deslizamento de baixa tensão em sílica | Nenhuma exigência, a menos que a borda da asa esteja muito gasta. | Carboneto de tungstênio tubular EFeCr-A1 ou EWC-40/120 | 1–2 camadas ao longo da borda externa da asa e da face. |
| Lâminas de corte para tratores e motoniveladoras | Aço de liga de médio carbono/boro | Abrasão do solo de alta tensão + choque | Pré-aqueça a 150–200 °C; reparo radicular com E7018 ou EFe-1 | EFeCr-A4 ou mistura de carboneto martensítico (52–58 HRC) | Máximo de 2 camadas; trama de 40 a 50 mm ou espinha de peixe. |
| Cabeçotes de corte de draga e revestimentos de lama | Aço carbono ou aço fundido de liga | Erosão em areia úmida de alta velocidade + impacto | Restauração dimensional EFe-1 | EFeCr-A1A (28–32% Cr) ou EWC-20/30 em dentes | 2 camadas; longarinas bem próximas umas das outras |
| Lâminas de corte a quente e matrizes de forjamento | Aço ferramenta liga H13 / 4140 | Choque térmico acima de 538°C + cisalhamento metal-metal | Pré-aqueça a 315–450 °C + 2 camadas de aço inoxidável E309L. | ECoCr-A (Stellite 6) ou ENiCr-B | 2 a 3 camadas; resfriamento lento em manta térmica, secar na máquina até o tamanho desejado. |
| Cilindro de aço e rolos transportadores de viga H | Aço forjado AISI 1045 / 4140 | Carga de rolamento metal-metal + desgaste da camada de óxido | Pré-aquecimento a 200–260 °C + acúmulo de EFe-1 | Aço martensítico EFe-2 ou EFe-3 (38–48 HRC) | 2 a 3 camadas circunferenciais no posicionador rotativo |
| Rolos de Fixação e Endireitamento Estrutural | Aço estrutural de baixa liga | Contato de alta compressão + escala deslizante | Reforço usinável EFe-1 | Revestimento de aço ferramenta martensítico EFe-3 ou EFe-4 | 2 a 3 camadas; lixar até ficar liso para evitar marcas nas vigas. |
Em fábricas de estruturas metálicas pesadas, os eletrodos revestidos SMAW manuais são economicamente limitados a reparos em campo e componentes de pequenos lotes. Sua taxa de deposição de 0.45 a 3.2 kg/h não consegue competir com as linhas automatizadas de soldagem SAW ou FCAW em vigas estruturais longas. Como observa a revista The Fabricator , a eficiência de deposição do SMAW é de 60% a 65%, enquanto o arame de soldagem FCAW em arco aberto atinge 87% de eficiência e a soldagem automática por arco submerso alcança de 95% a 99%.
Enquanto algumas equipes de manutenção usam eletrodos revestidos para recondicionar roletes de esteiras transportadoras, a fabricação de vigas em grande volume depende de sistemas automatizados de soldagem de vigas H. Instalações que buscam aumentar a produtividade de sua montagem estrutural podem consultar nosso fluxo de trabalho de montagem de vigas H de alta resistência e soldagem a arco submerso . As oficinas também podem usar o rastreamento robótico de juntas de soldagem para passes de revestimento repetíveis em placas sujeitas a desgaste repetitivo.
Lista de verificação para referência cruzada comercial, diâmetros de eletrodos e aquisição
As equipes de compras frequentemente se deparam com nomes comerciais proprietários de empresas como Lincoln Electric, Stoody, ESAB e Hobart Brothers, em vez dos códigos AWS A5.13. Fornecedores como Postle Industries e Hardface Technologies também utilizam seus próprios nomes comerciais. A utilização das especificações e da composição da liga AWS A5.13, ou das referências cruzadas fornecidas pelos produtos de soldagem comerciais, pode ajudar a evitar a compra de uma liga incompatível da Airgas e de outros fornecedores.
Existe um importante limite de escopo para os equipamentos a serem fabricados. A Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd. (fundada em 1991) fabrica equipamentos pesados de soldagem industrial, linhas de produção de vigas H, máquinas de corte CNC e posicionadores rotativos para soldagem. Não fabricamos nem vendemos eletrodos revestidos para revestimento duro. A tabela de referência cruzada fornecida destina-se à avaliação independente de engenharia por parte dos compradores de equipamentos de manutenção e fabricação.
| Categoria Metalúrgica e Classe AWS A5.13 | Lincoln Electric (Wearshield) | Stoody (Grupo ESAB) | ESAB (OK Weartrode) | Hobart Brothers (Hardalloy / McKay) | Estrutura de Preços e Empacotamento de Aquisições |
|---|---|---|---|---|---|
| Reforço de liga de baixa usinabilidade (EFe-1, ~28–35 HRC) | Wearshield BU / BU-30 | Construção estável LH | OK Weartrode 30 | Hardalloy 32 | Caixas master de 10 a 50 libras; liga de menor qualidade (sob consulta do fornecedor). |
| Impacto de manganês austenítico (EFeMn-A / Cr, 18→50 HRC) | Wearshield Mangjet / Frogmang | Stoody Dynamang / Nicromang | OK 86.08 / Mangrode | Hardalloy 118 (Mn-Ni) | Latas hermeticamente fechadas de 5 a 10 libras ou caixas de 50 libras (sob consulta do fornecedor). |
| Metal-metal martensítico (EFe-2 a EFe-4, 45–55 HRC) | Wearshield MI | Stoody 1105 / Autoendurecível | OK Weartrode 50 | Liga de ferramenta C / Hardalloy 58 | Tubos de 10 kg ou caixas de 50 kg; preço de liga intermediária (sob consulta do fornecedor) |
| Abrasão de carboneto de alto cromo (EFeCr-A1A / A4, 56–62 HRC) | Wearshield ABR / Wearshield ME / 60 | Stoody 2134 / Stoody 31 / 35 | OK Weartrode 55 / 60 T | Hardalloy 140 / Hardalloy 148 | Tubos de 5 a 10 kg ou embalagens industriais de 50 kg; alto teor de cromo (solicitação de orçamento do fornecedor necessária) |
| Carboneto de tungstênio tubular e cobalto (EWC / ECoCr-A) | Wearshield TC / Classes de cobalto | Stoody Borod / Fundição 6 | Stoody / Kennametal Stellite 6 | Graus de WC McKay Tube-Alloy | Tubos especiais de 1 a 5 libras; sobretaxa para tungstênio/cobalto (solicita orçamento do fornecedor). |
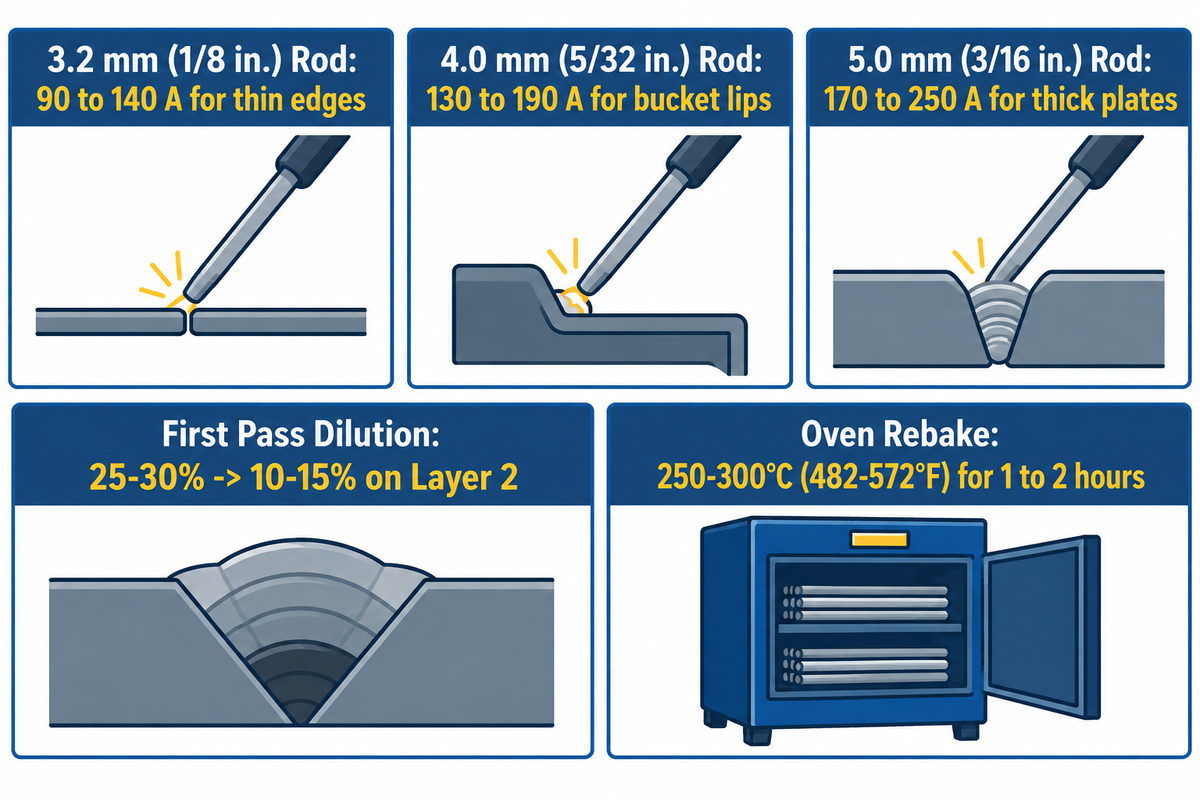
A escolha do diâmetro correto do eletrodo e da faixa de corrente evita a diluição excessiva da primeira camada. A primeira camada sofre uma diluição de 25% a 30% do metal base, enquanto a segunda camada apresenta uma diluição de 10% a 15%. Utilizar eletrodos na metade inferior da faixa de amperagem preserva uma maior densidade de carboneto.
- Para eletrodos de 3.2 mm (1/8 pol.) de diâmetro, utilize uma corrente de 90 a 140 A (CCEP ou CA). Este eletrodo revestido com diâmetro de 3,2 mm é ideal para bordas finas, como as encontradas em espirais de rosca sem-fim e em soldas de aço manganês sensíveis ao calor.
- Para eletrodos de 4.0 mm (5/32 pol.) de diâmetro, utilize uma corrente de 130 a 190 A (CC ou CA). Essa medida é usada para bordas de caçambas e revestimentos de calhas, bem como para a formação de rolos em múltiplas passagens.
- Para eletrodos de 5.0 mm (3/16 pol.) de diâmetro, utilize uma corrente de 170 a 250 A (CCEP ou CA). Esta haste robusta foi projetada para revestimento plano de alta deposição em mandíbulas de britadores pesados e placas de desgaste espessas.
A umidade no ar da oficina causa acúmulo de hidrogênio e faz com que as varetas martensíticas absorvam umidade rapidamente. Eletrodos sensíveis à umidade devem ser reaquecidos a 250 °C a 300 °C (482 °F a 572 °F) por 1 a 2 horas antes da soldagem de aço carbono. Certifique-se de que sua oficina esteja equipada com cabos de soldagem a arco, porta-eletrodos e estufas de secagem adequados para ciclos de trabalho contínuos.
Lista de verificação de especificações para solicitação de cotação de revestimento duro e posicionamento de peças
Utilize esta lista de verificação de engenharia ao solicitar orçamentos de distribuidores de eletrodos ou ao especificar máquinas de posicionamento rotativo e soldagem a feixe automatizada:
| Parâmetro de especificação | Contribuições de engenharia necessárias | Por que isso evita falhas no chão de fábrica |
|---|---|---|
| 1. Grau e espessura do metal base | Especificação exata do aço (ex.: AISI 1045, 12% Hadfield Mn, AR400, Ferro Fundido Cinzento) + espessura (mm) | Determina se aplica um pré-aquecimento de 150–300 °C ou um limite estrito de temperatura entre passes inferior a 260 °C (500 °F). |
| 2. Modo de uso primário e secundário | Abrasão por deslizamento em sílica, sulcamento de rocha sob alta tensão, impacto pesado, contato metal-metal ou calor a >538°C | Impede a entrada de carbonetos frágeis de 60 HRC em martelos de impacto ou de hastes de manganês não endurecidas em calhas de areia. |
| 3. Profundidade de acumulação dimensional necessária | Profundidade total de metal faltante (mm) antes da aplicação da camada de revestimento duro de 1 a 2 camadas (3 a 6 mm). | Especifica a quantidade exata de eletrodos de revestimento EFe-1 e E309L para que os soldadores não apliquem eletrodos de acabamento em excesso. |
| 4. Diâmetro do eletrodo, polaridade e tamanho da embalagem | 3.2 mm, 4.0 mm ou 5.0 mm; compatibilidade com transformadores DCEP e AC; invólucros hermeticamente fechados. | Compatível com a saída da fonte de alimentação da oficina e evita a entrada de umidade em baias de manutenção úmidas. |
| 5. Peso da peça e necessidade de posicionamento plano | Peso do componente (kg/toneladas), diâmetro de rotação e necessidade de linhas SAW/FCAW automatizadas. | Tamanhos rotativos tipo L posicionadores de soldagem para manter as poças de revestimento duro fluido na posição plana de 1G |
Perguntas frequentes
Devo usar o aço 6013 ou 7018 como camada base antes de aplicar revestimento duro em aço macio?
Ao depositar uma camada base sob revestimentos duros em aço carbono, sempre opte pelo eletrodo de baixo hidrogênio AWS E7018 (15 a 22 HRC) em vez do rutilo E6013. O E6013 aumenta a difusão de hidrogênio e reduz a profundidade da zona de fusão, o que, em conjunto com trincas sob o cordão de revestimento, aumenta o risco de fissuração quando as capas de carboneto de cromo esfriam e se contraem. No entanto, se o componente estiver sujeito a contato de rolamento intenso ou cargas de impacto severas, o E7018 deve ser substituído por um eletrodo de revestimento de baixa liga AWS EFe-1 (28 a 35 HRC). Uma liga de revestimento específica resiste à deformação plástica subsuperficial e à delaminação da capa de desgaste.
As peças precisam ser pré-aquecidas antes da aplicação de eletrodos de revestimento duro?
Os requisitos de pré-aquecimento variam de 20 °C à temperatura ambiente para aço macio até 149 °C–316 °C (300 °F–600 °F) para aços com teor médio e alto de carbono. O aço macio com baixo teor de carbono (abaixo de 0.25% de carbono) precisa apenas ser aquecido e seco acima de 20 °C. Os aços com teor médio, alto e baixo de carbono (0.30% a 0.55% de C) requerem pré-aquecimento de 149 °C a 316 °C para evitar trincas na zona afetada pelo calor. Por outro lado, o aço manganês austenítico Hadfield com 11% a 14% de manganês nunca deve ser pré-aquecido e deve permanecer abaixo de 260 °C (500 °F) entre passes.
Componentes de ferro fundido podem ser revestidos com eletrodos de vareta padrão?
Sim, peças de ferro fundido cinzento e nodular (2.5% a 4.0% de carbono) podem ser revestidas com material duro para resistir à abrasão por deslizamento de baixo impacto, com rigoroso controle térmico. Como o ferro fundido contém grafita livre em flocos ou nódulos, a soldagem direta sobre peças fundidas frias causa a absorção de carbono e a formação de ferro branco quebradiço ao longo da linha de fusão. Aplique passes curtos de 25 a 40 mm com leve jateamento entre os passes para aliviar a tensão de contração por tração. Para calhas e placas de revestimento de ferro fundido não estruturais, onde a presença de fissuras transversais é aceitável, eletrodos de carboneto de cromo podem ser depositados diretamente sobre a peça fundida pré-aquecida.
Por que as soldas de revestimento duro de carboneto de cromo desenvolvem trincas transversais durante o resfriamento?
Fichas de alívio transversais espaçadas a cada 10 a 19 mm (3/8 a 3/4 pol.) em cordões de carboneto de alto cromo (55 a 63 HRC) são fraturas benéficas para alívio de tensão. À medida que a matriz de carboneto hipereutético esfria, as pequenas fissuras transversais liberam a tensão interna de contração por tração, impedindo que o revestimento se desprenda ao longo da linha de fusão.
Quais são as configurações de polaridade e corrente de soldagem utilizadas com eletrodos revestidos?
Os eletrodos de revestimento duro em forma de bastão funcionam com corrente contínua (CC) ou corrente alternada (CA) de 90 a 140 A para hastes de 3.2 mm e de 130 a 190 A para hastes de 4.0 mm.
Quantas camadas de eletrodo de solda de revestimento duro podem ser aplicadas sem que ocorra lascamento?
As varetas de revestimento de carboneto de alto cromo (AWS EFeCr-A1) e carboneto de tungstênio tubular (EWC) são limitadas a um máximo de 1 a 2 camadas (total de 3 a 6 mm) para evitar lascamento por contração. Os eletrodos de aço martensítico (EFe-2 a EFe-4) permitem de 2 a 3 camadas, enquanto as varetas de aço reforçado (EFe-1) e de manganês (EFeMn-A) não têm restrições.
Referências e fontes
- Sociedade Americana de Soldagem (AWS): Escopo do Subcomitê A5G: AWS A5.13/A5.13M:2024 Especificação para Eletrodos de Revestimento para Soldagem a Arco Metálico Protegido
- Sociedade Americana de Soldagem (AWS Welding Digest, outubro de 2024): Dicas de Revestimento Duro: Uma Prática Recomendada de Sobreposição de Solda por Guy Chouinard
- Tabelas de composição química e classificação de eletrodos de revestimento AWS A5.13/A5.13M
- The Fabricator (FMA Communications): Noções básicas de eletrodos para revestimento duro SMAW: taxas de deposição, diluição e seleção de ligas
- O Fabricante: Uma Introdução à Revestimento Duro de Metais: Microestrutura vs. Dureza Rockwell em Massa
- Metals (MDPI Peer-Reviewed Journal, 2023): Diluição comparativa, microestrutura e comportamento ao desgaste de revestimentos duros.
- Escritório de Patentes e Marcas dos Estados Unidos (USPTO): US9475154B2: Eletrodo de soldagem para revestimento duro com alto teor de boro
- Escritório de Patentes e Marcas dos Estados Unidos (USPTO): US4923511A: Haste tubular composta de carboneto de tungstênio para revestimento duro









