
Le bacchette per la saldatura di riporto coprono cinque principali famiglie di leghe AWS A5.13 con durezza da 18 HRC a oltre 70 HRC. La scelta dell'elettrodo sbagliato nelle applicazioni di saldatura industriale può usurare un componente più rapidamente rispetto a lasciarlo non rivestito. L'utilizzo di una bacchetta di carburo di cromo da 60 HRC, fragile, su un martello demolitore provoca il distacco del rivestimento. Anche l'utilizzo di una passata di manganese, più morbida, in uno scivolo di sabbia fine può risultare inefficace, poiché lo scorrimento a bassa sollecitazione non provoca incrudimento.
Questa guida tecnica mette in relazione le classificazioni della norma AWS A5.13 relative ai rivestimenti duri con l'abrasione da scorrimento, l'impatto, l'attrito metallo-metallo e la corrosione termica. Scoprirete come la diluizione del metallo base influisce sulla composizione chimica del primo strato in diverse applicazioni di rivestimento duro. Spieghiamo inoltre quando gli strati tampone sono obbligatori e in che modo i rivestimenti manuali si differenziano dalla fabbricazione automatizzata di travi.
Come vengono classificati i tipi di bacchette per saldatura di riporto duro secondo la norma AWS A5.13 e qual è il loro meccanismo di usura?
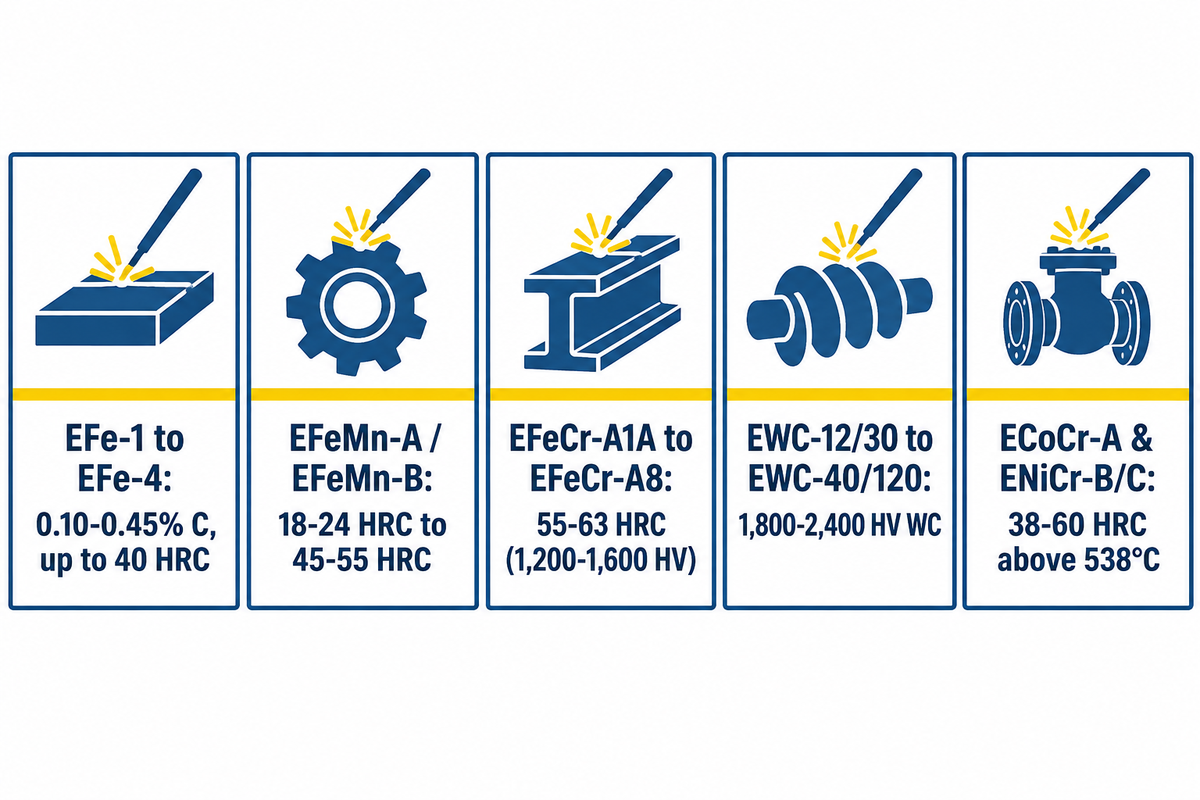
Secondo le specifiche AWS A5.13/A5.13M:2024, le bacchette per saldatura di riporto si dividono in cinque famiglie metallurgiche, con durezza equivalente da 18 HRC a 70 HRC. In base alle specifiche AWS A5.13 per gli elettrodi di riporto , gli elettrodi rivestiti per la saldatura ad arco con elettrodo rivestito rientrano in cinque gruppi chimici. Questi gruppi comprendono elettrodi a base di ferro, a base di cobalto, a base di nichel, a base di rame e in carburo di tungsteno tubolare. Ogni classe bilancia la tenacità all'impatto, la resistenza all'usura e il volume di carburo per specifiche condizioni di servizio.
Prima di confrontare le leghe per riporto, gli ingegneri che necessitano di materiali d'apporto convenzionali per giunti dovrebbero consultare la nostra guida alla selezione degli elettrodi per saldatura strutturale . Gli elettrodi strutturali sono classificati in base alla resistenza alla trazione in migliaia di libbre per pollice quadrato (psi). Gli elettrodi per riporto, invece, sono definiti dalla loro composizione chimica non diluita nel metallo di saldatura, in conformità con la norma AWS A5.13. Tale composizione chimica non diluita viene in genere misurata sul secondo o terzo strato di saldatura.
Secondo la guida agli elettrodi per riporto SMAW di The Fabricator , la velocità di deposizione del rivestimento mediante saldatura ad arco con elettrodo rivestito è compresa tra 1 e 7 libbre/ora (da 0.45 a 3.2 kg/ora). Si riporta che l'arco ad elettrodo rivestito produce una diluizione del metallo base dal 15% al 30% al primo passaggio. Poiché l'arco di saldatura mescola il metallo base nel bagno fuso, la durezza del primo passaggio scende al di sotto dei valori nominali. Le leghe martensitiche di media durezza e le leghe ad alto contenuto di cromo richiedono una regolazione precisa dell'amperaggio e del numero di strati per raggiungere la resistenza all'usura nominale.
| Famiglia AWS A5.13 e classe tipica | Contenuto chiave di leghe non diluite | Durezza tipica del deposito | Verifiche di lavorabilità e scarico | Numero massimo di strati consigliati | Meccanismo di usura primario |
|---|---|---|---|---|---|
| Ricostruzione di leghe a basso tenore di carbonio e acciaio martensitico (da EFe-1 a EFe-4) | 0.10–0.45% Cr, 1–4% Cr, Mn, Mo | 25-55 HRC | Lavorabile fino a circa 40 HRC; deposito senza assegno | Da 3 strati a illimitato (EFe-1) | Ripristino di rotture, scivolamenti e impatti moderati metallo su metallo. |
| Acciaio austenitico al manganese (EFeMn-A, EFeMn-B, EFeMnCr) | 0.5–0.9% C, 11–14% Mn, 3–5% Ni o Cr | 18–24 HRC allo stato saldato; 45–55 HRC dopo incrudimento | Non lavorabile (solo rettifica); matrice duttile priva di cricche | Illimitato (se la temperatura tra i passaggi rimane al di sotto dei 260 °C / 500 °F) | Forte impatto di roccia contro metallo e scalfittura estrema |
| Ferro al carburo di cromo ad alto contenuto di cromo (EFeCr-A1A a EFeCr-A8) | 3.0–5.0% C, 20–35% Cr, Mo/Nb/V opzionale | Durezza sfusa 55–63 HRC (carburi 1,200–1,600 HV) | Solo rettifica; controlli di scarico del cordone trasversale ogni 10–19 mm | Da 1 a 2 strati al massimo (massimo 3 strati in casi particolari) | Abrasioni minerali da scorrimento gravi, a bassa o alta sollecitazione |
| Carburo di tungsteno tubolare (EWC-12/30, EWC-20/30, EWC-40/120) | Granuli di WC/W2C al 40-60% in peso in tubo di acciaio dolce | Matrice 45–55 HRC; granuli di WC 1,800–2,400 HV | Non lavorabile; fini scanalature di rilievo superficiale | 1 o 2 strati al massimo | Taglio o perforazione estremi di terra, arenaria e minerali |
| Leghe a base di cobalto e a base di nichel (ECoCr-A / Stellite 6, ENiCr-B / ENiCr-C) | 25–32% Cr, 4–14% W o 2–4% B, resto Co o Ni | 38–45 HRC (ECoCr-A); 45–60 HRC (ENiCr-B/C) | Lavorabile con utensili in metallo duro (ECoCr-A); richiede preriscaldamento | Da 2 a 3 strati sopra un tampone in acciaio inossidabile | Usura ad alta temperatura superiore a 538 °C (1,000 °F), cavitazione e corrosione acida inferiore a pH 7 |
I recenti sviluppi metallurgici mirano anche all'efficienza in un'unica passata. Ad esempio, il brevetto statunitense 9,475,154 B2 descrive un elettrodo per riporti duri che deposita una matrice di ferro-cromo-boro-carbonio (Fe-Cr-BC) contenente dal 2.5 al 4.5% in peso di boro. I borocarburi sono la fase primaria che indurisce la lega. Questa composizione chimica forma borocarburi primari densi in un'unica passata, compensando la diluizione del metallo base del primo strato durante le riparazioni sul campo.
Abbinamento dei meccanismi di usura alla metallurgia dei depositi: compromessi tra abrasione e impatto.
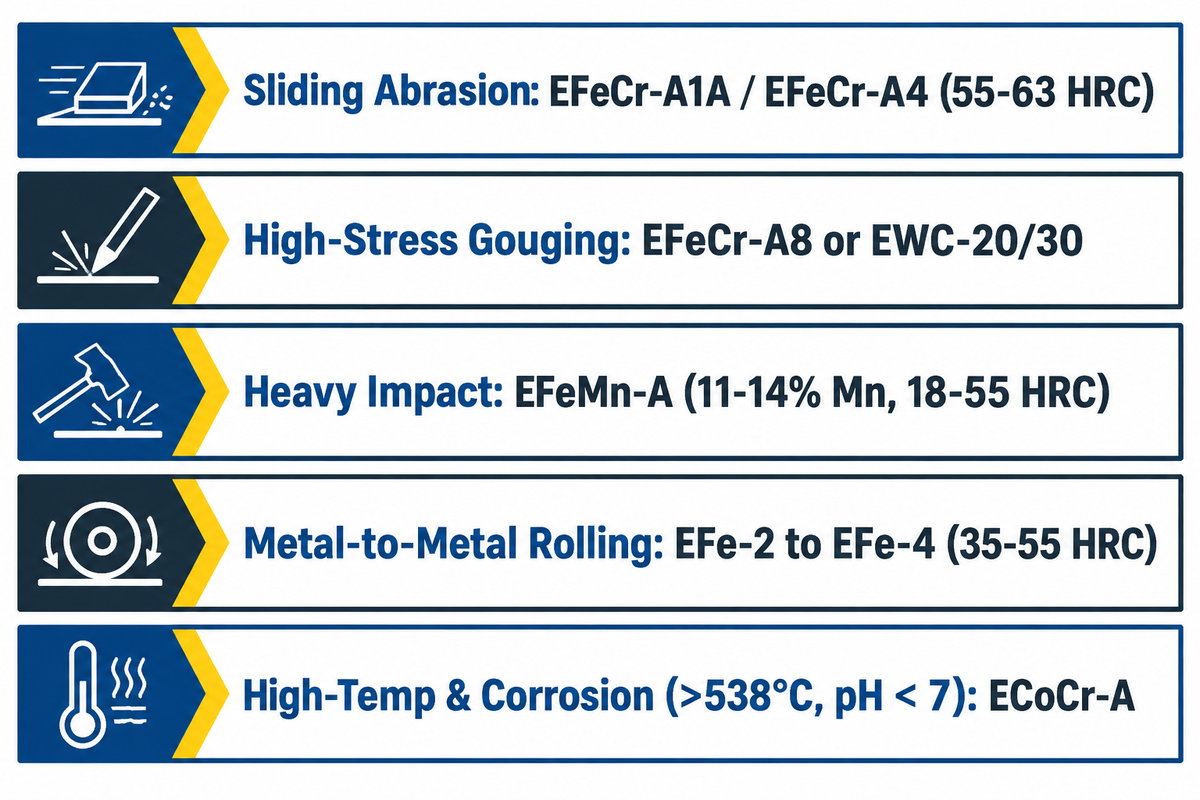
Il primo passo per determinare la composizione della lega per una data applicazione è comprendere la modalità di usura dominante su un componente danneggiato. Nei servizi in cui si verifica un rivestimento duro, la resistenza all'abrasione e la tenacità all'impatto sono inversamente proporzionali al volume dei carburi. L'aggiunta di carburi primari di tungsteno e cromo aumenta la resistenza all'usura da graffi minerali, mentre gli accumuli di filo pieno favoriscono la duttilità all'impatto.
Come spiegato nel manuale "The Fabricator's primer on hardfacing metal" , due leghe con la stessa durezza di 58 HRC possono offrire una durata di servizio molto diversa. Un rivestimento in acciaio per utensili martensitico da 58 HRC non contiene quasi nessun carburo primario, pertanto la sabbia di quarzo scorre liberamente attraverso la matrice. D'altra parte, un deposito di carburo ad alto contenuto di cromo da 58 HRC presenta duri carburi M7C3 che bloccano la penetrazione dei minerali.
| Modalità indossabile | Firma visiva sul componente usurato | Microstruttura consigliata | Classe AWS A5.13 preferita | Rischio di guasto in caso di applicazione errata |
|---|---|---|---|---|
| Abrasioni da scorrimento a bassa sollecitazione | Scanalature lisce e levigate ottenute da sabbia fine, carbone, cemento o flusso di cereali. | Elevata frazione volumetrica di carburi di cromo ipereutettici M7C3 | EFeCr-A1A / EFeCr-A4 (25–35% Cr, 3.5–5.0% Cr) | Si sfalda rapidamente se esposto all'impatto diretto di massi o a più di 2 strati |
| Molatura e scanalatura ad alta sollecitazione | Graffi profondi, bordi scheggiati e frammenti di roccia incastonati | Carburi complessi (Cr, Nb, Mo) o granuli grossolani di WC in matrice tenace | EFeCr-A8, carburo complesso o EWC-20/30 | Il surriscaldamento della pozza di WC dissolve il tungsteno trasformandolo in una lega ferro-tungsteno fragile. |
| Impatto e colpi forti | Labbra a fungo, deformazione plastica e crepe da indurimento da lavoro | Austenite metastabile che si trasforma in martensite sotto shock | EFeMn-A o EFeMnCr (11–14% Mn) | Si usura rapidamente nella sabbia liscia perché la superficie rimane a 20 HRC. |
| Laminazione e adesione metallo-metallo | Rulli usurati, scheggiati e perni dell'albero schiacciati plasticamente | Martensite a listelli fini, non temprata o temprata (senza fessurazioni) | EFe-2, EFe-3 o EFe-4 (35–55 HRC) | Bassa resistenza all'abrasione da silice minerale tagliente |
| Usura da alte temperature e corrosione | Ossidazione al di sopra di 538 °C (1,000 °F) o vaiolatura chimica a pH < 7 | Soluzione solida di cobalto-cromo-tungsteno o nichel-cromo-boro + carburi | ECoCr-A (Stellite 6) o ENiCr-C | Si formano crepe se applicato senza preriscaldamento a 315–482 °C e strato tampone E309L. |
Le temperature di esercizio e la composizione chimica della sospensione d'apporto definiscono precisi limiti metallurgici. Secondo le migliori pratiche di riporto di saldatura dell'AWS Welding Digest , i riporti in carburo di cromo a base di ferro perdono rapidamente la durezza a caldo al di sopra dei 540 °C (1,000 °F). Inoltre, non possono sostituire le leghe a base di cobalto o nichel in sospensioni acide con pH inferiore a 7. Questo vale per le griglie dei forni e le lame delle cesoie a caldo, così come per le pale dei miscelatori chimici.
Quali tipi di elettrodi per saldatura sono i più adatti per la riportatura dura?
Le barre in carburo ad alto contenuto di cromo (AWS EFeCr-A1, da 55 a 63 HRC) sono ideali per l'abrasione da scorrimento, mentre le barre in manganese austenitico (EFeMn-A, da 18 a 55 HRC) sono più adatte per l'impatto su roccia pesante. Gli elettrodi in acciaio martensitico (AWS EFe-2 a EFe-4, da 40 a 55 HRC) offrono le migliori prestazioni su rulli e alberi metallo-metallo.
Per la massima protezione dall'usura nelle lavorazioni estreme di taglio dei minerali, le bacchette tubolari in carburo di tungsteno (EWC, granuli da 1,800 a 2,400 HV) sono la scelta migliore. Per valvole e matrici incandescenti che operano a temperature superiori a 538 °C (1,000 °F), gli elettrodi a base di cobalto ECoCr-A (Stellite 6) rimangono lo standard del settore.
Elettrodi di accumulo e di buffer contro barre di rivestimento duro (e perché l'E7018 da solo non resiste all'abrasione)
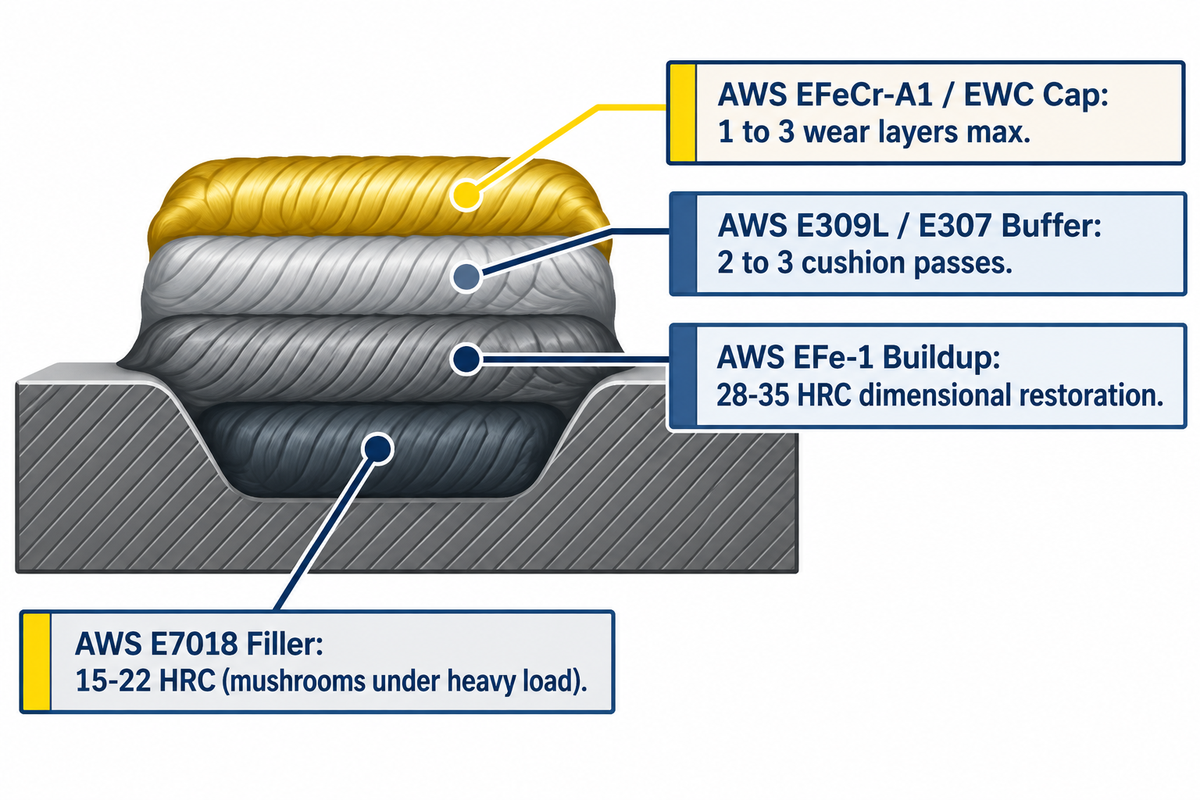
Nel restauro di componenti fortemente usurati, è necessario separare il ripristino dimensionale dagli strati esterni di rivestimento resistenti all'abrasione. Come documentato nelle FAQ tecniche di Hardface Technologies , le leghe di ricostruzione ripristinano le parti metalliche usurate a dimensioni quasi originali senza un limite rigoroso di strati. Le leghe di rivestimento per riporti duri, invece, hanno un limite rigoroso di uno a tre strati. Tentare di ripristinare lo spessore perso su acciai al carbonio e basso legati utilizzando una barra di rivestimento ad alto contenuto di cromo porterà inevitabilmente alla scheggiatura.
Prima di applicare qualsiasi passata di rinforzo su un acciaio affaticato, la superficie deve essere preparata. Secondo le linee guida del sottocomitato AWS A5G , è necessario rimuovere un minimo di 1/8 di pollice di materiale mediante molatura o scriccatura ad arco di carbonio. L'applicazione diretta di barre di rivestimento in carburo ad alto contenuto di cromo su più di due strati di riporto degradati, in assenza di rimozione o levigatura, comporterà una scheggiatura catastrofica.
La deposizione di rivestimenti in ECoCr-A a base di cobalto o in carburo ad alto ritiro su substrati sensibili alle cricche richiede uno strato tampone in acciaio inossidabile austenitico. L'applicazione di due o tre strati tampone in AWS E309L o E307 crea un cuscinetto duttile all'interfaccia di fusione. I lettori interessati al confronto tra elettrodi strutturali standard possono consultare la nostra analisi delle classificazioni più comuni degli elettrodi per saldatura ad arco.
| Tipo di base/strato | Designazione AWS tipica | Durezza allo stato saldato | Limite massimo di passaggio | Funzione ingegneristica principale |
|---|---|---|---|---|
| Riempitivo strutturale a basso contenuto di idrogeno | AWS A5.1 E7018 | 15–22 HRC (~190–210 HB) | Giunti strutturali multipassaggio | Giunzione di acciaio dolce; scarso supporto a compressione sotto carichi di rotolamento elevati |
| Biella di rinforzo dedicata in lega a basso tenore di carbonio | AWS A5.13 EFe-1 (ad esempio, Wearshield BU) | 28-35 HRC | Pass illimitati | Ripristino dimensionale; resiste alla proliferazione plastica sotto la superficie sotto i cappucci rigidi |
| Strato tampone in acciaio inox austenitico | AWS A5.4 E309L / E307 | 18–22 HRC (incrudimento a circa 35–40 HRC) | 2 o 3 passaggi sul cuscino | Cuscinetto di scarico delle tensioni che arresta le crepe tra il metallo base e i cappucci in carburo fragile |
| Rivestimento di copertura per rivestimento rigido | AWS A5.13 EFeCr-A1 / EWC | 55–65+ HRC | 1 o 2 strati al massimo | Guscio esterno sacrificale resistente all'usura; mai utilizzato per ricostruzioni di spessore elevato |
È possibile utilizzare il modello 7018 per la rivestitura superficiale?
La lega AWS E7018 non può essere utilizzata come strato di rivestimento finale indurito perché il suo deposito ha una durezza compresa tra 15 e 22 HRC. Si consuma per abrasione minerale. La lega E7018 a basso contenuto di idrogeno può essere utilizzata come strato di riempimento di base su componenti in acciaio dolce sottoposti a leggera usura da scorrimento. Con carichi di compressione o impatto elevati, la lega E7018 si deforma plasticamente ("a fungo") e cede sotto la superficie dura, causando la fessurazione e la delaminazione dello strato esterno fragile.
Quando si ricostruiscono rulli, alberi o labbri di benna sottoposti a forti sollecitazioni di compressione, sostituire l'elettrodo E7018 con un elettrodo di ricostruzione specifico (AWS EFe-1, da 28 a 35 HRC). Applicarlo dopo aver completato la ricostruzione dimensionale.
Elettrodi di riporto a base di ferro: acciaio martensitico, manganese austenitico e carburo di cromo
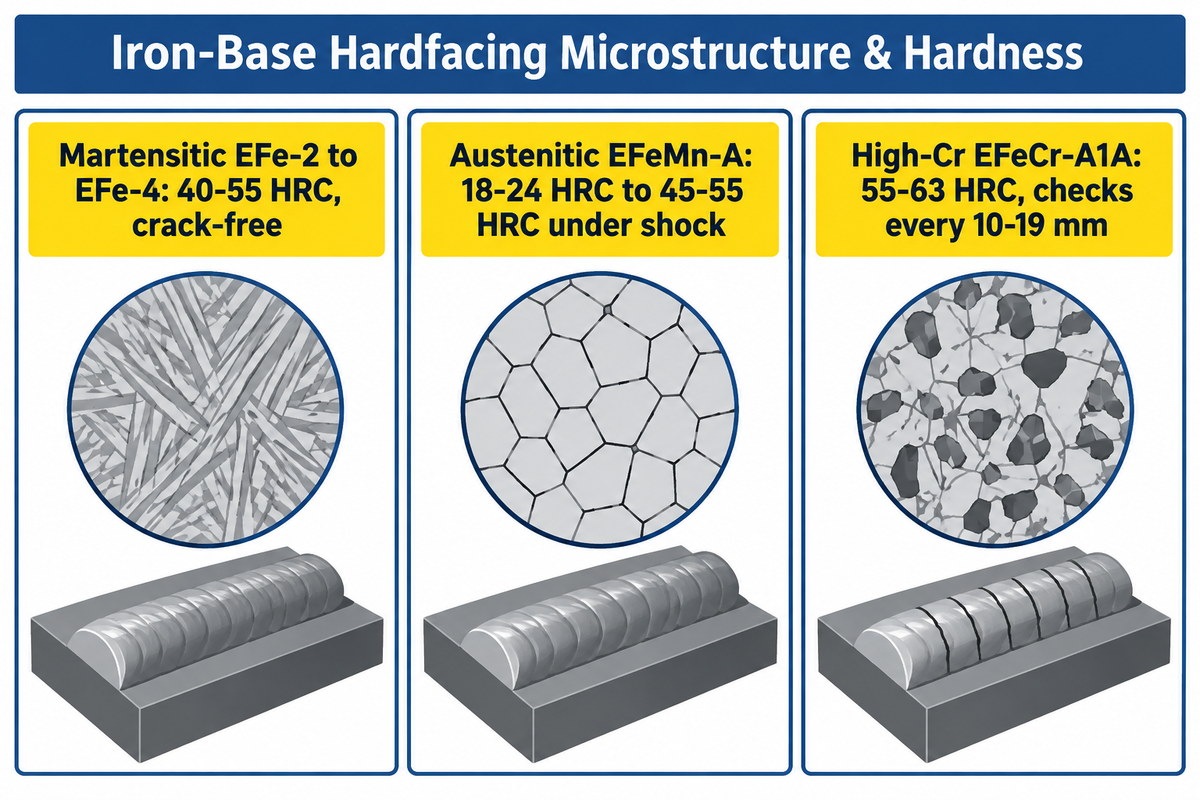
Le leghe di riporto a base di ferro rappresentano la maggior parte delle saldature ad arco con elettrodo rivestito per la manutenzione, grazie al loro rapporto costo/prestazioni. La scelta tra leghe di riporto martensitiche, barre di acciaio al manganese austenitico e leghe ad alto contenuto di carburo di cromo dipende da come ciascuna microstruttura assorbe energia.
Gli elettrodi in acciaio martensitico (AWS EFe-2 fino a EFe-4) sviluppano una struttura di martensite lamellare o a piastre durante il raffreddamento ad aria. Questi depositi si induriscono fino a raggiungere una durezza compresa tra 40 e 55 HRC (secondo le specifiche degli elettrodi SMAW del produttore). Poiché solidificano senza cricche incrociate, tollerano una moderata abrasione e un impatto fino a due o tre strati.
Gli elettrodi di manganese austenitico (AWS EFeMn-A e EFeMn-B) contengono dall'11% al 14% di manganese stabilizzato con nichel o molibdeno. Secondo le specifiche degli elettrodi SMAW di The Fabricator , i depositi di manganese austenitico presentano una durezza di 18-24 HRC allo stato saldato e si induriscono fino a 45-55 HRC sotto l'azione di frantumazione della roccia. Tuttavia, se un saldatore applica leghe austenitiche all'interno di uno scivolo per carbone senza impatto, il metallo rimane morbido e si usura rapidamente.
Gli elettrodi in carburo ad alto contenuto di cromo (AWS EFeCr-A1A fino a EFeCr-A8) incorporano elevate quantità di cromo e carbonio nel metallo di saldatura per formare densi carburi esagonali M7C3. Secondo AWS Welding Digest , la diluizione controllata crea una zona di transizione duttile in circa il 25% dello spessore totale della saldatura. Ciò lascia i tre quarti superiori della saldatura costituiti da carburo di cromo primario che arresta efficacemente l'usura da scorrimento minerale.
| Sottogruppo a base di ferro | Struttura della matrice e del carburo | Durezza allo stato saldato rispetto alla durezza in esercizio | Comportamento di verifica incrociata | Applicazione industriale ideale |
|---|---|---|---|---|
| Acciaio martensitico ad indurimento all'aria (da EFe-2 a EFe-4) | Matrice martensitica con minima austenite residua | 40–55 HRC immediatamente dopo il raffreddamento | Senza crepe quando il preriscaldamento viene mantenuto | Perni del forno, rulli del sottocarro, lame di taglio e perni dell'albero |
| Acciaio austenitico al manganese (EFeMn-A / EFeMn-B) | Matrice austenitica tenace; si trasforma sotto shock | 18–24 HRC allo stato saldato → 45–55 HRC dopo l'impatto | Duttile, zero controlli incrociati | Frantumatori a mascelle, coni giroscopici, martelli per mulini a martelli e traversine ferroviarie. |
| Ferro al carburo di cromo ad alto contenuto di cromo (EFeCr-A1A a EFeCr-A8) | 30–50% di carburi primari M7C3 (1,200–1,600 HV) nella matrice eutettica | Durezza macroscopica di massa: 55–63 HRC | Sono auspicabili delle scanalature di scarico ogni 10–19 mm (3/8–3/4 pollici). | Rivestimenti per scivoli, barre per frantumatori di sinterizzazione, involucri per pompe di dragaggio e spire di coclea |
Leghe per impieghi estremi: barre tubolari in carburo di tungsteno, a base di cobalto (stellite) e a base di nichel
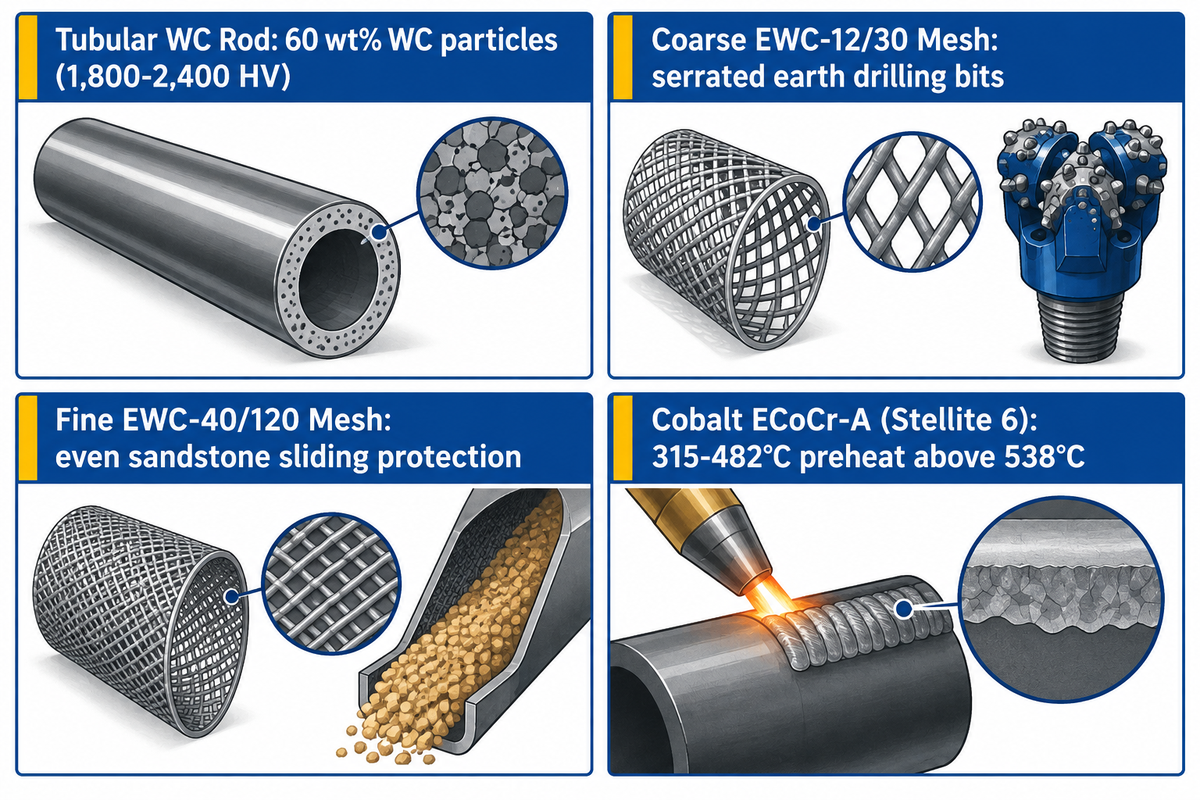
Quando i minerali abrasivi superano i 1,200 HV di durezza o le temperature di esercizio superano i 538 °C (1,000 °F), i prodotti di riporto in carburo a base di ferro raggiungono i loro limiti. In condizioni molto severe, come l'usura abrasiva, per proteggere i componenti si utilizzano spesso elettrodi di saldatura tubolari in carburo di tungsteno, a base di cobalto o a base di nichel, specifici per impieghi gravosi. L'adattamento del processo di saldatura e dell'amperaggio a queste bacchette speciali previene costosi danni metallurgici.
Gli elettrodi tubolari in carburo di tungsteno sono costituiti da un tubo di acciaio dolce riempito con circa il 60% in peso di particelle di WC/W2C fuso o WC macrocristallino. Questa struttura composita è documentata nel brevetto statunitense 4,923,511 A. Secondo la tabella 4 della norma AWS A5.13 , le designazioni come EWC-12/30, EWC-20/30, EWC-30/40 e EWC-40/120 specificano la granulometria dei granuli di tungsteno. Le particelle a grana grossa 12/30 creano un tagliente seghettato sulle punte di perforazione. I granuli a grana fine 40/120 si distribuiscono uniformemente contro l'usura da scorrimento della pietra arenaria.
I saldatori che utilizzano elettrodi in carburo di tungsteno devono impiegare l'amperaggio più basso possibile che mantenga un arco di saldatura regolare. Una corrente eccessiva dissolve i granuli di carburo di tungsteno da 1,800 a 2,400 HV nel bagno di fusione. La dissoluzione termica dei granuli crea una matrice ferro-tungsteno amorfa e fragile che si frattura al contatto. I cordoni di saldatura a filo continuo, senza ampie oscillazioni, mantengono in sospensione i densi granuli di WC.
Gli elettrodi a base di cobalto (come AWS ECoCr-A, noto come Kennametal Stellite 6) e le leghe a base di nichel (AWS ENiCr-B e ENiCr-C) sono predominanti nelle applicazioni ad alta temperatura. Secondo AWS Welding Digest , le leghe a base di cobalto richiedono un preriscaldamento tra 315 °C e 482 °C (600 °F e 900 °F) su due o tre strati tampone. Richiedono inoltre un raffreddamento lento con coperte isolanti. Le leghe a base di cobalto mantengono la durezza a caldo nelle valvole a vapore e negli stampi per estrusione a caldo. Le sedi delle valvole di precisione utilizzano spesso bacchette per saldatura TIG della stessa lega di cobalto.
Compatibilità con i metalli di base: acciaio al carbonio, manganese Hadfield, lamiera antiusura e ghisa.
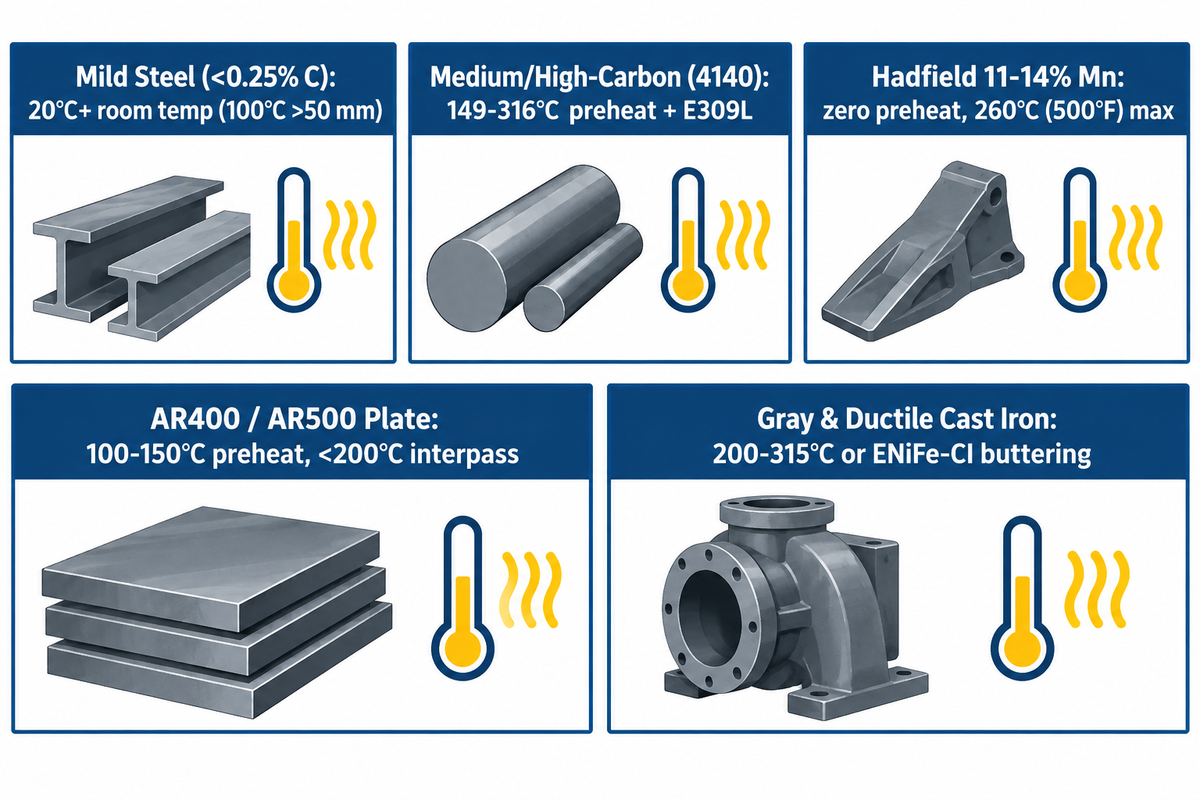
La composizione del metallo base determina il preriscaldamento o la restrizione rigorosa dell'apporto termico prima dell'applicazione del rivestimento. La nostra sintesi di base a cinque motori su 24 query reali ha rivelato che le tabelle generiche omettono la regola inversa del preriscaldamento tra acciaio a medio tenore di carbonio (preriscaldamento richiesto di 150-260 °C) e acciaio Hadfield al 12-14% di manganese (preriscaldamento zero, limite massimo tra le passate <260 °C / 500 °F), evidenziando questo rischio in officina. Trattare ogni getto di acciaio come acciaio dolce è uno dei modi più rapidi per rompere un costoso componente minerario.
Secondo le FAQ sul preriscaldamento di Hardface Technologies , gli acciai legati come il 4130 richiedono un preriscaldamento a circa 200 °C (400 °F), mentre le rotaie in acciaio ad alto tenore di carbonio richiedono temperature comprese tra 315 °C e 370 °C (600 °F e 700 °F). Il preriscaldamento rallenta la velocità di raffreddamento nella zona termicamente alterata (ZTA), prevenendo la formazione di martensite fragile non temprata e la fessurazione sotto il cordone indotta dall'idrogeno.
L'acciaio austenitico al manganese Hadfield (11-14% di Mn) richiede un protocollo termico diametralmente opposto. Il preriscaldamento dell'acciaio al manganese Hadfield o il superamento della temperatura tra le passate di 500 °F (260 °C) rende fragile la fusione con carburi ai bordi dei grani, come sottolineato nell'AWS Welding Digest . Come evidenziato nell'AWS Welding Digest, se una fusione di manganese si trova sotto zero in inverno, riscaldarla solo fino a 80 °F (27 °C) e mantenere la temperatura tra le passate rigorosamente al di sotto di 500 °F (260 °C).
| Tipo di materiale di base | Requisiti di preriscaldamento | Soffitto massimo dell'interpassaggio | Buffer richiesto / Primo passaggio | Rischio metallurgico critico |
|---|---|---|---|---|
| Acciaio dolce a basso tenore di carbonio (<0.25% C) | Temperatura ambiente (20 °C+); 100 °C su piastra spessa >50 mm | 300 ° C (572 ° F) | Nessuno per 1-2 passaggi di cap; EFe-1 per accumulo profondo | La diluizione del primo strato (25-30%) riduce la durezza del singolo passaggio |
| Acciaio a medio/alto tenore di carbonio e a bassa lega (0.30–0.55% C, 4140) | 149 ° C a 316 ° C (300 ° F a 600 ° F) | 350 °C (660 °F) + raffreddamento lento con coperta | Tampone a basso contenuto di idrogeno E7018, EFe-1 o E309L | Trasformazione martensitica HAZ e sfaldamento sotto i bordi da parte dell'idrogeno |
| Acciaio austenitico al manganese Hadfield (11–14% Mn) | Preriscaldamento zero (raffreddamento a temperatura moderata, fino a un massimo di 27 °C / 80 °F) | Temperatura massima rigorosa: 260 °C (500 °F) | Acciaio inossidabile EFeMn-A, EFeMnCr o E307/E309L | La precipitazione di carburi in funzione del tempo e della temperatura provoca lo strappo del metallo base. |
| Piastra antiusura temprata e rinvenuta (AR400, AR500, Hardox) | Da 100 °C a 150 °C (da 212 °F a 300 °F) su sezioni spesse | 200°C (392°F) max | Tampone tampone E309L o E7018 sotto cappucci in carburo | Il surriscaldamento al di sopra dei 200 °C tempra e ammorbidisce la piastra di usura Q&T. |
| Ghisa grigia e duttile (2.5–4.0% C) | Da 200 °C a 315 °C (da 400 °F a 600 °F) o saldatura a freddo | Mantenere uniforme; raffreddare lentamente in calce/coperta | Passaggio di finitura nichel-ferro AWS A5.15 ENiFe-CI | L'accumulo di carbonio forma ferro bianco fragile lungo la linea di fusione |
Che tipo di filo bisogna usare per saldare un rivestimento duro?
Utilizzare un elettrodo tampone in acciaio inossidabile austenitico (AWS E309L o E307) o un filo animato per saldatura FCAW senza gas E309LT0-3 dopo aver rimosso il vecchio rivestimento. Non saldare mai un elemento strutturale o un labbro di usura di ricambio direttamente a un rivestimento esistente in carburo di cromo o carburo di tungsteno. Lo strato di carburo, essendo fragile, si fratturerà al di sotto del giunto strutturale. Prima di saldare con materiale d'apporto E309L o AWS E7018, scriccare o rettificare sempre la zona di giunzione con un arco di carbonio fino a raggiungere il metallo base sano.
Calcoli di diluizione, limiti massimi degli strati, verifica del rilievo e selezione del modello di perline
La penetrazione e la diluizione determinano se una bacchetta per saldatura di riporto raggiunge la resistenza all'abrasione dichiarata nel catalogo sul campo. Si stima che durante una saldatura ad arco con elettrodo rivestito, dal 15% al 30% del primo strato del cordone di saldatura sia costituito da metallo base fuso. Test comparativi di usura in studi di riporto pubblicati su riviste specializzate in metalli mostrano che i campioni di base di laboratorio, con un peso compreso tra 96 e 98 g, aumentano fino a 103-108 g dopo la deposizione del materiale di riporto.
Per capire perché sono necessari due passaggi, consideriamo un esempio pratico illustrativo che presuppone un modello di bilancio di massa con diluizione SMAW a due passaggi, il quale mostra come una diluizione del 30% nel primo passaggio in acciaio dolce allo 0.18% di C riduca un deposito EFeCr-A1 dal 28.0% Cr / 4.5% C al 19.6% Cr / 3.18% C nel Passaggio 1 (46–48 HRC) e ripristini il 25.5% Cr / 4.11% C nel Passaggio 2 (57–60 HRC), spiegando perché un rivestimento a 2 passaggi raggiunge la piena resistenza all'abrasione mentre un terzo passaggio supera la soglia di sollecitazione di spalling. Utilizzando l'equazione di bilancio di massa C_deposito = (D × C_base) + ((1 − D) × C_filler), il Passaggio 1 solidifica vicino al confine eutettico con carburi primari ridotti. Con il Passaggio 2, i carburi primari ipereutettici M7C3 ritornano alla densità completa.
La regola della soglia di controllo del rilievo a 2 strati
La regola della soglia di fessurazione di scarico a 2 strati stabilisce che i rivestimenti in carburo ad alto contenuto di cromo (AWS EFeCr-A1 a EFeCr-A8) richiedono 2 strati su acciaio al carbonio. Due passaggi contribuiscono a ridurre la diluizione del metallo base a meno del 15% e a ripristinare la densità del carburo primario M7C3. Questi cordoni devono sviluppare fessurazioni di scarico trasversali ogni 10-19 mm (3/8-3/4 di pollice). Fondamentalmente, il rivestimento non deve mai superare i 2 strati (spessore totale di 6-8 mm) a meno che non sia isolato da uno strato tampone duttile.
Hardface Technologies ha confermato che nei depositi di carburo di cromo, le fessurazioni trasversali ogni 3/8 - 3/4 di pollice sono comuni e normali. Se un rivestimento non si fessura, si accumula una tensione di trazione residua lungo la linea di fusione fino a quando l'impatto non stacca il rivestimento.
La geometria del cordone di saldatura controlla la durata di usura. Secondo The Fabricator , la tessitura dei cordoni non dovrebbe superare da tre a quattro volte il diametro del filo centrale dell'elettrodo. A causa della fluidità della scoria di riporto, i rulli cilindrici, gli alberi e le benne devono essere posizionati in posizione piana 1G. Le officine utilizzano posizionatori di saldatura rotanti a L per le sovrapposizioni in posizione piana al fine di prevenire l'abbassamento del bagno di saldatura.
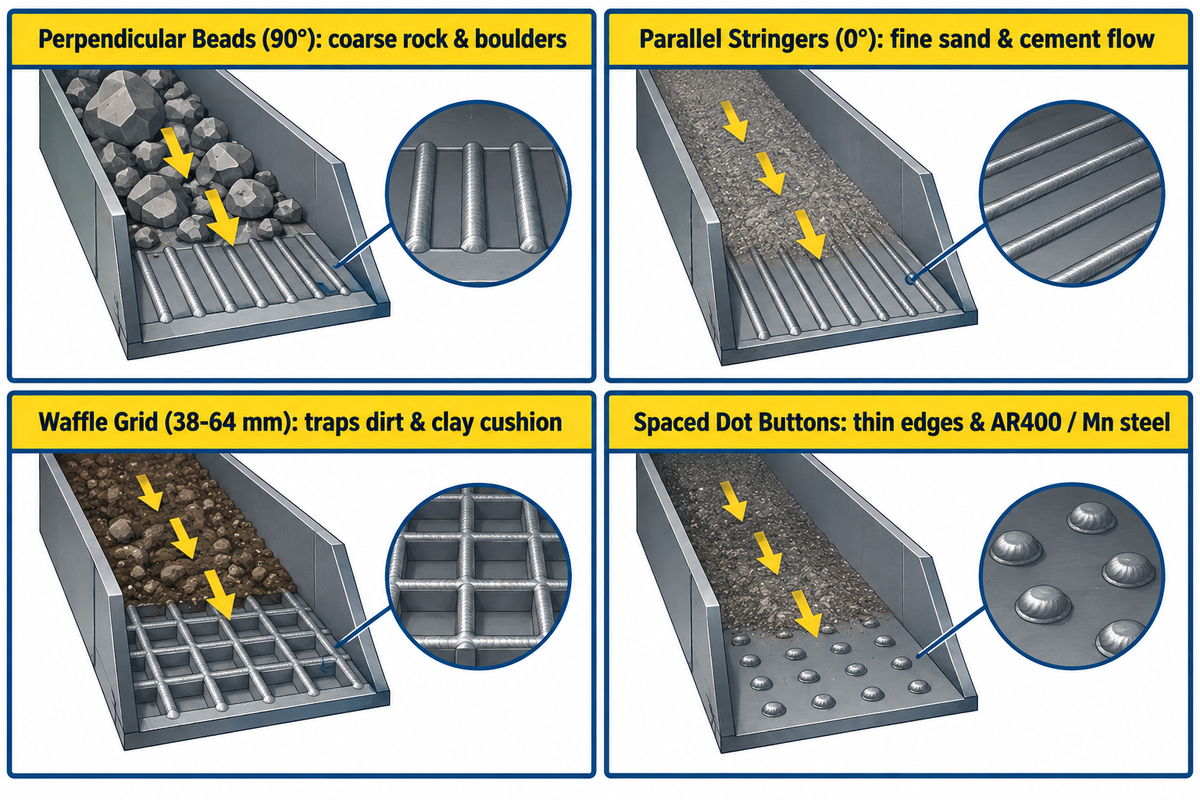
Orientando il cordone di saldatura rispetto al flusso del materiale, il mezzo abrasivo si rivolta contro se stesso, come mostrato nelle linee guida per la formazione del cordone di saldatura di Hardface Technologies :
- Le perline perpendicolari orientate a 90 gradi rispetto al flusso funzionano al meglio per grossi massi e rocce grossolane che scivolano lungo gli scivoli. Le rocce di grandi dimensioni scorrono sulle creste delle perline senza intaccare il materiale di base.
- I cordoni di cemento a flusso parallelo, orientati a 0 gradi rispetto al flusso, sono ideali per particelle di cemento a scorrimento libero. Le particelle fini scorrono agevolmente senza essere abrase dalle correnti vorticose tra una passata e l'altra.
- Le griglie a nido d'ape o a reticolo sono ideali per terreni argillosi, misti roccia e terra, e la spaziatura tra le maglie dovrebbe essere compresa tra 38 e 64 mm (1.5 e 2.5 pollici). La griglia compatta uno strato di terra stazionario che, sfregandosi contro la roccia, esercita un'azione di usura.
- Per i bordi taglienti sottili, le fusioni di manganese e le piastre antiusura AR400 sensibili al calore, i motivi a punti realizzati con bottoni di saldatura distanziati sono i più indicati. I punti distanziati evitano l'accumulo continuo di calore lungo i bordi sottili.
È possibile utilizzare i valori di durezza per prevedere la resistenza all'abrasione?
No, la sola durezza Rockwell (HRC) non è sufficiente a prevedere la resistenza all'abrasione tra diverse famiglie di leghe. Come evidenziato dai test ASTM G65 con ruota di gomma su sabbia asciutta e dai confronti metallurgici di The Fabricator , un deposito di carburo di cromo con durezza 58 HRC ha resistito da tre a cinque volte più a lungo di un deposito di acciaio martensitico con durezza 58 HRC in sabbia silicea.
La macrodurezza è predittiva della durata di usura solo quando si confrontano due rivestimenti appartenenti alla stessa famiglia metallurgica. Ad esempio, una barra di acciaio martensitico con durezza 52 HRC si usurerà più a lungo di una barra di acciaio martensitico con durezza 45 HRC a parità di attrito di rotolamento.
Matrice di selezione dei componenti: dalle benne per escavatori e dalle ganasce per frantoi alle strutture metalliche pesanti.
L'abbinamento dei componenti delle apparecchiature industriali alla giusta combinazione di materiali di riempimento previene l'usura prematura e le cricche dovute al calore. I tecnici della manutenzione possono applicare il selettore di usura delle barre in 4 fasi prima di emettere gli ordini di lavoro in officina.
Il sistema di selezione dell'usura della biella in 4 fasi
- Innanzitutto, verificare la composizione chimica del metallo base con una prova magnetica. L'acciaio non magnetico indica un contenuto di manganese Hadfield compreso tra l'11% e il 14% (con un limite massimo di temperatura tra le passate di 260 °C / 500 °F), mentre l'acciaio magnetico indica un acciaio al carbonio o a bassa lega.
- In secondo luogo, rimuovere il metallo usurato e stendere lo strato di base. Asportare 3.2 mm (1/8 di pollice) di metallo usurato e stendere 1 passata di EFe-1 per usura profonda o 2 passate di tampone E309L sotto cappucci ad alta resistenza agli urti.
- In terzo luogo, abbinare la lega del cappuccio alla modalità di usura dominante. Scegliere EFeMn-A per impatti violenti con la roccia, EFe-3 martensitica per rotolamento metallo su metallo, EFeCr-A1 per abrasione da scorrimento minerale o EWC per taglio estremo della roccia.
- In quarto luogo, assicurarsi dell'orientamento dei cappucci e delle perline di rivestimento. Fermarsi a 2 strati per i cappucci in cromo o carburo di tungsteno e orientare le perline perpendicolarmente per la roccia grossolana, a griglia per la terra o parallelamente per la sabbia fine.
| Componente industriale | Substrato di metallo di base | Meccanismo di usura dominante | Accumulo/buffer consigliato | Barra di copertura per rivestimento consigliata | Limite di strati e schema di perline |
|---|---|---|---|---|---|
| Denti e labbra della benna dell'escavatore | acciaio fuso a bassa lega o AR400 | Scavo di roccia ad alta pressione + impatto moderato | Strato di rinforzo EFe-1 + tampone E309L per le curve ad alto urto | EFeCr-A1A o carburo complesso (58–62 HRC) | Massimo 2 strati; motivo a nido d'ape nella terra, parallelo nella sabbia |
| Rivestimenti per frantoi a mascelle e a cono | Acciaio al manganese Hadfield 11-14% | Impatto estremo di martellamento e compressione delle rocce | Tampone tampone EFeMn-A o E307 (preriscaldamento zero, interpassaggio <260°C) | Rivestimento a scaglie/punti EFeMnCr o EFeCr-A1 monostrato | Schema a cordone o a punti; saldature a salti raffreddate ad acqua |
| Pinze trivellatrici per miniere e cemento | Acciaio dolce o acciaio a medio tenore di carbonio | Abrasioni da scorrimento di silice gravi e a bassa sollecitazione | Non è richiesto nulla a meno che il bordo dell'aletta non sia usurato. | Carburo di tungsteno tubolare EFeCr-A1 o EWC-40/120 | 1-2 strati lungo il bordo esterno della pala e la superficie |
| Lame da taglio per bulldozer e livellatrici | Acciaio legato al medio tenore di carbonio/boro | Abrasioni e urti ad alta sollecitazione provenienti dal terreno | Preriscaldare a 150–200 °C; riparazione della radice con E7018 o EFe-1 | EFeCr-A4 o miscela di carburo martensitico (52–58 HRC) | Massimo 2 strati; tessitura a spina di pesce o a trama larga 40-50 mm |
| Teste di taglio per draghe e rivestimenti per fanghi | acciaio al carbonio o legato fuso | Erosione ad alta velocità della sabbia bagnata + impatto | Ripristino dimensionale EFe-1 | EFeCr-A1A (28–32% Cr) o EWC-20/30 sui denti | 2 strati; listelli ravvicinati |
| Lame per cesoie a caldo e stampi per forgiatura | Acciaio per utensili legato H13 / 4140 | Shock termico superiore a 538 °C + taglio metallo-metallo | Preriscaldare 315–450 °C + 2 strati di acciaio inox E309L | ECoCr-A (Stellite 6) o ENiCr-B | 2-3 strati; raffreddare lentamente in coperta termica, tagliare a macchina per adattare |
| Rulli trasportatori per acciaierie e travi a H | Acciaio forgiato AISI 1045 / 4140 | Carico di rotolamento metallo-metallo + usura da scaglie di laminazione | Preriscaldare 200–260 °C + accumulo EFe-1 | Acciaio martensitico EFe-2 o EFe-3 (38–48 HRC) | 2–3 strati circonferenziali su posizionatore rotante |
| Rulli di serraggio e raddrizzamento strutturale | acciaio strutturale a bassa lega | Contatto ad alta compressione + scala scorrevole | Accumulo lavorabile EFe-1 | Rivestimento in acciaio per utensili martensitico EFe-3 o EFe-4 | 2-3 strati; levigare fino a ottenere una superficie liscia per evitare di segnare le travi |
Negli impianti di produzione di strutture in acciaio pesante, la saldatura manuale con elettrodi rivestiti in acciaio (SMAW) è economicamente limitata alle riparazioni in loco e alla produzione di piccoli lotti di componenti. La loro velocità di deposizione, compresa tra 0.45 e 3.2 kg/ora, non è paragonabile a quella delle linee automatizzate SAW o FCAW per la saldatura di travi strutturali di grandi dimensioni. Come sottolinea The Fabricator , l'efficienza di deposizione della saldatura SMAW è del 60-65%, mentre la saldatura a filo per arco aperto FCAW raggiunge l'87% di efficienza e la saldatura automatica ad arco sommerso arriva al 95-99%.
Mentre alcuni team di manutenzione utilizzano elettrodi rivestiti per ripristinare la superficie dei rulli dei nastri trasportatori, la fabbricazione di travi in grandi volumi si affida a sistemi automatizzati di saldatura di travi a H. Gli impianti che mirano ad aumentare la produttività del loro assemblaggio strutturale possono esaminare il nostro flusso di lavoro per l'assemblaggio di travi a H per impieghi gravosi e la saldatura ad arco sommerso . Le officine possono anche utilizzare il tracciamento robotizzato delle giunzioni di saldatura per passaggi di sovrapposizione ripetibili per le piastre di usura ripetitive.
Riferimenti commerciali, diametri degli elettrodi e lista di controllo per l'approvvigionamento
I team addetti agli acquisti si imbattono spesso in nomi commerciali proprietari di aziende come Lincoln Electric, Stoody, ESAB e Hobart Brothers, anziché nei semplici codici AWS A5.13. Anche fornitori come Postle Industries e Hardface Technologies utilizzano i propri nomi proprietari. Affidarsi alle specifiche AWS A5.13 e alla composizione della lega, o ai riferimenti incrociati forniti dai prodotti di saldatura commerciali, può aiutare a evitare l'acquisto di un materiale incompatibile da Airgas e altri fornitori.
Esiste un importante limite di ambito per le apparecchiature da produrre. Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd. (fondata nel 1991) produce apparecchiature di saldatura per l'industria pesante, linee di produzione di travi a H, macchine da taglio CNC e posizionatori di saldatura rotativi. Non produciamo né vendiamo elettrodi rivestiti per riporti duri. La tabella di riferimento incrociato fornita è destinata alla valutazione ingegneristica indipendente da parte degli acquirenti che si occupano di manutenzione e fabbricazione.
| Categoria metallurgica e classe AWS A5.13 | Lincoln Electric (Wearshield) | Stoody (Gruppo ESAB) | ESAB (OK Weartrode) | Fratelli Hobart (Hardalloy / McKay) | Struttura di confezionamento e prezzi per gli acquisti |
|---|---|---|---|---|---|
| Ricostruzione in lega a basso tenore di carbonio lavorabile (EFe-1, ~28–35 HRC) | Wearshield BU / BU-30 | Stoody Build-Up LH | OK Weartrode 30 | Lega dura 32 | Scatole master da 10 a 50 libbre; livello di lega più basso (richiede preventivo del fornitore) |
| Impatto del manganese austenitico (EFeMn-A / Cr, 18→50 HRC) | Wearshield Mangjet / Frogmang | Stoody Dynamang / Nicromang | OK 86.08 / Mangrovia | Lega dura 118 (Mn-Ni) | Lattine sigillate ermeticamente da 5-10 libbre o scatole da 50 libbre (richiede un preventivo del fornitore) |
| Metallo martensitico-metallo (EFe-2 a EFe-4, 45–55 HRC) | Scudo di protezione MI | Stoody 1105 / Autoindurente | OK Weartrode 50 | Lega per utensili C / Lega dura 58 | Tubi da 10 libbre o cartoni da 50 libbre; prezzi per leghe di fascia media (richiede un preventivo del fornitore) |
| Abrasione con carburo ad alto contenuto di cromo (EFeCr-A1A / A4, 56–62 HRC) | Wearshield ABR / Wearshield ME / 60 | Stoody 2134 / Stoody 31 / 35 | OK Weartrode 55 / 60 T | Lega dura 140 / Lega dura 148 | Tubi da 5-10 libbre o confezioni industriali da 50 libbre; livello ad alto contenuto di Cr (richiede preventivo del fornitore) |
| Carburo di tungsteno e cobalto tubolari (EWC / ECoCr-A) | Gradi Wearshield TC / Cobalto | Stoody Borod / Castweld 6 | Stoody / Kennametal Stellite 6 | Gradi WC in lega di tubi McKay | Tubi speciali da 1 a 5 libbre; supplemento per tungsteno/cobalto (richiede un preventivo del fornitore) |
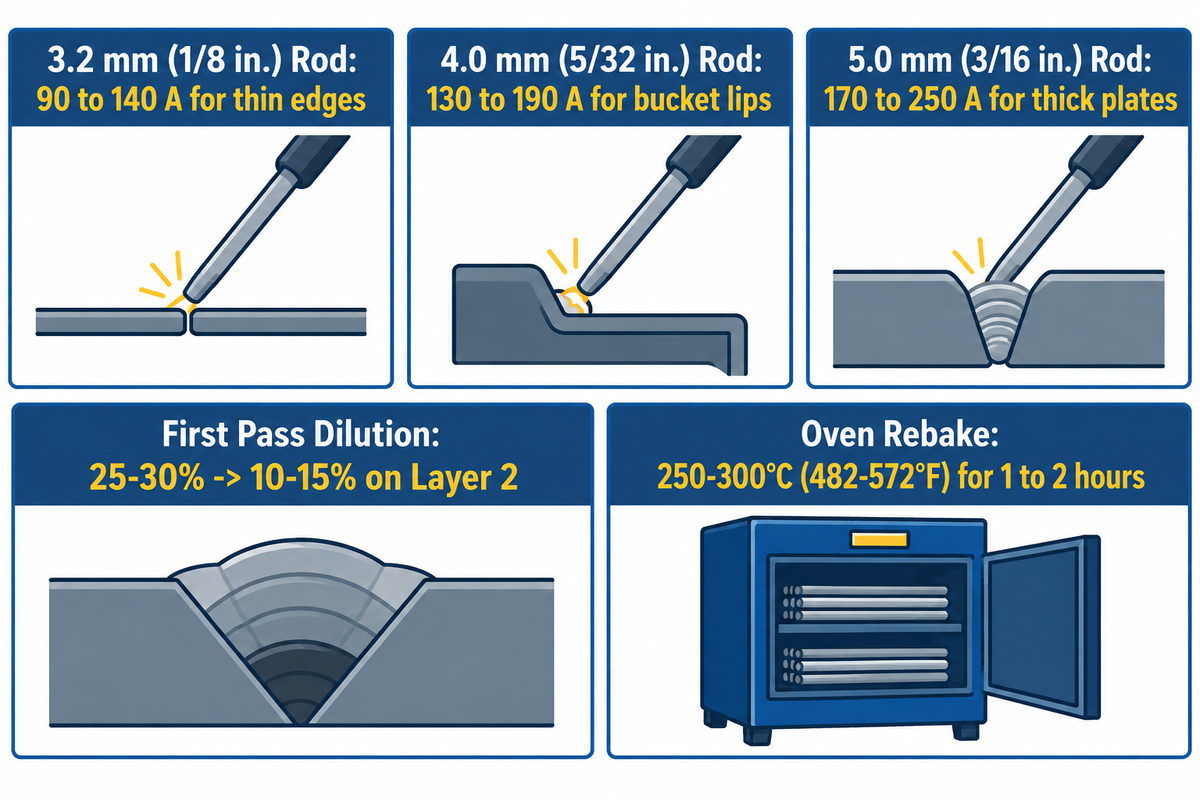
La scelta del diametro corretto dell'elettrodo rivestito e dell'intervallo di corrente appropriato previene un'eccessiva diluizione del primo strato. Il primo strato subisce una diluizione del metallo base pari al 25-30%, mentre il secondo strato si diluisce al 10-15%. L'utilizzo degli elettrodi rivestiti nella metà inferiore dell'intervallo di amperaggio preserva una maggiore densità di carburo.
- Per elettrodi di 3.2 mm (1/8 di pollice) di diametro, utilizzare una corrente da 90 a 140 A (DCEP o AC). Questo diametro di elettrodo rivestito è adatto per bordi sottili, come quelli delle spire della coclea e delle saldature a punti su acciaio al manganese termosensibile.
- Per elettrodi di diametro 4.0 mm (5/32 pollici), utilizzare una corrente da 130 a 190 A (CC o CA). Questa dimensione viene utilizzata per i bordi delle benne e i rivestimenti degli scivoli, nonché per la formazione di rulli a passaggi multipli.
- Per elettrodi di diametro 5.0 mm (3/16 pollici), utilizzare una corrente da 170 a 250 A (DCEP o AC). Questa barra pesante è progettata per la rettifica piana ad alta deposizione su ganasce di frantumatori pesanti e piastre di usura spesse.
L'umidità presente nell'aria dell'officina provoca un accumulo di idrogeno a basso contenuto e fa sì che le barre di acciaio martensitico assorbano rapidamente umidità. Gli elettrodi sensibili all'umidità devono essere ricotti a una temperatura compresa tra 250 °C e 300 °C (482 °F e 572 °F) per 1 o 2 ore prima della saldatura dell'acciaio dolce. Assicurarsi che l'officina sia dotata di cavi per saldatura ad arco, portaelettrodi e forni di essiccazione adatti a cicli di lavoro continui.
Lista di controllo delle specifiche per la richiesta di offerta (RFQ) per la lavorazione di riporti duri e il posizionamento dei pezzi.
Utilizzate questa checklist tecnica quando richiedete preventivi ai distributori di elettrodi o quando specificate macchinari per il posizionamento rotante e la saldatura automatizzata a fascio:
| Parametro di specifica | Input ingegneristico richiesto | Perché previene i guasti in officina |
|---|---|---|
| 1. Grado e spessore del metallo base | Specifiche esatte dell'acciaio (ad es. AISI 1045, 12% Hadfield Mn, AR400, ghisa grigia) + spessore (mm) | Determina se si applica un preriscaldamento di 150–300 °C o un limite interpassaggio rigoroso <260 °C (500 °F). |
| 2. Modalità di utilizzo primaria e secondaria | Abrasioni da scorrimento della silice, erosione della roccia ad alto stress, forte impatto, contatto metallo-metallo o calore >538 °C | Previene l'applicazione di carburi fragili da 60 HRC sui martelli a impatto o di barre di Mn non temprate negli scivoli di sabbia. |
| 3. Profondità di accumulo dimensionale richiesta | Profondità totale del metallo mancante (mm) prima dell'applicazione del rivestimento di riporto a 1-2 strati (3-6 mm) | Specifica la quantità esatta di materiale di riempimento EFe-1 e di bacchette tampone E309L in modo che i saldatori non sovraccarichino le passate di copertura. |
| 4. Diametro dell'elettrodo, polarità e formato della confezione | 3.2 mm, 4.0 mm o 5.0 mm; compatibilità con trasformatori DCEP e CA; contenitori sigillati ermeticamente | Si adatta alla potenza erogata dalla fonte di alimentazione dell'officina e previene l'accumulo di umidità negli ambienti di manutenzione umidi. |
| 5. Peso del pezzo e necessità di posizionamento in piano | Peso del componente (kg/tonnellate), diametro di rotazione e necessità di linee SAW/FCAW automatizzate | Dimensioni rotative tipo L posizionatori di saldatura per contenere le pozze di rivestimento duro fluido nella posizione piatta 1G |
Domande frequenti
Devo usare la lega 6013 o la 7018 come strato di base prima di eseguire la rivestitura superficiale dell'acciaio dolce?
Quando si esegue una passata di base sotto i rivestimenti di riporto su acciaio al carbonio, è sempre preferibile utilizzare l'elettrodo di riporto a basso contenuto di idrogeno AWS E7018 (da 15 a 22 HRC) rispetto all'elettrodo rutilo E6013. L'E6013 aumenta l'idrogeno diffusibile e riduce la profondità della zona di fusione, il che, in combinazione con le cricche sotto il cordone di saldatura, aumenta il rischio di fessurazione quando i rivestimenti in carburo di cromo si raffreddano e si contraggono. Tuttavia, se il componente è soggetto a forti contatti di rotolamento o a carichi di impatto severi, l'E7018 dovrebbe essere sostituito da un elettrodo di riporto dedicato in lega a bassa lega AWS EFe-1 (da 28 a 35 HRC). Una lega di riporto dedicata resiste alla deformazione plastica sottosuperficiale e alla delaminazione del rivestimento di usura.
È necessario preriscaldare i pezzi prima di applicare le bacchette per la saldatura di riporto?
I requisiti di preriscaldamento variano da una temperatura ambiente di 20 °C per l'acciaio dolce fino a 149 °C–316 °C (300 °F–600 °F) per gli acciai a medio e alto tenore di carbonio. L'acciaio dolce a basso tenore di carbonio, con un contenuto di carbonio inferiore allo 0.25%, necessita solo di essere caldo e asciutto a una temperatura superiore a 20 °C. Gli acciai a medio, alto e basso tenore di carbonio (dallo 0.30% allo 0.55% di C) richiedono un preriscaldamento da 149 °C a 316 °C per prevenire la formazione di cricche nella zona termicamente alterata. Al contrario, l'acciaio austenitico al manganese Hadfield con un contenuto di carbonio compreso tra l'11% e il 14% non deve mai essere preriscaldato e deve rimanere al di sotto di 260 °C (500 °F) tra le passate.
È possibile eseguire un rivestimento superficiale di materiali in ghisa utilizzando elettrodi rivestiti standard?
Sì, i componenti in ghisa grigia e sferoidale (dal 2.5% al 4.0% di carbonio) possono essere sottoposti a rivestimento antiusura per abrasione da scorrimento a basso impatto, con un rigoroso controllo termico. Poiché la ghisa contiene scaglie o noduli di grafite libera, la saldatura diretta su getti freddi provoca l'assorbimento di carbonio e la formazione di ghisa bianca fragile lungo il confine di fusione. Eseguire brevi passate di saldatura di rinforzo da 25 a 40 mm con una leggera pallinatura tra le passate per alleviare le tensioni di ritiro da trazione. Per scivoli e piastre di rivestimento in ghisa non strutturali, dove è accettabile la formazione di cricche incrociate, è possibile depositare elettrodi in carburo ad alto contenuto di cromo direttamente su un getto preriscaldato.
Perché le saldature di riporto in carburo di cromo sviluppano crepe trasversali durante il raffreddamento?
Le fessure trasversali di scarico, distanziate di 10-19 mm (3/8-3/4 di pollice) attraverso le perle di carburo ad alto contenuto di cromo (55-63 HRC), sono fratture di scarico delle tensioni benefiche. Man mano che la matrice di carburo ipereutettico si raffredda, le sottili fessure trasversali rilasciano le tensioni interne di contrazione da trazione, impedendo così che il rivestimento si stacchi lungo il confine di fusione.
Quali sono le impostazioni di polarità e corrente di saldatura utilizzate con gli elettrodi riportanti ad arco?
Gli elettrodi rivestiti per riporti duri funzionano in corrente continua (CCP) o alternata (CA) a correnti comprese tra 90 e 140 A per aste da 3.2 mm e tra 130 e 190 A per aste da 4.0 mm.
Quanti strati di bacchetta per saldatura di riporto si possono applicare senza che si verifichino scheggiature?
Le barre di copertura in carburo ad alto contenuto di cromo (AWS EFeCr-A1) e in carburo di tungsteno tubolare (EWC) sono limitate a un massimo di 1 o 2 strati (per un totale di 3-6 mm) per evitare sfaldamenti da ritiro. Gli elettrodi in acciaio martensitico (EFe-2 a EFe-4) consentono da 2 a 3 strati, mentre per le barre di rivestimento (EFe-1) e in manganese (EFeMn-A) non vi sono limitazioni.
Riferimenti e fonti
- American Welding Society (AWS): Sottocomitato A5G Ambito: AWS A5.13/A5.13M:2024 Specifiche per elettrodi di riporto per saldatura ad arco con elettrodo rivestito
- American Welding Society (AWS Welding Digest, ottobre 2024): Consigli per la saldatura di riporto: una pratica ottimale per la saldatura di riporto a cura di Guy Chouinard
- Tabelle di composizione chimica e classificazione degli elettrodi di rivestimento AWS A5.13/A5.13M
- The Fabricator (FMA Communications): Nozioni di base sugli elettrodi per la saldatura di riporto SMAW: velocità di deposizione, diluizione e selezione della lega
- Il Fabbricante: Introduzione alla Rivestitura Metallurgica: Microstruttura vs. Durezza Rockwell Totale
- Metalli (rivista peer-reviewed MDPI, 2023): Diluizione comparativa, microstruttura e comportamento all'usura di rivestimenti di riporto.
- Ufficio brevetti e marchi degli Stati Uniti (USPTO): US9475154B2: Elettrodo per saldatura di riporto ad alto contenuto di boro
- Ufficio brevetti e marchi degli Stati Uniti (USPTO): US4923511A: Barra di riporto tubolare composita in carburo di tungsteno









