

Struttura: Guscio della torre in acciaio tubolare laminato.
Unità di lavoro in officina: una sezione di trasporto finita.
Giunzioni principali: saldature longitudinali, saldature circonferenziali e saldature di flangia.
Base di pianificazione: geometria della sezione, potenza accettata e occupazione della stazione.
Una torre eolica inizia come una lastra di acciaio piatta e lascia la fabbrica come sezioni finite pronte per la sequenza di installazione. Tra questi punti, il processo di produzione della torre eolica collega taglio, formatura, saldatura, ispezione e finitura. Ogni operazione deve produrre un pezzo pronto per la fase successiva, un pezzo che sia predisposto ad accettare.
Questo passaggio di consegne diventa costoso quando una lattina perde la sua identità di materiale, una flangia necessita di correzioni dopo la saldatura o un pezzo in acciaio completato attende fuori da una postazione di verniciatura occupata. Un piano di produzione necessita di una catena di registrazione e di una gamma di pezzi compatibili in ogni stazione, oltre all'elenco dei macchinari.
Il processo di fabbricazione delle torri eoliche prevede la trasformazione di lamiere d'acciaio controllate in profilati cilindrici, la saldatura di questi ultimi in sezioni flangiate, e infine il completamento delle fasi di ispezione, protezione superficiale, allestimento e spedizione. Questa sequenza si applica alle torri convenzionali in acciaio tubolare.
- Solo quando le stazioni rimanenti saranno in grado di gestire il lavoro aggiuntivo, una stazione di saldatura più veloce aumenterà la produzione finale.
- Una lattina è un'unità a guscio arrotolato; una sezione di trasporto è composta da lattine collegate tra loro e da interfacce alle estremità della sezione.
- Le saldature in officina collegano le strutture in acciaio. Le flange imbullonate collegano comunemente le sezioni completate presso il sito della turbina eolica.
- L'ambito dell'ispezione, l'accettazione congiunta e i requisiti di rivestimento devono essere documentati nella documentazione di progetto prima dell'inizio della produzione.
Come si compone il processo di fabbricazione della torre eolica
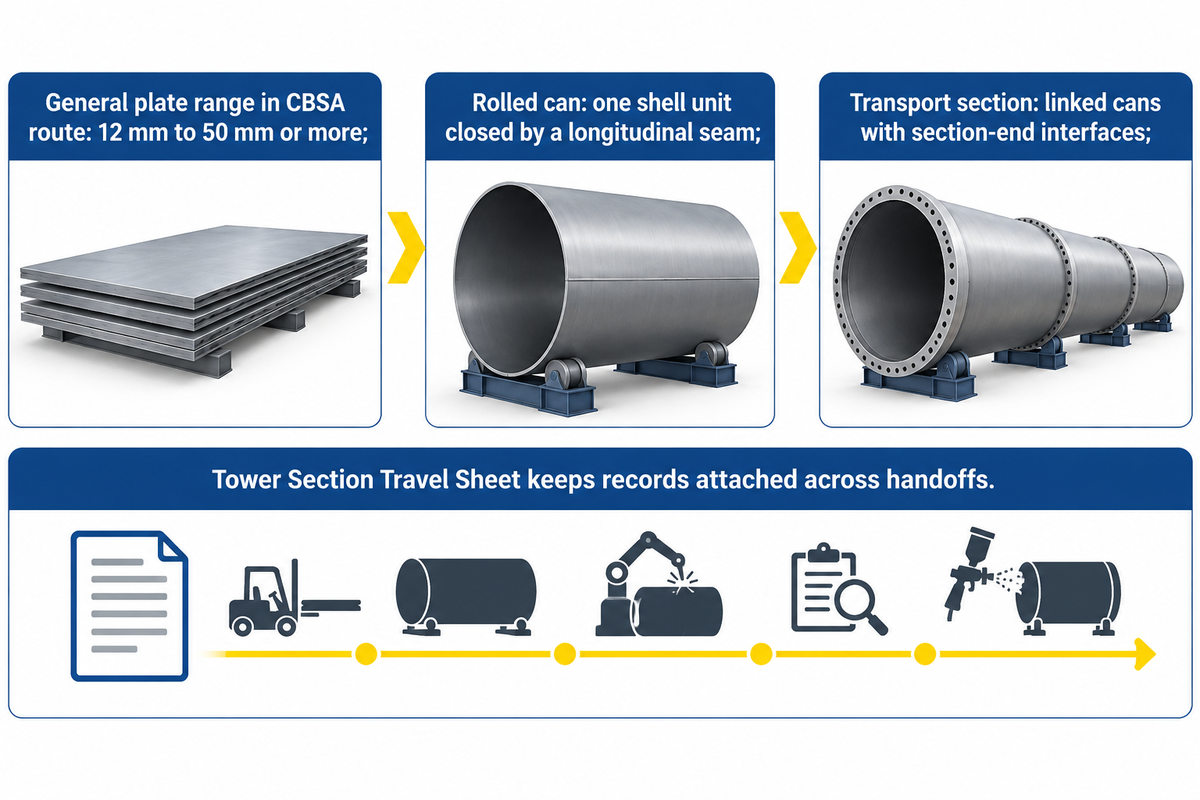
La fabbricazione di una torre eolica standard procede dalle lamiere preparate ai cilindri laminati, alle sezioni assemblate e alle unità di trasporto complete. Lo schema di sezione definisce il modo in cui queste unità si uniscono. L'utilizzo delle stesse definizioni in fase di acquisto, produzione e controllo qualità evita che un preventivo in cilindri per turno venga confuso con un impegno di produzione di sezioni finite.
La descrizione di fabbricazione del 2023 dell'Agenzia canadese dei servizi di frontiera segue questo processo di laminazione e saldatura. Descrive spessori generali delle lamiere da 12 mm a 50 mm o più, selezionati in base alla progettazione della turbina e alla sua posizione nella torre. Tale intervallo illustra perché un singolo spessore nominale della lamiera non sia una specifica adeguata per la macchina.
La torre è costituita da un guscio portante che sostiene la navicella nella parte superiore. Le sezioni vengono fabbricate separatamente e trasportate in loco per l'assemblaggio. Il processo produttivo di una torre per turbina eolica è quindi legato alla lavorazione in fabbrica e ai successivi collegamenti bullonati in loco.
Qual è la differenza tra un contenitore per torre e una sezione di torre?
Una lattina è un'unità a guscio cilindrica o conica chiusa da una saldatura longitudinale. Diverse lattine unite lungo la loro circonferenza formano una sezione di trasporto. Diverse sezioni vengono poi utilizzate per assemblare una torre completa per turbina eolica.
Il conteggio delle lattine, il conteggio delle sezioni e il conteggio delle torri sono tutte misure di diverse quantità di lavoro di produzione.
Utilizzare la Scheda di Viaggio della Sezione Torre come struttura di registrazione suggerita. Seguire le voci compilate per vedere cosa deve rimanere attaccato al pezzo in lavorazione durante la sua formatura; i documenti e le firme richiesti sono specificati dalle procedure approvate dalla fabbrica.
| Giù Le Mani | Documentazione da riportare | Chi lo userà dopo? |
|---|---|---|
| Ricevuta del piatto | Riferimento del certificato del materiale, identificazione della targa e assegnazione del disegno | Controllo e taglio dei materiali |
| Tagliare vuoto | Identificazione vuota, numero di scatola e revisione del taglio | Formazione del team |
| bordo preparato | Designazione congiunta e specifica disposizione della smussatura | Montaggio e saldatura |
| Guscio arrotolato | Il risultato del controllo di identità e geometria può essere | stazione di saldatura lunga |
| Lattina chiusa | Identificazione della giunzione, riferimento alla procedura di saldatura e stato dell'esame richiesto | Assemblaggio della sezione |
| Lattine unite | Identificazione della sezione, mappa dei giunti e registri delle saldature circonferenziali | Ispezione dimensionale |
| Sezione flangiata | Identità della flangia, orientamento e geometria dell'interfaccia misurata | Team di qualità |
| Struttura in acciaio rilasciata | Punti di controllo completati e registri di riparazione chiusi. | Preparazione delle superfici |
| Sezione rivestita | Sistema di rivestimento, verifiche di applicazione e stato di polimerizzazione | squadra di allestimento |
| Sezione completata | Configurazione finale, marcatura e fascicolo di spedizione | Logistica e clienti |
Identificazione, taglio e preparazione dei bordi delle lamiere d'acciaio.
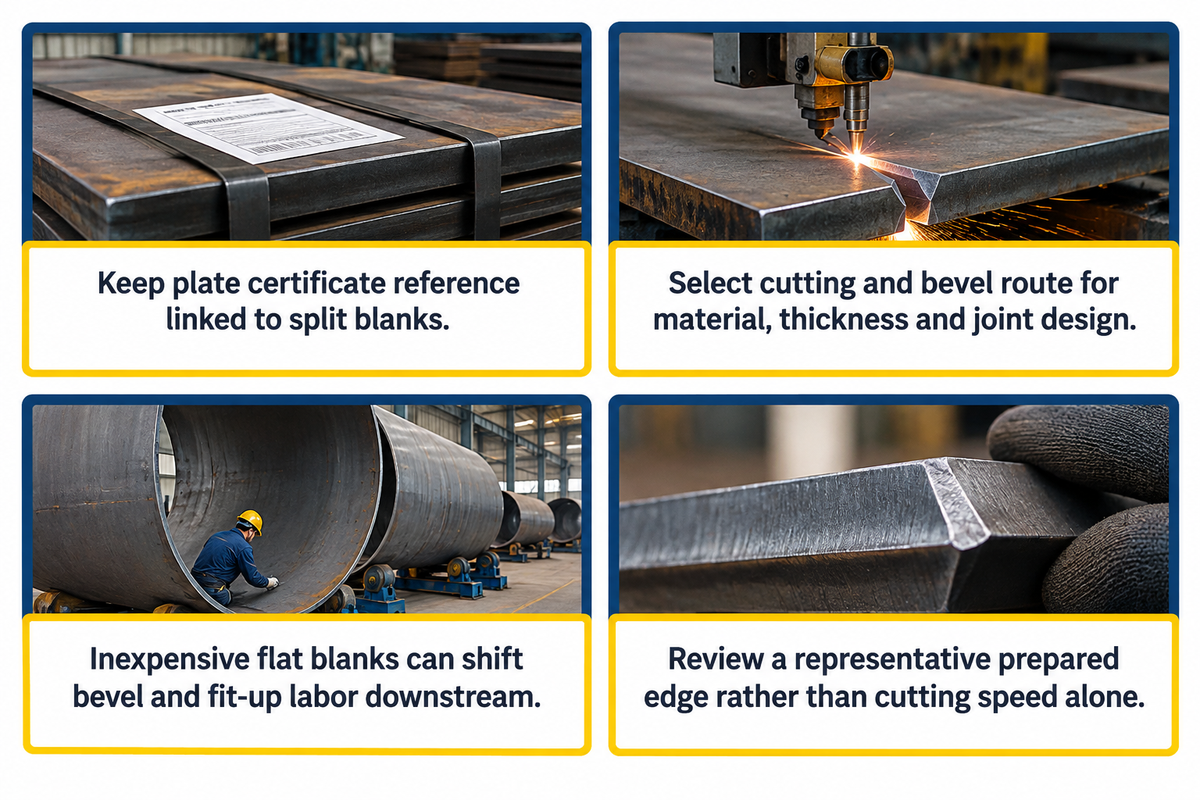
La preparazione delle lamiere fornisce la forma del grezzo e i bordi di giunzione alle stazioni di laminazione e saldatura. Il processo inizia con la distribuzione del materiale e la revisione del disegno, per poi proseguire con il taglio e la necessaria preparazione della smussatura. Anche una stazione di saldatura ben attrezzata perde tempo quando il grezzo in ingresso necessita di correzione o reidentificazione dei bordi.
Conservare il riferimento del certificato della lastra associato ai pezzi tagliati nella distinta di trasporto proposta. Si tratta di una raccomandazione pratica per la tenuta dei registri: una lastra divisa deve rimanere tracciabile al materiale assegnato a quella sezione. I metodi di marcatura e la documentazione obbligatoria devono essere conformi ai requisiti di qualità dell'acquirente.
Il taglio al plasma e il taglio ossiacetilenico sono inclusi nella descrizione del processo CBSA. Il taglio laser o la preparazione meccanica dei bordi possono far parte di un altro metodo di produzione. Selezionare la macchina da taglio e il percorso di preparazione dei bordi in base al materiale specificato, allo spessore della lamiera d'acciaio, alle dimensioni del grezzo e al tipo di giunzione.
Se il prezzo di un'attrezzatura da taglio economica sembra allettante, si può essere tentati di acquistarla senza prima verificare se si riceverà la necessaria lavorazione di smussatura. Il taglio di una lamiera grezza a un profilo specifico è solo una parte della sua preparazione per la saldatura dei giunti. Un grezzo piatto economico può spostare le operazioni di lavorazione, pulizia e assemblaggio al reparto successivo.
Richiedete di visionare un esempio di lama preparata, anziché confrontare solo la velocità di taglio, nell'ambito della discussione sull'attrezzatura.
Laminazione di lamiere e saldatura longitudinale dei bordi
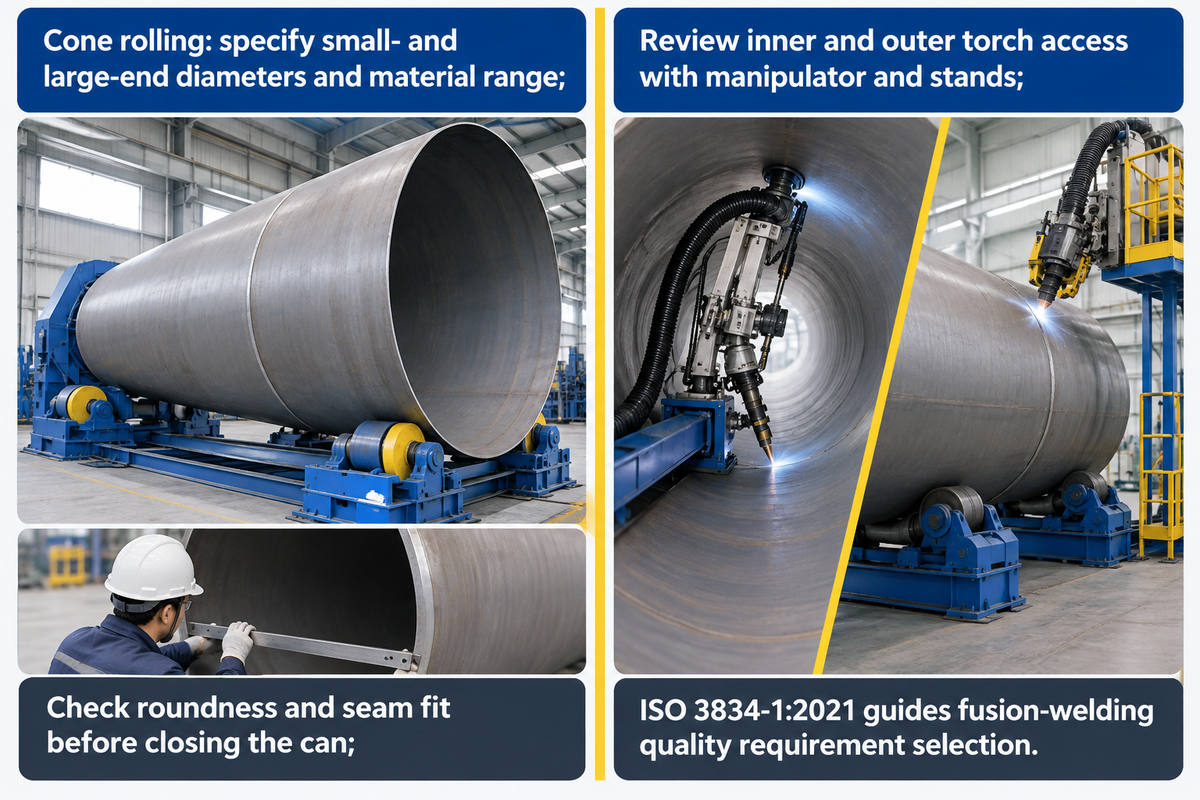
La calandratura delle lamiere conferisce al grezzo una forma cilindrica o conica, mentre la saldatura longitudinale chiude tale forma a cilindro. Queste operazioni sono correlate dalla geometria e dalla preparazione dei giunti. La macchina calandrata deve essere in grado di gestire la larghezza effettiva della lamiera, la gamma di materiali e il diametro minimo richiesto, comprese le lavorazioni di formatura necessarie in prossimità delle estremità della lamiera.
Per una sezione conica, specificare i diametri dell'estremità minore e maggiore, il grezzo sviluppato, la gamma di materiali e la formatura del bordo richiesta quando si richiede una configurazione di calandratura conica. Il fornitore dovrebbe assegnare quel pezzo alla capacità di formatura e supporto. Una calandratrice per lamiere omologata per un determinato materiale e larghezza è un punto di partenza per la selezione. Questa piegatrice forma la parete della torre e lo spessore dell'acciaio influisce sulla sua capacità. In una discussione su Practical Machinist sulla capacità delle calandre per lamiere , gli utenti hanno discusso di come la resistenza del materiale, la larghezza del pezzo e il diametro di piegatura influenzino la capacità. Confrontare la capacità nominale pubblicata con la resistenza del materiale, la larghezza del pezzo e il diametro di piegatura richiesti; le regole numeriche della discussione non concordano.
Prima di chiudere il contenitore, verificare la rotondità e l'aderenza delle saldature rispetto ai documenti di fabbricazione. Una volta completata la saldatura, i test dimensionali e di saldatura specificati determinano se il contenitore può procedere all'assemblaggio delle sezioni. Le operazioni di riformatura e riparazione devono seguire un percorso specifico se il risultato non soddisfa i requisiti del progetto.
La saldatura ad arco sommerso è ampiamente utilizzata per giunzioni lunghe e ripetute. Il metodo di saldatura e la saldatrice vengono selezionati in base alla procedura di giunzione e ai requisiti di produzione. Per le giunzioni del guscio e per gli attacchi locali possono essere necessarie diverse configurazioni di saldatura.
I manipolatori a colonna e braccio posizionano questo dispositivo di saldatura; i supporti e le attrezzature di posizionamento presentano il pezzo in lavorazione. L'accesso alla torcia dal lato interno e dal lato esterno deve essere incluso nella revisione del layout.
Collega la mappa dei giunti alla procedura di saldatura applicabile, ai requisiti di qualificazione del personale e alla documentazione di processo. Argomenti come il preriscaldamento della saldatura richiedono una decisione basata sulla procedura per il giunto e il materiale. Il quadro normativo ISO 3834-1:2021 affronta la selezione dei requisiti di qualità per la saldatura a fusione nell'ambito della produzione in officina e in cantiere.
Montaggio, saldature circonferenziali e fissaggio della flangia
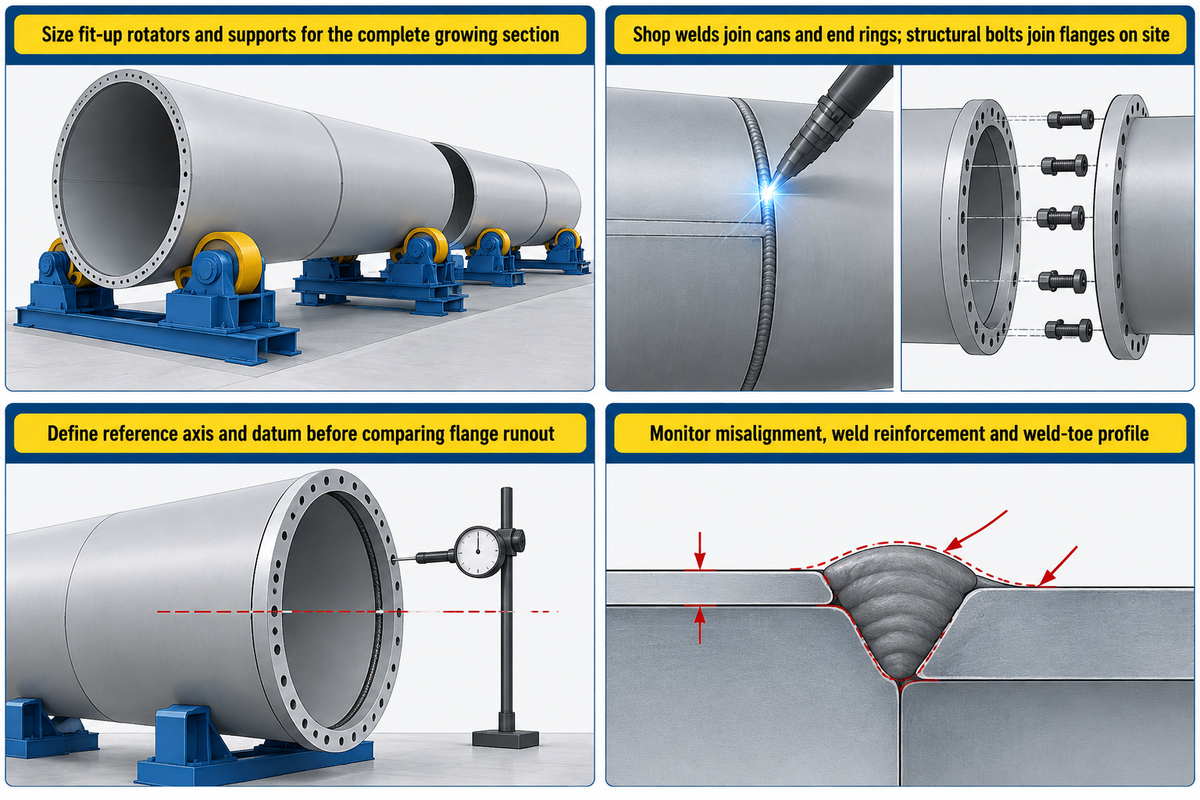
La fase di assemblaggio allinea le lattine per le saldature circonferenziali e posiziona le flange che uniranno i segmenti finiti. I supporti per un assemblaggio in crescita cambiano al variare del peso e delle esigenze di spazio dell'assemblaggio stesso. La sequenza di produzione deve coprire l'intera sezione, compreso il giunto finale, anziché dimensionare la stazione attorno a una singola lattina vuota.
I rotatori idraulici di allineamento forniscono un supporto regolabile per l'allineamento. Confrontare il supporto e il movimento con il disegno in sezione e la sequenza di giunzione.
Un carico nominale elevato da solo non risolve i problemi relativi al posizionamento dei supporti, al contatto con il pezzo e all'intervallo di allineamento.
I giunti delle torri eoliche sono saldati o imbullonati?
I collegamenti di interfaccia avvengono entrambi lungo il percorso normale; le saldature longitudinali e circonferenziali collegano i gusci fabbricati in officina, mentre le saldature delle flange collegano gli anelli terminali delle sezioni. Durante l'installazione della turbina eolica, i bulloni strutturali collegano le flange corrispondenti. Il progetto della torre approvato definisce la disposizione dei collegamenti e i requisiti tecnici per ciascuna interfaccia.
La geometria della flangia merita una fase di ispezione separata. Il rapporto finale del progetto europeo RINGMAN ha esaminato come la non planarità influisca su una connessione flangiata nell'ambito della ricerca su flange alternative realizzate su misura. La non planarità della flangia è una problematica geometrica e il disegno del progetto fornisce i limiti di fabbricazione applicabili.
Come si misura l'eccentricità della flangia?
L'eccentricità della flangia viene misurata rispetto all'asse di riferimento e al sistema di riferimento stabilito per la sezione. Il piano di misurazione specifica le condizioni di appoggio, lo strumento e i punti da registrare. Specificare il sistema di riferimento prima di confrontare i risultati, poiché le misurazioni effettuate con riferimenti diversi non forniscono la stessa risposta al quesito geometrico per la torre in acciaio finita.
Anche la geometria locale della saldatura è importante. Uno studio del 2024 sulle giunzioni saldate di testa delle torri eoliche ha utilizzato prove di fatica, misurazioni della geometria della saldatura e analisi numeriche per esaminare la resistenza alla fatica. Il disallineamento, il rinforzo della saldatura e il profilo del cordone di saldatura meritano quindi attenzione in fase di processo, oltre ai risultati dell'esame finale.
"Anche un eccessivo rinforzo della saldatura di copertura rappresenta un problema."
Ispezione prima del trattamento superficiale
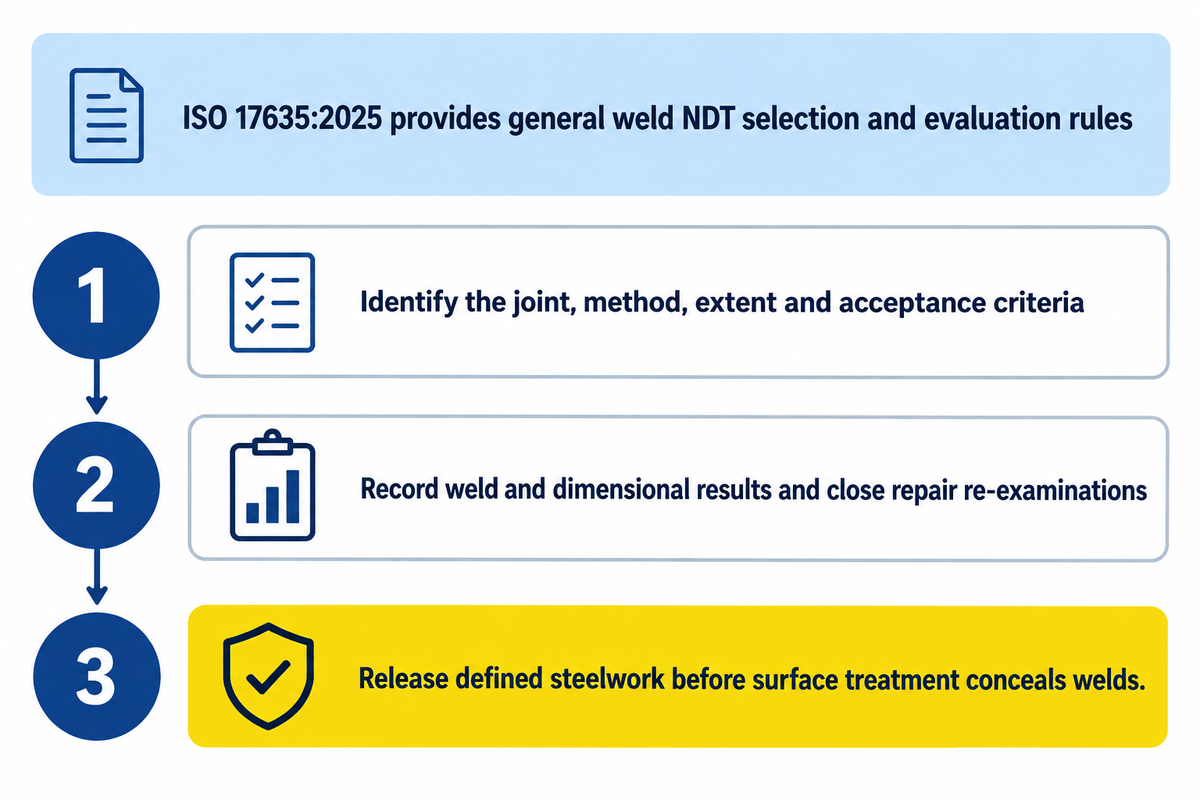
L'ispezione verifica le condizioni, le dimensioni e le interfacce di saldatura specificate prima che il trattamento superficiale ricopra la struttura in acciaio. Il piano di ispezione assegna ogni verifica a una fase di produzione, con una base di accettazione e una registrazione che autorizza il rilascio della sezione. I percorsi di riparazione e di nuova verifica devono essere pianificati con la stessa identificazione del pezzo.
La norma ISO 17635:2025 , quarta edizione pubblicata nell'aprile 2025, fornisce regole generali per la selezione dei metodi di controllo non distruttivo e la valutazione delle saldature. La selezione tiene conto dei requisiti di qualità, del materiale, dello spessore della saldatura, del processo di saldatura e dell'estensione del controllo. I suoi livelli di accettazione non sono un'interpretazione diretta dei livelli di qualità ISO 5817 o ISO 10042.
La scheda di ispezione deve indicare cosa è stato ispezionato, il metodo e l'estensione dell'ispezione, nonché i criteri di accettazione.
Per richiedere un esame a ultrasuoni o radiografico, è necessario rispondere a tali domande. Una percentuale di ispezione generica per tutti i progetti di torri eoliche non permetterebbe di individuare le differenze tra i vari progetti.
- Identificare il giunto e il relativo documento di ispezione.
- Registrare i risultati di saldatura e dimensionali richiesti.
- Risultati di riparazione ravvicinata e relativo riesame.
- Rilasciare la struttura in acciaio definita prima della relativa fase di trattamento superficiale.
Ai fini del confronto dei preventivi, è necessario assegnare la responsabilità per l'accesso all'area di ispezione, la gestione dei campioni e la presenza ai punti di controllo. Un servizio di ispezione quotato separatamente dalla linea di produzione può comunque condividere gli stessi supporti e lo stesso spazio.
Sabbiatura, verniciatura e allestimento interno
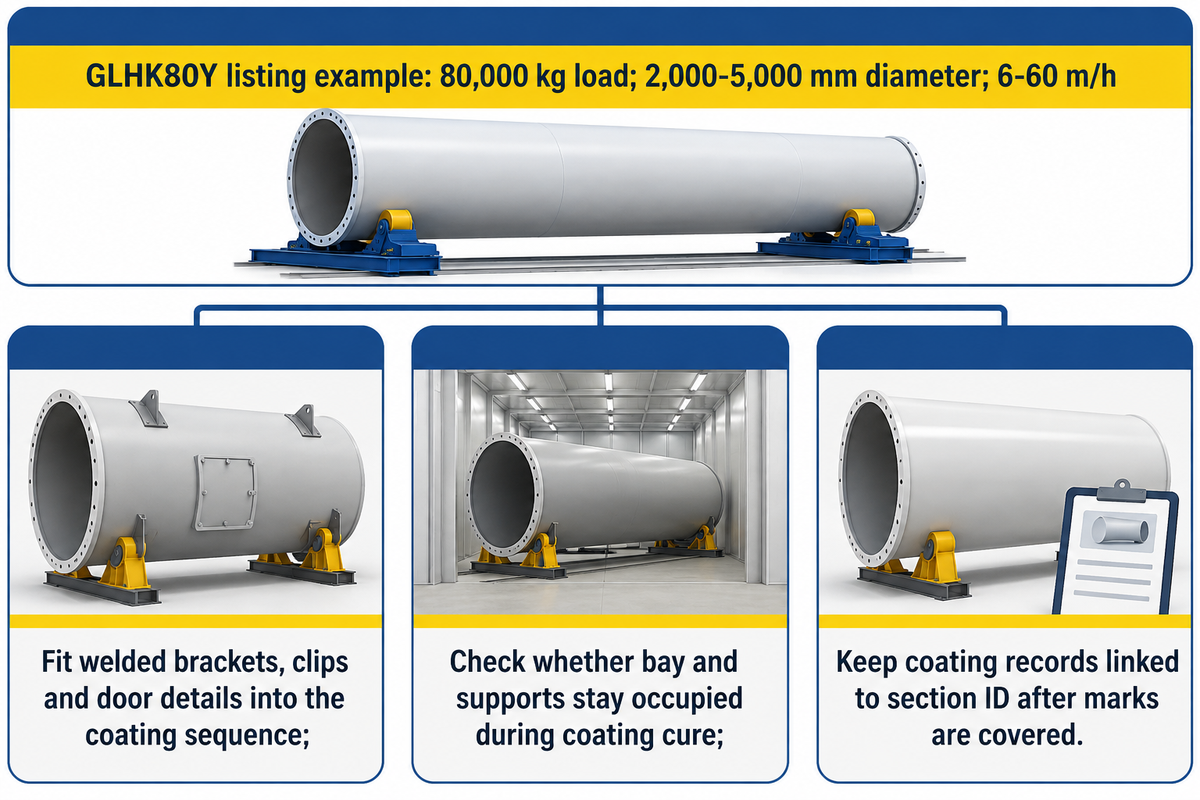
La preparazione delle superfici e la verniciatura proteggono la struttura in acciaio completata, mentre l'allestimento interno aggiunge i componenti necessari all'interno della torre. Staffe saldate, clip e dettagli delle porte devono essere conformi alla sequenza di verniciatura. L'installazione meccanica ed elettrica segue quindi il piano di assemblaggio approvato, compresa qualsiasi protezione e riparazione della verniciatura necessaria intorno agli elementi installati.
La scheda tecnica del rotatore per sabbiatura e verniciatura GLHK80Y di Zhouxiang riporta un carico nominale di 80,000 kg, un intervallo di diametro compreso tra 2,000 e 5,000 mm e una velocità lineare dichiarata tra 6 e 60 m/h. Queste sono le specifiche di movimento e di lavorazione di quel modello per la fase di verniciatura; sono distinte dalla velocità di avanzamento in fase di saldatura e dalla resa in sezioni finite.
Pianifica il percorso di verniciatura tenendo conto dell'ingresso, della preparazione, dell'applicazione, dell'occupazione durante la polimerizzazione e dell'uscita della sezione. Chiedi se la stessa area o attrezzatura di supporto rimane occupata durante la polimerizzazione della verniciatura.
Lo spostamento del componente può liberare una risorsa, ma introduce un'ulteriore operazione di movimentazione.
La descrizione CBSA include la preparazione della superficie esterna e interna, l'eventuale rivestimento metallico e uno o più strati di vernice. Il sistema di protezione utilizzato definisce le condizioni della superficie, i requisiti di applicazione e i requisiti di ispezione. I registri dei rivestimenti devono rimanere associati all'identificazione della sezione anche quando i marchi di identificazione originali dell'acciaio non sono più facilmente accessibili.
Dalla sezione finale della torre alla spedizione
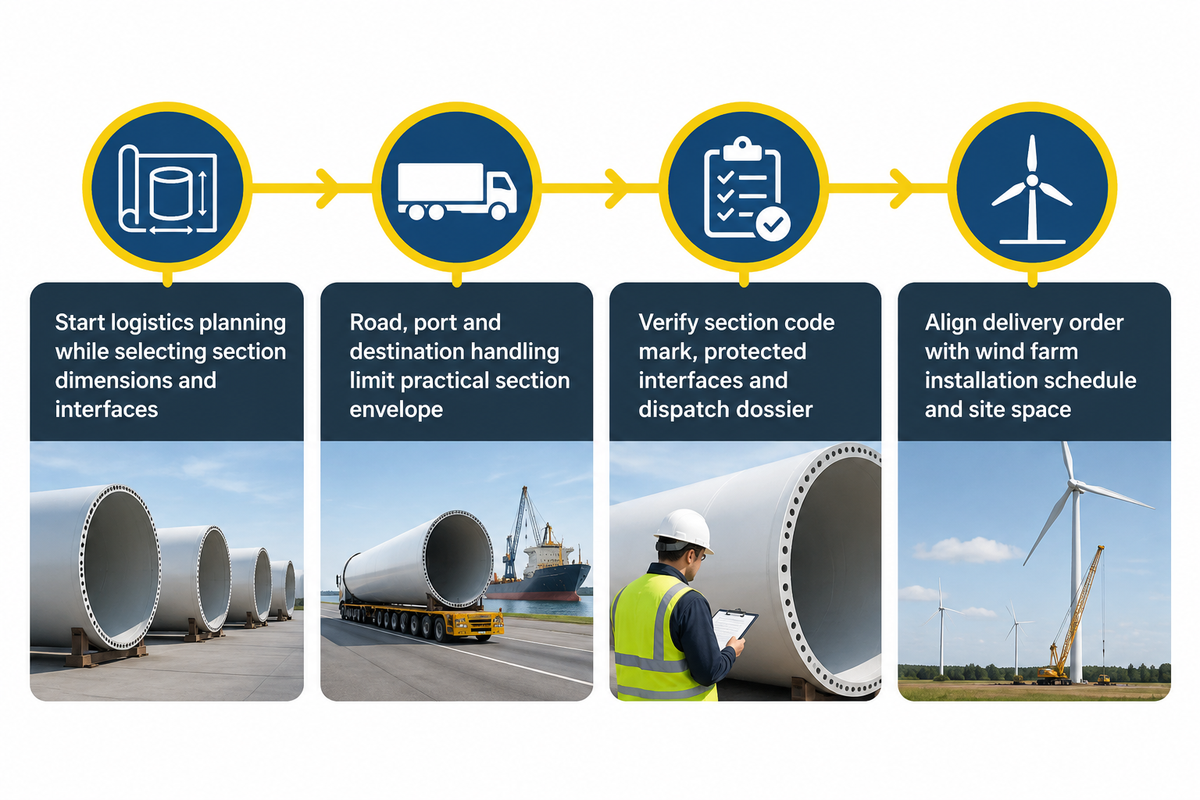
Una volta completata una sezione e dopo che la fabbricazione, la verniciatura, l'allestimento e i controlli finali sono conformi alla configurazione di consegna concordata, essa è pronta per la spedizione. Il dossier di spedizione collega la sezione fisica alla relativa documentazione. La pianificazione logistica dovrebbe iniziare già in fase di selezione delle dimensioni e delle interfacce della sezione, poiché l'uscita dallo stabilimento rappresenta solo una parte del percorso.
La panoramica sulla produzione del Dipartimento dell'Energia degli Stati Uniti individua i vincoli di trasporto e logistica che limitano le dimensioni e l'altezza delle torri. Il trasporto su strada, l'accesso ai porti e la gestione a destinazione possono modificare l'ingombro pratico della sezione per i progetti eolici onshore o offshore.
Confrontare il piano di consegna con il codice di sezione, la configurazione finale, le interfacce protette e la documentazione di trasporto. L'altezza della torre di per sé non specifica un ingombro di trasporto per una sezione di grande diametro. Le disposizioni ingegneristiche per il sollevamento e il supporto sono di competenza degli specialisti di progetto responsabili.
Assicurarsi che la sequenza di consegna sia allineata al programma di installazione del parco eolico del cliente e allo spazio disponibile per il team di ricezione.
Quali sono i fattori che limitano la produttività nella produzione di torri?
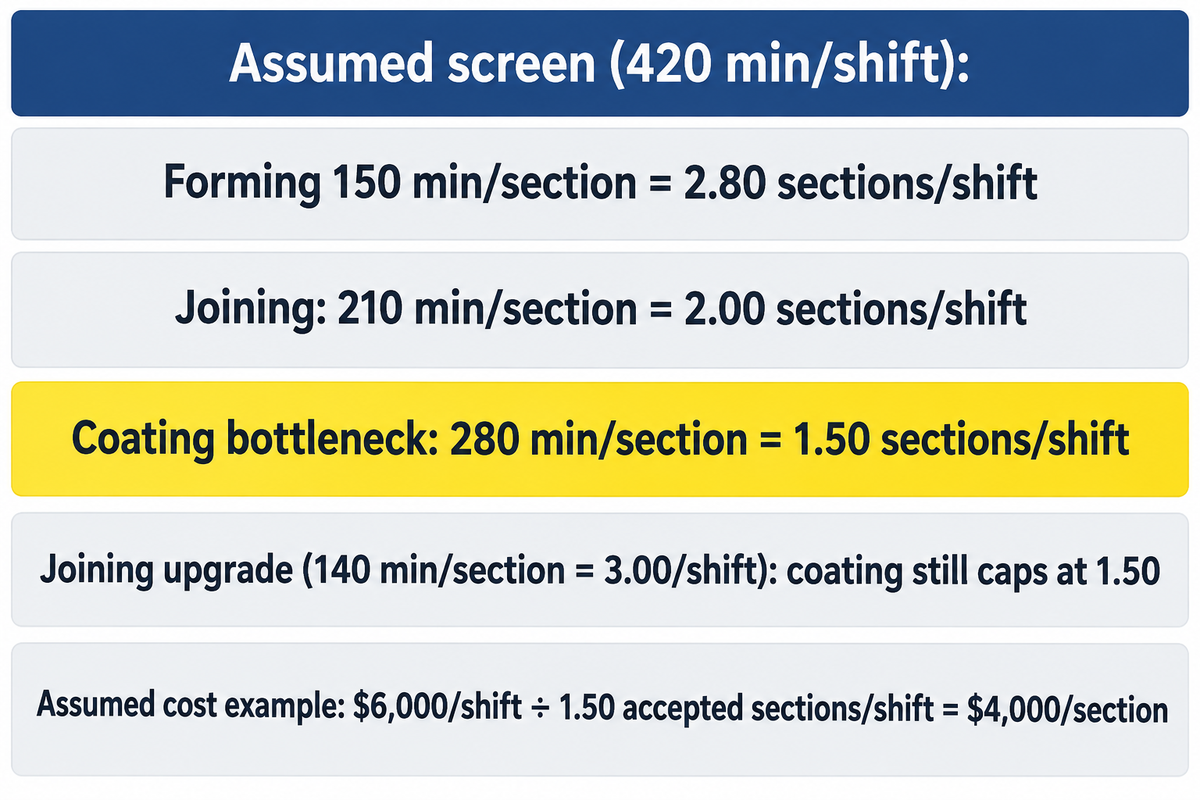
La risorsa con la minore capacità di sezione accettata limita la produttività; nell'esempio riportato di seguito, la stazione limitante è quella di verniciatura. La velocità di laminazione, la deposizione della saldatura e il movimento del rivestimento sono attività diverse. Confrontare l'occupazione delle stazioni per la stessa famiglia di sezioni, quindi includere i tempi di attesa per l'ispezione, i conflitti di movimentazione, le riparazioni e lo spazio occupato dai pezzi in attesa della prossima operazione.
La discussione sulla produttività di Linde dell'ottobre 2026 spiega come le fasi di assemblaggio, pulizia e i ritardi a monte possano annullare i vantaggi derivanti da una saldatura più rapida. Anche la ricerca del NIST sulla composizione dei prodotti mostra che i colli di bottiglia e la produttività possono variare in base alla composizione della produzione, sebbene la sua applicazione riguardi l'assemblaggio automobilistico.
Esempio ipotetico: ogni stazione ha 420 minuti produttivi per turno, con una stazione equivalente per ogni operazione e la stessa composizione delle sezioni. I tempi di occupazione sono di 150 minuti per sezione per la formatura, 210 minuti per sezione per l'unione e 280 minuti per sezione per la verniciatura. Dividendo il tempo disponibile per il tempo di occupazione si ottengono i limiti superiori preliminari delle stazioni.
| Funzionamento | Tempo occupato | 420 min/turno ÷ tempo occupato | Implicazioni di pianificazione |
|---|---|---|---|
| Formatura | 150 minuti/sezione | 2.80 sezioni/turno | La capacità rimane al di sopra dello schermo di rivestimento |
| accoppiamento | 210 minuti/sezione | 2.00 sezioni/turno | Una certa capacità di riserva rispetto al rivestimento |
| Rivestimento | 280 minuti/sezione | 1.50 sezioni/turno | Produzione preliminare più bassa della stazione |
| Aggiornamento di adesione | 140 minuti/sezione | 3.00 sezioni/turno | Il rivestimento limita comunque lo schermo a 1.50 sezioni/turno |
Questi quozienti rappresentano i limiti di screening in condizioni stazionarie. Gru condivise, blocchi, carenza di prodotto, variazioni del mix di prodotti e della resa accettata richiedono una programmazione più completa; anche le postazioni di rivestimento parallele necessitano di un modello di risorse diverso. Un esempio didattico di una linea seriale del MIT dimostra perché tassi di produzione indipendenti adeguati delle macchine possono comunque produrre una produzione combinata inferiore quando i guasti si propagano tra le stazioni.
Ad esempio, per un costo di conversione ipotetico di 6,000 $/turno diviso per 1.50 sezioni accettate/turno produce 4,000 $ per sezione accettata. In questo esempio di costo separato, 1.50 sezioni accettate/turno è una produzione effettiva ipotizzata. Utilizzare la produzione effettivamente realizzata misurata nella stima dei costi di fabbrica; i soli limiti di vagliatura della stazione non sono sufficienti a stabilire tale produzione.
La piastra, le flange acquistate e il trasporto non sono inclusi in questo calcolo. Se l'aggiornamento del giunto comporta un aumento dei costi mentre la produzione finale rimane invariata, questo costo di conversione per sezione aumenta, a meno che un altro risparmio non compensi l'incremento.
Prima di approvare un investimento in capacità di sola saldatura, misurate l'occupazione del reparto di verniciatura e i tempi di attesa delle gru. Registrate il tempo di riparazione per ogni giunto che ha causato il problema, in modo che il responsabile di produzione e il responsabile della qualità possano distinguere la domanda extra dalle rilavorazioni evitabili.
Allineamento delle attrezzature per le torri eoliche al piano di produzione
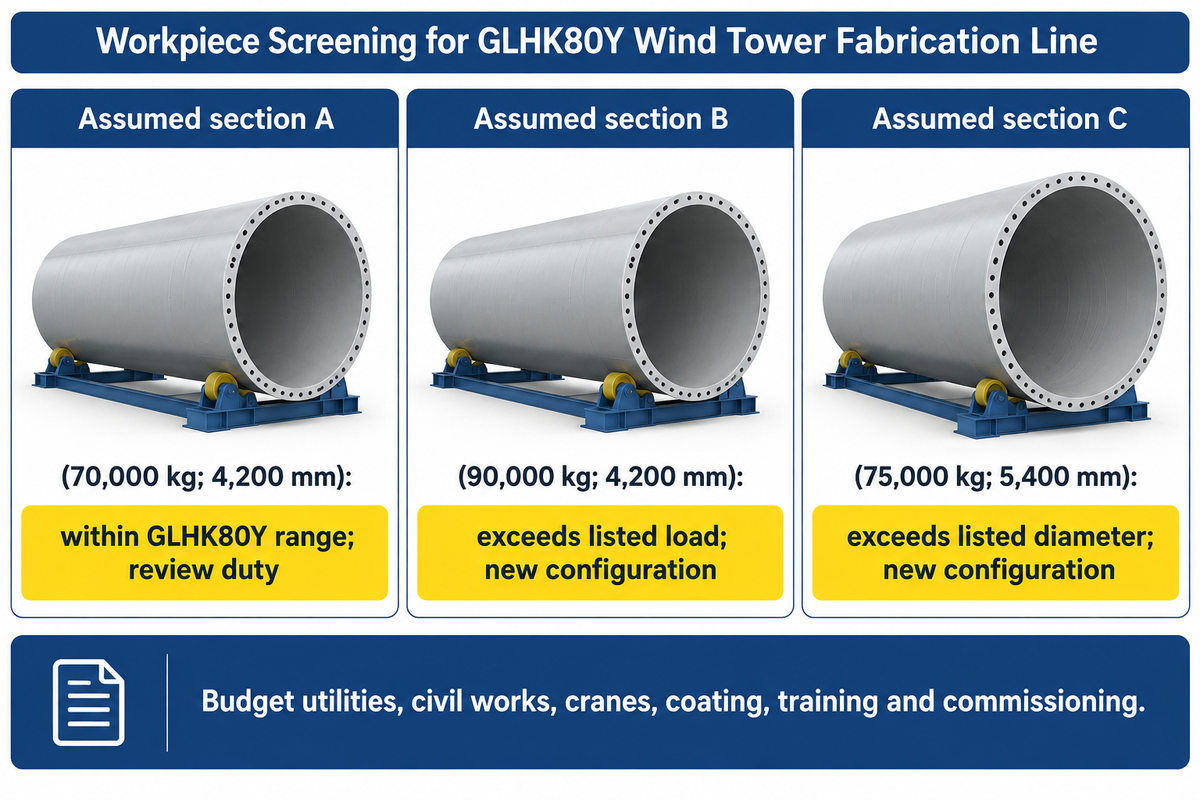
Abbinare le attrezzature a una famiglia definita di contenitori e sezioni complete, quindi testare i pezzi limite in ogni stazione. Diametro, massa e spessore della lamiera impongono requisiti diversi. Un pacchetto di macchinari per la costruzione di una torre richiede disposizioni compatibili per formatura, supporto, saldatura e finitura, con responsabilità concordate per i trasferimenti e l'accesso per l'ispezione.
La tabella di corrispondenza tra stazione e diametro riportata di seguito prende come esempio il modello GLHK80Y fornito da un fornitore e presuppone i pezzi richiesti. Si tratta di una valutazione preliminare di massa e diametro. La spaziatura dei supporti, la distribuzione del carico, le condizioni di contatto, il carico di lavoro dell'azionamento e l'idoneità al processo richiedono comunque una revisione ingegneristica dell'attrezzatura.
| Elemento di confronto | Input o condizione | Prossima decisione |
|---|---|---|
| Sezione A presunta | 70,000 kg; 4,200 mm di diametro | Entro l'intervallo di massa/diametro indicato, procedere alla revisione del supporto e del servizio. |
| Sezione B presunta | 90,000 kg; 4,200 mm di diametro | Supera il carico indicato; richiedi un'altra configurazione |
| Sezione C presunta | 75,000 kg; 5,400 mm di diametro | Il diametro supera quello indicato; richiedere un'altra configurazione. |
| Laminazione delle piastre | resistenza del materiale, larghezza della piastra, spessore e diametro di formatura | Ottenere le condizioni di valutazione per la macchina formatrice |
| Può supportare | Geometria iniziale del contenitore e massa di assemblaggio variabile | Definire le posizioni di supporto attraverso la crescita della sezione |
| Accesso congiunto | Lavori longitudinali e circonferenziali, all'interno e all'esterno | Verificare la portata del manipolatore e la presentazione del pezzo. |
| Interfaccia flangia | Geometria e riferimento di misurazione dell'anello | Includere controlli di fissaggio e dimensionali |
| Sosta per ispezione | Accesso richiesto e occupazione delle risorse | Assegnare le responsabilità relative alle attrezzature e alla presenza |
| Occupazione del rivestimento | Sequenza di applicazione, polimerizzazione e trasferimento | Confronta la capacità della baia con la tariffa della sezione in entrata |
| Interfaccia di dispaccio | Geometria finale e configurazione di consegna | Verificare l'uscita dello stabilimento e il percorso di trasporto previsto. |
Zhouxiang fornisce attrezzature per il taglio e la saldatura per la produzione di strutture in acciaio; un metodo per la produzione di sezioni inferiori pesanti può richiedere una capacità di formatura e supporto diversa rispetto alla lavorazione della torre superiore. Per una discussione sulle attrezzature, preparare i disegni di riferimento, i pezzi più piccoli e più grandi, i processi di giunzione, lo schema di lavoro e il percorso di finitura. Utilizzare la pagina relativa alle attrezzature per le torri eoliche come punto di partenza della linea di produzione.
È fondamentale distinguere le tappe fondamentali del preventivo: spedizione della macchina, installazione e collaudo delle sezioni di prova concordate. Richiedere l'esclusione di utenze, opere civili, gru, impianti di verniciatura, formazione e messa in servizio nella stessa tabella di ambito. Un prezzo inferiore per la macchina è utile solo se le interfacce omesse sono state preventivate e assegnate.
Domande frequenti
Qual è il processo di produzione migliore per le torri eoliche?
Per le torri tubolari in acciaio convenzionali, utilizzare il processo di fabbricazione definito per il materiale del guscio, la geometria e il tipo di connessione: tagliare e preparare le lamiere, laminare i contenitori, saldare le sezioni, ispezionare, rivestire e completare l'assemblaggio. Le torri in calcestruzzo, ibride, a guscio saldato a spirale e imbullonato richiedono processi diversi, quindi scegliere l'attrezzatura di produzione più adatta al progetto della torre approvato.
La produzione di torri eoliche è redditizia?
La produzione di torri eoliche è redditizia quando i ricavi derivanti dalle sezioni accettate superano i costi totali di produzione, calcolati al livello di utilizzo effettivo dello stabilimento. Bisogna considerare i costi di lamiere, flange, manodopera, materiali di consumo, energia, ispezione, verniciatura, movimentazione, riparazioni e spese generali, confrontando poi il totale con i prezzi di vendita contrattualizzati e con l'utilizzo reale dello stabilimento. Prima di investire capitali nell'acquisto delle attrezzature, è fondamentale che le previsioni siano coerenti con la tipologia di sezione e con il programma di produzione dello stabilimento.
Dove vengono prodotte le torri eoliche?
Le torri eoliche vengono prodotte in stabilimenti di carpenteria metallica pesante che servono le filiere regionali dell'energia eolica, dell'energia eolica e di altre energie rinnovabili. Uno stabilimento riceve lamiere e componenti, fabbrica sezioni trasportabili, le rifinisce e le spedisce per l'installazione. I fornitori di macchinari possono equipaggiare quello stabilimento senza produrre le torri, quindi è importante distinguere tra fornitore di macchinari, fabbricante di torri e produttore di turbine quando si confrontano le aziende.
Dove vengono saldate le porte e gli accessori?
I telai delle porte e i relativi supporti saldati vengono montati sulla struttura esterna nelle fasi definite dai disegni di fabbricazione. La saldatura e l'ispezione devono essere generalmente completate prima che la zona interessata riceva la verniciatura finale; gli elementi interni rimovibili possono essere installati in un secondo momento.
Cosa dovrebbe includere un preventivo per una linea di produzione di torri eoliche?
Un preventivo utile identifica la gamma di pezzi lavorabili, la sezione di riferimento, la base di produzione e le attrezzature fornite in ogni stazione. Dovrebbe distinguere tra preparazione della lamiera, calandratura, assemblaggio, saldatura, movimentazione, ispezione e verniciatura, per poi indicare utenze, layout, messa in servizio, formazione ed esclusioni. Confrontare la stessa base di sezione accettata tra le diverse offerte, includendo ipotesi di attesa, stagionatura e riparazione. Chiedere al fornitore di dimostrare i pezzi lavorabili che limitano la capacità di carico, anziché solo il carico nominale massimo. Includere le mansioni relative alle gru, i percorsi di trasferimento e le responsabilità di ispezione che regolano il rilascio delle sezioni finite.
Il processo di fabbricazione delle torri eoliche è cambiato?
Sì, l'integrazione delle apparecchiature e il monitoraggio dei processi si sono evoluti, mentre il processo di fabbricazione delle torri per turbine eoliche in acciaio mantiene le fasi di formatura, saldatura e finitura.
Perché utilizzare una torre tubolare in acciaio per le turbine eoliche?
Una torre in acciaio tubolare funge da involucro portante per la produzione di energia eolica, racchiudendo al contempo accessi e impianti. La fabbricazione in sezioni trasportabili consente la laminazione, la saldatura e la verniciatura in fabbrica prima dell'assemblaggio in loco. La geometria, il materiale e i dettagli di connessione vengono selezionati in base ai carichi della turbina e del sito. Le torri in cemento, a traliccio e ibride rappresentano sistemi strutturali alternativi. Ogni sezione trasportabile offre inoltre accesso in fabbrica per la saldatura e il trattamento superficiale prima della consegna. L'acquirente può ispezionare i giunti e il sistema di protezione presso lo stabilimento di produzione, con la documentazione relativa alle sezioni che accompagna la struttura fisica.
Pianifica la sezione della famiglia prima di scegliere la linea
Portate con voi i disegni della lattina e della sezione finita, la produzione target accettata, il percorso di ispezione e l'occupazione del rivestimento durante la discussione sulle attrezzature. Zhouxiang può discutere l'ambito delle attrezzature di taglio, saldatura e movimentazione in base a questi input. Includete la registrazione del collo di bottiglia e i pezzi che presentano difficoltà per ciascuna stazione.
Scopo: Questa guida didattica combina descrizioni di produzione pubbliche, documentazione tecnica e informazioni sui prodotti Zhouxiang. I disegni di progetto e le procedure approvate regolano la fabbricazione e il collaudo.
Riferimenti e fonti
- CBSA, Decisione definitiva sulle torri eoliche, 2023: descrizione della fabbricazione, paragrafi 30–34.
- ISO 9001 e ISO 14001Regole generali per le prove non distruttive delle saldature metalliche.
- ISO 3834-1: 2021: selezione dei requisiti di qualità per la saldatura per fusione.
- La saldatura nel mondo, studio sulla fatica delle saldature di testa delle torri del 2024: valutazione geometrica sperimentale e numerica.
- Commissione europea, rapporto finale RINGMAN, 2014: ricerca su flange alternative.
- Johansson e Wahlen, The Fabricator, settembre 2011Materiali di consumo per la saldatura a torre e geometria del giunto.
- Dipartimento dell'Energia (DOE), Produzione e catena di approvvigionamento dell'energia eolica: contesto infrastrutturale e dei trasporti.
- Denno e Alvian, NIST, 2018: produttività dipendente dal mix di prodotti.
- Esempio didattico sui sistemi di produzione del MIT, 1996: velocità di trasmissione seriale e buffering.
- Linde Canada, ottobre 2026: produttività di saldatura basata sui dati.









