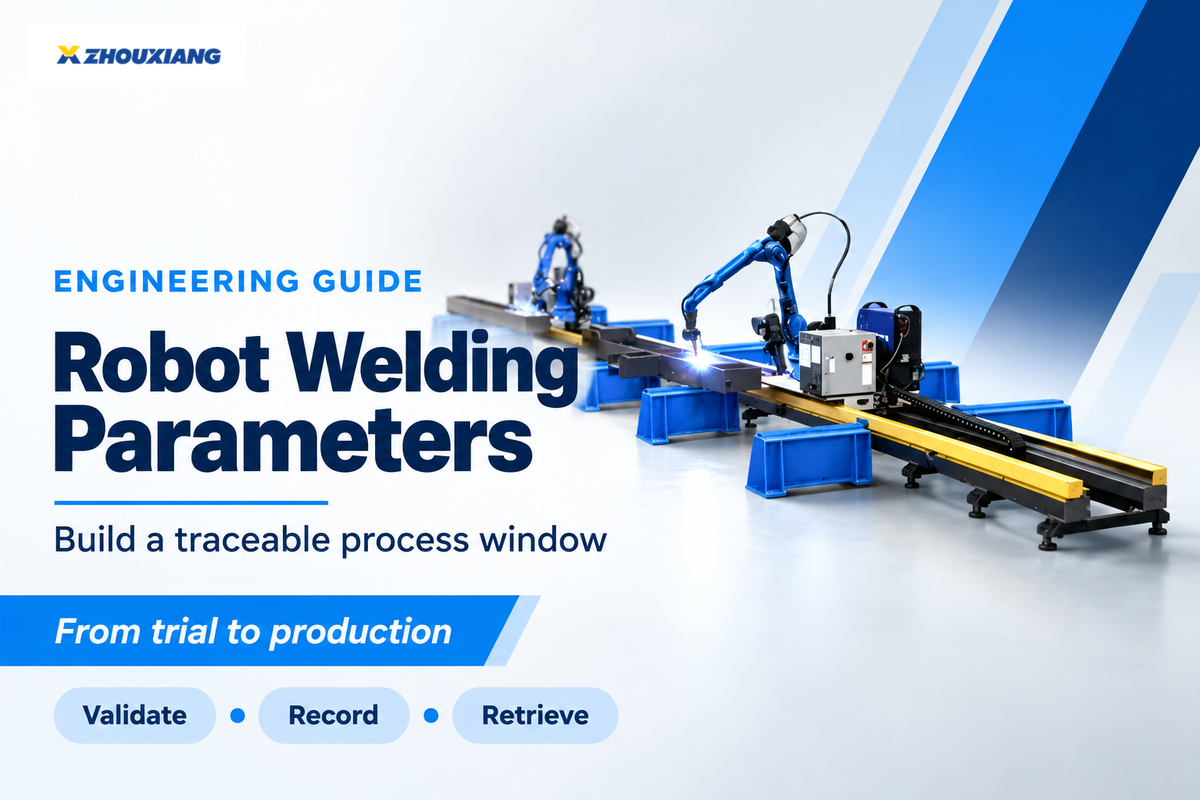
I parametri di saldatura robotizzata rientrano in una finestra di processo utilizzabile quando una combinazione approvata di impostazioni produce giunzioni accettabili nell'ambito della variabilità dei pezzi prodotti durante il processo di fabbricazione. Un buon esempio di cordone di saldatura è solo l'inizio. L'obiettivo è quello di registrare la procedura di saldatura, il programma del robot, i valori di processo misurati e i risultati dell'ispezione in modo tale che l'operatore del turno successivo possa riprodurre le stesse condizioni di giunzione.
I parametri di saldatura robotizzata controllano l'arco, l'alimentazione del filo, il movimento della torcia e le condizioni del giunto. Definire una finestra di processo in base alla procedura e al piano di ispezione applicabili, quindi collegare ogni saldatura alla relativa revisione del programma e ai dati misurati.
- Ambito del processo: Saldatura robotizzata ad arco con gas metallico, inclusa la saldatura MIG/MAG ove applicabile.
- Unità elettriche e di movimentazione: corrente in A, tensione in V, avanzamento della torcia in mm/s o mm/min, velocità di avanzamento del filo in m/min.
- Modalità di rilascio: una procedura di saldatura applicabile, prove identificate e risultati di ispezione accettati.
- tracciabilità: Identificativi di parti e saldature collegati a programma, pianificazione, misurazioni e disposizione.
- Un ciclo più rapido può produrre un numero inferiore di pezzi buoni al primo tentativo all'ora.
- La tensione comandata e la tensione dell'arco misurata possono differire.
- La qualificazione della procedura, l'accettazione della cella e l'ispezione della saldatura richiedono registrazioni separate.
- Anche se le impostazioni visualizzate rimangono invariate, una modifica all'assetto, alla geometria della torcia o alla storia termica può avere un impatto significativo.
Quali parametri di saldatura robotizzata devono essere controllati?
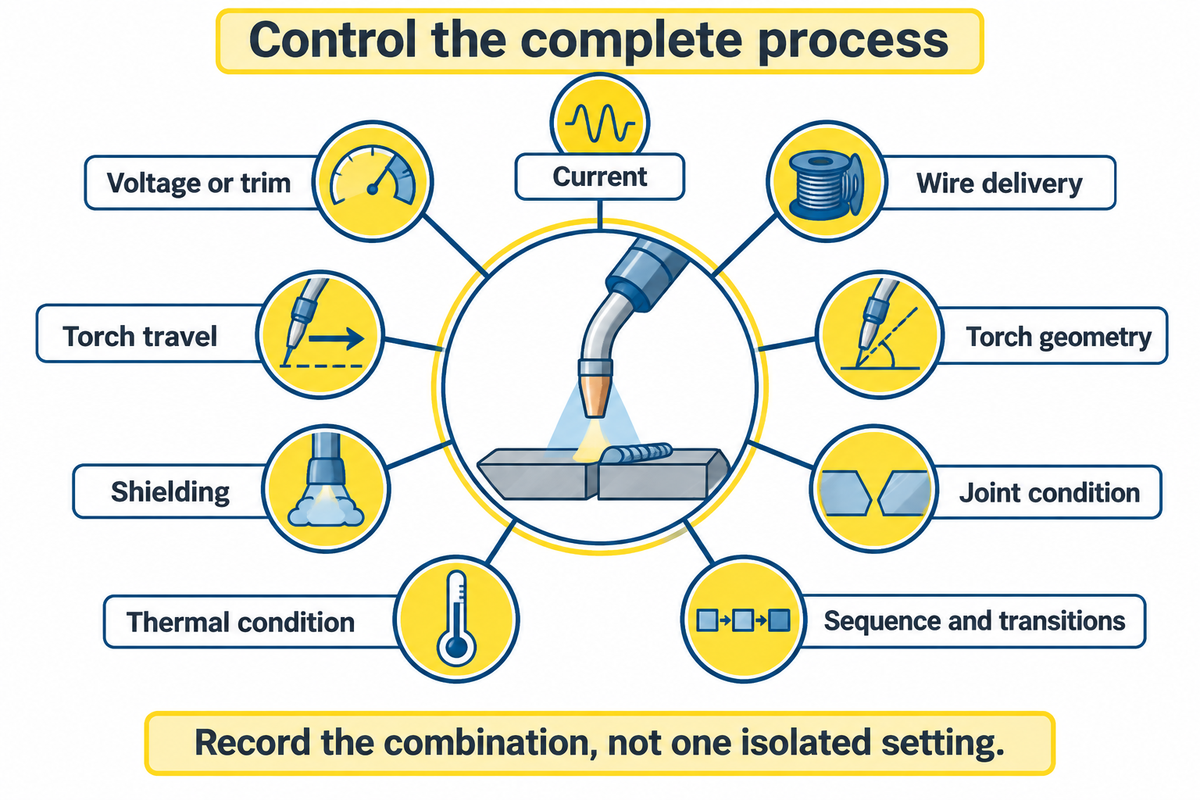
Controlla in un'unica soluzione la programmazione elettrica, l'avanzamento del filo, la traiettoria e la geometria della torcia, la protezione, il materiale e le condizioni del giunto. Per la saldatura MIG robotizzata, includi la modalità di trasferimento selezionata e qualsiasi programma sinergico o a impulsi. Per le saldature multipass, aggiungi il preriscaldamento, la temperatura tra i passaggi e la sequenza di saldatura, poiché le condizioni termiche possono variare tra un passaggio e l'altro.
Le linee guida di TWI sulla misurazione dei parametri di saldatura ad arco indicano corrente, tensione dell'arco e velocità di avanzamento, insieme ad altri indicatori di processo come l'avanzamento del filo, il flusso del gas e la temperatura. La domanda fondamentale diventa: quale variabile viene comandata, cosa viene misurato e qual è la condizione fisica che conferisce significato al valore?
| Famiglia | Registrazione e unità | Domanda di controllo |
|---|---|---|
| Corrente | Comando o feedback, A | La corrente viene selezionata indipendentemente o è accoppiata all'alimentazione del filo e alla modalità? |
| Tensione o regolazione | V o la scala di regolazione del controller | Che cosa modifica il comando visualizzato? |
| Consegna del filo | Identità del filo, diametro in mm, velocità di avanzamento in m/min | La consegna è avvenuta nei tempi previsti? |
| Viaggi | Velocità del percorso di saldatura in mm/s o mm/min | Il valore si riferisce al segmento di saldatura o al movimento generale del robot? |
| geometria della torcia di saldatura | Punto centrale dell'utensile, angoli e distanza di lavoro | Il filo arriva nel punto di giunzione previsto? |
| Schermatura | Identità del gas e portata misurata in L/min | La protezione necessaria raggiunge la zona di saldatura? |
| Giunto e dispositivo/maschera | Revisione del disegno, accoppiamento misurato in mm | La produzione rimane entro le condizioni comuni validate? |
| Stato termico | Preriscaldamento e temperatura di interpassaggio in °C | La prossima passata inizierà entro i limiti della procedura? |
| Sequenza e transizioni | Ordine di passaggio, inizio/fine arco e temporizzazione in s | Le condizioni di partenza, i crateri e le fasi tra una passata e l'altra sono controllate? |
Tutti i robot per la saldatura MIG sono uguali?
I robot per la saldatura MIG possono utilizzare diverse fonti di alimentazione, interfacce di controllo, torce, alimentatori di filo, posizionatori e opzioni di monitoraggio. Un sistema di saldatura robotizzato collega questi componenti tramite comandi documentati. Pertanto, quando si copia una configurazione su un altro sistema di saldatura, è necessario verificare il significato dei comandi utilizzati e qualificare o convalidare l'applicazione prevista.
La scelta del metodo di saldatura più adatto inizia dal tipo di giunto da saldare, piuttosto che dalla marca del braccio robotico. La saldatura robotizzata si basa su un sistema di movimento ripetibile, che richiede comunque utensili compatibili e un pezzo da lavorare controllato. Diverse posizioni di saldatura possono richiedere differenti condizioni di accesso, orientamento e inizio/fine, anche sullo stesso pezzo.
È opportuno precisare che i controlli per la saldatura ad arco con elettrodo rivestito e per la saldatura MIG non sono gli stessi, e un manuale di istruzioni per la saldatura può essere utile, mentre un programma di produzione identifica il processo che viene eseguito. La saldatura laser, la saldatura TIG e la saldatura a punti richiedono controlli e validazioni di processo specifici.
Anche la storia termica gioca un ruolo importante. In uno studio del 2021 su una giunzione saldata a più passaggi con testata , Mai e colleghi hanno esaminato come la temperatura tra gli strati e la sequenza di saldatura modificassero la distribuzione della temperatura e delle tensioni residue. Il loro studio specifico sulla giunzione illustra perché una registrazione basata esclusivamente su dati elettrici può non rilevare una determinata condizione del processo.
Come interagiscono corrente, tensione e velocità di spostamento?
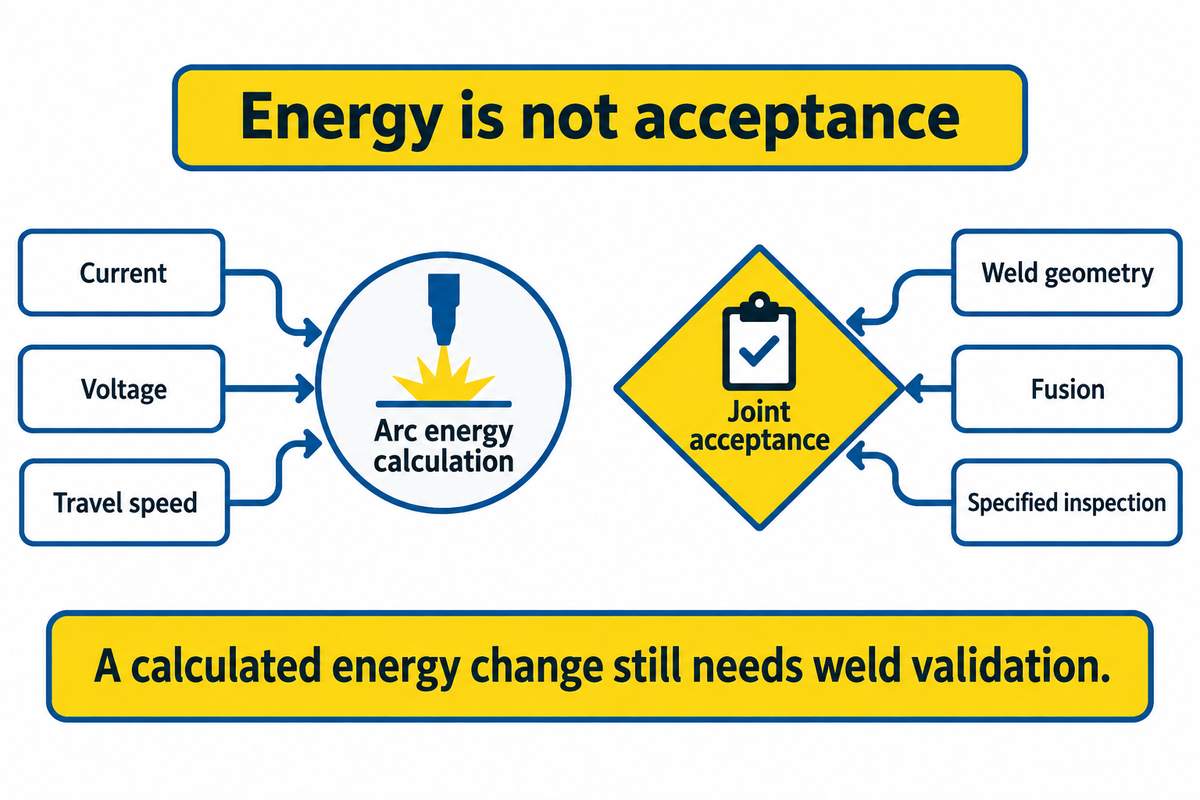
L'energia erogata durante una saldatura è funzione della corrente, della tensione e della velocità di avanzamento. L'alimentazione del filo e la modalità di trasferimento, insieme alla geometria della torcia, influenzano il comportamento dell'arco e il deposito. Per confrontare le prove sono necessari valori misurati e un'unità di misura coerente, soprattutto se vengono riportati segnali medi.
Nelle comuni configurazioni MIG a tensione costante, l'avanzamento del filo influenza l'amperaggio; la relazione esatta è definita dal filo selezionato, dalla sua sporgenza e dalla modalità di alimentazione del generatore di corrente. L'effetto della tensione si ripercuote sul comportamento dell'arco di saldatura e sulla geometria del cordone. La velocità di avanzamento influisce sulla distribuzione dell'arco e del metallo depositato lungo il pezzo. Un'impostazione scelta per una giunzione non può essere riutilizzata per un'altra basandosi unicamente sullo spessore.
Ottimizzare i parametri di saldatura significa stabilire una condizione ripetibile e accettata, anziché tentare di raggiungere il valore massimo possibile per singolo utente. Registrare parametri come la velocità di avanzamento lungo il giunto e la modalità di trasferimento. I moderni sistemi di controllo per la saldatura possono consentire comandi accoppiati, il che significa che il programma di saldatura corrente deve mantenere la coerenza dei comandi impartiti durante la fase di prova rispetto a quelli utilizzati in produzione.
Esempio: si supponga una corrente continua costante di 24 V e 200 A, con una velocità di avanzamento di 8 mm/s. La potenza elettrica è 24 × 200 = 4,800 W. L'energia dell'arco per unità di lunghezza è 4,800 ÷ 8 = 600 J/mm, ovvero 0.6 kJ/mm . La stessa velocità di avanzamento è di 480 mm/min; l'utilizzo di tale unità richiede la corrispondente conversione da secondi a minuti.
Questi input presupposti insegnano l'aritmetica. Le impostazioni di produzione derivano dalla procedura approvata e dalla sua convalida. TWI distingue tra energia dell'arco e apporto di calore corretto per l'efficienza ; la terminologia del codice e le convenzioni sull'efficienza devono rimanere coerenti all'interno della documentazione.
Nella saldatura a impulsi, la media separata di tensione e corrente potrebbe alterare la relazione temporale. In questi casi, è necessario utilizzare il metodo energetico documentato che tenga conto della forma d'onda. Alcuni strumenti descritti da TWI registrano le forme d'onda e calcolano l'energia a partire dai valori istantanei di tensione e corrente. Una media su un secondo e una forma d'onda ad alta frequenza rispondono a diverse domande di misurazione. Il metodo di esportazione deve essere congruente con l'analisi desiderata.
"A volte, ridurre la velocità di avanzamento può diminuire gli scarti e i pezzi difettosi."
Nell'esempio a 24 V, 200 A, l'aumento della velocità di avanzamento da 8 mm/s a 10 mm/s riduce l'energia dell'arco calcolata da 0.6 kJ/mm a 0.48 kJ/mm. Tale calcolo prevede una variazione di energia, non un giunto accettato. La geometria della saldatura, la fusione e l'ispezione specificata determinano se il programma rivisto può essere rilasciato.
Costruire e convalidare una finestra di processo per la saldatura robotizzata
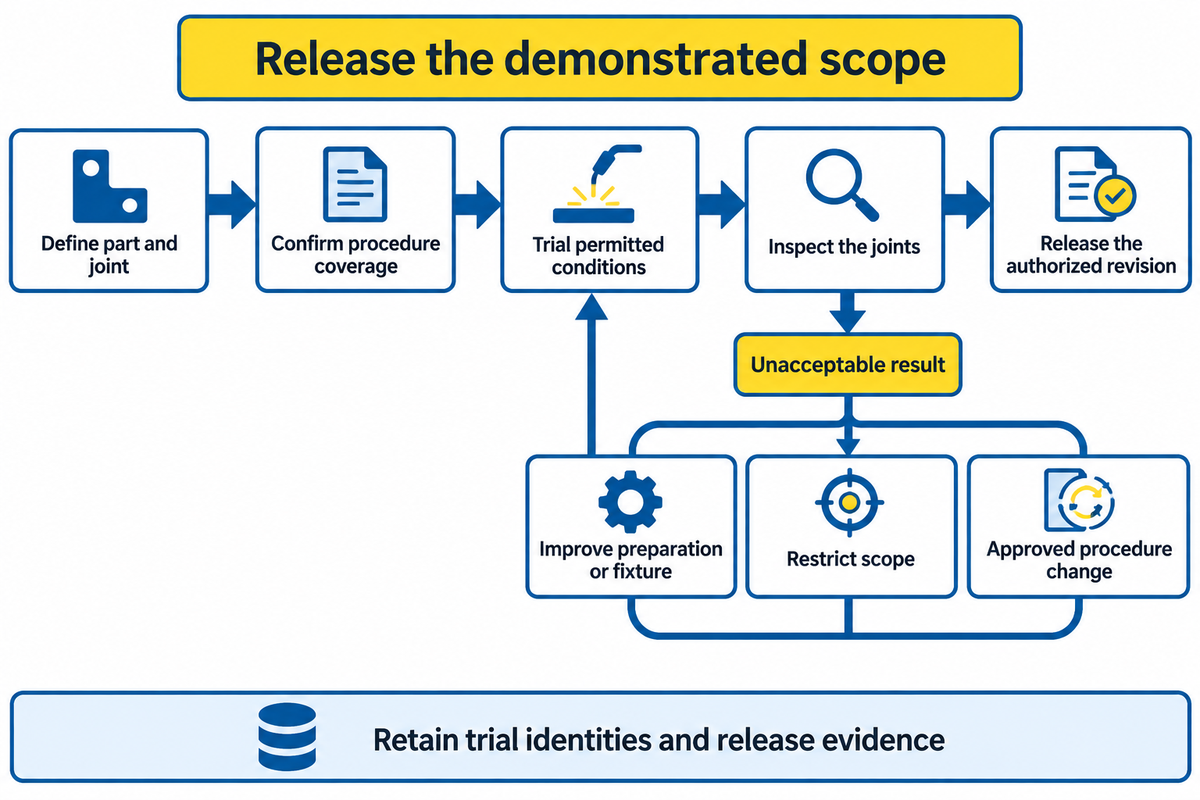
Definisci una finestra di processo per la saldatura robotizzata attorno al componente, al giunto e alla procedura di saldatura applicabili, e valuta le condizioni controllate previste in produzione. Rilascia la combinazione di impostazioni e condizioni fisiche che soddisfa i criteri di accettazione concordati. Mantieni l'identità delle prove e l'autorizzazione per eventuali modifiche.
Come vengono determinati i parametri di saldatura robotizzata?
Definire i parametri di saldatura robotizzata a partire dalle prove documentate, dalle apparecchiature configurate e dalla procedura, dai materiali e dai giunti richiesti. Operare entro i limiti consentiti dalla procedura, valutare l'assemblaggio rappresentativo e le condizioni termiche e ispezionare i giunti risultanti. Il programma accettabile deve essere collegato alla pianificazione specifica e alle prove effettuate per il rilascio.
Distinguere la qualificazione della procedura dalla dimostrazione della macchina. Il documento ISO 15614-1:2017 descrive le prove procedurali per le applicazioni definite per acciaio e nichel e il relativo intervallo di qualificazione. Distingue i livelli 1 e 2, con prove più approfondite e intervalli più ristretti per il livello 2. Laddove tale norma sia applicabile e né il contratto né la norma applicativa specifichino un livello, il documento specifica il livello 2.
Anche i percorsi di qualificazione esistenti sono importanti. La norma ISO 15612:2018 disciplina l'adozione di una specifica di procedura di saldatura standard basata su prove eseguite da un'altra organizzazione, in condizioni definite. L'acquisto di un nuovo robot non richiede automaticamente lo stesso percorso di qualificazione per ogni lavoro. L'autorità responsabile della saldatura deve identificare il percorso applicabile e la sua copertura prima del rilascio in produzione.
Consideriamo una staffa fabbricata che supera una prova con componenti perfettamente accoppiati. Tuttavia, i componenti in entrata standard possono variare in corrispondenza della giunzione. L'ufficio tecnico registra le condizioni di accoppiamento consentite dal disegno, sceglie le condizioni di prova all'interno della procedura applicabile e collega ogni pezzo di prova alla sua geometria misurata. Il reparto Controllo Qualità applica quindi il piano di ispezione concordato. Se una condizione di produzione consentita produce giunzioni inaccettabili, il team può migliorare la preparazione dei componenti o l'attrezzatura, limitare l'ambito di produzione autorizzato o sviluppare una modifica di procedura approvata. In questo caso, l'ufficio Acquisti sarebbe in grado di accertare una capacità produttiva definita, anziché effettuare una dimostrazione basata su componenti anomali e/o favorevoli. La registrazione fornisce inoltre al turno successivo le modifiche all'attrezzatura e al programma che hanno portato al risultato accettabile.
Registrazione del rilascio della finestra di processo
| Campo di rilascio | Prove da conservare | Titolare della decisione |
|---|---|---|
| Parte e giunto | Disegno, posizione della saldatura e revisione | Progettazione/ingegneria della saldatura |
| Ambito della procedura | Specifiche applicabili, percorso di qualificazione e copertura | Autorità responsabile della saldatura |
| Materiali Necessari | Identità del materiale di base, del riempitivo e del lotto richiesto | Ingegneria/qualità |
| Apparecchiature configurate | Fonte di alimentazione, modalità, torcia, alimentatore e posizionatore | Integratore/ingegnere |
| Schema elettrico | Revisione approvata di comandi, intervalli, unità e programma. | Ingegneria della saldatura |
| Geometria del robot | Revisione del programma, coordinate degli strumenti/del lavoro e delle attrezzature | Programmazione del robot |
| Variazione della produzione | Misurazione dell'assetto, dell'orientamento e delle condizioni termiche | Ingegneria/produzione |
| Identità dello studio clinico | Pezzo di prova, ID saldatura/passaggio e registrazione del processo con data e ora | Team di sperimentazione |
| Ispezione | Metodo, portata, criteri, risultati e destinazione specificati. | Museale |
| Rilascio e modifica | Versione autorizzata, ambito operativo e trigger di revisione | Ingegneria/qualità |
Mantenere il numero di prove, i metodi di prova e i limiti di accettazione associati al piano di qualificazione e ispezione applicabile. Un intervallo percentuale arbitrario attorno a un valore nominale non può sostituire tale piano. Una modifica del tipo di giunto, della modalità o dell'ambito dei materiali rilasciati richiede una revisione della copertura prima che la vecchia registrazione venga riutilizzata.
Nell'implementazione della saldatura robotizzata, i processi di produzione precedenti sono inclusi nel perimetro di prova. Il taglio e la formatura, insieme all'assemblaggio, preparano il giunto per la cella. Una saldatrice robotizzata in ambienti di produzione di prodotti misti necessita di un registro di rilascio per la famiglia di componenti a cui è destinata, con le condizioni di cambio formato specificate esplicitamente.
Tracciare ogni saldatura fino ai dati di programma e di processo effettivi.
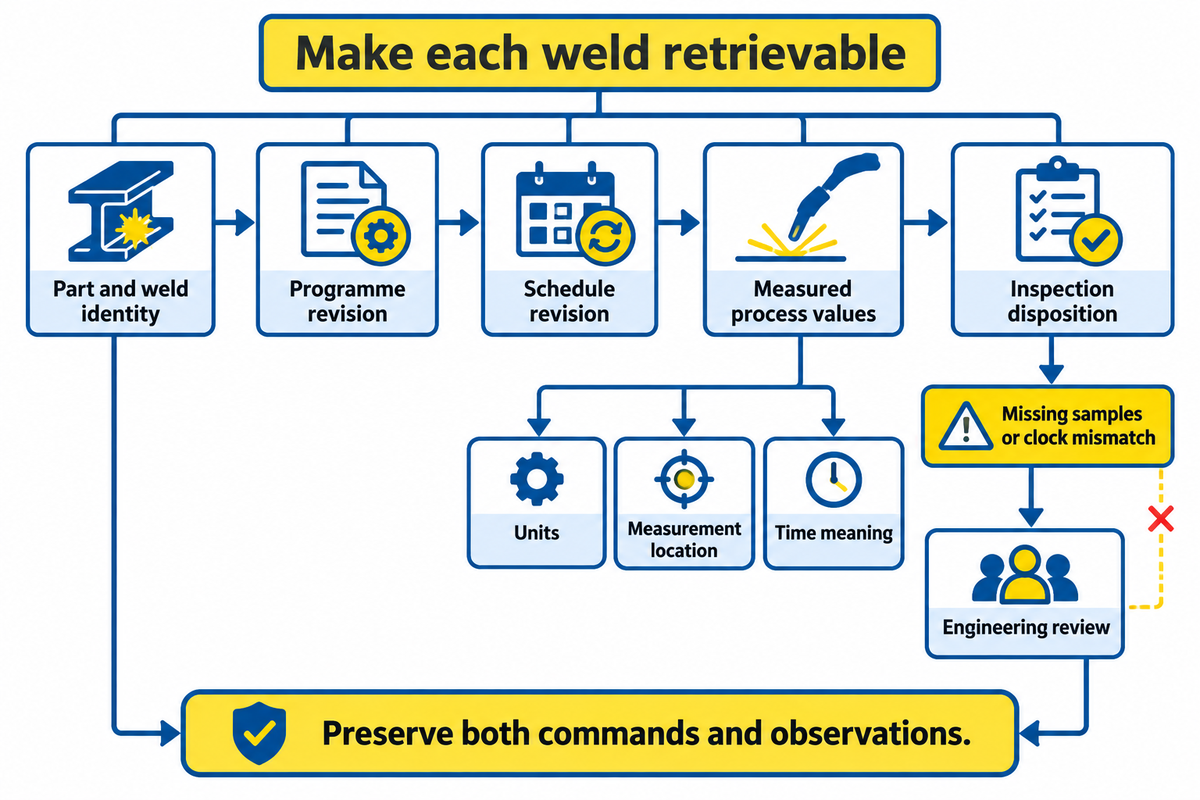
Un registro di saldatura collega l'identità del componente e della saldatura alla revisione del programma, alla revisione della pianificazione, ai valori di processo misurati e all'esito dell'ispezione. Per ogni canale vengono memorizzate le unità di misura, la posizione di misurazione e il significato temporale. Un registro recuperabile dovrebbe consentire al reparto qualità di identificare il lavoro interessato e al reparto ingegneria di ricostruire le condizioni di rilascio.
La semantica dei dati è un costrutto ingegneristico. Il NIST Welding Data Dictionary del 2004 di William G. Rippey abbraccia la progettazione, la fabbricazione e l'ispezione delle saldature. Più recentemente, lo studio di Magyar e colleghi del 2024, condotto su una cella di ricerca, include l'acquisizione di dati elettrici, di avanzamento del filo, di movimento e di stato dell'arco. Entrambi descrivono l'integrazione pratica dei dati di campo: i dati di campo devono preservare il significato tra i diversi sistemi.
Mappa di tracciabilità dal valore di riferimento al valore effettivo
| Livello di registrazione | Significato richiesto | Controllo del recupero |
|---|---|---|
| Identità parziale | Riferimento unico al lotto o al pezzo unico | Individuare la produzione interessata |
| Identità di saldatura/passaggio | Posizione del disegno e sequenza dei passaggi | Separare le saldature adiacenti |
| Versione del programma | Percorso del robot rilasciato e configurazione delle coordinate | Recupera il movimento eseguito |
| Versione programma | Modalità di alimentazione e valori comandati | Recupera i comandi approvati |
| valori elettrici effettivi | A e V, punto di misurazione e aggregazione | Distinguere la misurazione dell'arco dalla visualizzazione del terminale |
| feedback di movimento/cavo | m/min e mm/s, stato misurato o comandato | Convertire le unità prima del confronto. |
| Tempo ed evento | Base dei tempi, stato dell'arco, avvii/arresti e allarmi | Partecipa agli eventi giusti per la saldatura |
| Condizione termica | Temperatura applicabile in °C e contesto di passaggio | Recupera la cronologia degli interpass |
| stato della misurazione | Documentazione relativa all'identità dello strumento e alla verifica/calibrazione | Valutare l'idoneità alla misurazione |
| Esito dell'ispezione | Metodo, risultato, decisione di accettazione e autorità | Separare il lavoro registrato da quello accettato |
Come si programma una saldatrice robotizzata?
Programmare il percorso di saldatura del robot e la sequenza coordinata delle attrezzature per vincolare il movimento rilasciato al programma di saldatura approvato. Un pannello di programmazione o un pacchetto di programmazione offline definiscono il movimento e gli eventi; la messa in servizio deve stabilire le coordinate corrette dell'utensile e del pezzo, le transizioni dell'arco e il metodo operativo controllato prima che le prove di saldatura supportino il rilascio in produzione.
Il linguaggio di programmazione e l'interfaccia determinano il modo in cui vengono espresse le istruzioni, mentre il lavoro rilasciato indica al robot di eseguire un percorso e una sequenza di eventi specifici. Le apparecchiature integrate con il robot necessitano di corrispondenti registrazioni di configurazione. Una simulazione riuscita consente di stabilire un risultato di pianificazione; le operazioni di saldatura fisiche richiedono comunque la messa in servizio e la prova autorizzate della cella.
Esempio: il controllo qualità rileva una saldatura sospetta dopo un cambio turno. L'identificativo del componente recupera la registrazione della saldatura, ma il nome della pianificazione è stato riutilizzato dopo una modifica. I dati relativi a corrente e tensione da soli non sono sufficienti per ricostruire i comandi precedenti. Programmi e pianificazioni versionati risolvono questa ambiguità: l'addetto al controllo qualità allinea la saldatura interessata alle revisioni corrispondenti e rivede misurazioni, eventi e ispezioni. Lo stesso controllo dovrebbe evidenziare campioni mancanti e una discrepanza di temporizzazione, anziché sostituire silenziosamente i valori nominali. Concordare la risposta ai record incompleti prima della produzione, inclusi i blocchi dei componenti interessati e una revisione tecnica. Un test di recupero riuscito vale più di una semplice schermata del pannello di controllo.
È opportuno verificare attentamente le unità di misura: 6 m/min corrispondono a 100 mm/s per il movimento del filo, mentre 8 mm/s corrispondono a 480 mm/min per lo spostamento della torcia. Queste quantità di esempio descrivono movimenti diversi. Una colonna "velocità" condivisa senza unità di misura o identificazione del canale può nascondere un errore di integrazione significativo.
Diagnosticare la deriva del processo prima di modificare il programma di saldatura
Prima di approvare un programma di saldatura rivisto, esaminare le recenti modifiche apportate a componenti, utensili, materiali di consumo, alimentazione del filo e schermatura. Verificare innanzitutto che il programma e le misurazioni siano corretti. Successivamente, distinguere le modifiche fisiche al processo da quelle intenzionali ai parametri, assicurandosi che la manutenzione e i test vengano eseguiti da personale autorizzato, nel rispetto delle procedure di sicurezza della cella.
Una punta di contatto modificata, talvolta chiamata punta di saldatura, o una collisione della torcia possono influire sulla posizione del filo e sulla geometria dell'utensile. Anche una variazione nella posizione di un pezzo può causare un disallineamento. Invece di presumere che sia necessario aumentare la corrente o ridurre la velocità, è opportuno esaminare le possibilità sopra descritte. Le linee guida di misurazione di TWI spiegano anche perché la modifica del punto di misurazione della tensione può creare una differenza apparente.
| Cambiamento osservato | verbale dell'indagine | Decisione di rilascio |
|---|---|---|
| Saldatore si sposta dalla sua sede | Condizioni del dispositivo/pezzo, controllo dell'utensile e recenti collisioni o cambi di punta | Ripristina e verifica la geometria prima di rivedere le modifiche alla pianificazione. |
| Consegna del filo instabile | Cronologia di alimentazione, rivestimento, materiali di consumo e consegna | Risolvere i problemi di consegna tramite manutenzione approvata |
| Nuova indicazione di porosità | Contesto relativo alla fornitura di gas, alle condizioni dei materiali e all'ispezione | Identificare la causa e la disposizione relativa al lavoro interessato |
| Variazioni di tendenza della tensione | Stesso canale, punto di misura, base dei tempi e modalità | Distinguere le variazioni di misurazione dalla deriva del processo. |
| Cratere o problema iniziale | Transizioni ad arco, revisione della pianificazione e tempistica | Esaminare la sequenza di inizio/fine approvata |
| Modifiche dei risultati del multipass | Ordine di passaggio e registrazione del preriscaldamento/passaggio intermedio | Esaminare le condizioni termiche e la copertura di qualificazione |
Come regolare una saldatrice robotizzata?
Dopo aver identificato la causa del problema, regolare la saldatrice robotizzata apportando una modifica autorizzata al programma documentato, mantenendo il programma e le impostazioni precedenti e registrando la variabile modificata. Eseguire le ispezioni e i test richiesti e rilasciare il programma modificato solo dopo che siano stati soddisfatti i requisiti di accettazione e qualificazione specificati.
La norma ISO 17662:2025 riguarda la calibrazione, la verifica e la validazione delle apparecchiature utilizzate per la saldatura e il controllo delle variabili di processo. È necessario includere la verifica dell'idoneità della misura nell'indagine. Correggere ripetutamente un programma per compensare un componente usurato o dislocato può far sì che il successivo componente sostituito si comporti in modo diverso.
Accettazione di un sistema robotizzato di saldatura sulla base di dati di produzione
Accettare un sistema robotizzato di saldatura in base al mix di pezzi concordato, al ciclo di produzione completo, ai criteri di accettazione della saldatura e al recupero dati dimostrato. La prova deve essere eseguita nella cella configurata e nelle condizioni di produzione previste. La qualificazione della procedura, la competenza del personale, la verifica delle misurazioni e l'ispezione del prodotto devono essere chiaramente identificabili all'interno del pacchetto di accettazione.
La norma ISO 17635:2025 collega la selezione e la valutazione dei controlli non distruttivi delle saldature ai requisiti di qualità, al materiale, allo spessore, al processo e all'estensione del controllo. Specificare il metodo di ispezione e i livelli di accettazione e non convertire direttamente un grado di qualità della saldatura in un livello di accettazione dei controlli non distruttivi.
- Definire la sperimentazione. Concordare i disegni rappresentativi, i materiali, i giunti, le condizioni di montaggio, gli accessori e la procedura applicabile.
- Assisti all'intero ciclo. Comprendere le fasi di carico, posizionamento, saldatura, scarico e il limite di ispezione stabilito.
- Recuperare le prove. Richiedere le revisioni del programma/calendario, lo stato delle misurazioni, un'esportazione effettiva e le disposizioni di ispezione congiunta.
- Chiudere le eccezioni. Registrare il lavoro rifiutato, le interruzioni, i dati mancanti, il metodo di recupero e l'ambito di produzione autorizzato.
Per una richiesta relativa a Zhouxiang, è necessario presentare il pacchetto di prova durante il confronto dei sistemi robotizzati di saldatura . Il disegno del pezzo e i requisiti di collaudo dovrebbero guidare la discussione sull'attrezzatura, inclusi l'alimentatore, il dispositivo di fissaggio, il posizionatore e l'interfaccia dati richiesti nella configurazione offerta.
Esempio: si supponga un costo orario di cella di 60 $/h e si confrontino due prove ininterrotte di un'ora. Un ciclo completo di 60 secondi avvia 60 pezzi/h; con una resa al primo passaggio del 95%, produce 57 pezzi buoni al primo passaggio/h. Un ciclo di 50 secondi avvia 72 pezzi/h, ma con una resa al primo passaggio del 75% produce solo 54 pezzi buoni al primo passaggio/h. Il costo orario di cella è quindi di 60 $ ÷ 57 = 1.05 $ per pezzo buono contro 60 $ ÷ 54 = 1.11 $. Sono esclusi i costi di rilavorazione, i costi dei materiali, del filo, del gas e degli scarti. L'esercizio isola il contributo del costo orario di cella; un confronto di acquisto deve sommare i costi rimanenti sulla stessa base.
| Misura | Processo A | Prova B |
|---|---|---|
| Ciclo completo | 60 s/parte | 50 s/parte |
| Inizia ogni ora | 60 parti/ora | 72 parti/ora |
| Resa al primo passaggio | 95% | 75% |
| output di prima passata buono | 57 parti/ora | 54 parti/ora |
| Tasso di tempo di cella presunto | $ 60 / ora | $ 60 / ora |
| Costo in termini di tempo cellulare per parte di prima qualità | $ 1.05/parte | $ 1.11/parte |
Mappa dei colli di bottiglia nascosti
Le operazioni di carico e assemblaggio limitano gli avvii; la pulizia e la manutenzione della torcia interrompono la disponibilità; le code di ispezione ritardano la produzione accettata; i collegamenti mancanti dei record ritardano la disposizione. Misurare dove si verifica il tempo perso prima di acquistare un robot più veloce. Le proiezioni di risparmio di manodopera e di massima produttività dovrebbero utilizzare lo stesso mix di pezzi, la stessa definizione di personale e la stessa definizione di costo.
L'aumento della produttività richiede che il resto della linea gestisca la produzione accettata. I progetti di produzione moderni dovrebbero quindi confrontare il collo di bottiglia prima e dopo l'automazione, includendo l'ispezione e la movimentazione dei materiali. Un obiettivo di prestazione ottimale per il tempo di accensione dell'arco può rivelarsi un obiettivo di investimento inadeguato se il lavoro scartato consuma il tempo risparmiato.
Nel confronto ipotizzato, la riduzione del ciclo da 60 s a 50 s diminuisce la produzione di pezzi buoni al primo passaggio da 57 a 54 pezzi/h. Confrontare la produzione accettabile e i limiti di costo complessivi prima di approvare un investimento incentrato sulla velocità.
Verso dove si stanno dirigendo il monitoraggio e il controllo adattivo della saldatura?
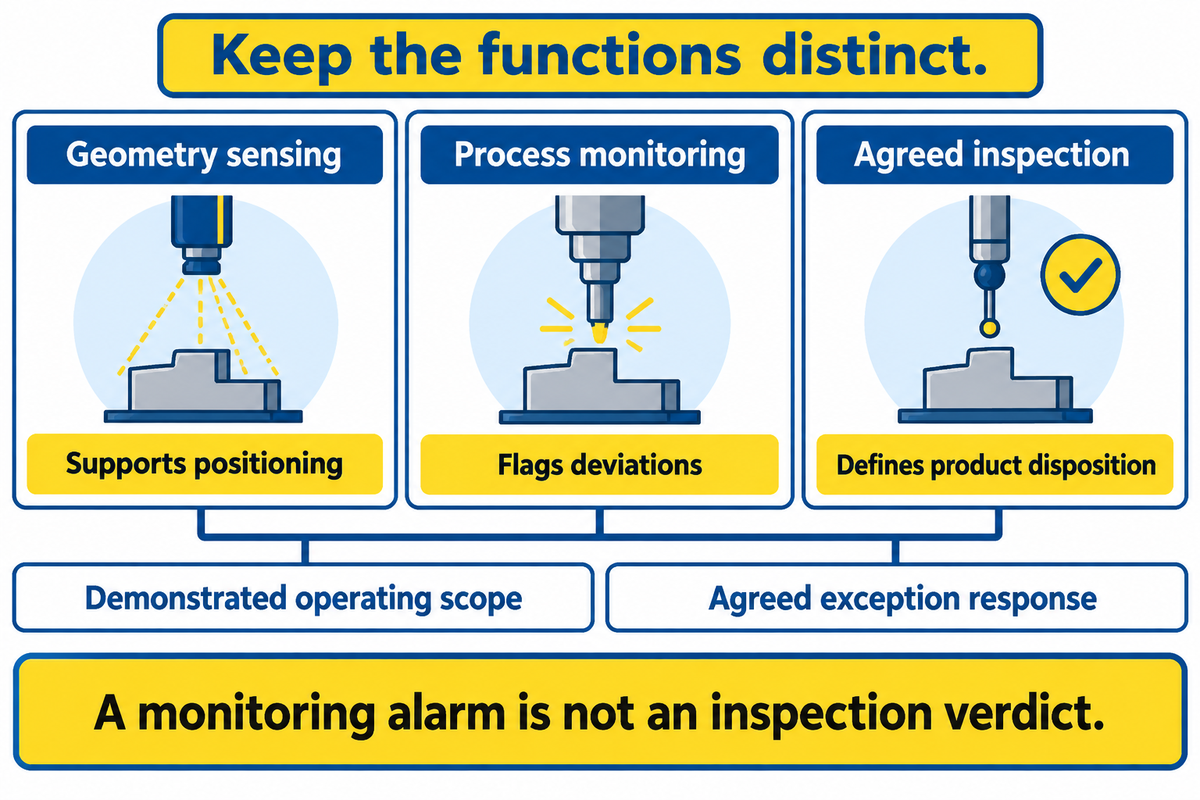
Scegliere le funzioni di monitoraggio e controllo adattivo più adatte a una specifica decisione di produzione: determinare una modifica di processo, correggere le variazioni entro limiti accettabili o recuperare una registrazione di saldatura. Ogni funzione richiede un ambito operativo definito e una risposta alle eccezioni concordata. Per i progetti in corso, i requisiti di misurazione, personale e ispezione meritano la stessa attenzione riservata alle nuove funzionalità del controllore.
Le edizioni 2025 delle norme ISO 14732, ISO 17662 e ISO 17635 trattano diverse parti di tale sistema: qualificazione del personale, garanzia della misurazione delle apparecchiature di saldatura e collaudo delle saldature. La norma ISO 14732:2025 riguarda gli operatori e i responsabili della regolazione delle saldature coinvolti nella saldatura meccanizzata e automatica rientrante nel suo ambito di applicazione. L'ufficio acquisti dovrebbe separare la formazione, la qualificazione e l'autorità di modificare un programma di produzione.
L' elenco dei documenti pubblicati dal comitato AWS D16 include documenti sulla sicurezza e la valutazione dei rischi della saldatura ad arco robotizzata, datati 2026, insieme alle specifiche di qualificazione del personale del 2025. Pertanto, le revisioni di sicurezza e integrazione sono incluse nel piano di progetto sia per i robot industriali che per i robot collaborativi. Definire un'unità "cobot" non elimina i rischi associati alla saldatura, e un'adeguata valutazione dei rischi rimane comunque necessaria.
Anche il monitoraggio ha un limite di rilevamento misurabile. Nell'abstract del loro articolo sul monitoraggio acustico GMAW del 2025 , Cullen e Ji riferiscono di aver rilevato 27 dei 30 casi di perforazione e tutti i 22 difetti di porosità nel loro studio. Le stime di penetrazione sono state confrontate con le sezioni trasversali incise. Un potenziale acquirente di apparecchiature simili necessita di informazioni sulle classi di difetti, sugli eventi non rilevati e sulle prove di validazione.
Un percorso di sviluppo pragmatico consiste nell'integrare sistemi di visione, canali di processo e registri di revisione senza perdere il loro significato individuale. Il rilevamento geometrico può essere utilizzato per il posizionamento; il monitoraggio del processo può segnalare le deviazioni; l'ispezione concordata definisce la destinazione del prodotto. Per un nuovo progetto di automazione della saldatura, è opportuno includere il recupero, la gestione delle eccezioni e le modifiche adattive consentite nella dimostrazione di accettazione. Un sensore aggiuntivo è utile quando migliora una decisione di produzione definita.
L'industria della saldatura dispone di diverse tecnologie, ma ciò che conta è la funzione che ciascuna svolge. Diversi tipi di saldatura richiedono segnali e parametri di qualificazione differenti. Per un acquirente che desidera prevenire i difetti, un allarme di monitoraggio dovrebbe attivare una risposta concordata e un'ispezione approvata dovrebbe chiudere la decisione sulla qualità.
Domande frequenti
Quali sono i 5 parametri di saldatura?
CLAMS descrive cinque fattori relativi alla tecnica di saldatura manuale ad arco.
Corrente, lunghezza dell'arco, angolo, manipolazione e velocità costituiscono il noto acronimo CLAMS. Il suo contesto è la saldatura manuale ad arco con elettrodo rivestito. Un programma di saldatura GMAW robotizzata richiede anche l'alimentazione del filo, la tensione o la regolazione, la modalità di trasferimento, la protezione, la geometria della torcia e le condizioni del giunto. Considerate l'elenco di cinque elementi come un ausilio didattico, quindi create una documentazione completa per il processo di saldatura effettivo e l'applicazione approvata.
Qual è la velocità di saldatura tipica di un robot di saldatura?
Utilizzare una velocità di traslazione validata specifica per l'articolazione, non la velocità dell'asse del robot.
Non esiste una singola velocità di avanzamento adatta a tutte le saldature robotizzate. La modalità di processo, il materiale, la geometria del giunto, la dimensione di saldatura richiesta, l'alimentazione del filo e la posizione influenzano il valore utilizzabile. La velocità massima degli assi di un robot descrive la capacità di movimento, non un programma di saldatura accettato. Confrontate i fornitori utilizzando pezzi rappresentativi, un ciclo completo definito e gli stessi criteri di accettazione della saldatura, con la velocità della torcia effettiva registrata in unità di misura coerenti.
Come testare un programma in un robot di saldatura?
Utilizzare la procedura autorizzata di verifica del percorso e di prova di saldatura per la cella.
Un team competente verifica l'identità del programma, le coordinate degli utensili e del lavoro, le condizioni delle attrezzature e il metodo operativo approvato. La verifica del percorso e la prova di saldatura hanno scopi diversi. Per la prova di saldatura, conservare l'identità del pezzo e della saldatura, i dettagli dei materiali e dei consumabili, le revisioni del programma, i valori di processo misurati e i risultati dell'ispezione. Rilasciare la versione di produzione attraverso il processo di ingegneria e qualità responsabile, preservando le qualifiche di procedura applicabili.
Quali sono gli svantaggi della saldatura robotizzata?
Le attività di installazione, programmazione, manutenzione e integrazione comportano un carico di lavoro aggiuntivo.
La ripetibilità del movimento richiede comunque componenti controllati, un'alimentazione del filo affidabile, personale qualificato e un'ispezione certificata. Un'elevata variabilità del prodotto o frequenti modifiche possono aumentare i tempi di configurazione e ridurre i benefici attesi in termini di produttività.
Quali fattori vanno considerati nel calcolo dei costi e del ritorno sull'investimento (ROI) di una cella di saldatura robotizzata?
Calcola il costo per parte accettata utilizzando un unico limite di produzione coerente.
Includere attrezzature, integrazione, dispositivi, programmazione, manodopera per il carico, materiali di consumo, ispezione, manutenzione, tempi di inattività, scarti e rilavorazioni. Separare gli investimenti una tantum dai costi operativi ricorrenti, quindi confrontare lo stesso mix di componenti e gli stessi criteri di accettazione. Il solo tempo di saldatura non tiene conto di operazioni che possono limitare la linea di produzione. Un confronto affidabile registra il ciclo completo e la produzione di pezzi buoni al primo tentativo. Il reparto finanziario può variare le ipotesi di utilizzo e di tasso di scarto per valutare la redditività; la produzione deve valutare se il ciclo è ripetibile, mentre la qualità è responsabile della decisione di accettazione. Registrare chi ha fornito ciascun input e se proviene da un preventivo, da una misurazione della produzione o da un'ipotesi di pianificazione. Quando si confronta la saldatura manuale con la saldatura automatizzata, mantenere gli stessi limiti di costo e le stesse ipotesi di personale in modo da non creare un apparente ritorno sull'investimento omettendo attività diverse.
Preparare il componente, il processo e la documentazione per l'accettazione.
Fornire un disegno rappresentativo del giunto, l'identificazione dei materiali e dei consumabili, i criteri di accettazione della saldatura richiesti e i campi dati necessari per la tracciabilità. La discussione con Zhouxiang sulle attrezzature potrà quindi iniziare con l'attività di produzione e la documentazione necessaria per la sua approvazione.
Per gli acquirenti che collaborano con il team di Zhouxiang specializzato in apparecchiature di saldatura , un approccio pragmatico si concentra su una cella di prova per i componenti e su una documentazione di processo che rimanga valida anche dopo il passaggio di consegne. I nomi dei parametri, le funzioni del software e i risultati delle prove devono rimanere collegati alla configurazione preventivata.
Riferimenti e fonti
- Misurazione dei parametri di saldatura ad arco, Guida tecnica TWI.
- Influenza della temperatura dello strato intermedio e della sequenza di saldatura su una giunzione Weldolet-Header, Mai e colleghi, Materials, 2021; abstract tramite PubMed.
- Qual è la differenza tra apporto termico ed energia dell'arco?, TWI.
- I robot supportano la saldatura ad alta velocitàAssociazione per la promozione dell'automazione, maggio 2000.
- ISO 15614-1: 2017Organizzazione internazionale per la standardizzazione, abstract pubblico.
- ISO 9001 e ISO 14001Organizzazione internazionale per la standardizzazione, abstract pubblico.
- Un dizionario dei dati di saldaturaWilliam G. Rippey, National Institute of Standards and Technology, NISTIR 7107, 2004.
- Visualizzazione in tempo reale dei dati del robot di saldatura e preparazione al futuro del sistema di gemello digitale.Magyar e colleghi, Scientific Reports, 2024; articolo completo disponibile su PubMed Central.
- ISO 9001 e ISO 14001Organizzazione internazionale per la standardizzazione, abstract pubblico.
- ISO 9001 e ISO 14001Organizzazione internazionale per la standardizzazione, abstract pubblico.
- ISO 9001 e ISO 14001Organizzazione internazionale per la standardizzazione, abstract pubblico.
- Comitato D16 sulla saldatura robotizzata e automatica, American Welding Society, elenco dei documenti pubblicati.
- Sistema online di rilevamento dei difetti e stima della penetrazione per la saldatura ad arco con gas di protezione (GMAW).Cullen e Ji, 2025; abstract pubblico.