

Una staffa può essere posizionata in modo decentrato all'interno di un dispositivo di fissaggio e produrre comunque una giunzione dritta. Una saldatura lunga può iniziare nel punto corretto e spostarsi man mano che il pezzo si riscalda. In entrambi i casi, la torcia può non trovarsi a contatto con la giunzione, e ciascuno può richiedere una misurazione diversa. Il tracciamento della saldatura robotizzata consiste nell'utilizzo del feedback dei sensori per regolare il percorso della torcia durante la saldatura.
Il tracciamento del cordone di saldatura robotizzato utilizza il feedback dei sensori per regolare il percorso della torcia durante la saldatura. Provate il rilevamento tattile prima della saldatura per un offset ripetibile del pezzo, oppure testate il tracciamento attraverso l'arco o la profilatura laser in tempo reale durante la saldatura quando il segnale identifica in modo affidabile il giunto.
Specifiche rapidi
- Prima dell'arco
- Tocca i punti di riferimento selezionati o scansiona la cucitura per individuare la giunzione.
- Durante la saldatura
- Utilizzare un sistema di feedback ad arco o un sensore di visione laser se il segnale si mantiene costante lungo tutto il percorso di produzione.
- Risultati della prova
- Confrontare la posizione della giunzione, la correzione del percorso, le saldature ispezionate e i secondi per ogni pezzo accettato.
Principali takeaways
- Un robot può seguire il giunto e comunque produrre una saldatura che non supera il controllo qualità.
- Una parte dislocata potrebbe richiedere solo un breve ciclo di contatto. Una saldatura che si muove durante il processo richiede invece un'osservazione diretta.
- Confronta le diverse opzioni di installazione sugli stessi componenti, tenendo conto di una posizione di serraggio scomoda e dell'ultimo segmento della saldatura.
Quali misure di tracciamento della saldatura robotizzata
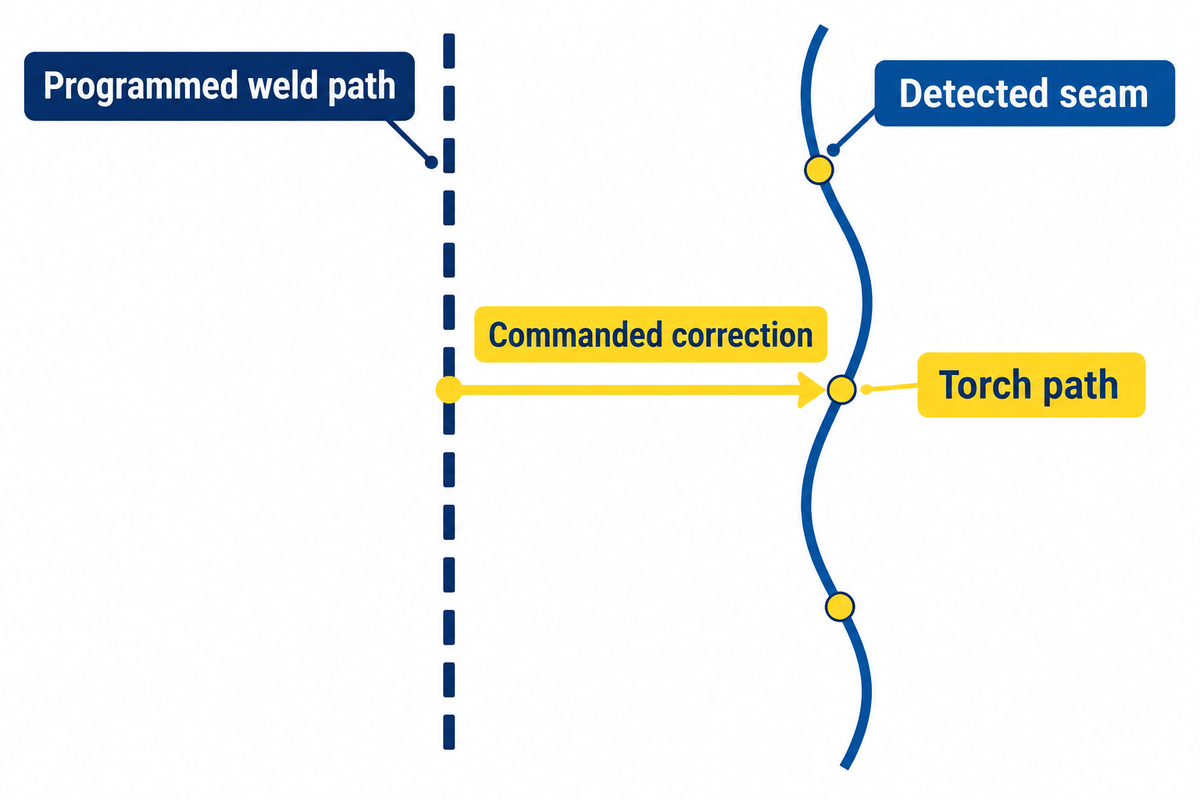
Il tracciamento del giunto nella saldatura robotizzata inizia con due posizioni. Il sistema di tracciamento del giunto confronta il percorso di saldatura programmato con una stima della posizione del giunto. La localizzazione del giunto individua il pezzo o il giunto prima dell'inizio della saldatura. Il tracciamento in tempo reale utilizza un segnale acquisito durante il processo. Un processo di saldatura automatizzato può utilizzare entrambi i metodi in sequenza.
Chiedete al fornitore di mostrare quale hardware gestisce il rilevamento e il tracciamento della saldatura e quando il robot inizia ad apportare correzioni. Nella loro guida al rilevamento e al tracciamento della saldatura , Yaskawa menziona l'utilizzo di punti noti su un pezzo per regolare il programma prima di iniziare la saldatura.
Come fa un robot a tracciare una saldatura in tempo reale?
Il controllore riceve un segnale relativo alla posizione della saldatura e stima dove spostare la torcia. Con il tracciamento dell'arco passante, il segnale può essere la corrente di saldatura. Con la profilatura laser, proviene dalla forma di una striscia proiettata su un'immagine ripresa da una telecamera. Il sistema di controllo applica la correzione al percorso del robot man mano che la saldatura procede.
Per una prova, posizionate la posizione programmata, la giunzione rilevata e la correzione comandata sulla stessa linea temporale o scala di posizione. Confrontatele con un riferimento indipendente, laddove sia possibile effettuare la misurazione. Queste registrazioni vi permettono di determinare se l'errore è iniziato con il rilevamento della giunzione, la conversione delle coordinate o il movimento stesso. La calibrazione, l'apprendimento e il posizionamento hanno contribuito alla differenza tra il riferimento e i percorsi misurati nel sistema sperimentale studiato da Mou e colleghi.
Quando il rilevamento tattile è sufficiente
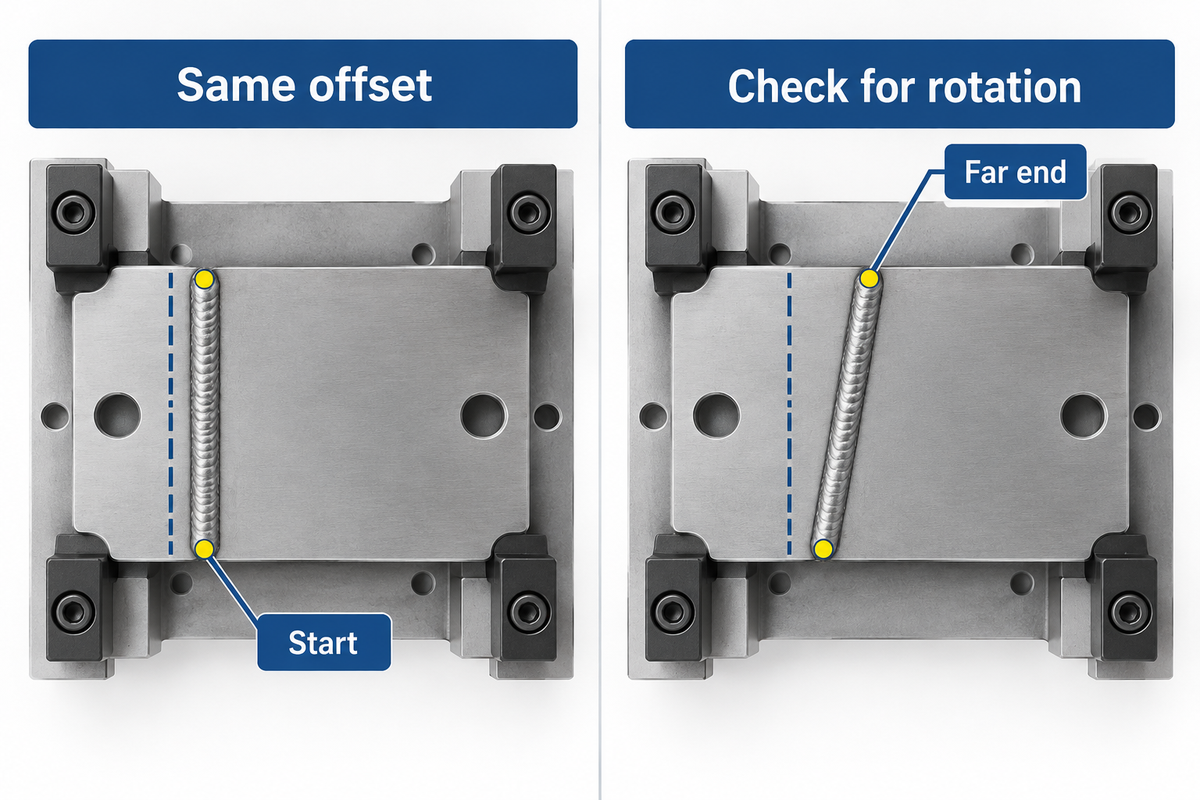
Il rilevamento tattile funziona per l'individuazione del cordone di pre-saldatura quando il giunto si muove con il pezzo e il robot può raggiungere superfici conduttive note. In un ciclo di contatto a filo, il controllore rileva il contatto in posizioni selezionate. Uno spostamento costante in queste posizioni consente di correggere il percorso programmato per quel pezzo. Descrizione del contatto a filo di Yaskawa
Consideriamo una staffa che scorre lateralmente contro un elemento di posizionamento usurato. Effettuiamo una verifica vicino all'inizio e all'estremità della saldatura. Se lo stesso disallineamento si presenta a entrambe le estremità, la staffa potrebbe essersi spostata. Un risultato diverso all'estremità richiede una verifica dell'inclinazione o di una distorsione locale. Effettuiamo misurazioni in punti aggiuntivi per distinguere le due situazioni prima di chiedere a un integratore di spostare l'intero percorso.
Nel 2020, ABICOR BINZEL ha stimato che il rilevamento del contatto del filo o dell'ugello potrebbe aggiungere dai 6 ai 10 secondi al ciclo di saldatura su un pezzo 2D. Per saldature brevi con più punti di inizio, includere il tempo di tastatura nella valutazione del ciclo di saldatura. Cronometrare l'avvicinamento, la retrazione e i tentativi di contatto sul dispositivo di fissaggio effettivo. Una piastra di prova pulita può mascherare un problema di contatto che si manifesta sulle superfici di produzione. I sistemi di tracciamento tattile del giunto che scorrono lungo la giunzione durante la saldatura devono essere valutati separatamente per quanto riguarda l'accesso e il contatto. In questo esempio, il contatto del filo è considerato una misurazione pre-saldatura. Se lo spostamento è attribuito a un localizzatore usurato, considerare il risultato osservato con un dispositivo di fissaggio riparato durante la valutazione.
Quando il tracciamento dell'arco passante si adatta alla saldatura
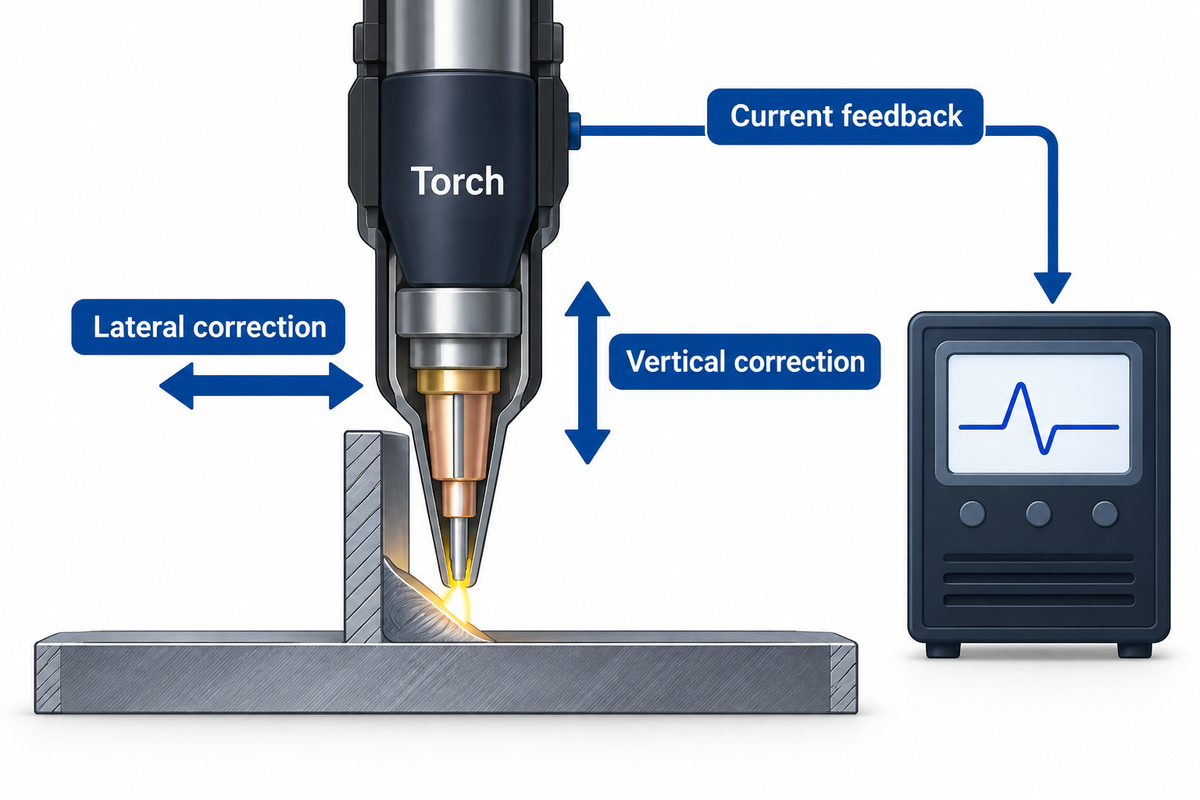
Il tracciamento dell'arco passante è un'opzione disponibile se il segnale di saldatura ad arco varia in modo ripetibile al variare della posizione della torcia di saldatura rispetto al giunto. FANUC descrive la sua opzione di tracciamento della saldatura ad arco passante come un sistema che utilizza il feedback di corrente per regolare il percorso lateralmente e verticalmente. FANUC afferma che questa opzione di tracciamento viene spesso utilizzata in combinazione con sensori tattili per individuare il punto di inizio della saldatura. Per ulteriori informazioni, consultare la documentazione di FANUC relativa al tracciamento della saldatura ad arco passante.
Immaginate una lunga saldatura d'angolo la cui posizione cambia man mano che l'assemblaggio si riscalda durante la saldatura ad arco robotizzata. Una prova di tracciamento della saldatura attraverso l'arco dovrebbe utilizzare il giunto, la sorgente e la ricetta di lavoro approvata che l'impianto eseguirà. Se la tecnica di tracciamento della saldatura proposta richiede un'intreccio, chiedete all'integratore di dimostrare che l'intreccio sia compatibile con il processo approvato. Un'esecuzione con una ricetta diversa lascia il segnale di produzione non testato.
Osservate cosa succede quando la torcia raggiunge un punto di saldatura o un'altra interruzione e il feedback diventa inaffidabile. Registrate se l'opzione proposta mette in pausa, segnala il pezzo o segue una risposta configurata. Un caso di studio pubblicato dall'Associazione per l'Avanzamento dell'Automazione descrive una cella KUKA a Trützschler che utilizzava il rilevamento tattile prima della saldatura e il rilevamento dell'arco durante il processo. Fornisce agli acquirenti un esempio di come queste operazioni possono essere suddivise su un'unica cella. L'Associazione per l'Avanzamento dell'Automazione descrive l'installazione di Trützschler.
Verifica quali processi di saldatura specifici sono supportati dall'opzione di rilevamento dell'arco proposta.
Quando la profilatura laser si guadagna il suo posto
Il tracciamento laser delle giunzioni consente di ricostruire la geometria della giunzione in aree che pochi punti di contatto non riescono a definire. In una testa di profilatura, un raggio laser traccia una linea attraverso la giunzione. Una telecamera rileva le variazioni della linea e l'elaborazione delle immagini individua un bordo o una scanalatura. Nella triangolazione laser, la telecamera inquadra la linea da un'angolazione nota.
DAIHEN descrive una striscia proiettata e una telecamera sul suo sistema FD-QT per il controller della serie FD. DAIHEN elenca 12 geometrie di giunzione integrate per questo modello. Confronta queste geometrie con la giunzione mostrata nel tuo disegno. Documentazione del sensore robotico DAIHEN.
Nella saldatura laser automatizzata, il raggio che forma il cordone di saldatura ha una funzione diversa rispetto alla linea di proiezione utilizzata dal sensore di profilo per la guida della saldatura. Chiedete al fornitore di specificare entrambi i sistemi ottici nella proposta, qualora la cella li utilizzi.
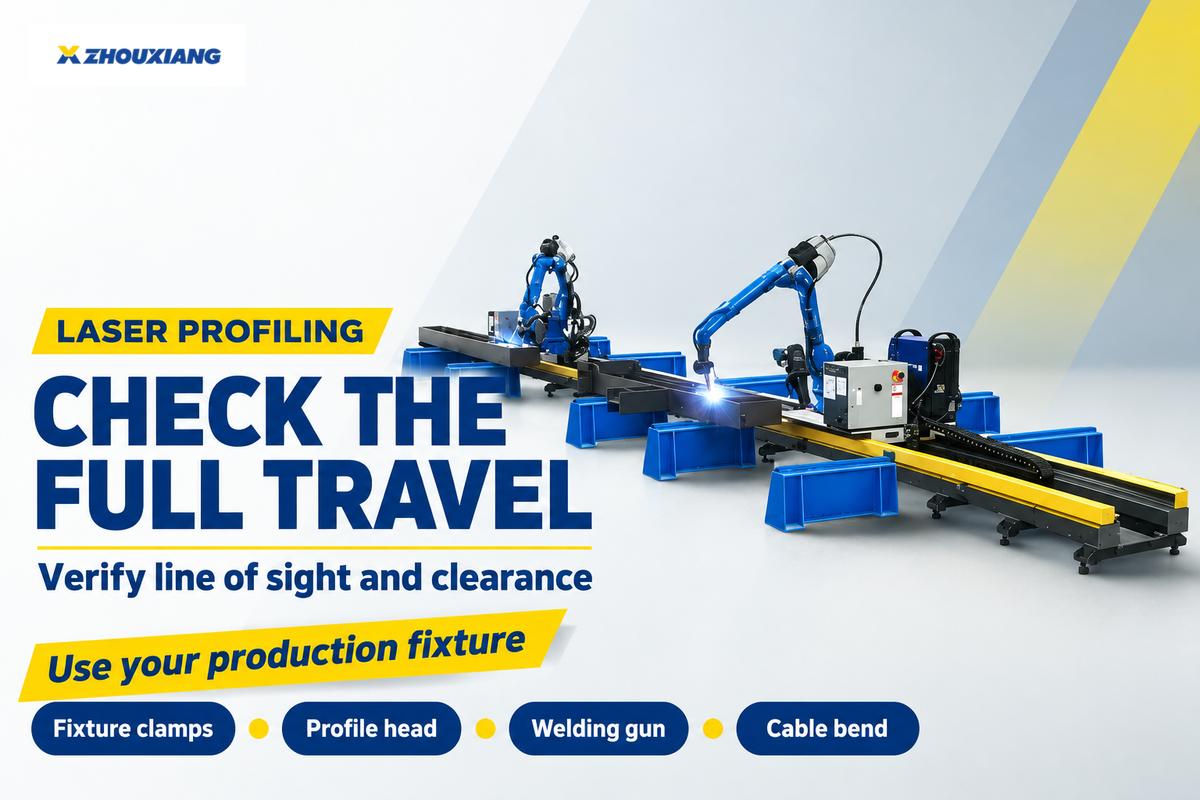
Una pre-scansione memorizzata mappa il giunto prima dell'inizio dell'arco. Mentre il robot salda, un profilometro posizionato davanti alla torcia campiona il giunto a breve distanza e il controller adatta il profilo al percorso. Prova a muovere la testa lungo l'intero movimento. Un morsetto può nascondere la linea laser. Verifica lo spazio libero per la testa di profilatura anche dove la torcia di saldatura può già passare. Chiedi al tuo fornitore di fornire le dimensioni combinate del supporto del sensore e della testa di saldatura, inclusa la curvatura del cavo. Consulta la guida al tracciamento ottico del giunto di ABICOR BINZEL.
Un esperimento sui sensori ha riportato deviazioni medie dei punti caratteristici inferiori a 0.5 mm in ciascuna direzione misurata, X e Z, dopo il posizionamento preciso sulle scanalature dritte e curve testate. Come ha misurato il fornitore la precisione di tracciamento per i vostri tipi di giunzione? Se il suo test riporta solo la posizione di saldatura rilevata, richiedete una seconda misurazione alla torcia. Per un confronto della precisione di saldatura, abbinate ogni posizione rilevata a una posizione della torcia misurata sulla stessa scala di coordinate. Un test ottico dovrebbe includere casi che possono portare alla perdita di un profilo. Un altro esperimento ha registrato la perdita di caratteristiche di giunzione rilevabili quando una forte interferenza dell'arco ha sovraesposto l'immagine. La carta per il posizionamento delle caratteristiche fornisce i risultati di entrambe le scanalature di prova . La carta per l'interferenza dell'arco mostra i fallimenti nell'estrazione delle caratteristiche.
Scegli in base al movimento dell'articolazione
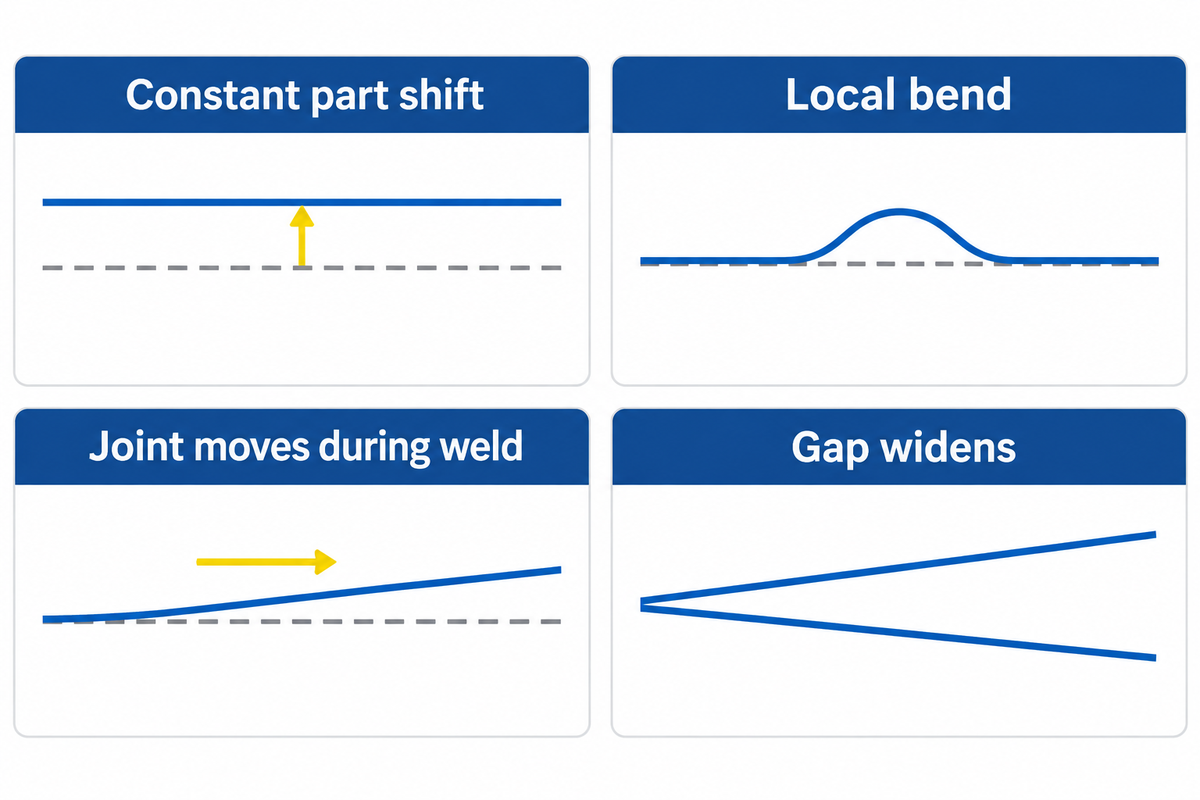
Misurare la differenza tra la saldatura programmata e quella effettiva all'inizio, al centro e alla fine di diverse parti. Quindi determinare quando si verifica tale differenza. Vengono eseguiti test diversi a seconda che la differenza sia costante, che sia presente una curvatura preesistente o che si verifichi una deviazione durante la saldatura. Confrontare la tecnologia di saldatura candidata con il modello osservato.
Se un offerente promette un tracciamento accurato delle cuciture, fornitegli i pezzi necessari affinché possa dimostrare tale precisione. Utilizzate la tabella per trasformare il modello osservato in un brief di prova.
| Tipo di variazione osservata nella sperimentazione | Candidato da testare | Cosa verificare |
|---|---|---|
| turno parziale costante | Controllare l'apparecchio e provare a toccare il filo in punti noti. | Misurare il residuo all'estremità opposta dopo aver applicato lo spostamento. |
| La parte ruota nel dispositivo | Individuare le posizioni che rivelano la rotazione. | Verificare che la correzione della parte supportata mantenga la giunzione entro la tolleranza a entrambe le estremità. |
| presenza di piega locale prima della saldatura | Provate una pre-scansione laser in cui il profilo rimane visibile. | Confronta il percorso memorizzato con i punti misurati in modo indipendente lungo la curva. |
| Il giunto si muove man mano che la saldatura procede | Confronta il tracciamento laser attraverso l'arco e il tracciamento laser in tempo reale sulla ricetta di produzione. | Confrontare la posizione della torcia alla velocità prevista e in prossimità della fine della saldatura. |
| Segnale ad arco incoerente | Prova un'altra modalità di rilevamento supportata sulla stessa articolazione. | Registra il punto in cui il segnale diventa inaffidabile sulla ricetta approvata. |
| Visione ottica bloccata | Prova un altro supporto o un altro metodo di rilevamento. | Ricontrollare lo spazio libero e la visibilità in corrispondenza dei morsetti e degli angoli. |
| Il posizionatore porta l'articolazione attraverso una sovrapposizione | Prova la modalità di tracciamento proposta con il posizionatore in funzione. | Annotare quando inizia la correzione e come si comporta durante la fase di sovrapposizione. |
| Il divario si allarga oltre l'intervallo approvato | Richiedere la fermata proposta, la segnalazione o l'adattamento approvato. | Verificare le condizioni registrate e la destinazione del componente. |
| Nessuna deviazione significativa | Mantieni la configurazione attuale come caso di confronto. | Confermare la produzione e l'ispezione sull'intero mix di componenti rappresentativo. |
Il rilevamento di un gap aggiunge una seconda decisione. Un sistema di tracciamento della saldatura può seguire il centro di una scanalatura che si allarga mentre il gap di saldatura supera l'intervallo accettato per quel lavoro. Uno studio sulla saldatura adattiva ha utilizzato misurazioni del gap pre-saldatura per calcolare le condizioni di saldatura durante la saldatura. Se un fornitore propone una regolazione dei parametri di saldatura, chiedete quali input utilizza e confrontate la risposta con i vostri limiti approvati, utilizzando come riferimento la guida alla finestra di processo di saldatura robotizzata . Sharif et al., Quarterly Journal of the Japan Welding Society.
Tracciamento dei test sui componenti di produzione
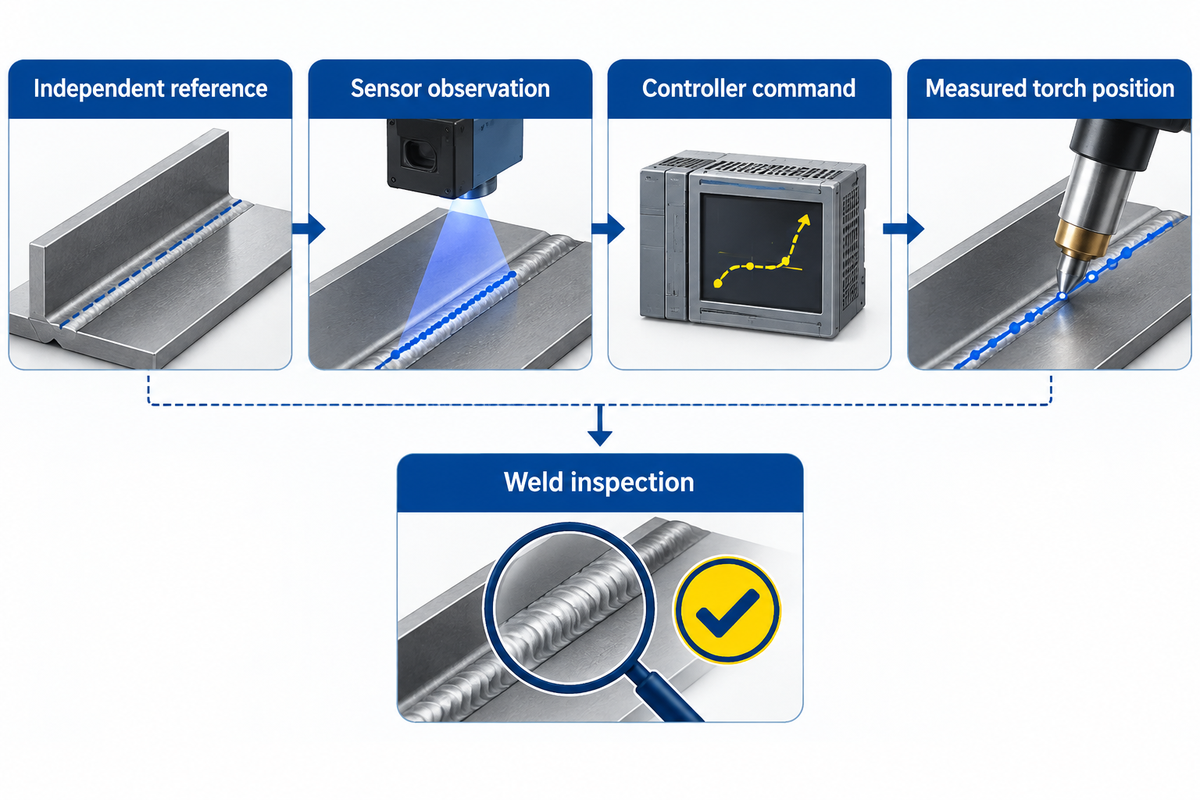
Una prova di accettazione efficace ci permette di risalire a ogni saldatura, dal pezzo al dispositivo di fissaggio, dalla ricetta di lavoro e dai dati di tracciamento. Definire le tolleranze con il team di qualità prima della dimostrazione. Eseguire la stessa combinazione di pezzi su entrambe le configurazioni. Includere la posizione del dispositivo di fissaggio con il gioco minimo, l'intervallo normale di accoppiamento e qualsiasi condizione ricorrente che interrompa il rilevamento.
| Record | Cosa catturare | Decisione che sostiene |
|---|---|---|
| Parte e accessorio | Identificativo del componente, identificativo del dispositivo di fissaggio e ordine di esecuzione. | Collega il registro del controller al componente ispezionato. |
| Condizione articolare | Tipo di cucitura, vestibilità e punti in cui l'accesso è limitato. | Verificare se l'errore è concentrato in parti particolari. |
| Ricetta e velocità | Ricetta di lavoro approvata e velocità di spostamento pianificata. | Verifica che entrambe le opzioni abbiano eseguito lo stesso lavoro. |
| Riferimento di cucitura indipendente | Misurazione di riferimento all'inizio, a metà e alla fine. | Fornire una base di confronto con la lettura del sensore. |
| Osservazione del sensore | Rilevata la posizione della cucitura e il momento o la posizione lungo il percorso. | Individua il punto in cui la stima si discosta per la prima volta dal valore di riferimento. |
| Comando del controller | È stata richiesta la correzione del percorso nelle stesse posizioni. | Verifica quando il controller ha iniziato ad applicare l'offset. |
| Posizione della torcia misurata | Traiettoria della torcia osservata nel sistema di riferimento condiviso. | Confrontare il residuo effettivo con il limite di parte concordato. |
| Perdita di segnale e disposizione | Ubicazione dell'evento, risposta registrata e esito parziale. | Verificare che la perdita di segnale sia visibile nella registrazione della prova. |
| Tempo di ciclo e ispezione | Tempo trascorso, conteggio accettato, risultati dell'ispezione e rilavorazioni. | Confrontare i secondi per ogni pezzo accettato insieme alla qualità della saldatura. |
Una prova circonferenziale del tubo cattura la posizione in cui il posizionatore riporta la saldatura all'inizio. Registra la data e l'ora della prima correzione valida e di eventuali profili mancanti nella sovrapposizione. Questo aiuta a determinare quando la posizione della saldatura è cambiata, prima o dopo che il feedback è stato perso.
La qualità della saldatura richiede una propria documentazione. I dati di tracciamento mostrano dove il sistema ha rilevato il giunto e come ha reagito. Il sensore potrebbe mantenere la torcia centrata sul bagno di saldatura mentre la saldatura finita deve ancora essere ispezionata. Utilizzare il metodo di ispezione concordato e verificare l'eventuale penetrazione incompleta della saldatura, se necessario. La norma ISO 17662:2025 tratta la calibrazione, la verifica e la validazione delle apparecchiature di produzione per la saldatura, escludendo dal proprio ambito di applicazione i requisiti relativi alle ispezioni di conformità del prodotto finito.
Confronta il costo di installazione del sistema di tracciamento
Due sistemi di tracciamento delle saldature possono utilizzare hardware simile e richiedere comunque un lavoro diverso per comunicare con il robot e la fonte di alimentazione. Il confronto delle offerte richiede che entrambi i fornitori offrano lo stesso prezzo per la prova di produzione e utilizzino gli stessi limiti di ambito. Il NIST identifica le interfacce tra dispositivi e sensori come una fonte di integrazione personalizzata. (Vedi il programma di integrazione dei sistemi robotici del NIST ).
Quali fattori influenzano il prezzo di un intervento di retrofit per il tracciamento delle cuciture?
Il prezzo di installazione di una cella di saldatura industriale è influenzato dal sensore, dalle opzioni di controllo supportate, dalla lavorazione meccanica e dai tempi di messa in servizio. Verificate se i preventivi per il sistema di saldatura includono montaggio, cavi, software e prove ripetute. Richiedete voci separate per i tempi di fermo programmati e la manutenzione, in modo da poter confrontare entrambe le offerte.
| riga di citazione | Ambito incluso per confermare |
|---|---|
| Hardware e opzioni | Opzioni per sistema di sensori, staffa, cavi e controller a seconda della versione. |
| Integrazione cellulare | Modifiche al dispositivo o al montaggio, calibrazione, interfaccia sorgente e programmazione del lavoro. |
| Accettazione della produzione | Collaudo dei pezzi, ispezione, passaggio di consegne all'operatore e qualsiasi ciclo di collaudo successivo alla correzione. |
| Tempo di impianto e manutenzione | Tempi di inattività per l'installazione, pulizia, pezzi di ricambio e assistenza post-consegna. |
In questo esempio pratico, confrontate la produzione accettata e il tempo di saldatura impiegato per due opzioni che partono dalla stessa dimensione del lotto e utilizzano la stessa regola di ispezione. L'opzione A richiede 72 minuti e produce 92 pezzi accettati, ovvero 46.96 secondi per pezzo accettato. L'opzione B richiede 78 minuti e produce 97 pezzi accettati, ovvero 48.25 secondi per pezzo accettato. L'opzione A richiede meno tempo per pezzo accettato. L'opzione B fornisce cinque pezzi accettati in più dallo stesso lotto e richiede sei minuti in più. Utilizzate la metrica che riflette il vincolo effettivo dell'impianto.
Verificare l'idoneità del controller e del fornitore
Valutare la compatibilità con il robot specifico, la versione del controller, la sorgente di alimentazione per la saldatura e la modalità di correzione supportate. Robot di saldatura tradizionali con controller meno recenti: verificare la disponibilità dell'opzione per la versione del software utilizzando il codice opzione della combinazione o il documento di interfaccia. Per la saldatura TIG, verificare se l'opzione è specificata per il processo e la sorgente di alimentazione. Includere il test di accettazione nel preventivo.
Assegnare la responsabilità della calibrazione, del comportamento in caso di perdita di segnale e dell'assistenza alla parte in grado di verificare la risposta e ripetere la prova di accettazione dopo una modifica al controller o alla fonte di alimentazione. Indicare il contatto che la manutenzione deve utilizzare quando una modifica alla saldatrice influisce sull'input del sensore. Per una cella che esegue diverse applicazioni di saldatura, identificare quali lavori richiedono una configurazione o calibrazione del sensore specifica.
Invia al fornitore della cella di saldatura un disegno congiunto, foto del dispositivo di fissaggio e la velocità di avanzamento prevista. Indica l'area meno accessibile e descrivi come la produzione ispeziona la saldatura. La famiglia di robot di saldatura collaborativa di Zhouxiang include il tracciamento tramite visione laser. Quando richiedi informazioni su una configurazione di robot di saldatura Zhouxiang, porta con te la documentazione della prova in modo che la proposta specifichi il controller, il sensore e le condizioni di giunzione previste.
Domande frequenti
Quando è necessario il tracciamento della saldatura in una cella di saldatura automatizzata?
Il monitoraggio in tempo reale diventa utile quando il giunto si discosta dal percorso programmato durante l'esecuzione e il feedback proposto è in grado di rilevare la variazione. Verificare innanzitutto le attrezzature e le giunzioni dei pezzi di produzione. Se l'intero giunto si sposta contemporaneamente prima dell'inizio dell'arco, una correzione della posizione del pezzo può risolvere il problema con un ciclo di rilevamento più breve.
È possibile utilizzare il tracciamento della saldatura su una tubazione robotizzata?
Sì, a condizione che il sensore possa rilevare la giunzione attorno al tubo e che il robot e il posizionatore siano coordinati. Un operatore di tubi della community ABB Robotics ha riferito che l'arco è iniziato nella posizione corretta. La torcia si è poi allontanata brevemente dalla giunzione. Il feedback di tracciamento ha corretto la traiettoria. Se il sistema proposto utilizza un passaggio di consegne simile, richiedete una prova sul vostro dispositivo. Documentate entrambi i lati della transizione e qualsiasi sovrapposizione. Discussione nella community ABB Robotics.
È possibile dotare un robot di saldatura esistente di un sistema di tracciamento della saldatura?
Un retrofit potrebbe essere possibile se il controller supporta l'input proposto ed è in grado di applicare la correzione di traiettoria necessaria. È inoltre necessario disporre di spazio sufficiente per montare l'hardware e far passare i cavi lungo l'intera escursione del movimento. Richiedete informazioni sulla versione del controller, l'alimentazione e le opzioni disponibili, quindi testate la combinazione alla velocità prevista.
Un sistema di tracciamento laser delle giunture può verificare la penetrazione?
No. Il sistema di tracciamento laser della saldatura segnala la geometria o la posizione del giunto. Verificare la penetrazione della saldatura con il metodo specificato per il pezzo.
La tecnica di tracciatura della saldatura risolve il problema di un'apertura che si allarga lungo la saldatura?
No. Il sistema di tracciamento può mantenere la torcia centrata man mano che l'apertura si allarga. Confrontare lo spazio misurato con l'intervallo accettato per il lavoro prima di scegliere un arresto, una bandierina o una regolazione approvata.
Riferimenti e fonti
- Mou et al. sui percorsi di riferimento e misurati nel tracciamento robotizzato della saldatura.
- Studio di caso dell'Associazione per il Progresso dell'Automazione sui sensori di tocco e ad arco.
- Studio sui sensori per il posizionamento preciso di elementi in scanalature dritte e curve
- I sensori sperimentano il rilevamento in presenza di interferenza ad arco.
- Studio pubblicato sulla rivista trimestrale della Società Giapponese di Saldatura in merito alle condizioni di saldatura basate sul gap.
- Ambito di applicazione della norma ISO 17662:2025 per le apparecchiature di saldatura di produzione
- Ricerca del NIST sull'interoperabilità e l'integrazione dei sistemi robotici









