تم التحديث في نوفمبر 2026 · مرجع جودة لحام الهياكل الفولاذية وخطوط الأنابيب
في عمليات التصنيع، تحدث عيوب اللحام بالقوس الكهربائي الصناعي خارج وصلة اللحام. وتحدث هذه العيوب عندما يلامس قطب اللحام أو فوهة اللحام النشطة أو مشبك التأريض غير المحكم الفولاذ المكشوف. تشير الإرشادات المعدنية الصادرة عن مركز ابتكار وصل المواد (MaJIC) إلى أن ومضة سريعة يمكن أن ترفع درجة حرارة الفولاذ إلى حوالي 2,500 درجة فهرنهايت. تعمل الصفيحة الباردة المحيطة على تبريد الفولاذ بسرعة إلى 500 درجة فهرنهايت في غضون ثوانٍ. وكما هو محدد في معيار AWS D1.1/D1.1M:2025-AMD1 ، يجب تسوية العيوب العرضية للحصول على سطح أملس وفحصها للتأكد من سلامتها. تنص قواعد خطوط الأنابيب بموجب المادة 195.226 من قانون اللوائح الفيدرالية رقم 49 على ضرورة إما تسوية الشقوق بالكامل ضمن حدود التفاوت المسموح بها لجدار الأنبوب أو إزالة الأسطوانة بالكامل.
حتى العيوب الصغيرة الناتجة عن عدم استقرار بدء اللحام، أو عدم التحكم السليم في القوس الكهربائي، تتطلب فحصًا تحت السطح. نادرًا ما يُزيل التلميع السطحي تغير الطور الكامن. تُفصّل فحوصات الصلابة الميدانية في منتدى التفتيش والتأهيل التابع لجمعية اللحام الأمريكية . تُظهر هذه الفحوصات أن ندبة الصقل المستوية قد تُسجّل قراءة أقل من 18 على مقياس روكويل C عند سطح مُلطّخ. مع ذلك، لا يزال هناك لبّ مارتنسيتي بصلابة تتراوح بين 34 و42 على مقياس روكويل C على عمق حوالي 1/32 من البوصة تحت السطح. يتطلب إزالة هذه الطبقة المتصلبة تمامًا عملية صقل مُتحكّم بها وتخليل كيميائي باستخدام بيرسلفات الأمونيوم أو نيتال. بعد ذلك، يُجري المفتشون اختبار الجسيمات المغناطيسية والتحقق من سُمك الجدار بالموجات فوق الصوتية.
المواصفات السريعة: عيوب اللحام بالقوس الكهربائي وحدود التصرف وفقًا للرموز
| دورة التبريد الحراري على الفولاذ البارد | يسخن فوق 2,500 درجة فهرنهايت ويبرد ذاتيًا تحت 500 درجة فهرنهايت في ثوانٍ (MaJIC / Canadian Metalworking) |
| صلابة الطبقة السطحية واللحام المقاسة | RC 34 إلى 42 نقطة صلبة تحت السطح (بيانات حقل AWS CWI)؛ 500 إلى 751 ذروة HV10 على فولاذ S355 (NIH PMC11084295) |
| عمق الحفر النموذجي لتغيير الطور | يبلغ الحد الأدنى لعمق الطحن حوالي 1/32 بوصة (0.8 مم)، ويتم صقله حتى درجة نعومة 120 قبل التخريش الكيميائي. |
| تركيبات التصليد الكيميائي والحفر | 20% بيرسلفات الأمونيوم / 80% ماء بالوزن عند درجة حرارة من 120 إلى 150 درجة فهرنهايت (أو رذاذ بنسبة 1:10 عند درجة حرارة 60 فهرنهايت)؛ 3% إلى 5% نيتال لمدة 10 ثوانٍ |
| أقصى عمق لطحن خطوط الأنابيب | حتى 12.5% من سمك الجدار الاسمي (87.5% من أرضية الجدار المتبقية وفقًا لتفاوت التصنيع و49 CFR 195.226) |
| المعايير الحاكمة (2025-2026) | AWS D1.1/D1.1M:2025-AMD1، BS EN ISO 5817 (المرجع 601)، 49 CFR § 195.226، 29 CFR § 1910.254، AMS 2700 |
ما هي عيوب لحام القوس الكهربائي؟ علم المعادن والتبريد السريع وتحليل الأعطال
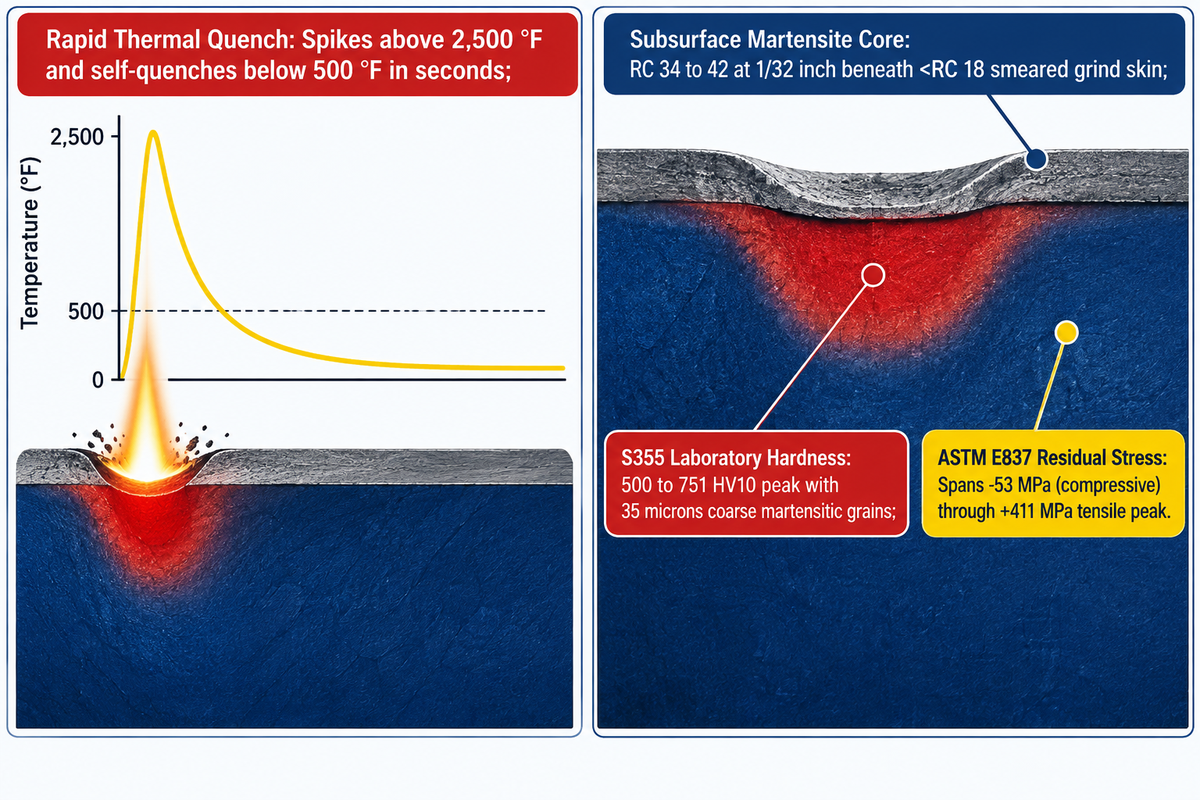
تُعرف نقطة الاشتعال الموضعية بأنها حفرة منصهرة موضعية ومنطقة متأثرة بالحرارة متصلبة تتشكل خارج وصلة اللحام. ووفقًا لبيانات مركز أبحاث المعادن الكندية (MaJIC) المنشورة في مجلة Canadian Metalworking، ترتفع درجة حرارة هذه النقطة إلى ما يزيد عن 2,500 درجة فهرنهايت، ثم تنخفض إلى أقل من 500 درجة فهرنهايت في غضون ثوانٍ. وفي دراسة NIH رقم PMC11084295 على فولاذ S355 ، تصل درجة التصلب السريع إلى ما بين 500 و751 HV10.
يفسر بعض العاملين في الورش علامات القوس الكهربائي العرضية على أنها خدوش سطحية يمكن تغطيتها بالرش بالرمل أو الطلاء التمهيدي. أي شيء يتسبب في ظهور خط سحب قد يؤدي إلى ضربة عرضية. يؤدي ذلك إلى انصهار بركة منصهرة سطحية مع توصيل كمية حرارة إجمالية شبه معدومة إلى قطعة عمل باردة ضخمة. تعمل قطعة العمل الباردة كمشتت حراري فوري وتغير بنية المعدن الأساسي. يؤدي هذا التسخين والتبريد السريع إلى حبس الكربون في شبكة بلورية رباعية الأضلاع مشوهة مركزية الجسم. ينتج عن التبريد السريع مارتنسيت غير مُقسّى. كما يترك إجهادات متبقية تتراوح من -53 ميجا باسكال (ضغط) إلى +411 ميجا باسكال (مع ذروة إجهادات الشد المتبقية بين +300 و+411 ميجا باسكال) في اختبارات حفر الثقوب وفقًا لمعيار ASTM E837 على عينات S355 ذات الأقطاب الكهربائية المستديرة.
في تحليل الأعطال الرسمي، يُعتبر كل أثر لقوس كهربائي غير مُزال بمثابة نقطة تصلب معدنية وشق إجهاد هندسي في آنٍ واحد. أثناء تحميل وتفريغ حركة المرور على الجسر، تنتشر الشقوق الدقيقة التي تبدأ على حافة الحفرة المتصلبة على طول السطح السفلي للجسر، وقد تختلط بأنواع أخرى من تشققات التآكل الإجهادي، مثل الشقوق. كما تُحفز تقلبات ضغط الأنابيب الداخلية نمو الشقوق نفسه. يأخذ المصنّعون الذين يُقيّمون التشققات الباردة الناتجة عن الهيدروجين في اللحامات الإنشائية في الاعتبار ثلاثة عوامل مُسببة لظهور القوس الكهربائي: المارتنسيت غير المُقسّى، والإجهاد الشدّي الموضعي، والهيدروجين المحتبس، سواءً من التدفق المُشبع أو الشحم.
لماذا يؤدي القوس الكهربائي الشارد على الفولاذ إلى تكوين المارتنسيت غير المقسى والتشققات الدقيقة؟
يُنتج القوس الكهربائي الشارد مارتنسيتًا غير مُقسّى، لأنّ تلامس القوس الكهربائي في أجزاء من الثانية يُذيب بركةً سطحيةً دون تسخين مسبق للصفيحة. هذه الكتلة الباردة تُؤدي إلى معدل تبريد شديد. لا يستطيع الكربون الانتشار في الفريت والبيرلايت اللينين. تحت أقطاب كهربائية دائرية بقطر 4.00 مم على فولاذ S355 بسمك 10 مم، تُوثّق دراسة NIH PMC11084295 وجود حبيبات بلورية مارتنسيتية خشنة بحجم 35 ميكرون أو أكبر.
أثناء اللحام متعدد الطبقات العادي داخل أخدود مشطوف، يؤدي التسخين المستمر إلى إبطاء التبريد، وتُخفف الطبقات اللاحقة من حرارة اللحامات السابقة. أما اللحام خارج الأخدود فلا يخضع لأي طبقات تخفيف حرارة. هذا ما يُغطى في منهج لحام الأنابيب بمعهد بحيرة واشنطن للتكنولوجيا . تتقلص الجزر المارتنسيتية المعزولة أثناء التبريد، مُسببةً تشققات عميقة أو فراغات مجهرية أسفل اللحام. أجرى مفتشو اللحام المعتمدون من جمعية اللحام الأمريكية (AWS) عروضًا توضيحية للثني الموجه على قضبان مسطحة بقياس 3/8 بوصة و1/2 بوصة. استخدموا أسلاك اللحام E6010 أو E7018 أو MIG، وقاموا بصقل سطح الفولاذ قبل العرض التوضيحي. حتى بعد صقل السطح، انفتحت العينة فجأة عند نقطة اللحام أثناء الثني.
الأسباب الشائعة لانفجارات القوس الكهربائي مقابل تناثر اللحام، وتناثر الشرر، وتآكل اللحام
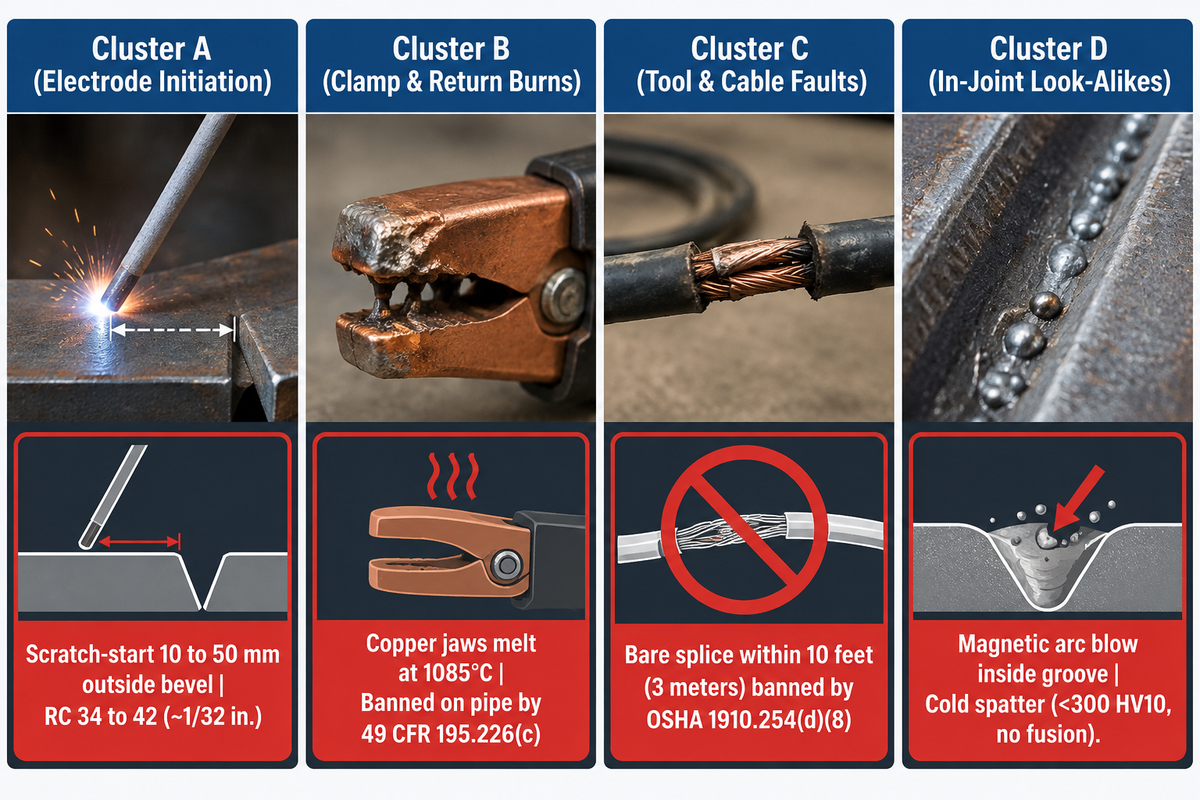
تتسبب أربعة مسارات في حدوث شرارة كهربائية في المعدن الأساسي. ثلاثة من هذه المسارات هي: بدء الشرارة من خدش ناتج عن قطب كهربائي خارج التجويف، والتلامس مع الفولاذ، وانتشار الشرارة عبر مشبك أرضي غير محكم. أما المسار الرابع فهو تسرب التيار عبر وصلات الكابلات، وهو أمر محظور ضمن مسافة 3 أمتار (10 أقدام) وفقًا لقانون السلامة والصحة المهنية (OSHA) 29 CFR 1910.254(d)(8) . تؤدي الشرارات الكهربائية الحقيقية في المعدن الأساسي إلى انصهاره، على عكس الشرارات الباردة.
تتعثر عمليات فحص مواقع العمل عندما يُسيء اللحامون تفسير هذا النوع من العيوب، مُعتبرينها عيوبًا في أخدود اللحام. ولحل مشكلة ضربات القوس الكهربائي، يجب فهم أن انصهار المعدن الأساسي يختلف عن تناثر اللحام. تتجمد قطرات تناثر اللحام المتناثرة على طبقة الأكسدة دون انصهار عميق، وإذا وُجد جذر قوس كهربائي غير طبيعي عند نقطة الاصطدام، فإنه سيندمج مع المعدن الأساسي. يُخلّف التآكل عند حافة اللحام أخدودًا خطيًا متصلًا على طول الحافة المنصهرة، بدلًا من حفرة على طول حدود الانصهار. تختلف آثار التآكل الخطي عند حافة اللحام عن علامات تلامس القطب الكهربائي، ويمكن تحديدها من خلال فحص أسباب التآكل عند حافة اللحام وقياس الأخدود.
أثناء التشغيل، تُشكّل هذه العدسات الموضعية عالية الصلابة نقاطًا بالغة الخطورة لبدء التشققات، بل ومواقع أساسية لها. ويُعدّ تقوّس دائرة العودة خطيرًا بنفس القدر. غالبًا ما يُعثر على مشبك زنبركي ضعيف فوق الصدأ أو الطلاء أو بقع اللحام الملتصقة على خط أنابيب بقطر 16 بوصة أو عارضة ثقيلة. عندها يقفز تيار اللحام عبر الفجوة الهوائية ويُذيب المشبك داخل قطعة العمل. تنصهر فكوك سبائك النحاس عند حوالي 1085 درجة مئوية، ومن المعروف أنها تخترق حدود حبيبات الفولاذ، مما يُسبب تشققًا هشًا. كما يحظر قانون السلامة والصحة المهنية (OSHA) رقم 29 CFR 1910.254(c)(2)(iii) استخدام السلاسل أو الحبال السلكية أو الرافعات أو الأوناش أو المصاعد لنقل تيار اللحام.
ما هي الأسباب الشائعة لانقطاع التيار الكهربائي؟
تشمل الأسباب الشائعة لانحراف القوس المغناطيسي عدم تناظر المجال المغناطيسي قرب نهايات الصفائح، والمغناطيسية المتبقية في شطبات أنابيب الصلب، وارتفاع شدة التيار المستمر، وسوء وضع سلك اللحام. وعلى عكس ضربة القوس الخارجية التي تُخمد المعدن الأساسي خارج الوصلة، فإن انحراف القوس يُحرف قوس اللحام النشط داخل الأخدود، مما يؤدي إلى عدم الانصهار.
يحدث انحراف القوس الكهربائي أثناء اللحام بالتيار المستمر بالقرب من نهايات الصفائح، وفتحات الجذور العميقة، وشطفات الأنابيب الممغنطة. يتغلب اللحامون على انحراف القوس بتقصير طول القوس وتوجيه القطب الكهربائي نحو الانحراف. كما يمكنهم وضع سلك اللحام في الاتجاه المعاكس للحام. وكحل أخير، يمكن للحامين استخدام التيار المتردد ضمن حدود 80 فولت تيار متردد و100 فولت تيار مستمر المحددة في معيار OSHA 29 CFR 1910.254(b)(3). لا تسمح أي من التعديلات المغناطيسية بحدوث ضربة عرضية على الفولاذ الأساسي المكشوف خارج الشطفة.
| مجموعة العيوب | نوع الانقطاع المحدد | أين يظهر | تأثير منطقة الخطر الحراري تحت السطح وصلابة السطح | التخلص المطلوب من المتجر |
|---|---|---|---|---|
| المجموعة أ: أخطاء بدء تشغيل الأقطاب الكهربائية | 1. بدء تشغيل اللحام بالقوس المعدني المحمي (SMAW) بالخدش | حافة مشطوفة خارجية من 10 إلى 50 مم | مارتنسيت RC 34 إلى 42 (عمق ~1/32 بوصة) | طحن بسمك 1/32 بوصة تقريبًا، تلميع بورق صنفرة 120، حفر حمضي + MT |
| المجموعة أ: أخطاء بدء تشغيل الأقطاب الكهربائية | 2. ضربة التنجستن بتقنية GTAW | شفة مجاورة أو جدار أنبوب | فوهة ضحلة + خطر وجود شوائب من التنجستن | امزج واطحن حتى يصبح المزيج ناعمًا، ثم تحقق من إزالة الشوائب باستخدام جهاز PT أو RT |
| المجموعة أ: أخطاء بدء تشغيل الأقطاب الكهربائية | 3. وخز سلك اللحام MIG غير المستهلك | منطقة خلوص الفوهة بالقرب من الشبكة | بقعة إخماد موضعية تتراوح قوتها بين 500 و 650 HV10 | شحذ الريشة بميل 1:4، تحقق من سلامتها بواسطة MT |
| المجموعة ب: تيار العودة وحرق المشبك | 4. احتراق القوس الكهربائي بسبب مشبك زنبركي غير محكم | طرف الشفة أو مقعد مشبك جسم الأنبوب | منطقة متأثرة بالحرارة عميقة + تشققات بين حبيبات النحاس في بورصة لندن للمعادن | قم بإزالة الشق، ثم قم بالنقش باستخدام بيرسلفات بنسبة 20%، ثم افحص جدار السطح بالموجات فوق الصوتية. |
| المجموعة ب: تيار العودة وحرق المشبك | 5. حرق لسان التأريض الملحوم | الأنبوب الخارجي (محظور بموجب 49 CFR 195.226c) | منطقة متأثرة بالحرارة بكامل سمكها وإجهاد متبقٍ عالٍ | ممنوع استخدامه في خطوط أنابيب السوائل؛ ويتطلب قطعاً أو إصلاحاً |
| المجموعة ب: تيار العودة وحرق المشبك | 6. قوس التذبذب لسلسلة الرافعة / الرافعة | وصلات تلامس سلسلة وحلقات رفع | سلسلة التحميل الهشة (محظورة بموجب 1910.254c2iii) | قم بعزل حزام الكتف فورًا؛ اطحن سطح وصلة MT |
| المجموعة ج: أعطال الأدوات والكابلات | 7. وضع إبرة غير معزولة | لوحة سطح السفينة، أو السقالة، أو أنبوب الغلاية | حفر متعددة متجمعة (تسرب أنبوب الغلاية أقل من أسبوع) | تطبيق قاعدة الحامل 1910.254(د)(7)؛ الطحن + الحفر |
| المجموعة ج: أعطال الأدوات والكابلات | 8. وصلة كابل مكشوفة (أقل من 10 أقدام) | حافة شفة العارضة محكوكة بالرصاص | ضربة سحب خطية + مسار مقوى RC من 34 إلى 42 | استبدل الكابل وفقًا للمادة 1910.254(د)(8)-(9)؛ امزج الطحن |
| المجموعة د: عيوب متشابهة في المفاصل | 9. نفخ القوس المغناطيسي المتجول | داخل أخدود اللحام وجذر اللحام | منطقة التأثير الحراري للحام العادي؛ تسبب نقص الانصهار / المسامية | اضبط سلك التأريض وطول القوس الكهربائي؛ واقطع السلك إذا لم يكن منصهرًا. |
| المجموعة د: عيوب متشابهة في المفاصل | 10. تناثر اللحام البارد الملتصق | من 5 إلى 100 مم بجانب خرزة اللحام | لا يوجد انصهار للمعادن الأساسية (<300 HV10 الفولاذ الأساسي) | قم بتنظيف الرقائق أو قرص الصنفرة الخفيف قبل التنظيف بالرمل |
معايير قبول ضربة القوس الكهربائي: مقارنة بين معايير AWS D1.1:2025 وISO 5817 وAPI 1104
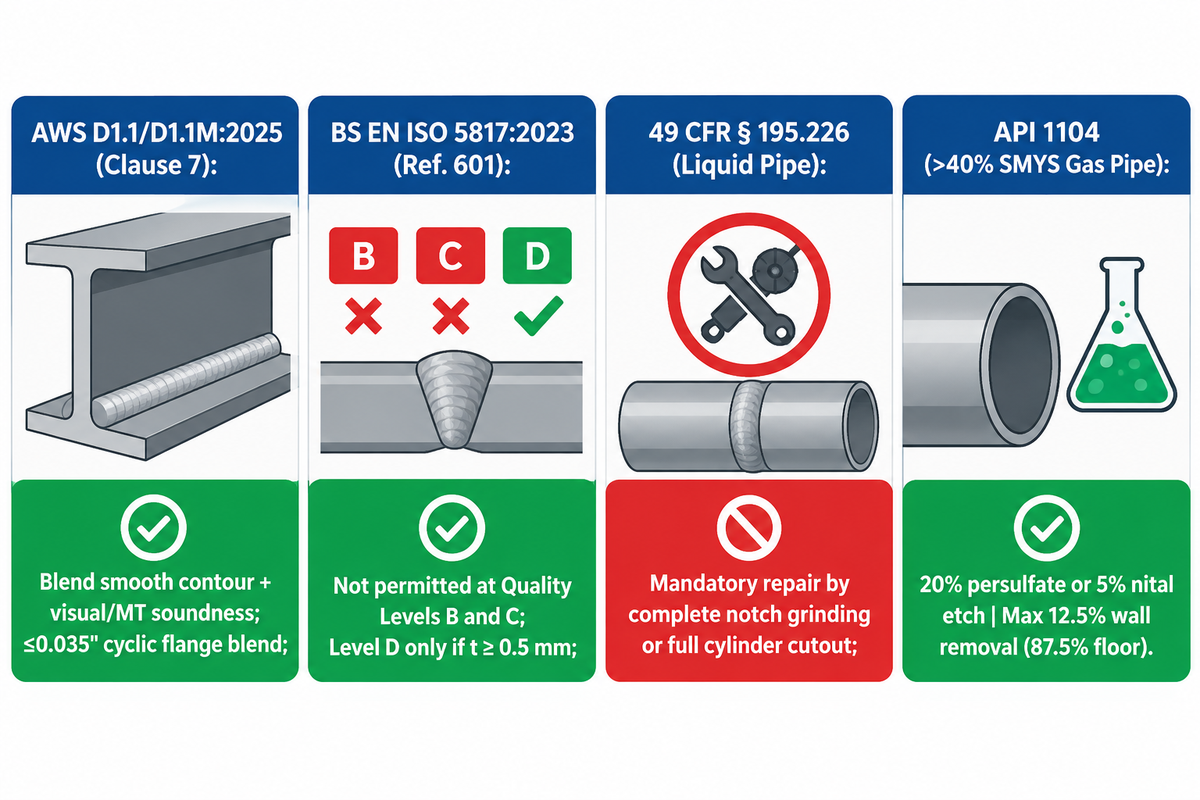
توجد فئتان من المعايير التنظيمية: معايير الطحن المشروط ومعايير عدم التسامح. يشترط كل من معيار AWS D1.1/D1.1M:2025-AMD1 ومعيار CSA W59 معالجة العيوب أو الشقوق الناتجة عن ضربات القوس الكهربائي للحصول على سطح أملس والتحقق من سلامة المعدن. ووفقًا لمعيار ISO 5817:2023 (المرجع 601، المذكور في دليل TWI للمعرفة الوظيفية 38 لمستويات الجودة )، فإن القوس الكهربائي الشارد غير مقبول في مستويي الجودة B وC.
كثيرًا ما يرفض مهندسو الجودة عوارض الصلب الإنشائية بشكل مفرط. تشير منشورات وسائل التواصل الاجتماعي بشكل خاطئ إلى أن معيار AWS D1.1 يشترط إعادة بناء اللحام فورًا أو إتلاف العارضة في حال وجود أي علامة غير مقصودة. عمليًا، تُطبق قواعد AWS D1.1 الخاصة بجودة العمل على العوارض المعرضة لأحمال ثابتة أو دورية. يجب على فرق العمل تجنب أي ضربات غير مقصودة خارج الوصلات الدائمة. تتطلب أي حفر أو تشققات سطحية عرضية تسوية سطحية دقيقة وفحصًا للتأكد من سلامتها. يشير التقرير الفني الصادر عن المعهد الوطني الأمريكي للمعايير (ANSI) لمعيار AWS D1.1:2025 (الإصدار 23) إلى أن إنتاج الصلب الخام العالمي بلغ 1,884 مليون طن في عام 2024. وقد وسّع إصدار 2025 نطاق أحكام اختبار الجسيمات المغناطيسية (MT) واختبار الاختراق (PT) لتقييم الأسطح المُصلحة.
تقارن مصفوفة البحث هذه، التي يستخدمها موظفو الجودة لمنع الارتباك بين الرموز، القواعد الواردة في AWS D1.1:2025، وISO 5817:2023 المرجع 601 المستويات B/C/D، وAPI 1104 و49 CFR 192 و195 متطلبات التصلب والحفر، وASME B31.3/VIII حدود سمك التصميم.
| المستوى القياسي / رمزي | البند الحاكم / المرجع | الحالة الأولية بعد الضرب | اختبار إلزامي بعد الطحن | حد السُمك ونقطة التصعيد |
|---|---|---|---|---|
| 1. AWS D1.1/D1.1M:2025 (الفولاذ الثابت) | البند 7: جودة الصنعة | تجنب اللحامات الدائمة الخارجية | سلامة البصر + فحص طبي عند تحديده | محيط أملس ضمن حدود التفاوت المسموح بها في قسم التصميم/المصنع؛ وإلا إصلاح مؤهل وفقًا لإجراءات اللحام القياسية. |
| 2. AWS D1.1:2025 / CSA W59 (دوري) | أحكام الأحمال الدورية | مُحفِّز تشقق قابل للرفض | الفحص الإلزامي بالجسيمات المغناطيسية (MT) | مزج شفة الجسر ≤ 0.035 بوصة مع موافقة المهندس/وزارة النقل (RT أو MT) |
| 3. BS EN ISO 5817:2023 المستوى ب | المرجع 601 (البند 1.22 القوس الشارد) | غير مسموح به (جودة عالية) | الطحن + MT/PT + الصلابة/النقش لكل ITP | لا يُسمح بأي خلل في المعدن الأصلي؛ ويتطلب ذلك إجراءً رسميًا من قبل لجنة مراجعة عدم المطابقة. |
| 4. بكالوريوس EN ISO 5817:2023 المستوى ج | المرجع 601 (البند 1.22 القوس الشارد) | غير مسموح به (جودة متوسطة) | تنعيم السطح + التحقق من عدم وجود اختبار غير إتلافي للسطح | يجب أن يبقى السُمك المتبقي عند أو أعلى من الحد الأدنى لحسابات التصميم |
| 5. بكالوريوس EN ISO 5817:2023 المستوى د | المرجع 601 (البند 1.22، t ≥ 0.5 مم) | مسموح به إذا لم تتأثر العقارات | فحص بصري للتأكد من عدم وجود تشققات في الحفرة | يُستبعد هذا المنتج من سبائك الصلب المُقسّى بالتبريد السريع حيث تصبح منطقة التأثير الحراري هشة. |
| 6. 49 CFR § 195.226 (أنابيب السوائل) | الجزء الفرعي د § 195.226(أ)-(ج) | الإصلاح الإلزامي لكل حروق القوس الكهربائي | إزالة كاملة للشق + قياس الجدار | يؤدي انخفاض التفاوت المسموح به في جدار الأنبوب عن الحد الأدنى المحدد في مواصفات الأنبوب إلى فصل أسطوانة الأنبوب بالكامل. |
| 7. API 1104 / أنبوب غاز عالي الضغط | حروق القوس الكهربائي (خدمة SMYS > 40٪) | شق معدني مرفوض | محلول بيرسلفات الأمونيوم بنسبة 20% أو محلول نيتال بنسبة 5% | إزالة 12.5% كحد أقصى من الجدار (87.5% من أرضية الجدار الاسمية)؛ يُحظر إصلاح اللحام |
| 8. أنابيب الطاقة ASME B31.1 | قواعد إصلاح ضربة القوس الكهربائي | قم بإزالة جميع الشقوق والعيوب | اختبار الاختراق أو اختبار الشد إلزامي على أنابيب الصلب السبائكي | يمكن أن تحترق أنابيب الغلايات ذات الجدران المائية غير المدفونة في أقل من أسبوع. |
| 9. دليل جسور ولاية نيويورك / وزارة النقل للصلب | إزالة ضربة قوس جسر العوارض | عيب حرج قابل للرفض | اختبار الصلابة المحمول ( | قم بالطحن حتى تتجاوز منطقة تحت السطح RC 34–42 (~1/32 بوصة) حتى تعود الصلابة الأصلية |
| 10. الفولاذ المقاوم للصدأ AWS D1.6 / AMS 2700 | سطح من الفولاذ المقاوم للصدأ والتخميل | خطر التأكسد الحراري والتشقق الدقيق | اختبار الاختراق السائل (PT) + فحص اللون البصري | قم بإزالة طبقة الأكسيد ذات اللون القشي إلى الأرجواني حتى الوصول إلى المعدن الخام قبل عملية التخميل باستخدام حمض النيتريك/السترات. |
كيفية فحص آثار القوس الكهربائي: الفحص البصري، والجسيمات المغناطيسية، والسوائل المخترقة، والحفر الحمضي
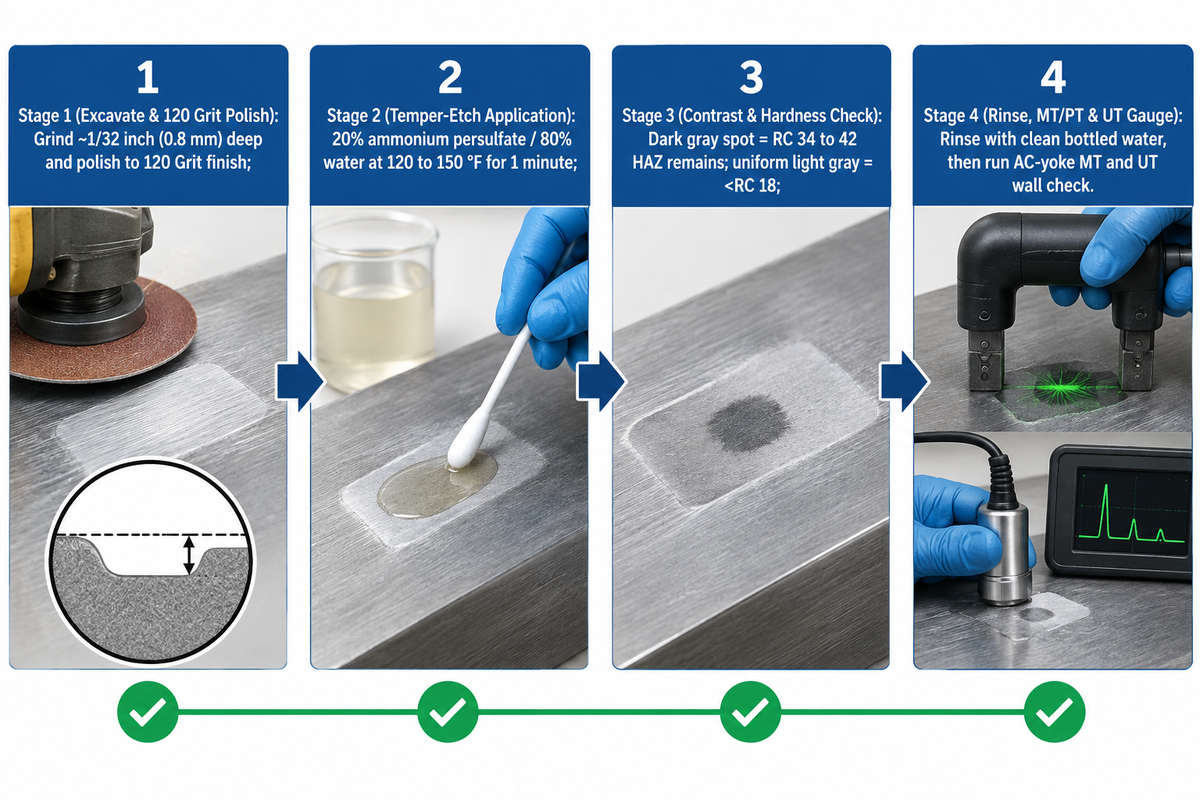
يتطلب التحقق من اكتمال ضربات القوس الكهربائي طبقتين للفحص. الأولى هي التخريش الكيميائي. بالنسبة لبيرسلفات الأمونيوم، تتراوح درجات الحرارة القياسية بين 49 و66 درجة مئوية (120 إلى 150 درجة فهرنهايت)، ومدة التخريش القياسية دقيقة واحدة. يُستخدم نوعان من محاليل التخريش بشكل شائع: 1) محلول بيرسلفات الأمونيوم بنسبة 20% مع 80% ماء، و2) محلول نيتال بنسبة 5%. ثانيًا، يُثبت اختبار الاختراق أو اختبار الجسيمات المغناطيسية عدم وجود أي تشققات سطحية متبقية.
(أ) يجب إصلاح كل أثر لحرق القوس الكهربائي. (ب) يمكن إصلاح حرق القوس الكهربائي بإزالة الشق بالكامل عن طريق التجليخ... إذا تعذر إصلاح الشق بالتجليخ، فيجب إزالة أسطوانة الأنبوب التي تحتوي على الشق بالكامل. (ج) لا يجوز لحام التأريض بالأنبوب أو الوصلة التي يتم لحامها.
من المفاهيم الخاطئة الشائعة في ورش اللحام افتراض أن فحص الجسيمات المغناطيسية النظيف بعد التجليخ بعجلة خشنة يثبت زوال آثار الاحتراق القوسي. وكما يشير كبار مفتشي اللحام المعتمدين من جمعية اللحام الأمريكية (AWS CWI) في منتدى الجمعية، فإن عجلات التجليخ الخشنة، أثناء عملية التجليخ، تُلطخ المعدن المطيل على الشقوق الدقيقة، تاركةً طبقةً منزوعة الكربون على السطح. تتراوح صلابة المعدن بعد التجليخ بين 34 و42 على مقياس روكويل (RC). ولا تنخفض الصلابة إلى أقل من 18 على مقياس روكويل (RC) إلا بعد تجليخ المعدن بعمق 0.8 مم تقريبًا وتلميعه بورق صنفرة ذي حبيبات 120.
لإجراء الفحص المعدني المخبري على فولاذ S355، تنص وثيقة NIH PMC11084295 على التلميع حتى درجة خشونة P2500 والتخريش بمحلول نيتال 3% لمدة 10 ثوانٍ. بعد ذلك، يقيس الفنيون صلابة فيكرز تحت حمل 10 كجم لمدة تتراوح بين 10 و15 ثانية على شبكة 0.5 مم وفقًا للمعيار EN ISO 9015-1. في الموقع، يخلط مفتشو خطوط الأنابيب والجسور 1 جم من بيرسلفات الأمونيوم الحبيبية مع 4 جم من الماء النقي. يعادل هذا الخليط نسبة وزن من 20% إلى 80%، بينما تستخدم فرق الجسور أيضًا زجاجة رذاذ بنسبة 1:10 عند درجة حرارة 60 فهرنهايت. عند مسح المنطقة المتأثرة بالحرارة (HAZ) على فولاذ كربوني دافئ (من 120 إلى 150 فهرنهايت)، يتحول لونها إلى الرمادي الداكن على المعدن الأساسي الرمادي الفاتح في غضون دقيقة واحدة. عندما يكون التحقق الحجمي العميق مطلوبًا على حواف الجسور السميكة التي تم إصلاحها، تجمع الفرق بين التخريش السطحي والفحص الإشعاعي الحجمي للحام.
هل يؤكد استخدام الجسيمات المغناطيسية أو النقش الحمضي إزالة حروق القوس الكهربائي بشكل كامل؟
يُؤكد التخريش الكيميائي الكلي، إما باستخدام محلول بيرسلفات الأمونيوم المائي أو محلول نيتال الكحول النيتريك، الإزالة الكاملة للمنطقة المتأثرة بالحرارة على الفولاذ الكربوني. ولا يكشف اختبار الجسيمات المغناطيسية إلا عن الشقوق السطحية أو القريبة من السطح. وقد يؤدي اجتياز فحص الجسيمات المغناطيسية أو فحص اختراق الصبغة، دون التخريش الكيميائي أو اختبار الصلابة، إلى ترك جزيرة مارتنسيتية هشة تتراوح صلابتها بين 34 و42 على مقياس روكويل.
للتخريش باستخدام بيرسلفات الأمونيوم حدٌّ معدنيٌّ صارم. لا يؤثر هذا المحلول على الفولاذ المقاوم للصدأ الأوستنيتي. أما بالنسبة للفولاذ الكربوني والفولاذ عالي القوة منخفض السبائك الذي تزيد مقاومته للتآكل عن 40%، فيقوم الفاحصون بصقل التجويف المطحون حتى الوصول إلى درجة نعومة 120. ويحافظون على رطوبة السطح ببيرسلفات الأمونيوم لمدة 60 ثانية للسماح بظهور أي تباين في تغير الطور الرمادي. ثم يشطفون السطح بماء معبأ نظيف بدلاً من استخدام قطعة قماش مبللة بالزيت. بعد ذلك، يُجرون اختبار الجسيمات المغناطيسية باستخدام جهاز AC-yoke وقياس السماكة بالموجات فوق الصوتية.
التجليخ مقابل إصلاح اللحام المؤهل: حسابات سمك الجدار وقواعد التصرف
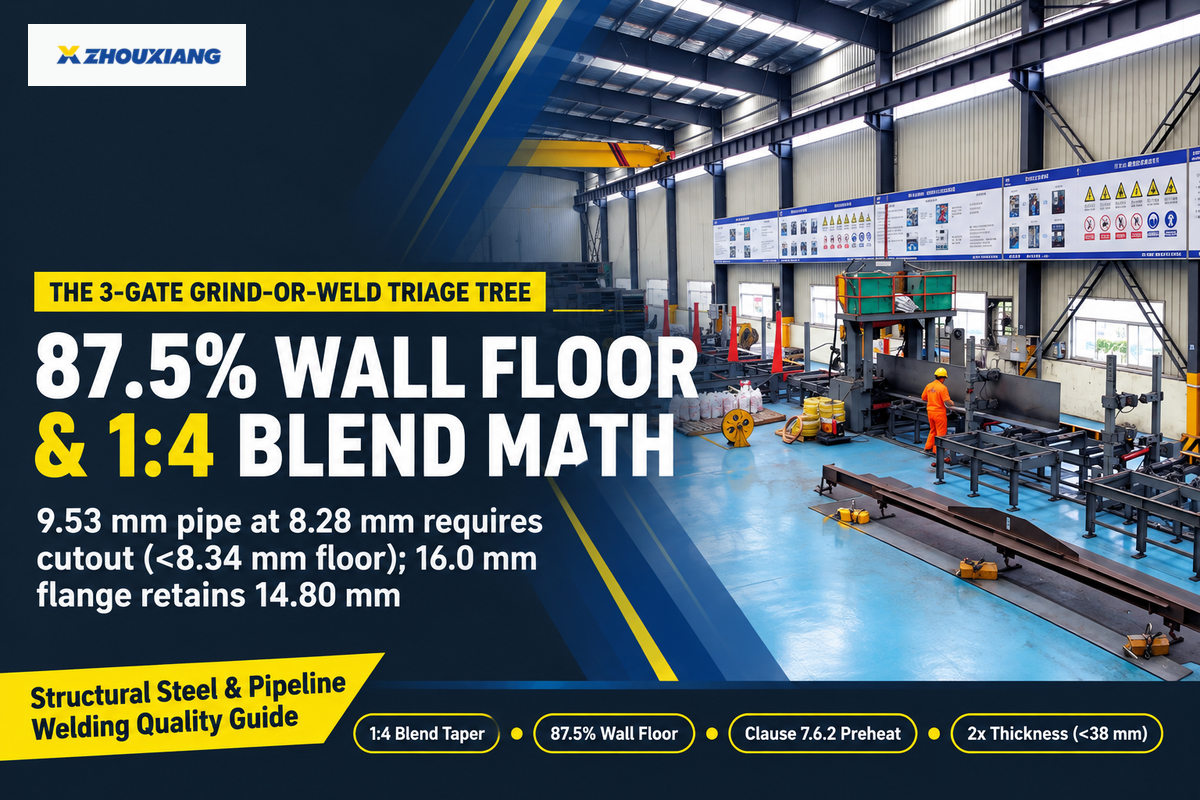
عند حفر منطقة تغيير الطور التي يبلغ سمكها 0.8 مم (1/32 بوصة)، يعتمد المهندسون غالبًا على الطحن الممزوج فوق إصلاحات اللحام للحصول على حفر حمضي نظيف وإزالة مؤشرات تشقق الجسيمات المغناطيسية. يجب أن يكون سمك الجدار المتبقي مساويًا أو أعلى من الحد الأدنى للمواصفات، على سبيل المثال 87.5% من سمك جدار الأنبوب الاسمي (إزالة 12.5% من الجدار).
لتوحيد القرارات الميدانية المتعلقة بالجسور الهيكلية وأنابيب الضغط، يطبق مديرو الجودة شجرة الفرز الثلاثية للطحن أو اللحام :
- At البوابة 1 (الحفر التدريجي والتلميع بحبيبات 120)قم بإجراء سلسلة من التمريرات الخفيفة باستخدام قرص صنفرة على جلاخة مقاس 4 بوصات لإزالة الحفرة السطحية. هذا يزيل التصلب الناتج عن احتكاك عجلة الصنفرة الخشنة، ويسمح بحفر حوالي 1/32 بوصة (0.8 مم) لتلميع المحيط.
- At البوابة 2 (بوابة المعالجة الحرارية الكيميائية والحفر وفحص السلامة غير المتلفة)امسح التجويف المصقول بمحلول بيرسلفات الأمونيوم أو محلول نيتال. إذا لوحظت بقعة رمادية داكنة أو قراءة صلابة محمولة تتراوح بين 34 و42 على مقياس روكويل، فأعد تنفيذ الخطوة 1. أما إذا لوحظ لون رمادي فاتح متجانس وقراءة صلابة أقل من 18 على مقياس روكويل، فاشطف بالماء لإزالة المحلول، ثم افحص وجود الشقوق باستخدام اختبار الجسيمات المغناطيسية أو اختبار الاختراق السائل.
- At البوابة 3 (بوابة تحديد سمك الجدار المتبقي وتصنيف الكود)إذا أظهر قياس سمك الجدار باستخدام مقياس سمك الموجات فوق الصوتية عند أدنى نقطة في عملية التجليخ أن سمك الجدار المتبقي يقع ضمن هامش التفاوت المسموح به وهو 12.5%، فيُسمح بفصل القطعة. أما إذا أدى التجليخ إلى ترقق الجدار إلى أقل من الحد الأدنى، فيُجرى قطع أسطواني وفقًا للمادة 49 CFR 195.226(b) أو إصلاح لحام منخفض الهيدروجين مؤهل وفقًا للمعيار AWS D1.1:2025.
باستخدام حسابات التناقص التدريجي بنسبة 1:4، ينتج عن حفر بعمق 1.25 مم في أنبوب API 5L بقطر 9.53 مم سماكة 8.28 مم (أقل من 8.34 مم، أي 87.5% من سماكة الجدار)، بينما تحتفظ شفة H-beam بقطر 16.0 مم من نوع ASTM A572 بسماكة 14.80 مم. ولأن السماكة 8.28 مم تقع أسفل سماكة الجدار البالغة 8.34 مم، فإن الأنبوب يتطلب قطعًا أسطوانيًا وفقًا للمادة 49 CFR 195.226(b)، في حين أن الشفة بقطر 14.80 مم (المُسوّاة على نصف قطر 4.80 مم) تجتاز اختبار MT وفقًا للمعيار AWS D1.1:2025. قد تتطلب الخدوش الهيكلية العميقة إصلاحًا باللحام وفقًا لقواعد التسخين المسبق الواردة في البند 7.6.2 من المعيار AWS D1.1:2025 في كتاب The Fabricator (نقلاً عن كبير مهندسي AISC، توم شلافلي). بموجب البند 7.6.2، تتطلب الصفائح الفولاذية التي يقل سمكها عن 38 مم تسخينًا مسبقًا على امتداد ضعف سمك المعدن الأساسي (2 × 16.0 مم = 32.0 مم). أما الصفائح التي يبلغ سمكها 38 مم فأكثر، فتتطلب تسخينًا على مسافة لا تقل عن سمك الصفيحة ولا تقل عن 75 مم (3 بوصات) في جميع الاتجاهات من موضع الإصلاح.
هل يمكنك اللحام مباشرة فوق نقطة انطلاق القوس الكهربائي دون الحاجة إلى صقلها أولاً؟
لا، لا يجوز مطلقًا وضع خرزة لحام سريعة فوق نقطة لحام قوسية غير مصقولة خارج الوصلة. يُسمح فقط بلحام نقطة لحام داخل الأخدود، والتي ستُعاد صهرها بالكامل في النهاية بواسطة طبقة اللحام الجذرية أو الحشوية المجدولة، وذلك بعد التحقق من عدم وجود تشققات.
يؤدي اللحام البارد القصير إلى احتجاز شقوق الانكماش الموجودة مسبقًا، مما يُنشئ منطقة متأثرة بالحرارة غير مُقسّاة. عند الحاجة إلى اللحام الإنشائي، يجب على المصنّعين أولًا صقل العدسة المارتنسيتية الهشة بالكامل وإزالة الشقوق باستخدام تقنية MT. ثم يتبع اللحامون إجراءات التسخين المسبق للحام المُتحكّم بها وفقًا لمواصفات إجراءات اللحام منخفضة الهيدروجين (WPS).
- قم بالطحن بعمق 1/32 بوصة، ثم قم بالتلميع إلى درجة 120 قبل التخريش.
- اختبر ما إذا تمت إزالة منطقة التأثير الحراري ذات اللون الرمادي الداكن باستخدام بيرسلفات الأمونيوم أو مادة نيتال الكيميائية.
- يجب إجراء اختبارات MT/PT و UT للتحقق من وجود تشققات سطحية والتأكد من أن سمك الجدار المتبقي لم يقل عن 87.5٪ من سمك الجدار الاسمي.
- لا يمكن الوثوق بأن عملية الصقل السطحي الأولى قد تركت سطحًا ملطخًا بمستوى صلابة RC 18. يجب دائمًا التحقق من سلامة الجدار عن طريق فحص الطبقات الداخلية (RC 34-42).
- لا ينبغي أبدًا وضع لحام E7018 البارد أو لحام MIG فوق حفرة قوس المعدن الأم الخارجية لتغطية الانخفاض.
- لا ينبغي أبدًا استخدام بيرسلفات الأمونيوم على الفولاذ المقاوم للصدأ الأوستنيتي، كما لا ينبغي مسح الفولاذ الكربوني المحفور بقطعة قماش مبللة بالزيت.
حساسية السبائك: الفولاذ الكربوني الخفيف، والفولاذ المقوى والمخفف، والفولاذ المقاوم للصدأ، والفولاذ المزدوج
يتغير الضرر الناتج عن ضربة القوس الكهربائي من تشقق مارتنسيتي في الفولاذ الكربوني والسبائكي إلى تآكل طبقة خاملة في سبائك الفولاذ المقاوم للصدأ. في دراسة NIH PMC11084295، يفقد الفولاذ الإنشائي S355 غير المخلوط مقاومة الخضوع Rp0.2 عند درجة حرارة أعلى من 300 درجة مئوية، وتنخفض هذه المقاومة بشكل حاد عند 600 درجة مئوية. ينتج عن التبريد السريع إجهادات شد متبقية تتراوح بين +300 و+411 ميجا باسكال، وصلابة تتراوح بين 500 و751 HV10.
تتفاعل الدرجات ذات الكربون العالي والصلابة والتطبيع بشكل أكثر عنفًا، لأن ارتفاع قيم مكافئ الكربون يؤدي إلى تحول كامل للمارتنسيت غير المُطَبَّع عند درجة حرارة الغرفة. تتطلب المسبوكات عالية الكربون وهياكل الآلات الثقيلة نفس ممارسات التسخين المسبق الموضحة في دليلنا لتخطيط إصلاح التحكم في الشقوق للمعادن الأساسية الهشة . عند تعرض أنبوب طاقة من سبائك الصلب ASME B31.1 لضربة قوس كهربائي، يُشترط إجراء فحص بالجسيمات المغناطيسية أو فحص الاختراق السائل بعد عملية الطحن.
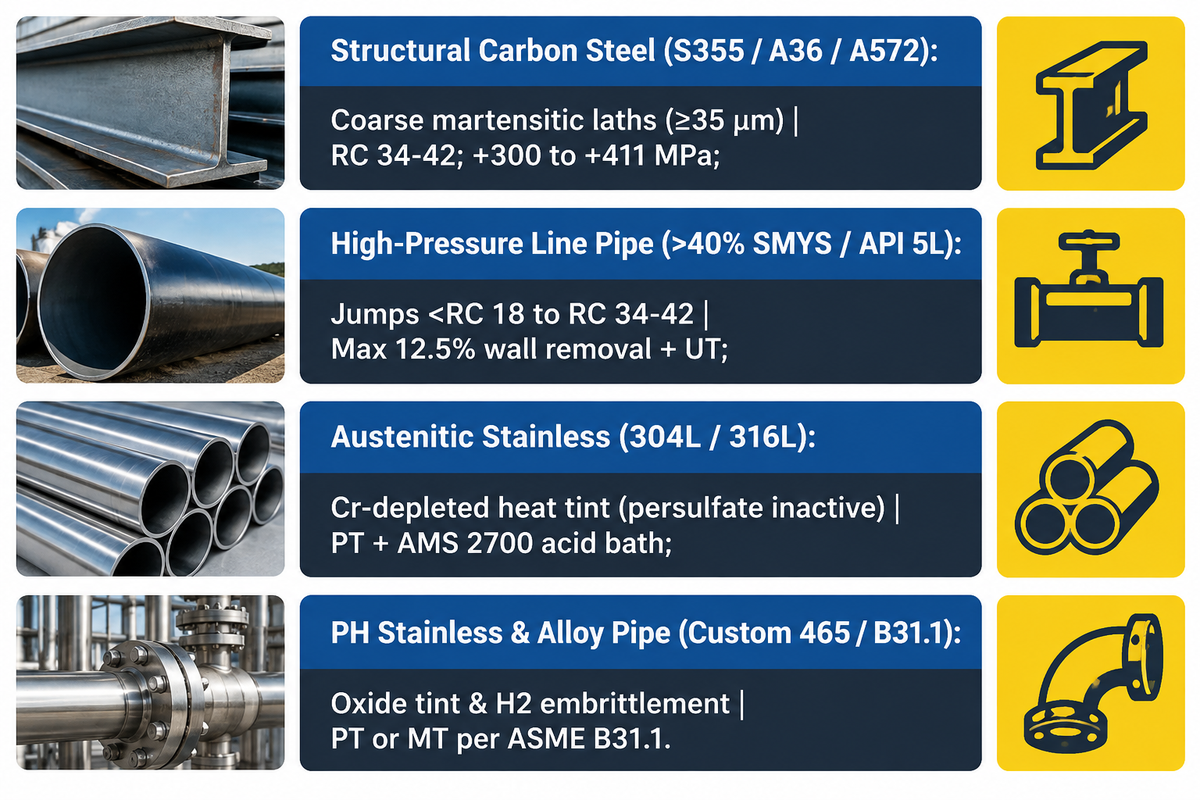
تتبع أنواع الفولاذ المقاوم للصدأ الأوستنيتي (304L و316L) وأنواع التصليد بالترسيب (مثل Custom 465) آلية فشل مختلفة تمامًا. لا تتحول الأنواع الأوستنيتية إلى مارتنسيت. ونتيجة لذلك، تترك بعض ورش العمل علامات قوس كهربائي عشوائية على الفولاذ المقاوم للصدأ. لا يزيل القوس الكهربائي العشوائي طبقة أكسيد الكروم الخاملة فحسب، بل يترك أيضًا قشور أكسيد بألوان مختلفة، مثل القش والذهبي والأزرق والبنفسجي و/أو الحديد. وفقًا لإرشادات التخميل AMS 2700، فإن نقع قطعة من الفولاذ المقاوم للصدأ الملون حراريًا مباشرة في حمام حمضي لا يزيل القشور أو الشحوم. يجب على الفنيين أولاً إزالة الشحوم من السطح وإزالة كل التلوين الحراري وصولاً إلى المعدن اللامع باستخدام مواد كاشطة خالية من الحديد.
| عائلة السبائك الأساسية | الضرر الميكروي الأولي | إشارة الصلابة/الإجهاد المقاسة | طريقة الفحص غير المتلف والحفر المطلوبة | المعالجة الإلزامية بعد الطحن |
|---|---|---|---|---|
| 1. الفولاذ الكربوني الإنشائي (S355 / A36 / A572) | شرائح مارتنسيتي-باينيتية خشنة (≥35 ميكرومتر) | RC 34–42 تحت السطح؛ إجهاد من +300 إلى +411 ميجا باسكال | 20% بيرسلفات الأمونيوم أو 3% نيتال + MT | طحن مختلط بدرجة خشونة 120؛ البند 7.6.2: التسخين المسبق في حالة اللحام |
| 2. أنابيب خطوط الضغط العالي (>40% SMYS / API 5L) | شقوق المارتنسيت غير المقسى وفراغات أسفل الخرزة | القفزات الصعبة من | 20% بيرسلفات أو 5% نيتال + MT + سمك UT | إزالة الجدار بنسبة 12.5% كحد أقصى؛ قطع كامل للأسطوانة إذا كان العمق أكبر |
| 3. الفولاذ المقاوم للصدأ الأوستنيتي (304L / 316L) | لون حراري مستنفد من الكروم وشقوق دقيقة في الحفر | غير مارتنسيتي (غير نشط كعامل حفر بيرسلفات) | اختبار الاختراق السائل (PT) + التدقيق البصري للون | إزالة طبقة الأكسيد (القش/الأرجواني) حتى الوصول إلى المعدن الخام + حمام حمضي AMS 2700 |
| 4. الفولاذ المقاوم للصدأ عالي القوة / سبيكة (مخصص 465 / B31.1) | صبغة أكسيد نانومترية + خطر التقصف الهيدروجيني | فقدان كبير في القوة وتشققات ناتجة عن تآكل الإجهاد | اختبار الاختراق أو اختبار الشد وفقًا لمعيار ASME B31.1 + فحص إزالة الأكسيد | إزالة الشحوم، وإزالة الأكسيد ميكانيكياً، والتخميل AAA + الخبز |
تحليل تكلفة إعادة العمل بعد ضربة القوس الكهربائي: الطحن المختلط + الفحص المغناطيسي مقابل إصلاح اللحام والقطع
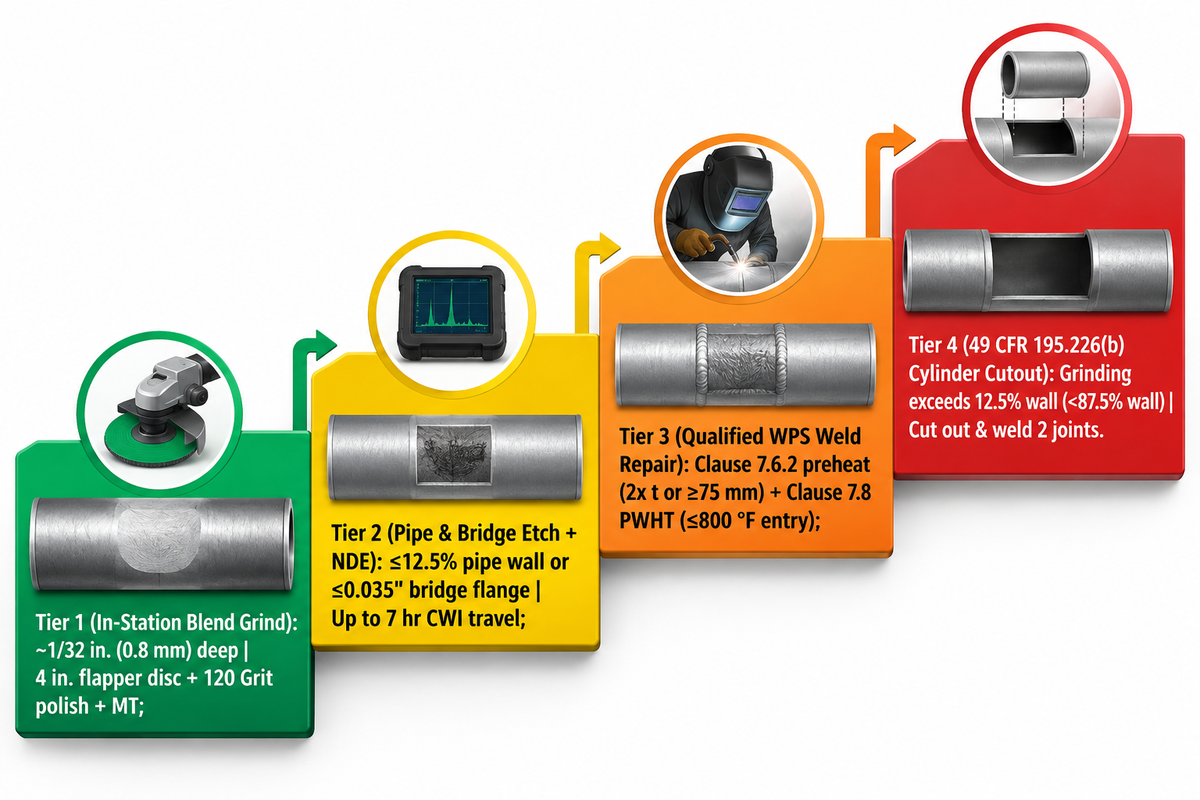
تتناسب التكلفة الإجمالية لإعادة العمل في حالة حدوث تمزق قوس كهربائي تناسبًا طرديًا مع مدى أربعة عوامل تشغيلية رئيسية: عمق الحفر، ومدى التسخين المسبق، وفترات الانتظار لإجراء الاختبارات غير المتلفة، وتعبئة فريق العمل. ووفقًا لتقارير AWS CWI الميدانية و49 CFR § 195.226، تبدأ عملية المعالجة بطحن سطحي داخل المحطة بعمق 0.8 مم (1/32 بوصة)، وتتطور إلى قطع كامل لجزء من الأنبوب (الأسطوانة).
يكمن العامل الحقيقي وراء التكلفة في المرحلة التي يتم فيها اكتشاف التلامس غير المقصود بين القطبين الكهربائيين. يتطلب اكتشاف هذا التلامس في محطة التركيب فقط عملية تجليخ قرص دوار بقطر 4 بوصات، وتلميع بورق صنفرة 120، ومسحة من بيرسلفات الأمونيوم لمدة دقيقة واحدة، وفحص داخلي للجسيمات المغناطيسية. أما إغفال هذا التلامس في الفحص النهائي فقد يؤدي إلى استدعاء فرق الصيانة أو إرسالها إلى الموقع. في إحدى حالات AWS CWI، قام النجارون الميدانيون بلحام دعامات تصريف مؤقتة بالشفة السفلية لعارضة. قاد الفني المتخصص سيارته لمدة 7 ساعات ذهابًا وإيابًا لإجراء عملية تجليخ قرص دوار بقطر أقصى 0.035 بوصة، وفحص بالرش باستخدام بيرسلفات الأمونيوم بنسبة 1:10 عند درجة حرارة 60 فهرنهايت. قام الطاقم بتجميع جميع المواد الكيميائية المتسربة على بارجة، وأجرى اختبارًا إشعاعيًا كاملًا. أظهرت عمليات فحص غلايات Consolidated Edison تكلفة حالات التلامس غير المقصود. أدى ترك ضربة قوس كهربائي غير مؤرضة على أنبوب جدار الماء الداخلي إلى احتراقه بالكامل في أقل من أسبوع.
عندما يتجاوز عمق الحفر نسبة التفاوت المسموح بها في جدار الأنبوب (12.5%) أو الحد الأدنى للمقطع، تُضاعف مدة التأخير. وفقًا للبند 7.6.2 من معيار AWS D1.1:2025، يتطلب إصلاح اللحام الإنشائي المؤهل على الصفائح التي يقل سمكها عن 38 مم تسخينًا مسبقًا لمسافة لا تقل عن ضعف سمك الصفيحة. أما الصفائح التي يبلغ سمكها 38 مم فأكثر، فتتطلب تسخينًا لمسافة لا تقل عن ضعف سمكها، بحد أدنى 75 مم (3 بوصات). في حال تطبيق المعالجة الحرارية اللاحقة للحام (PWHT) المنصوص عليها في البند 7.8، يُوضع اللحام في فرن وفقًا لإجراءات التسخين والتبريد المكتوبة. ووفقًا لمعيار 2025، رُفعت درجة الحرارة الابتدائية القصوى للفرن من 600 درجة فهرنهايت إلى 800 درجة فهرنهايت. بالنسبة لخطوط أنابيب السوائل الخاضعة للمادة 49 CFR 195.226(b)، لا يُمكن إصلاح حروق القوس الكهربائي فوق الأرض. بموجب المادة 195.226 من الباب 49 من قانون اللوائح الفيدرالية الإلكترونية ، يجب ألا يؤدي التجليخ إلى تقليل سمك الجدار المتبقي إلى ما دون حدود التفاوت المسموح بها في التصنيع. يجب تفريغ خط الأنابيب من الضغط، وقطع أسطوانة كاملة من الأنبوب وإزالتها، ثم وضع وصلة لحام قصيرة وإجراء فحص غير متلف على محيط الأنبوب بالكامل.
| مستوى إعادة العمل | الحفر والهندسة | خطوات التنفيذ الإلزامية | نقاط انتظار ضمان الجودة والاختبارات غير الإتلافية | الجدول الزمني والتأثير التجاري |
|---|---|---|---|---|
| المستوى 1: طحن المزيج الهيكلي داخل المحطة | عمق حوالي 1/32 بوصة (0.8 مم)؛ المقطع فوق الحد الأدنى | قرص دوار بقطر 4 بوصات لتنعيم الحواف + تلميع بحبيبات 120 | السلامة البصرية + MT على العوارض المحملة دوريًا | يتم تنظيف منطقة الحجرة قبل عملية السفع الرملي أو التجهيز. |
| المستوى الثاني: حفر الأنابيب/الجسور عالية الضغط والاختبارات غير المتلفة | فقدان في جدار الأنبوب ≤ 12.5% أو فقدان في شفة الجسر ≤ 0.035 بوصة | تلميع بورق صنفرة 120 + 20% بيرسلفات أو 3%–5% نيتال للتخريش | شاهد محفور ( | يتطلب الأمر وجود شاهد معتمد من وزارة النقل (يستغرق السفر ما يصل إلى 7 ساعات في القضايا الميدانية). |
| المستوى 3: إصلاح اللحام الإنشائي المؤهل وفقًا لإجراءات اللحام | ينخفض مستوى الحفر عن الحد المسموح به في المقطع الإنشائي | إزالة كاملة للمنطقة المتأثرة بالحرارة + التسخين المسبق وفقًا للبند 7.6.2 (ضعف سمك الطبقة أو ≥75 مم) + تعبئة منخفضة الهيدروجين | اختبار ما قبل اللحام، سجل درجة الحرارة بين الطبقات، اختبار ما بعد اللحام/الاختبار بالموجات فوق الصوتية، البند 7.8 المعالجة الحرارية بعد اللحام (≤800 درجة فهرنهايت عند الدخول) | حجز متعدد الورديات من قبل شركة NCR؛ اطلب عرض سعر من المتجر حسب سمك اللوحة |
| المستوى 4: 49 CFR 195.226(ب) فتحة أسطوانة الأنبوب | تجاوزت عملية الطحن نسبة التفاوت المسموح بها في سمك الجدار 12.5% (أقل من 87.5% من سمك الجدار) | قم بقطع أسطوانة الأنبوب بالكامل مع وجود الشق + قم بلحام وصلتين محيطيتين | فحص بالأشعة السينية/الموجات فوق الصوتية على كامل محيط اللحامات الطرفية البديلة + اختبار الضغط | أعلى فئة تكلفة؛ توقف عملية مد الخطوط أو الاختبار الهيدروليكي |
كيفية منع حدوث شرارات القوس الكهربائي في عمليات اللحام في الورش وخطوط إنتاج عوارض H الآلية
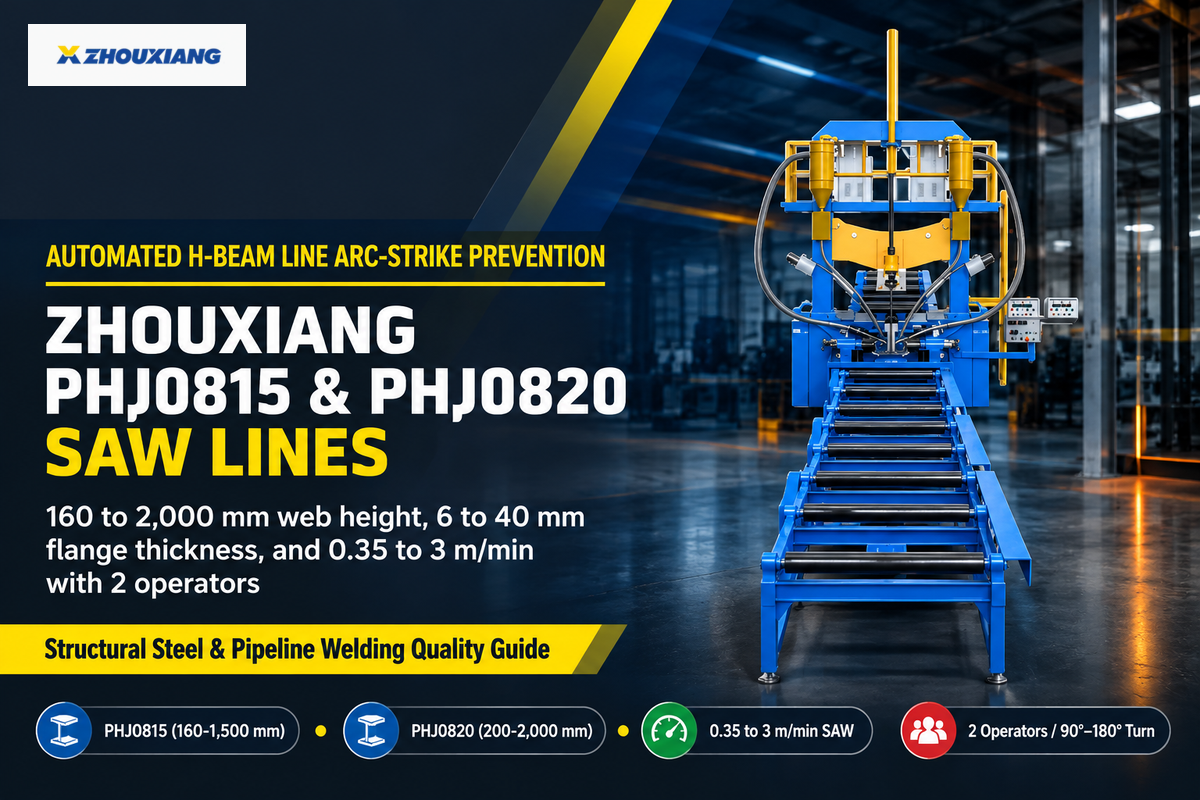
تمنع ورش التصنيع حدوث شرارات كهربائية من خلال تطبيق معايير السلامة والصحة المهنية (OSHA 29 CFR 1910.254) الخاصة بالتحكم الكهربائي في مناطق العمل اليدوي. في مصانع الهياكل، يجري استبدال عملية التثبيت اليدوي للألواح بالفلنجات بالتجميع الهيدروليكي المتكامل وخطوط لحام العوارض بالقوس المغمور. تستطيع خطوط Zhouxiang PHJ0815 وPHJ0820، في كلا الطرازين، معالجة ألواح بعرض يتراوح بين 160 و2000 مم بسرعات تتراوح بين 0.35 و3 م/دقيقة، وبمساعدة مشغلين اثنين.
(1910.254(د)(7)) حوامل الأقطاب الكهربائية. يجب وضع حوامل الأقطاب الكهربائية غير المستخدمة في مكانٍ يمنع التلامس الكهربائي مع الأشخاص أو الأجسام الموصلة أو خزانات الوقود أو الغاز المضغوط. (1910.254(د)(8)) الصدمة الكهربائية. لا يجوز استخدام الكابلات التي تحتوي على وصلات ضمن مسافة 3 أمتار (10 أقدام) من الحامل. (1910.254(د)(9)(3)) يجب استبدال الكابلات ذات العزل التالف أو الموصلات المكشوفة.
في محطات اللحام اليدوي بالقوس المعدني المحمي (SMAW) ومحطات اللحام بالقوس المعدني المحمي بالغاز الخامل (GTAW)، يقوم المشرفون بإجراء تدقيق التيار الشارد المكون من 5 نقاط قبل كل وردية.
- في عمل بدء قوس علامة التبويب داخل الأخدود أو التشغيل على علامة التبويبيتم تدريب اللحامين على بدء اللحام بدقة داخل أخدود اللحام أو على لسان اللحام المخصص. ثم يقوم معدن اللحام المتقدم بإعادة صهر نقطة بدء اللحام.
- في عمل مشابك تثبيت أرضية لولبية على المعدن المكشوفاستبدل المشابك الزنبركية الضعيفة بمشابك لولبية عالية العزم مثبتة على معدن نظيف مكشوف. قم أيضًا بإزالة الرذاذ الملتصق من المشابك المغناطيسية وفقًا لمعيار OSHA 1910.254(d)(2).
- في عمل كابل بطول 3 أمتار (10 أقدام) بدون وصلات وحوامل معزولةيجب تعليق أجهزة التسميم الحية في حوامل معزولة وفقًا للمادة 1910.254(د)(7). ويجب التخلص من أي أسلاك مكشوفة أو وصلات ضمن مسافة 10 أقدام (3 أمتار) من الحامل وفقًا للمادة 1910.254(د)(8)-(9).
- في عمل عزل القطبية ومسار العودةيجب تأمين وصلات الربط العكسي وفقًا لما هو منصوص عليه في البند 1910.254(ج)(2)(رابعًا)، وعزل الرافعات والحبال السلكية وفقًا لما هو منصوص عليه في البند 1910.254(ج)(2)(ثالثًا). يجب الحفاظ على هواء التبريد ضمن نطاق درجة حرارة 40 درجة مئوية (104 درجة فهرنهايت) وارتفاع 3,300 قدم (1,005.8 متر) المخصص للآلة.
- في عمل نظام تثبيت آلي وإشعال آلي, طلب براءة اختراع لدى مكتب براءات الاختراع والعلامات التجارية الأمريكي رقم US20060138090A1 يجمع هذا التصميم بين مشابك CPC B23K37/0435 الميكانيكية ولحام القوس المغمور B23K9/186. يقلل هذا التصميم مدة توريد الآلات الخاصة من 12 إلى 15 شهرًا إلى 3 إلى 6 أشهر، كما يلغي الحاجة إلى اللحام اليدوي المبدئي.
في مصانع الصلب الإنشائي الثقيل، تحدث معظم ضربات القوس الكهربائي في المعدن الأساسي أثناء التثبيت اليدوي لوصلات عوارض H مع حوافها، وأثناء قلبها بواسطة رافعة علوية. يمكن للمصانع دمج عمليات التجميع، واللحام بالقوس المغمور، والتدوير الهيدروليكي بزاوية 90°/180°، والتقويم في خط تجميع آلي لعوارض H ولحام بالقوس المغمور . هذا يُلغي الحاجة إلى التثبيت اليدوي باستخدام عصا اللحام، ومسارات تيار سلسلة الرافعة من العارضة والحواف. تأسست شركة Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd. عام 1991، وهي تُصنّع خطي PHJ0815 (عرض العارضة من 160 إلى 1,500 مم، وعرض الحافة من 6 إلى 25 مم) وPHJ0820 (عرض العارضة من 200 إلى 2,000 مم، وعرض الحافة من 8 إلى 40 مم). يعمل كلا خطي عوارض H بسرعة لحام بالقوس المغمور تتراوح من 0.35 إلى 3 م/دقيقة، ويعمل عليهما مُشغّلان فقط، في مساحة أرضية أقل بمقدار الثلثين. يُغني نظام المحاذاة الآلية لحواف الشبكة والدوران بزاوية 90/180 درجة عن الحاجة إلى عمليات التثبيت اليدوية. وتستفيد الدعامات المعقدة ومجموعات العوارض الصندوقية الفرعية من روبوتات اللحام الصناعية القابلة للبرمجة . ويضمن نظام التحكم الآلي في الشعلة بقاء كل بداية قوس كهربائي محصورة داخل مسار الوصلة المبرمج.
مقارنة مواصفات خط إنتاج عوارض H الآلية - Zhouxiang PHJ0815 مقابل PHJ0820 (مواصفات المصنع المنشورة):
| معامل | خط تشوشيانغ PHJ0815 | خط تشوشيانغ PHJ0820 | كيف يمنع ذلك الصواعق الكهربائية الضالة |
|---|---|---|---|
| نطاق ارتفاع الويب | 160 1,500 لملم | 200 2,000 لملم | يُتيح نظام التمركز الهيدروليكي محاذاة الشريط دون الحاجة إلى استخدام العتلة اليدوية أو التثبيت بالعصا. |
| نطاق سمك الويب | 6 16 لملم | 6 30 لملم | يمنع التثبيت المستمر بالبكرات احتراق الشريط الرقيق والوميضات المتناثرة. |
| عرض وسمك الحافة | عرض من 150 إلى 800 مم؛ سمك من 6 إلى 25 مم | عرض من 200 إلى 800 مم؛ سمك من 8 إلى 40 مم | تمنع الأحذية المصقولة آليًا والمخصصة حروق القوس الكهربائي الناتجة عن مشبك الزنبرك عند حافة الشفة |
| طول قطعة العمل وسرعة المنشار الكهربائي | من 6,000 إلى 15,000 ملم؛ من 0.35 إلى 3 م/دقيقة | من 6,000 إلى 15,000 ملم؛ من 0.35 إلى 3 م/دقيقة | تشتعل عملية اللحام بالقوس الكهربائي أحادي القوس ذي السلك المزدوج تحت تأثير التدفق الحبيبي داخل جذر اللحام. |
| حجم الطاقم، والبصمة، والدوران | مشغلان؛ مساحة أرضية أقل بمقدار الثلثين؛ دوران 90°/180° | مشغلان؛ مساحة أرضية أقل بمقدار الثلثين؛ دوران 90°/180° | يتم استبدال سلاسل الرافعات بالتشغيل الهيدروليكي (متوافق مع معيار OSHA 1910.254(c)(2)(iii)) |
يؤدي حدوث شرارة كهربائية عرضية على الفولاذ الكربوني أو الفولاذ منخفض السبائك إلى تكوين عدسة مارتنسيتية غير مُقسّاة. تصل صلابة الطبقة تحت السطحية إلى ما بين 34 و42 على مقياس روكويل (RC) في الفحوصات الميدانية، وإلى ما بين 500 و751 على مقياس فيكرز (HV10) في عينات المختبر من الفولاذ S355. يجب على فرق العمل صقل السطح بعمق 1/32 بوصة تقريبًا لإزالة الطبقة المُقسّاة. وبناءً على ما إذا كانت قواعد AWS D1.1 الإنشائية أو حدود API 1104 و49 CFR 195.226 لخطوط الأنابيب هي المطبقة، يتحقق المفتشون من سلامة الأنابيب من خلال الفحص البصري أو باستخدام الجسيمات المغناطيسية أو اختبار التصليد بالنقش. على نطاق واسع، تمنع ورش العمل حدوث الشرارات الكهربائية من خلال استخدام ألسنة تثبيت الكابلات، وضبط الكابلات وفقًا لمعيار OSHA 1910.254، وخطوط أنابيب H-beam الآلية.
التخلص من ضربات قوس اللحام اليدوي في إنتاج عوارض H الهيكلية
هل ترغب في تبسيط عملية إعادة فحص AWS D1.1 البصري واستبدال التثبيت اليدوي للشبكة مع الحافة، وقلب الرافعة، والتعامل متعدد المحطات؟ ما عليك سوى تزويدنا بارتفاع شبكة عارضة H (من 160 إلى 2000 مم) وسماكة الحافة (من 6 إلى 40 مم)، وسيقدم لك مهندسو شركة Wuxi Zhouxiang تصميمًا لخط إنتاج PHJ0815 أو PHJ0820 مع عرض سعر بناءً على حمولتك الشهرية.
استكشف خطوط لحام عوارض H من طراز PHJ0815 وPHJ0820 واطلب عرض سعر →
الأسئلة الشائعة حول عيوب لحام القوس الكهربائي
ما هو اصطدام القوس الكهربائي في اللحام، وهل هو عيب غير مقبول دائماً؟
يُعرَّف اصطدام القوس الكهربائي بأنه تلامس غير مخطط له للقوس الكهربائي خارج أخدود اللحام على المعدن الأساسي، ولا يُعدّ عيبًا مرفوضًا تلقائيًا في جميع المواصفات القياسية. فقد يكون مسموحًا به وفقًا للمواصفات القياسية المعتمدة ومستوى سلامة المعدن المتبقي. أما في المواصفة القياسية ISO 5817، المستويين B وC، فهو غير مسموح به. وتنص المواصفة AWS D1.1 على جواز استخدام عملية الصقل السطحي والتحقق من سلامة المعدن.
ما هو عمق المنطقة المتأثرة بالحرارة التي تخترق منطقة ما تحت ضربة قوسية ضالة؟
تخترق منطقة متأثرة بالحرارة ناتجة عن ضربة قوس كهربائي عابرة عمقًا يبلغ حوالي 0.8 مم (1/32 بوصة) في الفولاذ الكربوني والفولاذ منخفض السبائك، حيث يؤدي حتى تلامس قصير جدًا لفرشاة القطب الكهربائي إلى انصهار السطح وتكوين حفرة. قبل أن تختفي الطبقة الهشة تحت السطحية بفعل التلميع البصري، تتم إزالة الندبة، ولذلك، وللتحقق من الإزالة، يلزم إجراء حفر كيميائي لتلبية مواصفات خط الأنابيب.
كيف يمكنك منع حدوث شرارات القوس الكهربائي عند اللحام بالقوس الكهربائي المحمي (SMAW) أو اللحام بالقوس الكهربائي المحمي بالغاز الخامل (TIG)؟
ابدأ دائمًا قوس اللحام داخل أخدود اللحام المُجهز. ثم تُعيد خرزة اللحام المتقدمة صهر نقطة البداية وتُقسّيها، أو يمكن للحامين استخدام ألسنة اللحام التضحية. في لحام القوس الكهربائي بالغاز الخامل (GTAW)، انتقل من بدء اللحام بالخدش إلى إشعال عالي التردد أو إشعال القوس بالرفع، وضع حوامل الأقطاب الكهربائية الحية في حوامل معزولة بين كل تمريرة وأخرى.
لماذا يمكن أن تؤدي مشابك التأريض النحاسية إلى تفاقم تشقق الفولاذ الكربوني الناتج عن ضربة القوس الكهربائي؟
تتسبب مشابك الإرجاع النحاسية السائبة في حدوث شرارة كهربائية ضد الفولاذ المنصهر، مما يؤدي إلى تآكل النحاس على السطح، مما يتسبب في تقصف المعدن السائل على طول حدود حبيبات الأوستنيت وظهور تشققات دقيقة عميقة بين الحبيبات.
ما هو المحلول الكيميائي المستخدم للتحقق من إزالة المنطقة المتأثرة بالحرارة الناتجة عن حرق القوس الكهربائي على أنبوب من الفولاذ الكربوني؟
يقوم مفتشو خطوط الأنابيب بمسح السطح والتجويف المصقول بورق صنفرة 120 باستخدام محلول مائي من بيرسلفات الأمونيوم بنسبة 20% (مُخفف بنسبة 20% بيرسلفات إلى 80% ماء نقي وزناً) أو محلول نيتال بنسبة 5%. يُلاحظ أن المعدن المارتنسيتي المتبقي المتأثر بالحرارة يكتسب لوناً رمادياً داكناً بشكل ملحوظ مقارنةً بالفولاذ الأصلي ذي اللون الرمادي الفاتح الموحد من الفريت والبيرلايت. عند ظهور بقعة داكنة، يقوم الفنيون بالصنفرة تدريجياً وإعادة التخريش حتى يعود اللون الموحد. ثم يشطفون بالماء النظيف ويجرون اختبار الجسيمات المغناطيسية بالإضافة إلى التحقق من سُمك الجدار بالموجات فوق الصوتية.
هل تؤثر ضربات القوس الكهربائي على الفولاذ المقاوم للصدأ الأوستنيتي 304 أو 316L إذا لم يشكل المارتنسيت؟
نعم. تؤدي ضربات القوس الكهربائي العشوائية على الفولاذ المقاوم للصدأ الأوستنيتي 304 و 316L إلى تدمير طبقة أكسيد الكروم الواقية، وترك طبقة من اللون الحراري، وبدء تآكل النقر السريع بالكلوريد.
كيف يتعامل معيار AWS D1.1:2025 مع الفحص البصري لضربات القوس الكهربائي على العناصر الفولاذية الهيكلية؟
تنص قواعد AWS D1.1/D1.1M:2025 الخاصة بجودة أعمال الإنشاءات على ضرورة منع حدوث أي اصطدامات عرضية خارج الوصلات الدائمة. يجب على فرق العمل تسوية أي حفر أو شقوق سطحية عرضية للحصول على سطح أملس قبل التحقق من سلامة الهيكل. عادةً ما تُلاحظ آثار السطح لأول مرة أثناء الفحص، ويحدث ذلك في منطقة التجميع عندما يقوم أعضاء الفريق بتجميع الأجزاء الفرعية. في كثير من الأحيان، يُجري المفتشون اختبارات الجسيمات المغناطيسية على عوارض الجسور المعرضة لأحمال دورية، أو الصفائح عالية المقاومة المُقسّاة والمُعالجة حراريًا، أو الحفر المشتبه بها، قبل السماح للعناصر الإنشائية بالانتقال إلى عمليات السفع الرملي أو التجهيز أو التركيب.
المراجع والمصادر
- ضربات القوس الكهربائي: أكثر ضرراً مما تعتقد (جيف مولينو، مركز ابتكار وصل المواد) صناعة المعادن الكندية / التصنيع واللحام الكندي
- كود اللحام الإنشائي AWS D1.1/D1.1M:2025-AMD1، الفولاذ جمعية اللحام الأمريكية (AWS)
- 49 CFR § 195.226 اللحام: حروق القوس الكهربائي وزارة النقل الأمريكية، إدارة سلامة خطوط الأنابيب والمواد الخطرة (PHMSA)
- مناقشة فنية حول الفحص والتأهيل: ضربات القوس الكهربائي، والحفر باستخدام بيرسلفات الأمونيوم، وصلابة الطبقات تحت السطحية منتدى جمعية اللحام الأمريكية
- مقارنة الخواص الميكانيكية للطبقات الصلبة على الفولاذ الإنشائي S355 (PMCID: PMC11084295) المعاهد الوطنية للصحة الأمريكية / المكتبة الوطنية للطب (المواد، 2024)
- لحام الأنابيب: فصل ضربات القوس الكهربائي جامعة واشنطن المفتوحة / معهد ليك واشنطن للتكنولوجيا
- 29 CFR § 1910.254 اللحام والقطع بالقوس الكهربائي وزارة العمل الأمريكية، إدارة السلامة والصحة المهنية (OSHA)
- معايير التطبيق، وقواعد الممارسة، ومستويات الجودة (معرفة الوظيفة 38: BS EN ISO 5817) معهد اللحام (TWI)
- AWS D1.1:2025، تعديلات على كود اللحام الإنشائي، الفولاذ المعهد القومي الأمريكي للمعايير (ANSI)
- لمحة موجزة عن بعض التغييرات في كود AWS D1.1 (دان ديفيس وكبير مهندسي AISC توم شلافلي) جمعية المصنّعين (جمعية المصنّعين والمُصنّعين)
- منشور طلب براءة اختراع أمريكية رقم US20060138090A1: نظام تثبيت وتركيب نظام لحام القوس المغمور مكتب براءات الاختراع والعلامات التجارية بالولايات المتحدة (USPTO / براءات اختراع جوجل)
لماذا قام فريقنا الهندسي بكتابة هذا الدليل
تجمع هذه المجموعة مختلف القوانين والمعايير التي تحكم قبول ضربات القوس الكهربائي، بدءًا من AWS D1.1/D1.1M:2025-AMD1، وBS EN ISO 5817 Ref. 601، و49 CFR § 195.226، وOSHA 29 CFR § 1910.254، بالإضافة إلى معايير المعالجة الكيميائية والتخريش، وحسابات سُمك الجدار المتبقي لمصنعي الصلب. تُصنّع الشركة خطوط تجميع ولحام وتقويم عوارض H الآلية (PHJ0815 وPHJ0820)، وآلات لحام القوس المغمور ذات الجسر، وروبوتات اللحام الصناعية. لا تبيع الشركة مواد كيميائية للتخريش غير المتلف أو مواد استهلاكية للطحن اليدوي. تمت مراجعة هذه الوثيقة من قبل الفريق الفني لشركة Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd.