Обновлено в ноябре 2026 г. · Справочник по качеству сварки конструкционной стали и трубопроводов
В процессе изготовления металлоконструкций дефекты сварки, вызванные дуговым разрядом, возникают вне сварного шва. Они появляются, когда сварочный электрод, работающее сопло или незакрепленный зажим заземления касаются голой стали. В металлургических рекомендациях Центра инноваций в области соединения материалов (MaJIC) указано, что быстрая вспышка может нагреть сталь примерно до 2,500 градусов по Фаренгейту. Окружающая холодная пластина быстро охлаждает сталь до 500 градусов по Фаренгейту за считанные секунды. Как определено в AWS D1.1/D1.1M:2025-AMD1 , случайные дефекты должны быть отшлифованы до гладкой поверхности и проверены на целостность. Правила для трубопроводов в соответствии с 49 CFR § 195.226 предписывают либо полную шлифовку с выемкой в пределах допусков на стенки трубы, либо полное удаление цилиндра.
Даже небольшие дефекты, возникающие из-за нестабильного зарождения дуги или недостаточного контроля дуги, требуют проверки под поверхностью. Поверхностная полировка редко устраняет лежащий в основе фазовый переход. Подробные сведения о полевых проверках твердости приведены на форуме Американского сварочного общества по инспекции и квалификации . Они показывают, что на зачищенной поверхности твердость может быть ниже RC 18. Однако на глубине около 1/32 дюйма под поверхностью все еще присутствует мартенситный стержень с твердостью от RC 34 до 42. Для полного удаления этого затвердевшего слоя требуется контролируемая шлифовка и химическое травление при отпуске с использованием персульфата аммония или нитала. После этого инспекторы проводят магнитопорошковый контроль и ультразвуковую проверку толщины стенки.
Краткие характеристики: Дефекты дуговой сварки и пороговые значения для принятия решений в соответствии с нормативными требованиями.
| Цикл термического охлаждения холодной стали | Нагревается до температуры выше 2,500 °F и самозакаливается до температуры ниже 500 °F за считанные секунды (MaJIC / Canadian Metalworking) |
| Измерена твердость под поверхностью и твердость сварного шва. | Твердое пятно в подповерхностном слое RC 34–42 (полевые данные AWS CWI); пиковое значение HV10 от 500 до 751 на стали S355 (NIH PMC11084295) |
| Типичная глубина котлована при фазовом переходе | Приблизительная глубина шлифовки 1/32 дюйма (0.8 мм), полировка до зернистости 120 перед химическим травлением. |
| Составы для химического травления | 20% персульфата аммония / 80% воды по весу при температуре от 120 до 150 °F (или распыление 1:10 при температуре 60 °F); 3%–5% нитала в течение 10 с |
| Максимальная глубина шлифовки трубопровода | До 12.5% от номинальной толщины стенки (87.5% оставшейся толщины стенки в соответствии с производственным допуском и 49 CFR 195.226) |
| Руководящие стандарты (2025–2026 гг.) | AWS D1.1/D1.1M:2025-AMD1, BS EN ISO 5817 (Ref. 601), 49 CFR § 195.226, 29 CFR § 1910.254, AMS 2700 |
Что представляют собой дефекты дуговой сварки? Быстрозакалочная металлургия и анализ отказов.
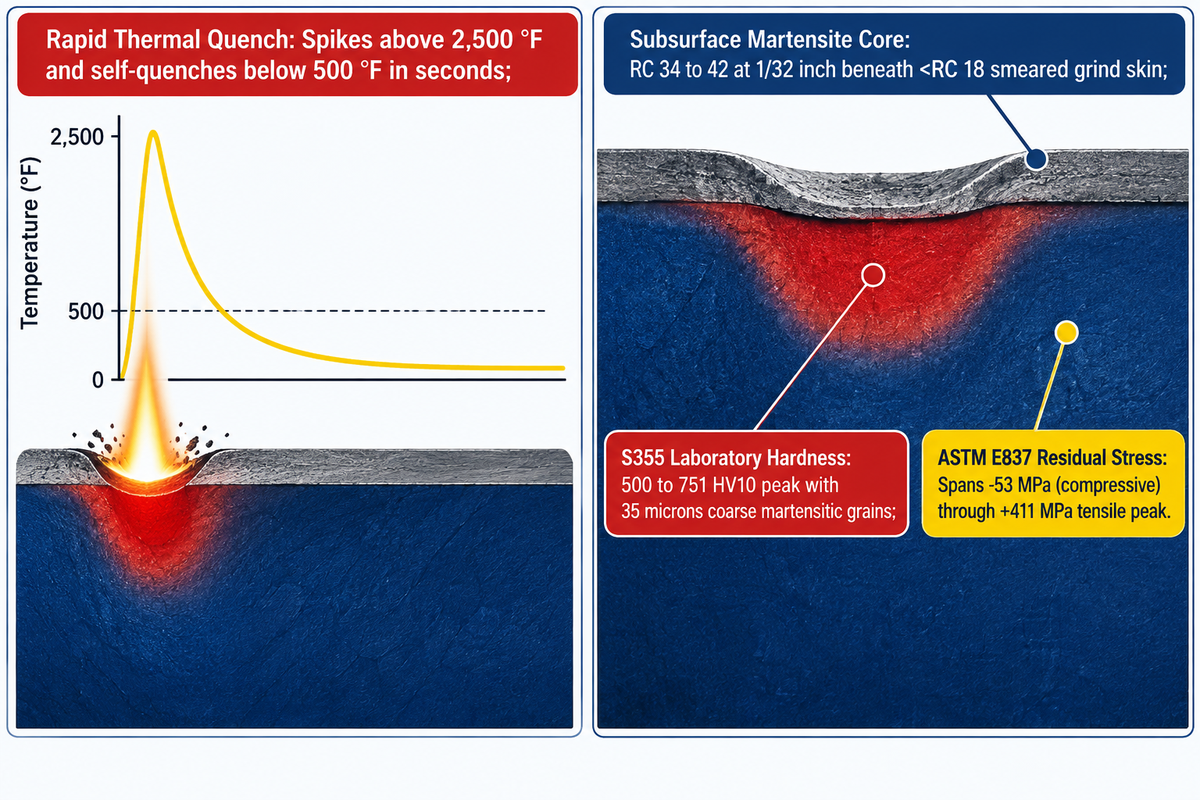
Удар дуги представляет собой локализованный кратер переплавленного металла и затвердевшую зону термического воздействия, образующиеся за пределами сварного шва. Согласно данным MaJIC, опубликованным в журнале Canadian Metalworking, температура в этом месте резко возрастает до 2,500 градусов по Фаренгейту и снижается до менее 500 градусов по Фаренгейту за считанные секунды. В исследовании NIH PMC11084295 на стали S355 быстрое закаливание достигает значений от 500 до 751 HV10.
Некоторые работники цеха объясняют появление случайных следов от дуги как неглубокие косметические царапины, которые можно скрыть дробеструйной обработкой или грунтовкой. Любое образование следов от дуги может привести к случайному удару. Это расплавляет неглубокую зону расплава, при этом общий подвод тепла к массивной холодной заготовке практически равен нулю. Холодная заготовка действует как непосредственный теплоотвод и изменяет структуру основного металла. Этот быстрый нагрев и охлаждение фиксируют углерод в искаженной объемно-центрированной тетрагональной кристаллической решетке. Закалка приводит к образованию незакаленного мартенсита. Она также оставляет остаточные напряжения в диапазоне от −53 МПа (сжатие) до +411 МПа (с пиковыми остаточными напряжениями растяжения от +300 до +411 МПа) в испытаниях на сверление отверстий по стандарту ASTM E837 на образцах из стали S355 с круглым электродом.
При формальном анализе отказов каждый неустраненный след от сварочной дуги действует как металлургическое твердое пятно и геометрический выступ напряжения. Во время погрузки и разгрузки мостового транспорта микротрещины, образовавшиеся на закаленном крае кратера, распространяются вдоль пролетного строения моста и могут смешиваться с другими типами коррозионного растрескивания под напряжением, такими как трещины. Колебания внутреннего давления в трубопроводах приводят к аналогичному росту трещин. Производители, оценивающие водородное холодное растрескивание в конструкционных сварных швах, учитывают три фактора, вызывающих появление сварочной дуги: незакаленный мартенсит, локализованное растягивающее напряжение и захваченный водород, либо из насыщенного флюса, либо из смазки.
Почему случайная электрическая дуга на стали приводит к образованию незакаленного мартенсита и микротрещин?
Случайная дуга создает незакаленный мартенсит, поскольку контакт дуги длительностью в миллисекунды расплавляет неглубокий слой без предварительного нагрева пластины. Эта холодная масса приводит к чрезвычайно высокой скорости охлаждения. Углерод не может диффундировать в мягкий феррит и перлит. В работе NIH PMC11084295, выполненной с использованием круглых электродов диаметром 4.00 мм на стали S355 толщиной 10 мм, задокументированы крупные мартенситные кристаллические зерна размером 35 микрон и более.
При обычной многопроходной сварке в пределах скошенной канавки длительное воздействие тепла замедляет охлаждение, и последующие проходы отпускаются при более ранних сварных швах. Шов за пределами канавки не подвергается отпуску. Это рассматривается в учебной программе по сварке труб Технологического института Лейк-Вашингтон . Изолированные мартенситные островки сжимаются при охлаждении и образуют кратерные трещины или микропустоты под швом. Сертифицированные инспекторы по сварке AWS провели демонстрации гибки с направляющими на плоских прутках диаметром 3/8 и 1/2 дюйма. Они выполняли сварку проволокой E6010, E7018 или MIG-проволокой и полировали сталь до гладкости перед демонстрацией. Даже после полировки поверхности образец раскалывался поперек шва при гибке.
Распространенные причины возникновения дуговых разрядов, ударов дуги, брызг и подрезов сварного шва.
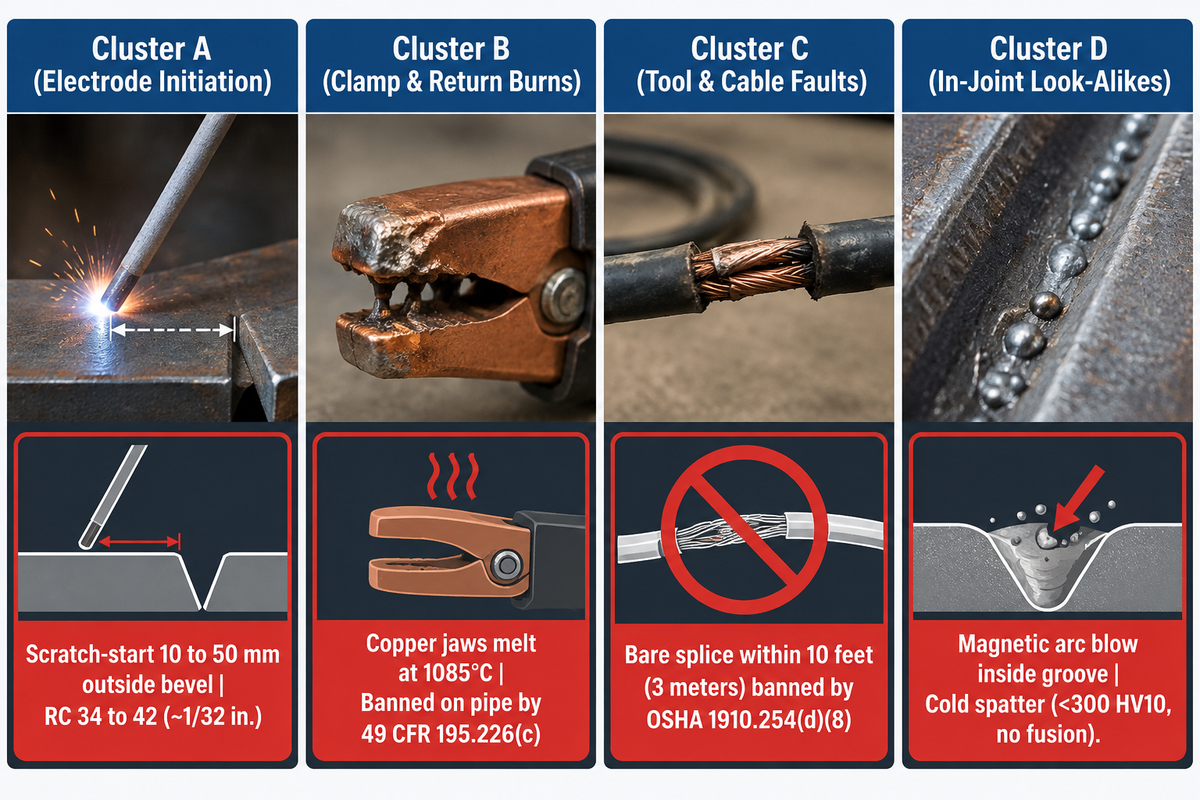
Четыре пути приводят к возникновению дуги между основным металлом и проводником. Три из них — это образование царапин из-за контакта электрода с поверхностью канавки, контакт со сталью и искрение через неплотно прилегающий заземляющий зажим. Четвертый путь — это утечка тока через кабельные соединения, запрещенные в пределах 10 футов (3 метров) согласно OSHA 29 CFR 1910.254(d)(8) . Истинные дуговые разряды между основным металлом и проводником приводят к его плавлению, в отличие от холодного разбрызгивания.
Проведение инспекций на рабочем месте застопоривается, когда сварщики неправильно интерпретируют этот тип дефекта как неровности в канавке сварного шва. Для решения проблемы возникновения сварочных пробок важно понимать, что сплавление основного металла отличается от образования рыхлых брызг. Рыхлые капли сварочной краски охлаждаются окалиной без глубокого сплавления, и если в точке удара присутствует ошибочный корень дуги, он сплавится с основным металлом. Подрез под краем сварного шва оставляет непрерывную линейную канавку вдоль края сплавления, а не кратер, вдоль границы сплавления. Линейные царапины под краем сварного шва и следы контакта электрода — это разные явления, которые можно определить путем осмотра причин подреза под краем сварного шва и измерения канавки.
Под воздействием рабочего напряжения эти локализованные линзы высокой твердости действуют как чрезвычайно опасные точки зарождения трещин и основные места их образования. Обратный ток также крайне опасен. Слабый пружинный зажим часто обнаруживается над ржавчиной, краской или прилипшими брызгами на 16-дюймовом трубопроводе или тяжелой балке. Сварочный ток затем перескакивает через воздушный зазор и расплавляет зажим в заготовке. Медные зажимы плавятся при температуре около 1085°C и, как известно, проникают в границы зерен стали, вызывая тем самым охрупчивание и растрескивание. В соответствии с правилами OSHA 29 CFR 1910.254(c)(2)(iii) также запрещено использование цепей, проволочных канатов, кранов, подъемников или лифтов для транспортировки сварочного тока.
Каковы распространённые причины возникновения электрических дуговых разрядов?
К распространенным причинам пробоя магнитной дуги относятся асимметричное магнитное поле вблизи концов пластин, остаточная намагниченность в скошенных краях стальных труб, высокая сила постоянного тока и неправильное расположение сварочного провода. В отличие от внешнего зажигания дуги, которое гасит основной металл вне соединения, пробой дуги отклоняет активную сварочную дугу внутри канавки и приводит к неполному проплавлению.
При сварке постоянным током вблизи торцов пластин, глубоких корневых отверстий и намагниченных скосов труб происходит прорыв дуги. Сварщики предотвращают прорыв дуги, сокращая длину дуги и наклоняя электрод в сторону отклонения. Они также могут располагать рабочий провод в направлении, противоположном направлению сварки. В крайнем случае сварщики могут использовать переменный ток в пределах 80 вольт переменного тока и 100 вольт постоянного тока, установленных OSHA 29 CFR 1910.254(b)(3). Ни одна из магнитных регулировок не позволяет избежать случайного удара по голой основной стали за пределами скоса.
| Кластер дефектов | Тип конкретного разрыва | Где это появляется | Зона термического влияния подповерхностного слоя и ударная вязкость по твердости | Требуемое размещение товара в магазине |
|---|---|---|---|---|
| Кластер А: Ошибки инициирования электродов | 1. Запуск сварочного аппарата SMAW с нуля. | Скошенная кромка от 10 до 50 мм | Мартенсит RC 34–42 (толщина ~1/32 дюйма) | Шлифовка до ~1/32 дюйма, полировка абразивом зернистостью 120, кислотное травление + MT. |
| Кластер А: Ошибки инициирования электродов | 2. GTAW Вольфрамовая контактная зачистка | Прилегающий фланец или стенка трубы | Неглубокий кратер + риск включения вольфрама | Смешайте все ингредиенты до гладкой консистенции, проверьте удаление включений методом PT или RT. |
| Кластер А: Ошибки инициирования электродов | 3. Неиспользованная проволока для MIG-сварки. | Зона зазора сопла вблизи перемычки | Локализованная зона гашения при напряжении 500–650 HV10. | Укладка на склон с уклоном 1:4, проверка надежности с помощью MT. |
| Кластер B: Обратный ток и ожоги от зажимов. | 4. Ожог дуги из-за ослабленного пружинного зажима | Зажимное седло фланца или корпуса трубы | Глубокая зона термического воздействия + межзеренные трещины, вызванные медью и ЛМЕ | Зачистка выемки, травление 20% персульфатом, ультразвуковая проверка стенки. |
| Кластер B: Обратный ток и ожоги от зажимов. | 5. Сгорание приваренной заземляющей клеммы | Внешняя отделка труб (запрещено в соответствии с 49 CFR 195.226c) | Зона термического воздействия по всей толщине и высокое остаточное напряжение | Запрещено на трубопроводах для транспортировки жидкостей; требуется вскрытие или ремонт. |
| Кластер B: Обратный ток и ожоги от зажимов. | 6. Дуга рассеяния от крановой/подъемной цепи | Подъемный крюк и звенья цепи | Хрупкие грузовые цепи (запрещены в соответствии с 1910.254c2iii) | Немедленно поместите строп на карантин; отшлифуйте и обработайте поверхность проушины MT. |
| Группа C: Неисправности инструментов и кабелей | 7. Неизолированный укладочный жало | Палубная плита, строительные леса или труба котла | Множественные скопления кратеров (<1 недели утечки из котловых труб) | Применить пункт 1910.254(d)(7) держателя; шлифовка + травление |
| Группа C: Неисправности инструментов и кабелей | 8. Сращивание оголенного кабеля (<10 футов) | Край полки балки истирается свинцом. | Линейный ударный механизм + закалённая гусеница RC 34-42 | Замените кабель согласно 1910.254(d)(8)-(9); смешайте помол. |
| Кластер D: Дефекты, похожие по внешнему виду в суставах | 9. Смещение при продувке магнитной дугой | Внутренняя канавка сварного шва и корень сварного шва | Зона термического влияния обычной сварки; приводит к недостаточному проплавлению/пористости. | Отрегулируйте заземляющий провод и длину дуги; если провод не защищен предохранителем, зачистите его. |
| Кластер D: Дефекты, похожие по внешнему виду в суставах | 10. Брызги холодной сварки | от 5 до 100 мм рядом со сварным швом | Отсутствие плавления основного металла (<300 HV10 основная сталь) | Перед пескоструйной очисткой проведите шлифовку стружкой или легким лепестковым диском. |
Критерии приемки дугового разряда: сравнение стандартов AWS D1.1:2025, ISO 5817 и API 1104.
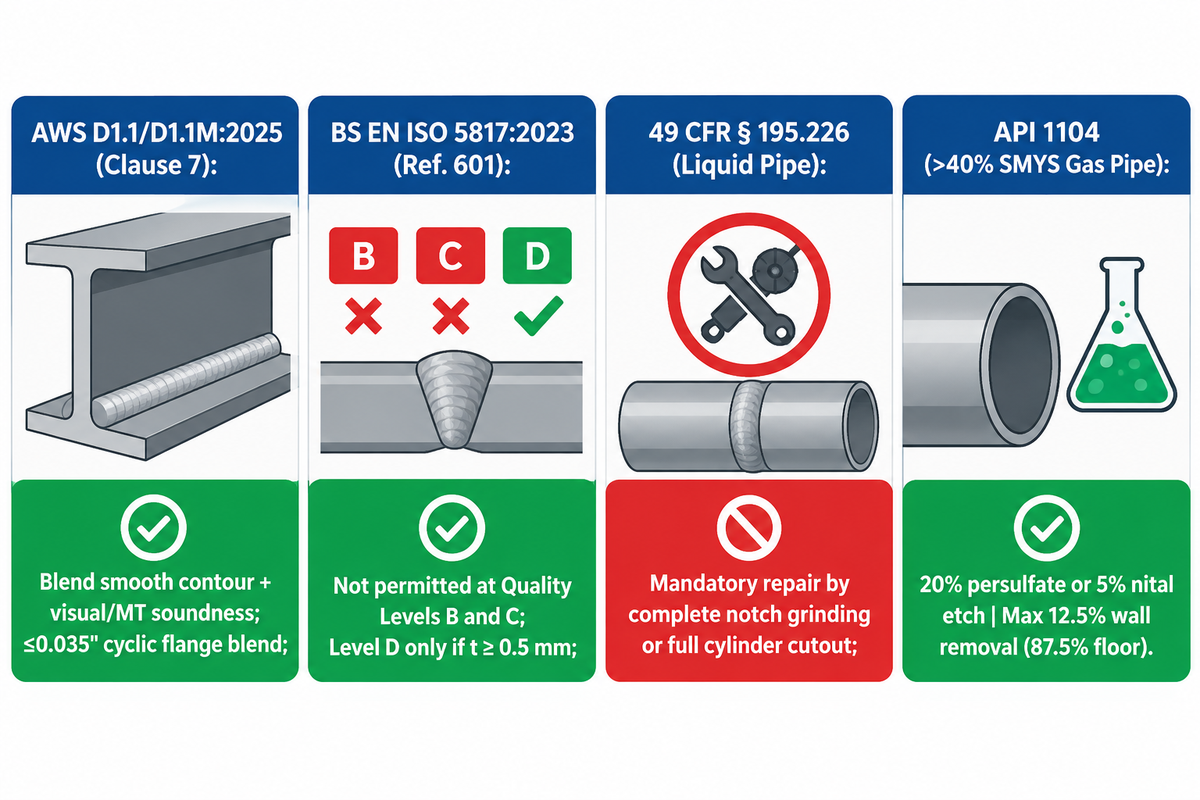
Существует две категории регулирующих норм: стандарты условной шлифовки и стандарты нулевой допустимой погрешности. AWS D1.1/D1.1M:2025-AMD1 и CSA W59 требуют, чтобы дефекты или трещины от дуговых разрядов были зашлифованы до гладкого профиля и проверены на целостность металла. Согласно ISO 5817:2023 (ссылка 601, обсуждается в TWI Job Knowledge 38 Уровни качества ), блуждающая дуга недопустима на уровнях качества B и C.
Инженеры по контролю качества часто чрезмерно забраковывают стальные балки. В сообщениях в социальных сетях ошибочно утверждается, что стандарт AWS D1.1 требует немедленного наращивания сварного шва или утилизации балки при наличии каких-либо дефектов. На практике, для балок, подверженных статической или циклической нагрузке, применяются правила качества работ AWS D1.1. Бригады цеха должны избегать случайных ударов за пределами постоянных соединений. Любые случайные кратеры или трещины на поверхности требуют плавного сглаживания контура и проверки целостности. В техническом обзоре ANSI AWS D1.1:2025 (23-е издание) указано, что мировое производство нерафинированной стали в 2024 году составило 1 884 миллиона тонн. В издании 2025 года расширены положения о магнитопорошковом контролю (МП) и капиллярном контроле (КК) для оценки отремонтированных поверхностей.
Эта справочная матрица, используемая специалистами по контролю качества для предотвращения путаницы между различными кодами, сравнивает правила AWS D1.1:2025, ISO 5817:2023, раздел 601, уровни B/C/D, API 1104 и требования к закалке и травлению в соответствии с 49 CFR 192 и 195, а также требования к расчетной толщине полов ASME B31.3/VIII.
| Код / Стандартный уровень | Оговорка, регулирующая деятельность / Ссылка | Первоначальное состояние на момент выпуска | Обязательный тест после завершения тренировки. | Предельная толщина и триггер повышения |
|---|---|---|---|---|
| 1. AWS D1.1/D1.1M:2025 (Статическая сталь) | Пункт 7. Качество работы | Избегайте наружных постоянных сварных швов. | Визуальная оценка состояния + MT (при необходимости) | Плавный контур в пределах допуска фрезерования/проектирования; в противном случае — квалифицированный ремонт по технологической карте. |
| 2. AWS D1.1:2025 / CSA W59 (Cyclic) | Положения о циклической нагрузке | Отклоняемый инициатор трещин | Обязательный магнитопорошковый контроль (МПТ) | Зазор между фланцем моста ≤0.035″, подтвержденный инженером/консультантом DOT RT или MT. |
| 3. BS EN ISO 5817:2023 Уровень B | Ссылка 601 (Пункт 1.22 Блуждающая дуга) | Не допускается (строгие требования к качеству) | Шлифовка + MT/PT + твердость/травление в соответствии с ITP | Не допускается нулевое снижение качества основного металла; требуется официальное оформление несоответствия. |
| 4. BS EN ISO 5817:2023, уровень C. | Ссылка 601 (Пункт 1.22 Блуждающая дуга) | Не допускается (средний уровень качества) | Шлифовка до гладкого состояния + проверка поверхности методом неразрушающего контроля | Оставшаяся толщина должна оставаться на уровне или выше расчетного минимального значения. |
| 5. BS EN ISO 5817:2023, уровень D. | Ссылка 601 (пункт 1.22, t ≥ 0.5 мм) | Разрешено, если это не повлияет на состояние недвижимости. | Визуальная проверка на отсутствие трещин в кратере. | Дисквалификация при работе с закалочными легированными сталями, в которых зона термического влияния становится хрупкой. |
| 6. 49 CFR § 195.226 (Жидкостная труба) | Подраздел D § 195.226(a)-(c) | Обязательный ремонт каждого прогоревшего электрода. | Полное удаление выемки + замеры стены | Несоответствие минимальным допускам на толщину стенки трубы требованиям техническим условиям приводит к полному отключению цилиндра трубы. |
| 7. API 1104 / Газопровод высокого давления | Дуговые ожоги (>40% площади поверхности тела) | Отбракованная металлургическая выемка | 20% раствор персульфата аммония или 5% раствор нитала для травления | Максимально 12.5% демонтажа стен (87.5% номинального пола стены); ремонт сварных швов запрещен. |
| 8. Трубопроводы системы электроснабжения ASME B31.1 | Правила ремонта Arc Strike | Удалите все трещины и дефекты. | Для трубопроводов из легированной стали обязательно наличие PT или MT. | Трубы водонапорных котлов, оставленные неподземными, могут прогореть менее чем за неделю. |
| 9. Руководство по стальным конструкциям мостов штата Нью-Йорк / Департамента транспорта | Удаление дугового разряда в балках моста | Отбраковываемый дефект, критически важный для разрушения. | Портативный прибор для измерения твердости ( | Шлифуйте зону ниже уровня твердости RC 34–42 (примерно 1/32 дюйма) до восстановления твердости основного вещества. |
| 10. Нержавеющая сталь AWS D1.6 / AMS 2700 | Поверхность из нержавеющей стали и пассивация | Риск образования микротрещин и окрашивания поверхности | Капиллярный контроль (ПК) + визуальная проверка оттенка | Перед пассивацией азотной/лимонной кислотой удалите оксидный слой, переходящий в фиолетовый, до чистого металла. |
Как проверить наличие следов электрической дуги: визуальный осмотр, магнитопорошковый метод, капиллярная дефектоскопия и травление кислотой.
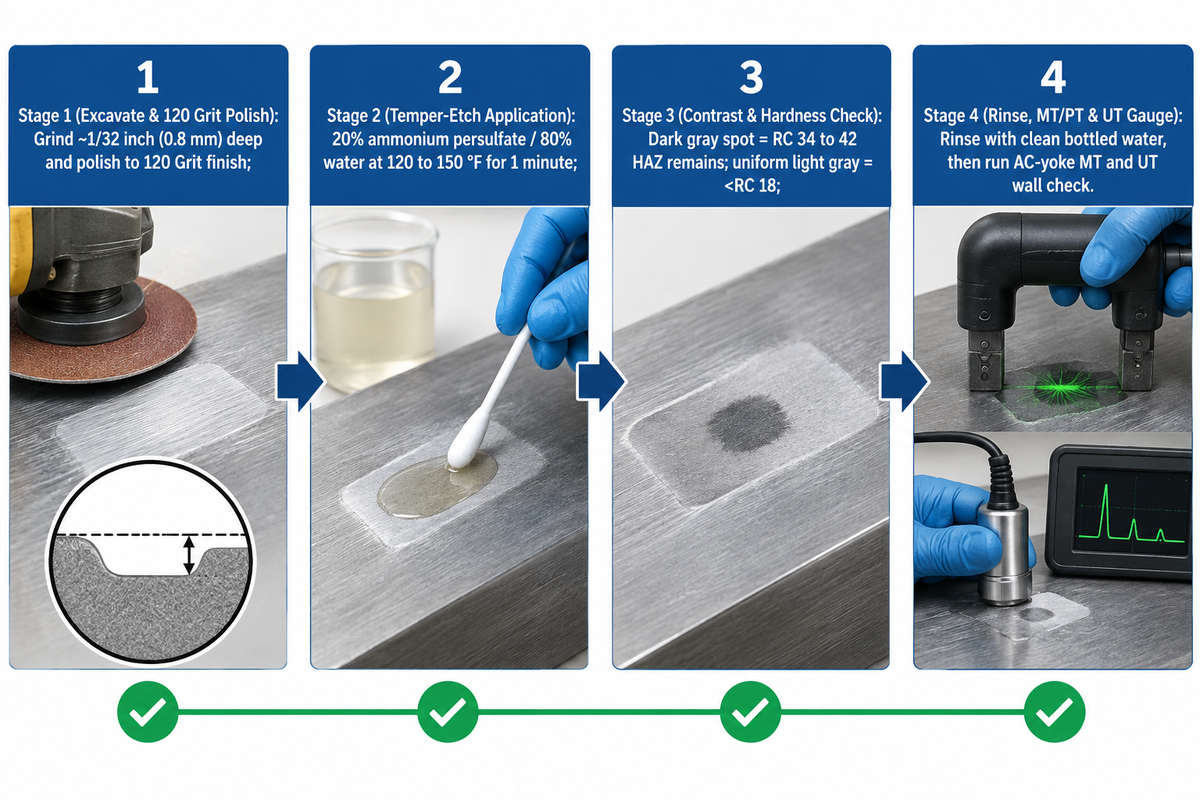
Для проверки полного прохождения электрической дуги требуется два контрольных слоя. Первый — химическое травление. Для персульфата аммония стандартные температуры составляют от 120 до 150 градусов по Фаренгейту (от 49 до 66 градусов по Цельсию), а стандартное время травления — 1 минута. Обычно используются два травильных раствора: 1) 20% персульфат аммония с 80% воды и 2) 5% нитал. Второй контроль — капиллярная дефектоскопия или магнитопорошковая дефектоскопия, подтверждающие отсутствие остаточных поверхностных трещин.
«(а) Каждый след от сварочной дуги должен быть устранен. (б) След от сварочной дуги может быть устранен путем полного удаления насечки шлифованием… Если насечка не подлежит устранению шлифованием, необходимо удалить цилиндр трубы, содержащий всю насечку. (в) Заземление не может быть приварено к свариваемой трубе или фитингу».
Опасное заблуждение в цехах — предположение, что чистая магнитопорошковая дефектоскопия после шлифовки крупнозернистым абразивным кругом доказывает отсутствие следов дугового ожога. Как указывают старшие инспекторы AWS CWI на форуме AWS, крупнозернистые абразивные круги в процессе шлифовки размазывают пластичный металл по микротрещинам и оставляют на поверхности обезуглероженную пленку. После шлифовки твердость по портативному измерителю составляет от RC 34 до 42. Только после шлифовки на глубину примерно 1/32 дюйма (0.8 мм) и полировки наждачной бумагой зернистостью 120 показания снова опускаются ниже RC 18.
Для лабораторной металлографии стали S355 стандарт NIH PMC11084295 предусматривает полировку до зернистости P2500 и травление 3% раствором нитала в течение 10 секунд. Затем специалисты измеряют твердость по Виккерсу под нагрузкой 10 кг в течение 10–15 секунд на сетке 0.5 мм в соответствии со стандартом EN ISO 9015-1. На местах инспекторы трубопроводов и мостов смешивают 1 грамм гранулированного персульфата аммония с 4 граммами чистой воды. Эта смесь составляет 20–80% по весу, а бригады, занимающиеся ремонтом мостов, также используют распылитель с соотношением 1:10 при температуре 60 градусов по Фаренгейту. При нанесении на теплую углеродистую сталь (120–150 градусов по Фаренгейту) любая не удаленная зона термического воздействия в течение 1 минуты приобретает темно-серый цвет на фоне светло-серого основного металла. Когда требуется глубокая объемная проверка толстых отремонтированных фланцев мостов, бригады сочетают травление поверхности с объемным радиографическим контролем сварных швов.
Подтверждают ли магнитопорошковая дефектоскопия или травление кислотой полное удаление следов дугового ожога?
Макрохимическое травление, либо водным раствором персульфата аммония, либо ниталом в азотно-спиртовой смеси, подтверждает полное удаление зоны термического воздействия на углеродистой стали. Магнитопорошковый контроль позволяет выявить только поверхностные или приповерхностные трещины. Прохождение магнитопорошкового или капиллярного контроля без химического травления или измерения твердости может привести к образованию хрупкого мартенситного островка RC 34–42.
Травление персульфатом аммония имеет одно строгое металлургическое ограничение. Раствор не действует на аустенитные нержавеющие стали. На углеродистых и высокопрочных низколегированных сталях с пределом текучести выше 40% инспекторы полируют шлифованную полость до зернистости 120. Инспекторы поддерживают поверхность влажной от персульфата аммония в течение 60 секунд, чтобы обеспечить проявление серого фазового перехода. Затем они промывают поверхность чистой бутилированной водой, а не протирают ее масляной тряпкой. После этого они проводят магнитопорошковый контроль с помощью переменного тока и ультразвуковое измерение толщины.
Шлифовка против квалифицированного ремонта сварных швов: расчеты толщины стенки и правила определения оптимального варианта.
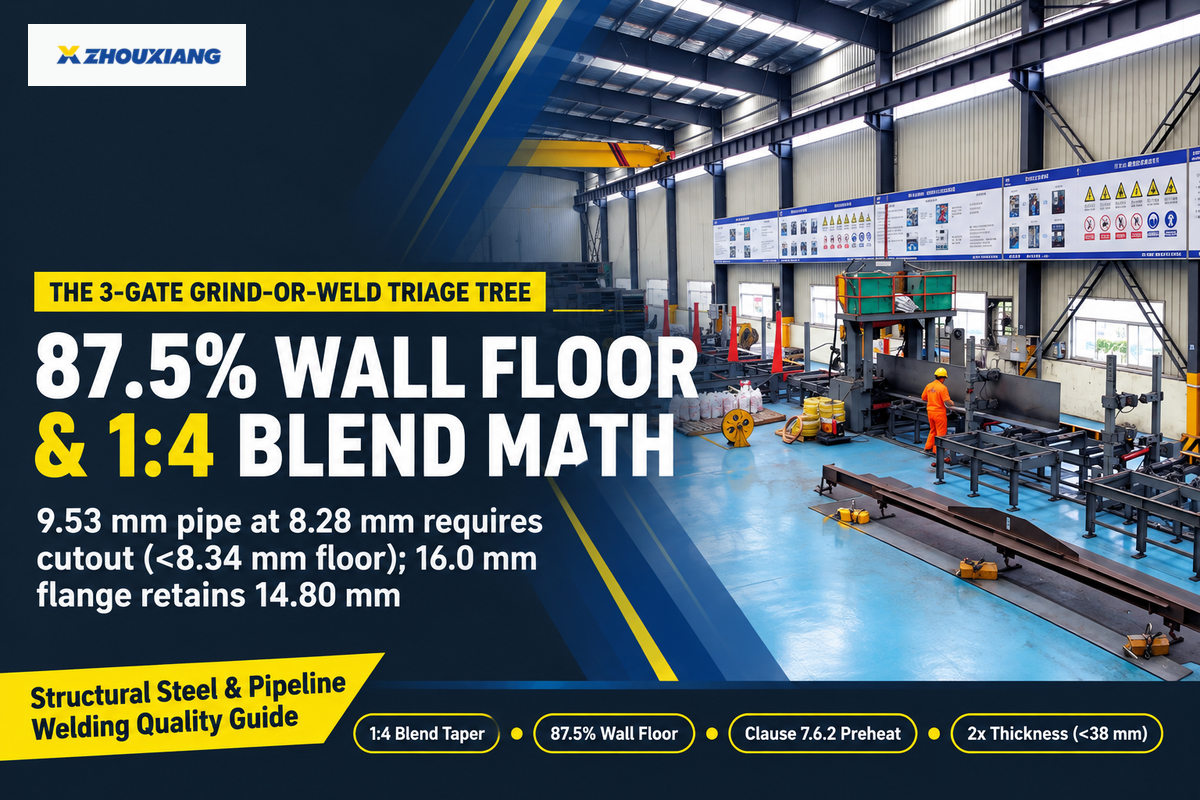
При обработке зоны фазового перехода толщиной 1/32 дюйма (0.8 мм) инженеры часто используют шлифовку под давлением поверх сварных швов для получения чистого кислотного травления и устранения признаков трещин, выявленных магнитопорошковой дефектоскопией. Остаточная толщина стенки должна быть равна или превышать минимальную толщину, указанную в спецификации, например, 87.5% от номинальной толщины стенки трубы (удаление 12.5% толщины стенки).
Для стандартизации решений, принимаемых на местах при работе с несущими балками и напорными трубопроводами, менеджеры по качеству применяют схему сортировки «шлифовка или сварка» по принципу «3 затвора» :
- At Ворота 1 (постепенная выемка грунта и полировка абразивом зернистостью 120)Для удаления поверхностного кратера выполните серию легких проходов с помощью лепесткового диска на 4-дюймовой шлифовальной машине. Это удалит повторное упрочнение от трения крупнозернистого шлифовального круга и позволит выдолбить углубление толщиной около 1/32 дюйма (0.8 мм) для полировки контура.
- At Ворота 2 (Ворота химической закалки и оценки прочности методом неразрушающего контроля)Протрите отполированную полость раствором персульфата аммония или нитала. Если обнаружено темно-серое пятно или показание портативного твердомера RC от 34 до 42, повторите процедуру Gate 1. Если обнаружен равномерный светло-серый цвет и RC <18, промойте водой для удаления раствора и проверьте наличие трещин методом магнитопорошковой дефектоскопии или капиллярной дефектоскопии.
- At Забор 3 (Забор, определяющий оставшуюся толщину стенки и соответствие нормам)Если измерение толщины стенки ультразвуковым толщиномером в самой низкой точке шлифовки показывает, что оставшаяся толщина стенки находится в пределах допуска 12.5%, отпустите деталь. Если шлифовка привела к уменьшению толщины стенки до уровня ниже минимального, выполните вырезание цилиндра в соответствии с 49 CFR 195.226(b) или квалифицированный ремонт сварного шва с использованием низководородной среды в соответствии с AWS D1.1:2025.
Используя расчеты конусности 1:4, выемка 1.25 мм на трубе API 5L диаметром 9.53 мм оставляет 8.28 мм (< 8.34 мм, 87.5% дна стенки), в то время как фланец H-образной балки ASTM A572 диаметром 16.0 мм сохраняет 14.80 мм. Поскольку 8.28 мм находится ниже дна 8.34 мм, труба требует цилиндрического выреза в соответствии с 49 CFR 195.226(b), тогда как фланец диаметром 14.80 мм (сглаженный по радиусу 4.80 мм) проходит техническое обслуживание в соответствии с AWS D1.1:2025. Более глубокие структурные повреждения могут потребовать ремонта сваркой в соответствии с правилами предварительного нагрева AWS D1.1:2025, пункт 7.6.2, изложенными в издании The Fabricator (цитата старшего инженера AISC Тома Шлафли). В соответствии с пунктом 7.6.2, стальные пластины толщиной менее 38 мм требуют предварительного нагрева по удвоенной толщине основного металла (2 × 16.0 мм = 32.0 мм). Пластины толщиной 38 мм и более требуют нагрева на расстоянии, по меньшей мере равном толщине пластины, и не менее 3 дюймов (75 мм) во всех направлениях от места ремонта.
Можно ли сваривать непосредственно поверх сварочной дуги, не зашлифовывая её предварительно?
Нет, ни в коем случае нельзя наносить быстрый корректирующий сварочный шов непосредственно на незачищенный сварочный шов за пределами соединения. Допускается сварка только шва в канавке, который в конечном итоге будет полностью расплавлен запланированным корневым или присадочным швом после проверки на наличие кратерных трещин.
Короткий холодный сварочный шов захватывает уже существующие усадочные трещины и создает незакаленную зону термического воздействия. При необходимости конструкционной сварки изготовители должны сначала полностью отшлифовать хрупкую мартенситную линзу и удалить трещины методом мартенситной сварки. Затем сварщики выполняют контролируемые процедуры предварительного нагрева в соответствии со спецификацией сварочных работ с низким содержанием водорода (WPS).
- Перед травлением отшлифуйте на глубину 1/32 дюйма и отполируйте до зернистости 120.
- Проверьте, удалена ли темно-серая зона термического воздействия с помощью персульфата аммония или травильного раствора нитала.
- Для проверки наличия поверхностных трещин и подтверждения того, что оставшаяся толщина стенки не уменьшилась ниже 87.5% от номинальной толщины стенки, необходимо провести магнитотеллурический, капиллярный и ультразвуковой контроль.
- Нельзя доверять утверждению, что после первой шлифовки поверхность получилась размазанной (RC 18). Целостность стены всегда должна проверяться путем подповерхностного анализа (RC 34-42).
- Холодный сварочный шов E7018 или MIG-сварка ни в коем случае не должны наноситься на наружный кратер от дугового разряда основного металла для закрытия углубления.
- Персульфат аммония ни в коем случае нельзя использовать на аустенитной нержавеющей стали, а травленую углеродистую сталь нельзя протирать масляной тряпкой.
Чувствительность к легированию: низкоуглеродистые, закаленные и отпущенные, нержавеющие и дуплексные стали.
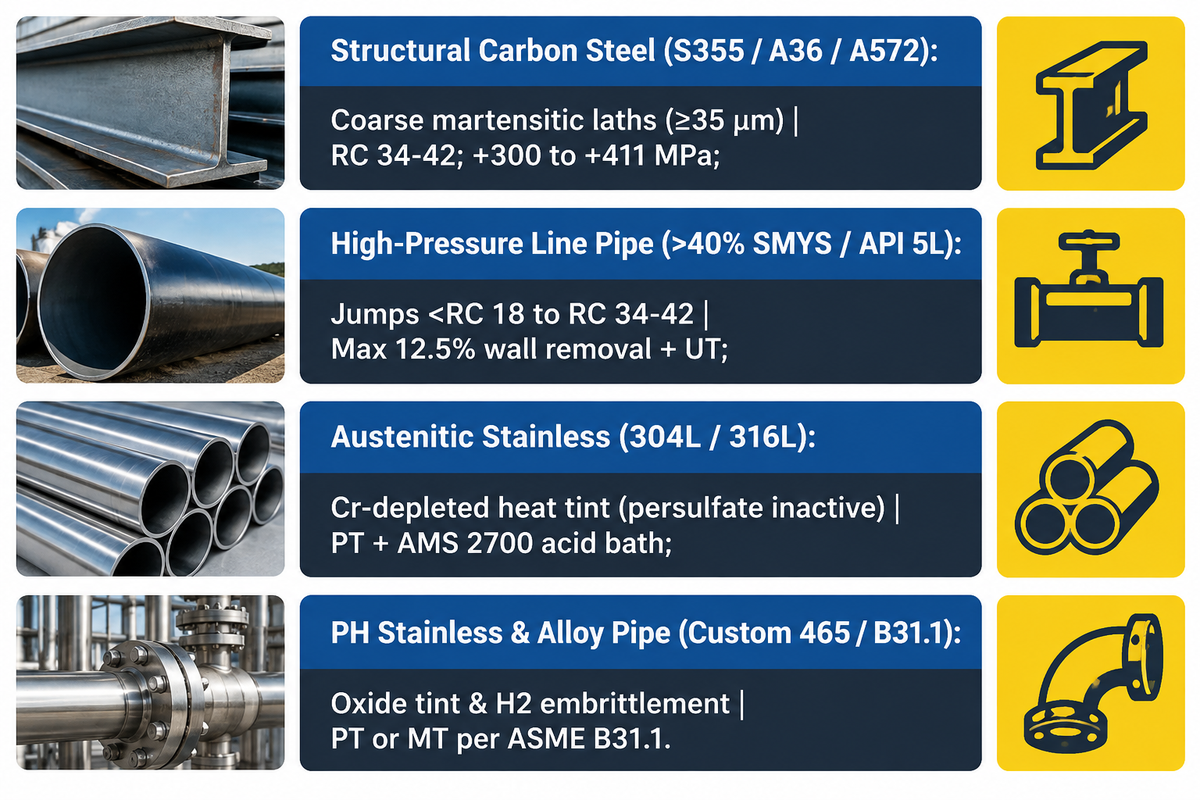
Повреждения от дугового разряда изменяются от мартенситного растрескивания на углеродистой и легированной стали до пассивной пленочной эрозии на нержавеющей стали. В стандарте NIH PMC11084295 нелегированная конструкционная сталь S355 теряет предел текучести Rp0.2 выше 300 °C и резко падает к 600 °C. Быстрое охлаждение затем приводит к возникновению остаточных растягивающих напряжений в диапазоне от +300 до +411 МПа и твердости от 500 до 751 HV10.
Высокоуглеродистые и закаленные и отпущенные марки стали реагируют еще более бурно, поскольку повышенные значения углеродного эквивалента приводят к полному превращению в незакаленный мартенсит при комнатной температуре. Высокоуглеродистые отливки и рамы тяжелых машин требуют тех же методов предварительного нагрева, которые описаны в нашем руководстве по планированию ремонта для предотвращения образования трещин в хрупких основных металлах . При попадании электрической дуги в трубу из легированной стали ASME B31.1 после шлифовки требуется магнитопорошковая дефектоскопия или капиллярная дефектоскопия.
Аустенитные нержавеющие стали (304L и 316L) и стали с дисперсионным упрочнением (например, Custom 465) имеют совершенно иной механизм разрушения. Аустенитные стали не превращаются в мартенсит. В результате в некоторых цехах на нержавеющей стали остаются следы от случайной дуги. Случайная дуга не только удаляет пассивную пленку оксида хрома, но и оставляет оксидные пленки разных цветов, например, соломенного, золотистого, синего, фиолетового и/или цвета металла Fe. Согласно рекомендациям AMS 2700 по пассивации, замачивание детали из нержавеющей стали с термоокрашенной поверхностью непосредственно в кислотной ванне не удаляет окалину или жир. Специалисты должны сначала обезжирить поверхность и удалить всю термоокрашенную поверхность до чистого блестящего металла, используя абразивы без содержания железа.
| Семейство базовых сплавов | Первичное микроструктурное повреждение | Измеренная твердость / Сигнал напряжения | Необходимые методы неразрушающего контроля и травления. | Обязательная обработка после измельчения |
|---|---|---|---|---|
| 1. Конструкционная углеродистая сталь (S355 / A36 / A572) | Грубые мартенситно-бейнитные рейки (≥35 мкм) | RC 34–42 подповерхностный слой; напряжение от +300 до +411 МПа | 20% персульфат аммония или 3% нитал + МТ | Шлифовка абразивом зернистостью 120; пункт 7.6.2: предварительный нагрев при сварке. |
| 2. Трубы высокого давления (>40% SMYS / API 5L) | Надрез и пустоты под слоем незакаленного мартенсита | Жесткая точка прыгает из | Толщина слоя: 20% персульфат или 5% нитал + MT + UT | Максимально 12.5% удаления стенки; при большей глубине — полное вырезание цилиндра. |
| 3. Аустенитная нержавеющая сталь (304L / 316L) | Осветление поверхности при нагреве и микротрещины в кратерах с пониженным содержанием хрома | Немартенситный (персульфатный травитель неактивен) | Капиллярный контроль (ПК) + визуальная проверка оттенка | Удаление соломенно-фиолетового оксида до чистого металла + кислотная ванна AMS 2700 |
| 4. Высокопрочная нержавеющая сталь/сплав PH (Custom 465 / B31.1) | Нанометрический оксидный оттенок + риск водородного охрупчивания | Высокая потеря прочности и коррозионное растрескивание под напряжением | PT или MT в соответствии с ASME B31.1 + проверка на удаление оксидов | Обезжиривание, механическое удаление оксидов, пассивация AAA + термическая обработка. |
Разбивка стоимости ремонта методом дуговой сварки: шлифовка с магнитопорошковой дефектоскопией против ремонта сварных швов и вырезания отверстий.
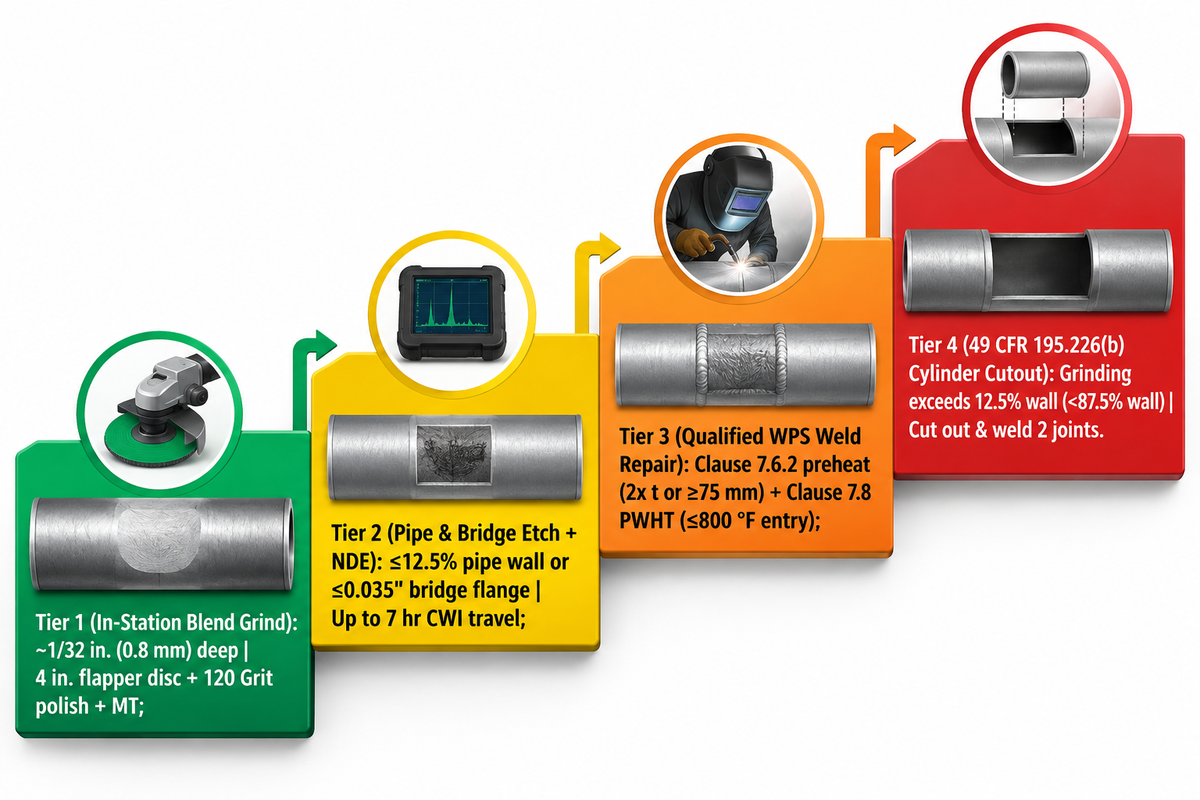
Общая стоимость ремонта после повреждения электрической дугой напрямую зависит от четырех операционных факторов: глубины выемки грунта, объема предварительного нагрева, времени неразрушающего контроля и мобилизации бригады. В соответствии с полевыми отчетами AWS CWI и 49 CFR § 195.226, ремонт начинается с шлифовки «на месте» слоем толщиной 1/32 дюйма (0.8 мм) и продолжается до полного вырезания участка трубы (цилиндра).
Реальный фактор, определяющий стоимость, — это то, на каком этапе процесса обнаруживается непреднамеренное касание электрода. Выявление случайного касания электрода на станции подгонки требует лишь шлифовки лепестковым диском диаметром 4 дюйма, полировки абразивом зернистостью 120, обработки персульфатом аммония в течение 1 минуты и внутренней магнитопорошковой дефектоскопии. Пропуск того же дефекта при окончательной проверке может привести к мобилизации полевых работ или сервисного обслуживания. В одном из случаев, описанных в отчете AWS CWI, полевые плотники приварили временные водоотводные распорки к нижней полке балки. Специалист проехал 7 часов в одну сторону, чтобы выполнить шлифовку лепестковым диском с максимальным диаметром 0.035 дюйма и проверку распылением персульфата аммония в соотношении 1:10 при температуре 60 градусов по Фаренгейту. Бригада собрала весь стекающий химический раствор на барже и провела полное радиографическое исследование (РФО). Проверки котлов компании Consolidated Edison показали стоимость пропущенных дефектов. Оставление незаземленного электрического разряда на внутренней трубе водопроводной стены привело к ее прогоранию менее чем за неделю.
Если глубина выемки превышает 12.5%-ный допуск на толщину стенки трубы или минимальное значение сечения, штраф за нарушение графика работ умножается. В соответствии с пунктом 7.6.2 стандарта AWS D1.1:2025, квалифицированный ремонт конструкционных сварных швов на пластинах толщиной менее 38 мм требует предварительного нагрева на расстоянии не менее чем в 2 раза превышающем толщину пластины. Пластины толщиной 38 мм и более требуют нагрева на расстоянии не менее чем в 1 раз превышающем толщину, с минимальным значением 3 дюйма (75 мм). Если применяется пункт 7.8 термической обработки после сварки (PWHT), сварной шов помещается в печь в соответствии с письменной процедурой нагрева и охлаждения. Согласно стандарту 2025 года, максимальная начальная температура печи увеличена с 600 до 800 градусов по Фаренгейту. Для трубопроводов для жидкостей, регулируемых 49 CFR 195.226(b), дуговой ожог над землей не может быть заделан. В соответствии с разделом 195.226 главы 49 Свода федеральных правил США , шлифовка не должна уменьшать остаточную толщину стенки ниже допусков, установленных производителем. Трубопровод должен быть разгерметизирован, из него должен быть вырезан и удален полный цилиндр трубы, а также должен быть выполнен сварной шов и проведен неразрушающий контроль по всей окружности трубы.
| Уровень переработки | Раскопки и геометрия (триггер) | Обязательные этапы выполнения | Контрольные точки и неразрушающий контроль качества | Влияние на график и коммерческую деятельность |
|---|---|---|---|---|
| Уровень 1: Структурная шлифовка в станционном режиме | Глубина ~1/32 дюйма (0.8 мм); участок выше минимального значения. | 4-дюймовый лепестковый диск с гладкой поверхностью + полировка абразивом зернистостью 120 | Визуальная проверка и оценка прочности балок, подвергающихся циклической нагрузке. | Очистка помещения перед пескоструйной обработкой или грунтовкой. |
| Уровень 2: Трубы высокого давления / Мостовидное травление и неразрушающий контроль. | Потери на стенках трубы составляют ≤12.5% или на фланце перемычки — ≤0.035 дюйма. | Полировальная паста зернистостью 120 + 20% персульфата или 3–5% нитала для травления. | Свидетель травления ( | Требуется присутствие представителя CWI/DOT (в полевых условиях поездка может занимать до 7 часов). |
| Уровень 3: Квалифицированный ремонт сварных швов в соответствии со стандартами WPS (Weld Repair – технологическая карта сварных швов). | Объем земляных работ не превышает допустимых отклонений для несущих конструкций. | Полное удаление зоны термического воздействия + предварительный нагрев согласно пункту 7.6.2 (2x т или ≥75 мм) + заполнение низким содержанием водорода. | Предварительная магнитотермическая дефектоскопия, температурный журнал между проходами, магнитотермическая/ультразвуковая дефектоскопия после сварки, пункт 7.8 Термическая обработка после сварки (вход при температуре ≤800 °F) | Многосменная выдержка неразборчивой пленки (NCR); запросите расценки в цехе в зависимости от толщины листа. |
| Уровень 4: 49 CFR 195.226(b) Вырез в цилиндре трубы | Шлифовка с отклонением от заданного диаметра стенки более чем на 12.5% (<87.5% диаметра стенки) | Вырезать цилиндр из трубы целиком, включая вырез, и приварить 2 кольцевых соединения. | Ультразвуковая дефектоскопия (РТ/УЗИ) по всей окружности заменяемых стыковых сварных швов + испытание под давлением | Самый дорогой тариф; отключает прокладку трубопровода или гидроиспытания. |
Как предотвратить возникновение дуговых разрядов при цеховой сварке и на автоматизированных линиях двутавровых балок
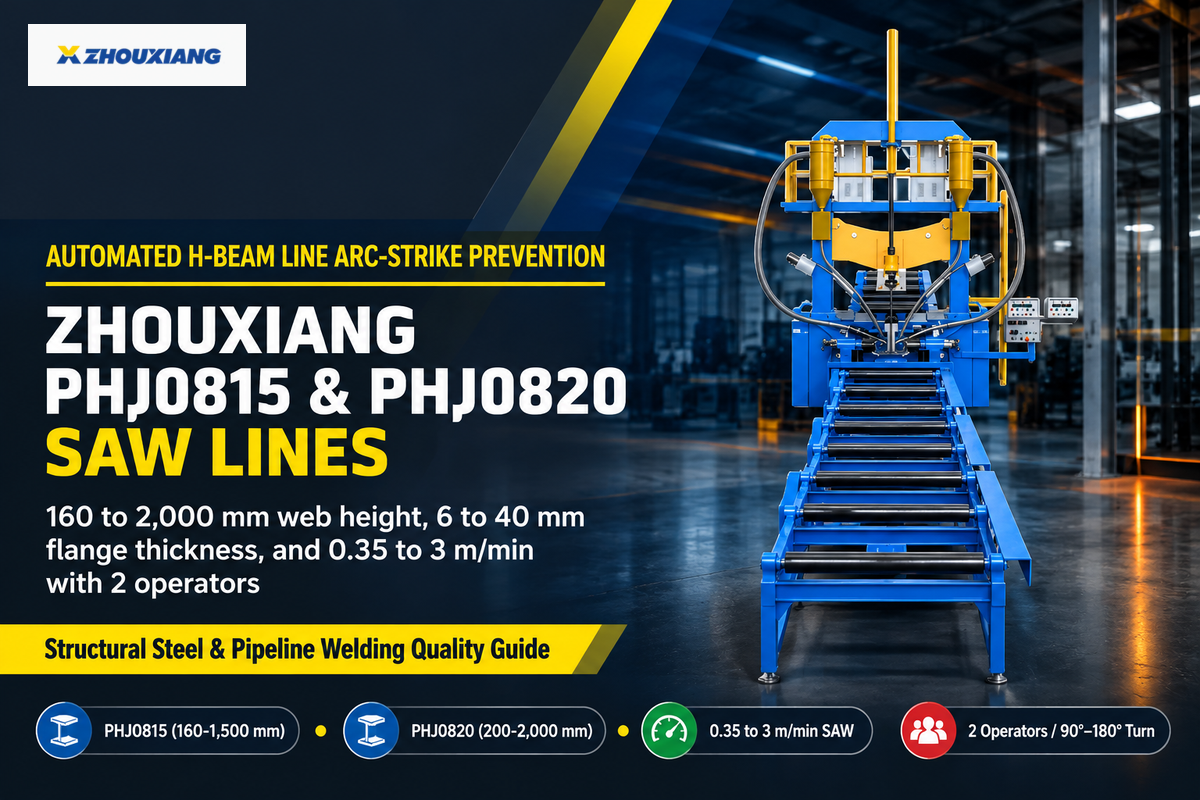
В цехах по изготовлению металлоконструкций предотвращают возникновение электрических замыканий, обеспечивая соблюдение требований OSHA 29 CFR 1910.254 в отношении электрооборудования на участках с ручным управлением. На предприятиях по производству металлоконструкций ручная прихватка кромок заменяется интегрированными гидравлическими линиями сборки и линиями сварки балок под флюсом. В обеих моделях, PHJ0815 и PHJ0820 компании Zhouxiang, можно обрабатывать кромки толщиной от 160 до 2000 мм со скоростью от 0.35 до 3 м/мин, при этом работают 2 оператора.
(1910.254(d)(7)) Держатели электродов. Держатели электродов, которые не используются, должны быть размещены таким образом, чтобы избежать электрического контакта с людьми, проводящими предметами, топливом или баллонами со сжатым газом. (1910.254(d)(8)) Поражение электрическим током. Не следует использовать кабели со сращиваниями на расстоянии менее 10 футов (3 м) от держателя. (1910.254(d)(9)(iii)) Кабели с поврежденной изоляцией или оголенными проводниками должны быть заменены.
На станциях ручной дуговой сварки покрытым электродом (SMAW) и сварки GTAW руководители перед каждой сменой проводят пятиступенчатую проверку на наличие блуждающих токов.
- До Инициирование дуги с помощью вкладки "В канавке" или "Последовательное прохождение"Сварщиков учат начинать сварку строго в пределах сварочной канавки или на поврежденном участке сварки. Затем продвигающийся сварочный металл повторно расплавляет точку начала сварки.
- До Зажимы заземления с винтовым креплением на оголенном металлезамените слабые пружинные зажимы на винтовые зажимы с высоким крутящим моментом, закрепленные на чистом металле. Также удалите прилипшие брызги с магнитных зажимов в соответствии с OSHA 1910.254(d)(2).
- До 3-метровый (10 футов) кабель без сращиваний и изолированные держателиПодвешивать живые жала в изолированных держателях в соответствии с 1910.254(d)(7). Любые провода с оголенными проводами или соединениями на расстоянии менее 10 футов (3 м) от держателя подлежат утилизации в соответствии с 1910.254(d)(8)-(9).
- До Изоляция полярности и обратного пути, закрепить возвратные соединения соединительных элементов, как указано в 1910.254(c)(2)(iv), и изолировать краны и стальные канаты, как указано в 1910.254(c)(2)(iii). Поддерживать температуру охлаждающего воздуха в пределах 40 °C (104 °F) и 3,300 футов (1,005.8 м) от рабочей зоны оборудования.
- До Механизированное зажимание приспособлений и автоматическое зажигание, Патентная заявка USPTO US20060138090A1 В этой конструкции механические зажимы CPC B23K37/0435 сочетаются с кареткой для сварки под флюсом B23K9/186. Такая архитектура сокращает время поставки специального оборудования с 12–15 месяцев до 3–6 месяцев и исключает ручную прихватку электродами.
На крупных металлургических заводах большинство случаев заедания дуги основного металла происходит во время ручной прихватки при соединении стенки и полки двутавровой балки и при переворачивании балки мостовым краном. Заводы могут интегрировать сборку, сварку под флюсом, гидравлическую обработку на 90°/180° и выпрямление в автоматизированную линию сборки двутавровых балок и сварки под флюсом . Это исключает ручную прихватку электродами и токовые пути цепей крана от стенки и полок. Компания Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd., основанная в 1991 году, производит сварочное оборудование PHJ0815 (стенка от 160 до 1,500 мм, полка от 6 до 25 мм) и PHJ0820 (стенка от 200 до 2,000 мм, полка от 8 до 40 мм). Обе линии сварки двутавровых балок работают со скоростью 0.35–3 м/мин при помощи двух операторов и занимают на 2/3 меньше площади. Механизированная центровка кромок и поворот на 90/180 градусов исключают необходимость ручной прихватки. Программируемые промышленные сварочные роботы позволяют эффективно сваривать сложные ребра жесткости и узлы коробчатых балок . Роботизированное управление сварочной горелкой обеспечивает точное зажигание каждой дуги в пределах запрограммированной траектории соединения.
Автоматизированное сравнение технических характеристик линий H-образных балок — Zhouxiang PHJ0815 против PHJ0820 (опубликованные заводские характеристики):
| Параметр | Линия Чжоусян PHJ0815 | Линия Чжоусян PHJ0820 | Как это предотвращает случайные электрические разряды |
|---|---|---|---|
| Диапазон высоты полотна | 160 к 1,500 мм | 200 к 2,000 мм | Гидравлическое центрирование выравнивает полотно без ручного поддевания и приваривания. |
| Диапазон толщины полотна | 6 к 16 мм | 6 к 30 мм | Непрерывное роликовое зажимание предотвращает прогорание тонкой ленты и образование случайных заусенцев. |
| Ширина и толщина фланца | Ширина от 150 до 800 мм; толщина от 6 до 25 мм. | Ширина от 200 до 800 мм; толщина от 8 до 40 мм. | Специальные шлифованные башмачки предотвращают ожоги от дуги пружинных зажимов по краям фланцев. |
| Длина заготовки и скорость пиления | 6,000–15,000 мм; 0.35–3 м/мин | 6,000–15,000 мм; 0.35–3 м/мин | Однодуговая двухпроводная акустическая сварка воспламеняется под действием гранулированного флюса внутри корня закругления шва. |
| Размер экипажа, габариты и поворот | 2 оператора; на 2/3 меньше площади; поворот на 90°/180° | 2 оператора; на 2/3 меньше площади; поворот на 90°/180° | Гидравлическое вращение заменяет крановые цепи (соответствует требованиям OSHA 1910.254(c)(2)(iii)). |
Случайный разряд электрической дуги на углеродистой или низколегированной стали образует незакаленную мартенситную линзу. Подповерхностная твердость достигает RC 34–42 при полевых проверках и 500–751 HV10 на лабораторных образцах S355. Бригадам необходимо выполнить шлифовку на глубину примерно 1/32 дюйма, чтобы удалить затвердевший слой. В зависимости от того, применяются ли структурные правила AWS D1.1 или ограничения API 1104 и 49 CFR 195.226 для трубопроводов, инспекторы затем проверяют целостность с помощью визуального осмотра, магнитопорошковой дефектоскопии или травления при закалке. В больших масштабах цеха предотвращают разряды дуги с помощью накладок, соблюдения требований OSHA 1910.254 к кабельной дисциплине и автоматизированных линий двутавровых балок.
Исключите ручную прихваточную сварку при производстве двутавровых балок.
Хотите упростить визуальный контроль в соответствии со стандартом AWS D1.1 и заменить ручную приварку стенки к фланцу, переворачивание краном и многопозиционную обработку? Сообщите нам высоту стенки двутавровой балки (от 160 до 2000 мм) и толщину фланца (от 6 до 40 мм), и инженеры компании Wuxi Zhouxiang предоставят вам схему линии PHJ0815 или PHJ0820 и коммерческое предложение, основанное на вашем ежемесячном тоннаже.
Ознакомьтесь с линиями сварки двутавровых балок PHJ0815 и PHJ0820 и запросите ценовое предложение →
Часто задаваемые вопросы о дефектах дуговой сварки
Что такое сварочная дуга при сварке, и всегда ли это дефект, который можно отбраковать?
Удар электрической дуги — это незапланированный контакт электрической дуги за пределами сварного шва на основном металле, и он не всегда является автоматически отклоняемым дефектом в соответствии с различными стандартами. В зависимости от соответствующего стандарта и уровня оставшегося неповрежденного металла, он может быть допустимым. В соответствии с уровнями B и C стандарта ISO 5817 он недопустим. Стандарт AWS D1.1 гласит, что шлифовка гладкого контура и проверка целостности металла допустимы.
На какую глубину проникает зона термического воздействия под воздействием случайного разряда электрической дуги?
Зона термического воздействия от случайного разряда дуги проникает примерно на 1/32 дюйма (0.8 мм) вглубь углеродистых и низколегированных сталей, где даже кратковременный контакт электродной щетки с поверхностью расплавляет ее и образует кратер. Прежде чем хрупкий подповерхностный слой исчезнет из-за визуальной полировки, рубец удаляется, и поэтому для подтверждения удаления требуется химическое травление в соответствии со спецификациями трубопровода.
Как предотвратить возникновение дуговых разрядов при ручной дуговой сварке (SMAW) или аргонодуговой сварке (TIG)?
Всегда запускайте сварочную дугу строго внутри подготовленной сварочной канавки. Продвигающийся сварочный шов затем повторно расплавляет и закаляет начальную точку, или же сварщики могут зажигать дугу на жертвенных контактах. При сварке GTAW переключайтесь с запуска с помощью царапания на высокочастотное или импульсное зажигание дуги и удерживайте держатели электродов под напряжением в изолированных держателях между проходами.
Почему медные заземляющие зажимы могут усугубить образование трещин от электрической дуги на углеродистой стали?
Свободно затянутые медные возвратные зажимы, замыкаясь на сталь, расплавляют медь, оставляя следы на поверхности и вызывая охрупчивание жидким металлом вдоль границ зерен аустенита и образование глубоких межзеренных микротрещин.
Какой травильный раствор позволяет убедиться в том, что зона термического воздействия от дугового ожога на трубе из углеродистой стали была отшлифована?
Инспекторы трубопроводов протирают зачищенную и отполированную абразивом зернистостью 120 полость 20%-ным водным раствором персульфата аммония (смесь 20% персульфата и 80% чистой воды по весу) или 5%-ным раствором нитала. Остатки термически обработанного мартенситного металла заметно темнеют, приобретая более тёмно-серый цвет на фоне однородной светло-серой ферритно-перлитной основной стали. При появлении тёмного пятна специалисты постепенно шлифуют и повторно травят до восстановления однородного цвета. Затем они промывают чистой водой и проводят магнитопорошковый контроль, а также ультразвуковую проверку толщины стенки.
Влияют ли разряды электрической дуги на аустенитную нержавеющую сталь марок 304 или 316L, если в ней не образуется мартенсит?
Да. Случайные дуговые разряды на аустенитных нержавеющих сталях 304 и 316L разрушают защитную пассивную пленку из оксида хрома, оставляют окалину с термическим окрашиванием и инициируют быструю хлоридную точечную коррозию.
Как стандарт AWS D1.1:2025 описывает визуальный осмотр повреждений от электрической дуги на стальных конструкционных элементах?
Правила AWS D1.1/D1.1M:2025, касающиеся качества строительных работ, гласят, что изготовители должны предотвращать случайные удары за пределами постоянных стыков. Бригады должны сгладить любые случайные поверхностные кратеры или трещины до получения ровного контура перед проверкой целостности. Поверхностные повреждения обычно впервые обнаруживаются во время осмотра. Это происходит в сборочном цехе, когда члены бригады собирают узлы. Часто инспекторы проводят магнитопорошковый контроль циклически нагруженных балок моста, высокопрочных закаленных и отпущенных пластин или подозрительных кратеров, прежде чем разрешить переход к пескоструйной обработке, грунтовке или монтажу конструктивных элементов.
Ссылки и источники
- Дуговые разряды: опаснее, чем вы думаете (Джефф Молино, Центр инноваций в области соединения материалов) Канадская металлообработка / Канадское производство и сварка
- AWS D1.1/D1.1M:2025-AMD1 Строительный кодекс по сварке стали Американское общество сварщиков (AWS)
- 49 CFR § 195.226 Сварка: ожоги от электрической дуги Министерство транспорта США, Управление по безопасности трубопроводов и опасных материалов (PHMSA)
- Технические аспекты контроля и квалификации: дуговые разряды, травление персульфатом аммония и подповерхностная твердость. Форум Американского сварочного общества
- Сравнение механических свойств упрочняющих покрытий на конструкционной стали S355 (PMCID: PMC11084295) Национальные институты здравоохранения США / Национальная медицинская библиотека (Материалы, 2024)
- Сварка труб: Глава о возникновении дуги Открытый Вашингтон / Технологический институт озера Вашингтон
- 29 CFR § 1910.254 Дуговая сварка и резка Министерство труда США, Управление по охране труда и технике безопасности (OSHA)
- Прикладные стандарты, кодексы практики и уровни качества (Знания в области профессиональной деятельности 38: BS EN ISO 5817) Институт сварки (TWI)
- AWS D1.1:2025, Изменения в Кодексе по сварке строительных конструкций, сталь. Американский национальный институт стандартов (ANSI)
- Краткий обзор некоторых изменений в коде AWS D1.1 (Дэн Дэвис и старший инженер AISC Том Шлафли) Ассоциация производителей и изготовителей металлоконструкций (Fabricators & Manufacturers Association)
- Заявка на патент США US20060138090A1: Система для дуговой сварки под флюсом с зажимным устройством и кареткой. Ведомство по патентам и товарным знакам США (USPTO / Google Patents)
Почему наша команда инженеров написала это руководство?
В данном сборнике собраны различные нормы и стандарты, регулирующие приемку сварочных дуг, включая AWS D1.1/D1.1M:2025-AMD1, BS EN ISO 5817 Ref. 601, 49 CFR § 195.226, OSHA 29 CFR § 1910.254, а также параметры химического травления и расчеты остаточной толщины стенки для предприятий, занимающихся изготовлением стальных конструкций. Компания производит автоматизированные линии сборки, сварки и выпрямления двутавровых балок (PHJ0815 и PHJ0820), портальные сварочные аппараты для сварки под флюсом и промышленные сварочные роботы. Компания не продает химикаты для неразрушающего контроля и расходные материалы для ручной шлифовки. Данный документ был проверен технической группой компании Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd.