
К типам сварочных электродов для наплавки относятся пять основных семейств сплавов AWS A5.13 с твердостью от 18 HRC до более 70 HRC. Выбор неправильного электрода в промышленных сварочных работах может привести к более быстрому износу детали, чем если бы она осталась без покрытия. Использование хрупкого электрода из карбида хрома твердостью 60 HRC на молотке дробилки приводит к отслаиванию наплавленного слоя. Использование мягкого марганцевого электрода в желобе с мелким песком также может привести к поломке, поскольку скольжение при низком напряжении никогда не приводит к упрочнению материала.
В этом инженерном руководстве рассматривается взаимосвязь между классификацией твердых наплавок по стандарту AWS A5.13 и абразивным износом при скольжении, ударным износом, трением металла о металл и термической коррозией. Вы узнаете, как разбавление основного металла изменяет химический состав первого слоя при различных видах наплавки. Мы также объясняем, когда обязательны буферные слои и чем отличаются ручные наплавки от автоматизированных наплавок, выполненных методом стержневой обработки.
Как классифицируются типы сварочных прутков для наплавки в соответствии со стандартом AWS A5.13 и каков механизм износа?
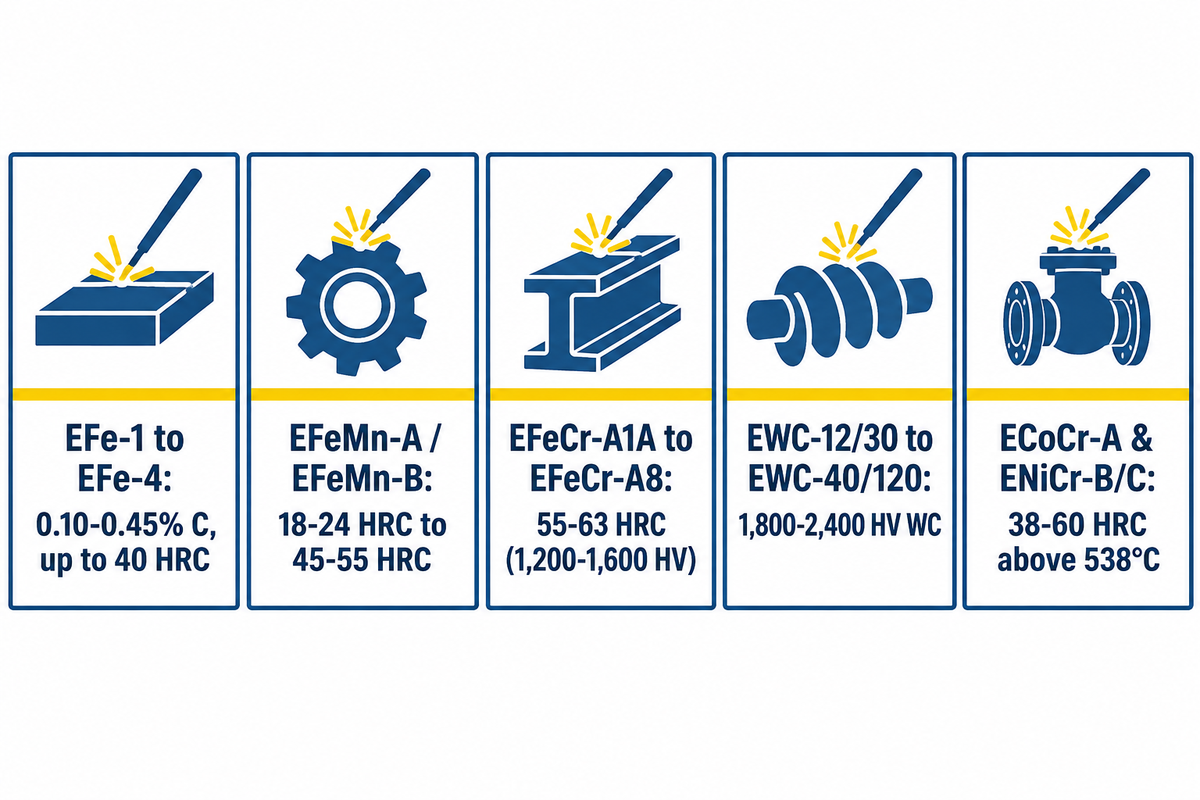
В соответствии со стандартами AWS A5.13/A5.13M:2024, типы электродов для наплавки упрочняющих материалов делятся на пять металлургических групп с твердостью от 18 до 70 HRC. Согласно спецификациям AWS A5.13 для электродов для наплавки , покрытые электроды для дуговой сварки покрытыми электродами подразделяются на пять химических групп. Эти группы включают в себя электроды на основе железа, кобальта, никеля, меди и трубчатого карбида вольфрама. Каждый класс обеспечивает баланс ударной вязкости, износостойкости и объема карбида для конкретных условий эксплуатации.
Перед сравнением сварочных сплавов для наплавки инженерам, которым необходимы традиционные присадочные материалы, следует ознакомиться с нашим руководством по выбору сварочных электродов для конструкционной сварки . Конструкционные электроды оцениваются по пределу прочности на растяжение в тысячах фунтов на квадратный дюйм (psi). С другой стороны, электроды для наплавки определяются их химическим составом в неразбавленном виде в сварочном металле в соответствии со стандартом AWS A5.13. Этот химический состав в неразбавленном виде обычно измеряется на втором или третьем слое сварного шва.
Согласно руководству по электродам для наплавки методом SMAW от The Fabricator , скорость нанесения покрытия при ручной дуговой сварке составляет от 1 до 7 фунтов/час (от 0.45 до 3.2 кг/час). Сообщается, что дуговая сварка обеспечивает разбавление основного металла на 15–30% при первом проходе. Поскольку сварочная дуга смешивает основной металл с расплавленным металлом, твердость при первом проходе падает ниже номинальных значений. Для мартенситных сплавов средней твердости и высокохромистых сплавов требуется точная настройка силы тока и количества слоев для достижения заявленной износостойкости.
| Семейство AWS A5.13 и типичный класс | Ключевое содержание неразбавленного сплава | Типичная твердость отложений | Проверка обрабатываемости и разгрузки | Максимальное рекомендуемое количество слоев | Первичный механизм износа |
|---|---|---|---|---|---|
| Низколегированная наплавленная и мартенситная сталь (EFe-1 до EFe-4) | 0.10–0.45 % С, 1–4 % Cr, Mn, Mo. | 25–55 HRC | Обрабатываемость до ~40 HRC; внесение депозита без чека. | 3 слоя до неограниченного количества (EFe-1) | Реставрация с использованием металлометаллических конструкций, включающая прокатку, скольжение и умеренные ударные нагрузки. |
| Аустенитная марганцевая сталь (EFeMn-A, EFeMn-B, EFeMnCr) | 0.5–0.9% C, 11–14% Mn, 3–5% Ni или Cr | Твердость в сварном шве: 18–24 HRC; после упрочнения: 45–55 HRC. | Не поддается механической обработке (только шлифовка); пластичная матрица без трещин. | Без ограничений (если температура между проходами не превышает 260°C / 500°F) | Сильные удары камня о металл и экстремальные царапающие воздействия |
| Высокохромистый карбид железа (EFeCr-A1A до EFeCr-A8) | 3.0–5.0% C, 20–35% Cr, опционально Mo/Nb/V | Твердость по Роквеллу 55–63 HRC (карбиды 1,200–1,600 HV) | Только шлифовка; проверка уровня кромки поперечного стержня каждые 10–19 мм. | Максимум 1-2 слоя (максимум 3 слоя в особых случаях) | Сильное абразивное истирание минералов под воздействием низких или высоких напряжений |
| Трубчатый карбид вольфрама (EWC-12/30, EWC-20/30, EWC-40/120) | Гранулы WC/W2C с содержанием WC 40–60 мас.% в трубе из низкоуглеродистой стали. | Матрица 45–55 HRC; гранулы WC 1,800–2,400 HV | Не поддается механической обработке; тонкие поверхностные трещины. | максимум 1-2 слоя | Экстремальные методы резки или бурения грунта, песчаника и минералов. |
| Сплавы на основе кобальта и никеля (ECoCr-A / Stellite 6, ENiCr-B / ENiCr-C) | 25–32% Cr, 4–14% W или 2–4% B, остальное Co или Ni | 38–45 HRC (ECoCr-A); 45–60 HRC (ENiCr-B/C) | Обрабатывается твердосплавным инструментом (ECoCr-A); требуется предварительный нагрев. | 2-3 слоя поверх буфера из нержавеющей стали | Износ при высоких температурах выше 538°C (1,000°F), кавитация и кислотная коррозия при pH ниже 7. |
Последние достижения в металлургии также направлены на повышение эффективности за один проход. Например, в патенте США 9 475 154 B2 описывается электрод для упрочнения поверхности, который наносит матрицу из железа, хрома, бора и углерода (Fe-Cr-BC), содержащую от 2.5 до 4.5 мас.% бора. Борокарбиды являются основной фазой, которая упрочняет сплав. Эта химическая структура образует плотные первичные борокарбиды за один проход, компенсируя разбавление основного металла первого слоя при полевом ремонте.
Согласование механизмов износа с металлургическими процессами осаждения: компромисс между абразивным и ударным воздействием.
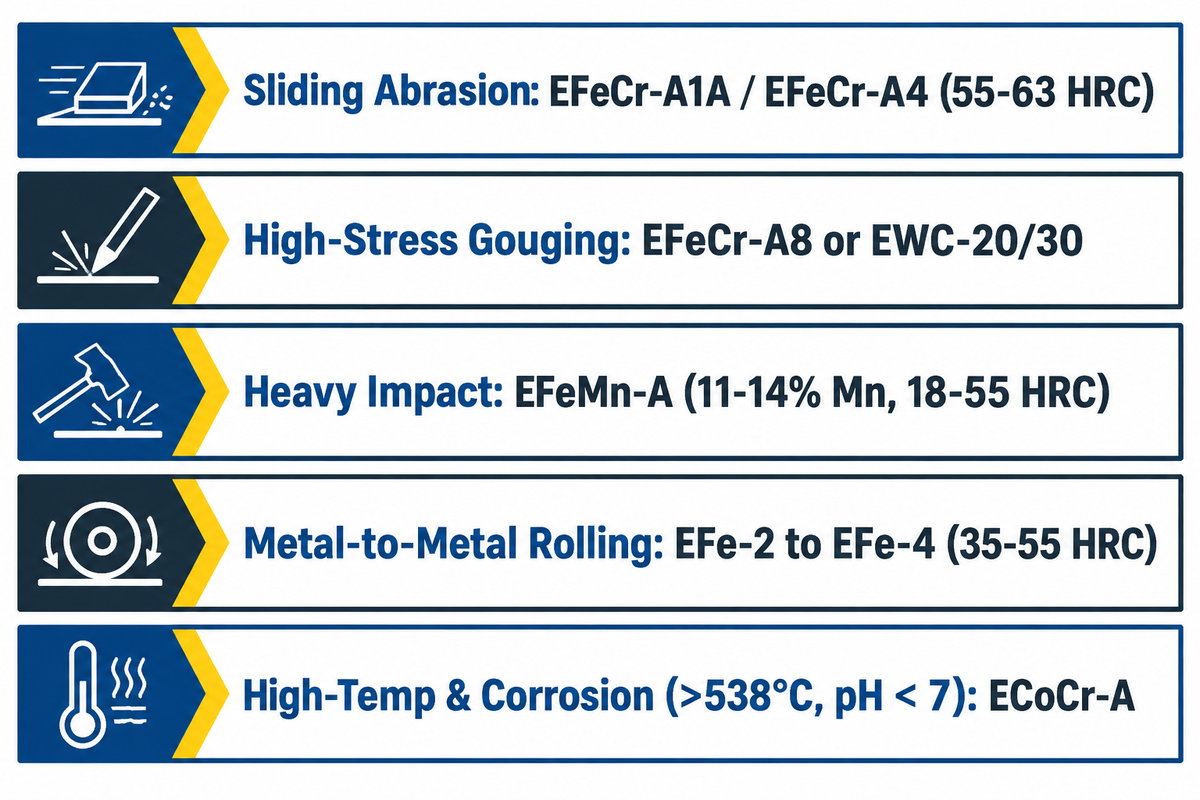
Первым шагом в определении состава сплава для конкретного применения является понимание преобладающего режима износа вышедшего из строя компонента. В условиях эксплуатации, где происходит упрочнение поверхности, абразивная стойкость и ударная вязкость обратно пропорциональны объему карбидов. Добавление первичных карбидов вольфрама и хрома повышает износостойкость при царапании минералами, тогда как наплавка твердой проволоки способствует повышению ударной пластичности.
Как объясняется в руководстве для изготовителей наплавочных металлов , два сплава с одинаковой твердостью 58 HRC могут иметь совершенно разный срок службы. Наплавка из мартенситной инструментальной стали с твердостью 58 HRC практически не содержит первичных карбидов, поэтому кварцевый песок свободно течет через матрицу. С другой стороны, наплавка из высокохромистых карбидов с твердостью 58 HRC содержит твердые карбиды M7C3, которые препятствуют проникновению минералов.
| Режим ношения | Визуальная характеристика изношенной детали в полевых условиях. | Рекомендуемая микроструктура | Предпочтительный класс AWS A5.13 | Риск неудачи при неправильном применении |
|---|---|---|---|---|
| Абразивное скольжение с низким уровнем напряжения | Гладкие, отполированные бороздки от мелкого песка, угля, цемента или зернистых потоков. | Высокая объемная доля гиперэвтектических карбидов хрома M7C3 | EFeCr-A1A / EFeCr-A4 (25–35 % Cr, 3.5–5.0 % C) | Быстро отслаивается при прямом ударе валуна или при воздействии более двух слоев. |
| Шлифовка и высекание под высокими нагрузками | Глубокие царапины, сколы по краям и вкрапления обломков породы. | Сложные карбиды (Cr, Nb, Mo) или крупные гранулы WC в прочной матрице | EFeCr-A8, комплексный карбид или EWC-20/30 | Перегрев лужи унитаза приводит к растворению вольфрама в хрупкий железо-вольфрамовый сплав. |
| Сильные удары и грохот | Грибовидные края, пластическая деформация и трещины, затвердевшие в процессе обработки. | Метастабильный аустенит, превращающийся в мартенсит под воздействием удара. | EFeMn-A или EFeMnCr (11–14% Mn) | Быстро изнашивается в чистом скользящем песке, поскольку поверхность сохраняет твердость 20 HRC. |
| Прокатка и склеивание металла с металлом | Заедание, отслоение роликов и пластическое разрушение цапф вала. | Мелкодисперсный незакаленный или закаленный пластинчатый мартенсит (без трещин) | EFe-2, EFe-3 или EFe-4 (35–55 HRC) | Низкая устойчивость к истиранию острыми минералами кремнезема. |
| Износ при высоких температурах и коррозии | Образование окислительной накипи при температуре выше 538 °C (1,000 °F) или химическое точечное разрушение при pH < 7. | Твердый раствор кобальта-хрома-вольфрама или никеля-хрома-бора + карбиды | ECoCr-A (Stellite 6) или ENiCr-C | Трещины возникают при нанесении без предварительного нагрева до 315–482 °C и буферного слоя из сплава E309L. |
Рабочие температуры и химический состав суспензии устанавливают жесткие металлургические границы. Согласно рекомендациям AWS Welding Digest по лучшим практикам наплавки , покрытия из карбида хрома на основе железа быстро теряют твердость при высоких температурах выше 1,000°F (450°C). Они также не могут заменить сплавы на основе кобальта или никеля в кислых суспензиях с pH ниже 7. Это справедливо для колосниковых решеток печей и горячих ножниц, а также для лопастей химических смесителей.
Какие сварочные прутки лучше всего подходят для наплавки?
Высокохромистые твердосплавные стержни (AWS EFeCr-A1, 55–63 HRC) лучше всего подходят для абразивной обработки скольжением, а аустенитные марганцевые стержни (EFeMn-A, 18–55 HRC) — для обработки тяжелых горных пород. Мартенситные стальные электроды (AWS EFe-2–EFe-4, 40–55 HRC) лучше всего работают на металлических роликах и валах.
Для максимальной защиты от износа при резке экстремальных минеральных материалов лучше всего подходят трубчатые стержни из карбида вольфрама (EWC, гранулы 1,800–2,400 HV). Для раскаленных клапанов и штампов, работающих при температуре выше 538°C (1,000°F), стандартом отрасли остаются электроды из кобальтового сплава ECoCr-A (Stellite 6).
Наплавочные и буферные электроды против стержней для упрочнения наплавочных покрытий (и почему одного электрода E7018 недостаточно для абразивной обработки)
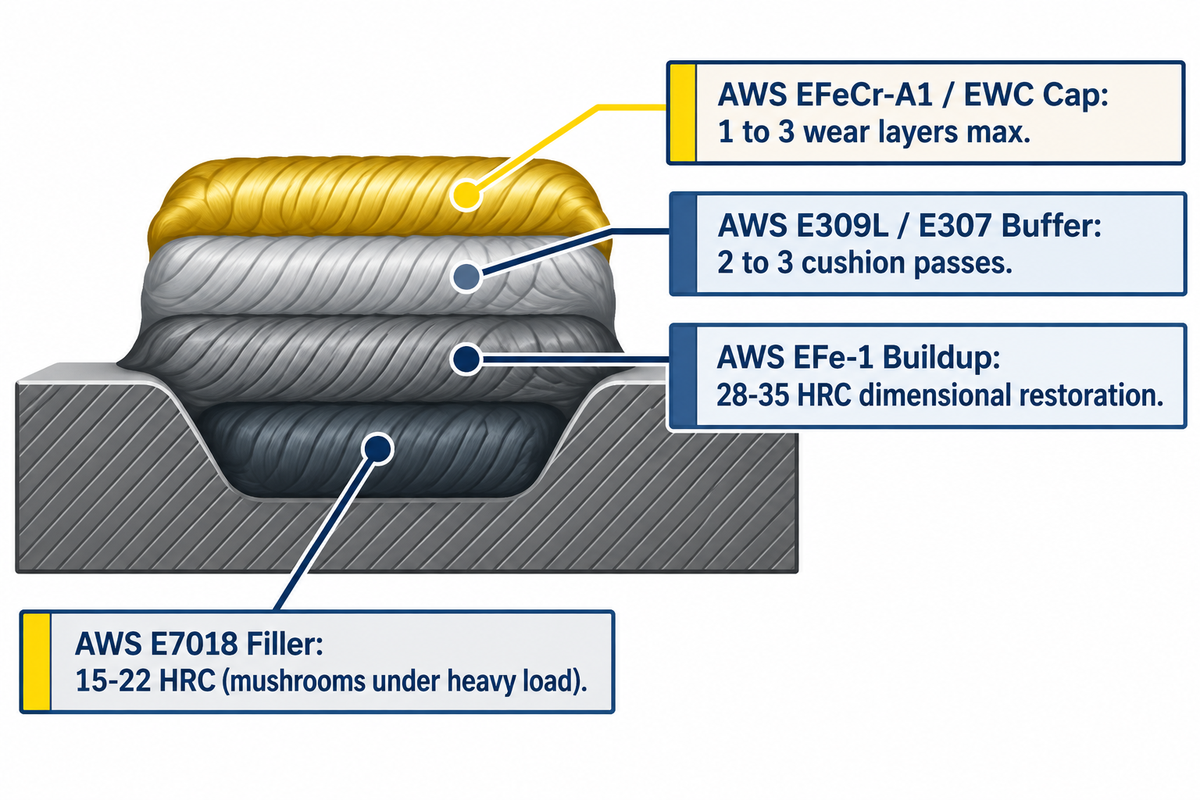
При восстановлении сильно изношенных деталей необходимо отделять восстановление размеров от внешних износостойких защитных слоев. Как указано в разделе часто задаваемых вопросов по техническим вопросам компании Hardface Technologies , наплавочные сплавы восстанавливают изношенные металлические детали до размеров, близких к исходным, без строгого ограничения по количеству слоев. Однако для наплавочных защитных слоев у наплавочных сплавов существует строгое ограничение по количеству слоев — от одного до трех. Попытка восстановить утраченную толщину на углеродистых и низколегированных сталях с помощью высокохромистого наплавочного стержня гарантирует отслаивание.
Перед нанесением любого наплавочного слоя на усталостно поврежденную сталь необходимо подготовить поверхность. Согласно рекомендациям подкомитета AWS A5G , необходимо удалить не менее 1/8 дюйма материала с помощью шлифовки или дуговой зачистки угольной дугой. Прямое нанесение высокохромистых твердосплавных стержней на более чем два поврежденных слоя наплавки без предварительной обработки или полировки приведет к катастрофическому отслаиванию.
Для нанесения покрытий из кобальтовой стали ECoCr-A или высокоусадочных карбидов на чувствительные к растрескиванию подложки требуется буферный слой из аустенитной нержавеющей стали. Нанесение двух-трех буферных слоев из стали AWS E309L или E307 создает пластичную подушку в месте сплавления. Читатели, сравнивающие стандартные конструкционные стержни, могут ознакомиться с нашим описанием распространенных классификаций электродов для ручной дуговой сварки.
| Тип основания / слоя | Типичное обозначение AWS | Твердость в сварном шве | Максимальный лимит пропусков | Основная инженерная функция |
|---|---|---|---|---|
| Структурный низководородный наполнитель | АМС А5.1 E7018 | 15–22 HRC (~190–210 HB) | Многопроходные конструкционные швы | Соединение низкоуглеродистой стали; плохая устойчивость к сжатию при больших нагрузках от прокатки. |
| Специализированный низколегированный намоточный стержень | AWS A5.13 EFe-1 (например, Wearshield BU) | 28–35 HRC | Неограниченные пропуска | Восстановление размеров; предотвращает образование подповерхностных пластиковых грибовидных образований под твердыми колпачками. |
| Буферный слой из аустенитной нержавеющей стали | AWS A5.4 E309L / E307 | 18–22 HRC (упрочняется при обработке до ~35–40 HRC) | 2-3 паса с подушкой | Противотрещинная прослойка, снимающая напряжение между основным металлом и хрупкими твердосплавными колпачками. |
| Накладка на защитную крышку | AWS A5.13 EFeCr-A1 / EWC | 55–65+ HRC | максимум 1-2 слоя | Износостойкий внешний слой, предназначенный для жертвенного использования; никогда не используется для нанесения толстых слоев материала. |
Можно ли использовать сплав 7018 для наплавки?
Шлам AWS E7018 не может использоваться в качестве финишного износостойкого слоя, поскольку его твердость составляет от 15 до 22 HRC. Он изнашивается под воздействием минеральной абразивной обработки. Низководородный шлак E7018 может использоваться в качестве базового наполнителя на деталях из низкоуглеродистой стали при легком скользящем износе. При сильных сжимающих или ударных нагрузках шлак E7018 пластически деформируется («образует грибы») и деформируется под твердой поверхностью, что приводит к растрескиванию и расслоению внешнего хрупкого слоя.
При восстановлении роликов, валов или кромок ковшей, подверженных высоким сжимающим напряжениям, замените электрод E7018 на специальный электрод для наплавки (AWS EFe-1, 28–35 HRC). Наносите его после завершения наплавки.
Электроды для упрочнения на основе железа: мартенситная сталь, аустенитный марганец и карбид хрома.
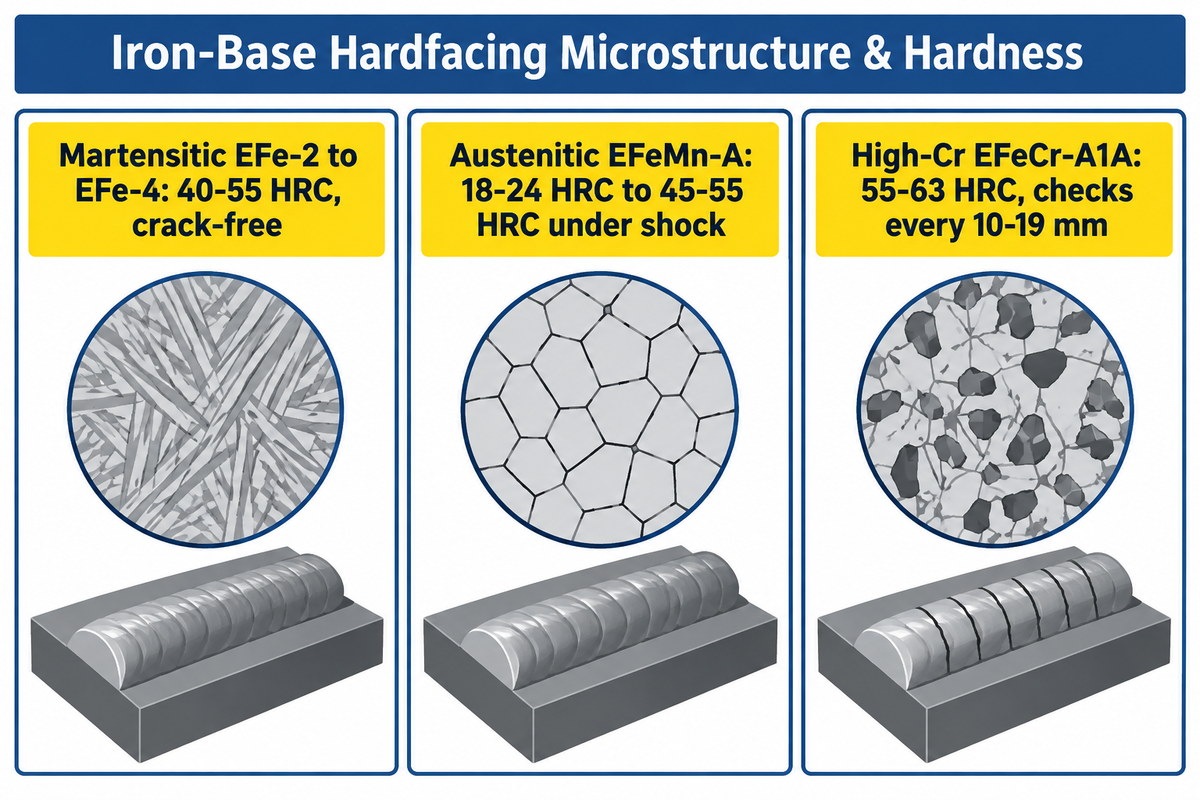
Железосодержащие износостойкие сплавы составляют большую часть материалов, используемых при ремонтной ручной дуговой сварке, благодаря оптимальному соотношению цены и качества. Выбор между мартенситными износостойкими сплавами, аустенитными марганцевыми стальными прутками и высокохромистыми карбидными сплавами зависит от того, как каждая микроструктура поглощает энергию.
Электроды из мартенситной стали (AWS EFe-2 – EFe-4) при воздушном охлаждении образуют пластинчатую или решетчатую мартенситную структуру. Эти отложения затвердевают до твердости от 40 до 55 HRC (согласно спецификациям электродов для дуговой сварки под давлением, указанным производителем). Поскольку они затвердевают без образования трещин, они выдерживают умеренное абразивное и ударное воздействие до двух-трех слоев.
Аустенитные марганцевые электроды (AWS EFeMn-A и EFeMn-B) содержат от 11% до 14% марганца, стабилизированного никелем или молибденом. Согласно техническим характеристикам электродов для сварки SMAW от The Fabricator , аустенитные марганцевые сплавы имеют мягкую твердость 18-24 HRC в состоянии после сварки и упрочняются до 45-55 HRC при ударном воздействии. Но если сварщик наносит аустенитные сплавы в угольном желобе без ударного воздействия, металл остается мягким и быстро изнашивается.
Высокохромистые карбидные электроды (AWS EFeCr-A1A – EFeCr-A8) обеспечивают высокую концентрацию хрома и углерода в сварочном металле, образуя плотные гексагональные карбиды M7C3. Согласно AWS Welding Digest , контролируемое разбавление создает зону пластичного перехода примерно на 25% от общей толщины сварного шва. В результате верхние три четверти сварного шва остаются первичными карбидами хрома, что эффективно предотвращает сильный минеральный износ, вызванный скольжением.
| Подгруппа железосодержащих соединений | Матричная и карбидная структура | Твердость в сварном состоянии и в рабочем состоянии | Поведение перекрестной проверки | Идеальное промышленное применение |
|---|---|---|---|---|
| Мартенситная закаливаемая на воздухе сталь (EFe-2 до EFe-4) | Мартенситная матрица с минимальным количеством остаточного аустенита. | 40–55 HRC сразу после охлаждения | Не трескается при поддержании предварительного нагрева. | Цапфы печи, опорные ролики ходовой части, режущие лезвия и шейки валов |
| Аустенитная марганцевая сталь (EFeMn-A / EFeMn-B) | Прочная аустенитная матрица; деформируется при ударных нагрузках. | 18–24 HRC в сварном состоянии → 45–55 HRC после ударной обработки | Пластичный, без перекрестных проверок | Щековые дробилки, конусные дробилки, молотки молотковых дробилок и железнодорожные стрелы |
| Высокохромистый карбид железа (EFeCr-A1A до EFeCr-A8) | 30–50% первичных карбидов M7C3 (1,200–1,600 HV) в эвтектической матрице | 55–63 HRC объемная макротвердость | Желательно проводить разгрузочные проверки каждые 10–19 мм (3/8–3/4 дюйма). | Футеровка желобов, дробильные стержни для спекания, корпуса земснарядных насосов и шнековые лопатки |
Сплавы для экстремальных условий эксплуатации: трубчатые стержни из карбида вольфрама, кобальтовые (стеллитовые) и никелевые сплавы.
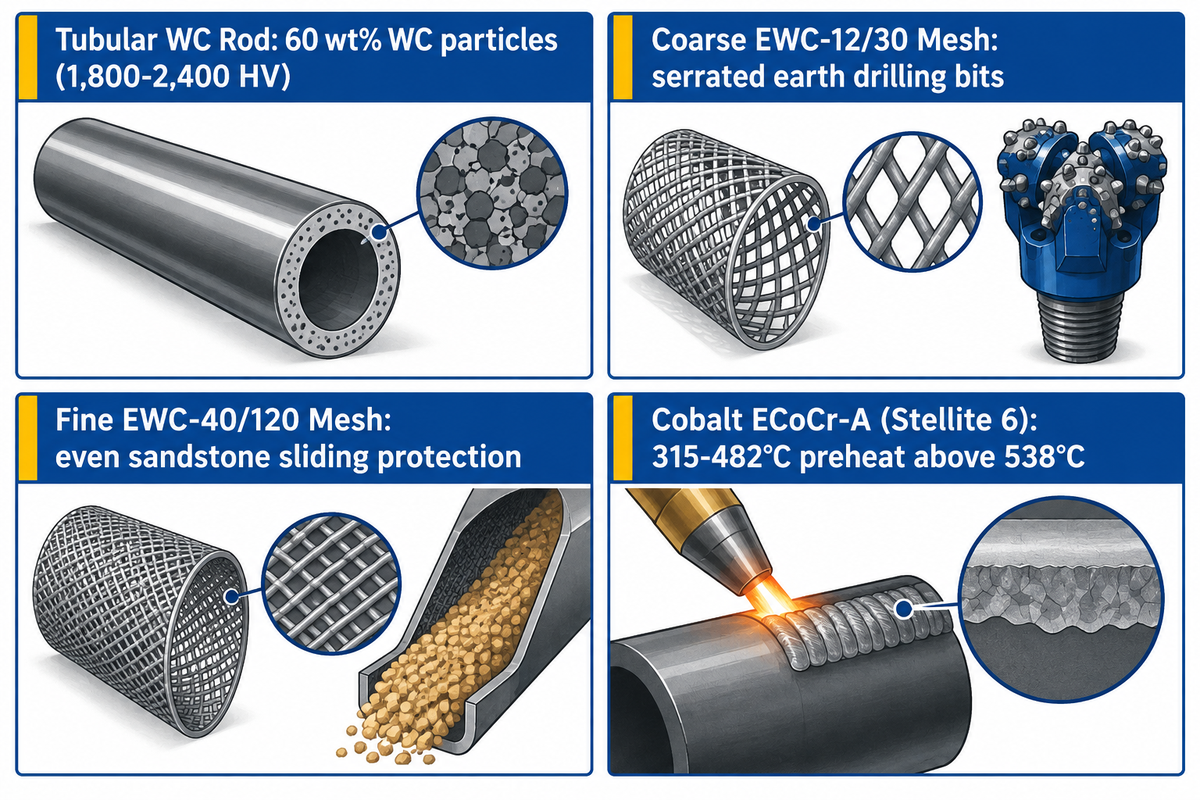
Когда твердость абразивных минералов превышает 1,200 HV или рабочая температура поднимается выше 538°C (1,000°F), твердосплавные наплавочные материалы на основе карбида железа достигают своих пределов. В очень жестких условиях, таких как абразивный износ, для защиты компонентов часто используются сварочные электроды из карбида вольфрама, кобальта или никеля, предназначенные для экстремальных условий эксплуатации. Подбор процесса сварки и силы тока под эти специальные электроды предотвращает дорогостоящие металлургические повреждения.
Трубчатые электроды из карбида вольфрама состоят из трубки из низкоуглеродистой стали, заполненной примерно 60 мас.% литых частиц WC/W2C или макрокристаллических частиц WC. Эта композитная структура описана в патенте США № 4 923 511 A. В соответствии с таблицей 4 стандарта AWS A5.13 , обозначения, такие как EWC-12/30, EWC-20/30, EWC-30/40 и EWC-40/120, указывают размер гранул вольфрама. Крупные частицы размером 12/30 меш образуют зазубренную режущую кромку на буровых долотах. Мелкие гранулы размером 40/120 меш равномерно распределяются, предотвращая износ от скольжения по песчанику.
Сварщики, использующие прутки из карбида вольфрама, должны работать с минимально возможной силой тока, обеспечивающей плавную сварочную дугу. Чрезмерный ток растворяет гранулы карбида вольфрама с твердостью от 1,800 до 2,400 HV в железной ванне. Термическое растворение гранул создает аморфную и хрупкую железо-вольфрамовую матрицу, которая разрушается при контакте. Сварные швы без широкой осцилляции удерживают плотные гранулы карбида вольфрама во взвешенном состоянии.
В условиях высоких температур преобладают электроды на основе кобальта (например, AWS ECoCr-A, известный как Kennametal Stellite 6) и никелевые сплавы (AWS ENiCr-B и ENiCr-C). Согласно AWS Welding Digest , для сплавов на основе кобальта требуется предварительный нагрев до температуры от 600°F (315°C) до 900°F (482°C) в течение двух-трех буферных слоев. Также требуется медленное охлаждение с использованием изоляционных одеял. Сплавы на основе кобальта сохраняют твердость при высоких температурах в паровых клапанах и горячих экструзионных фильерах. Для изготовления прецизионных седел клапанов часто используются сварочные прутки для TIG-сварки из того же кобальтового сплава.
Совместимость с основными металлами: углеродистая сталь, марганец Хадфилда, износостойкая сталь и чугун.
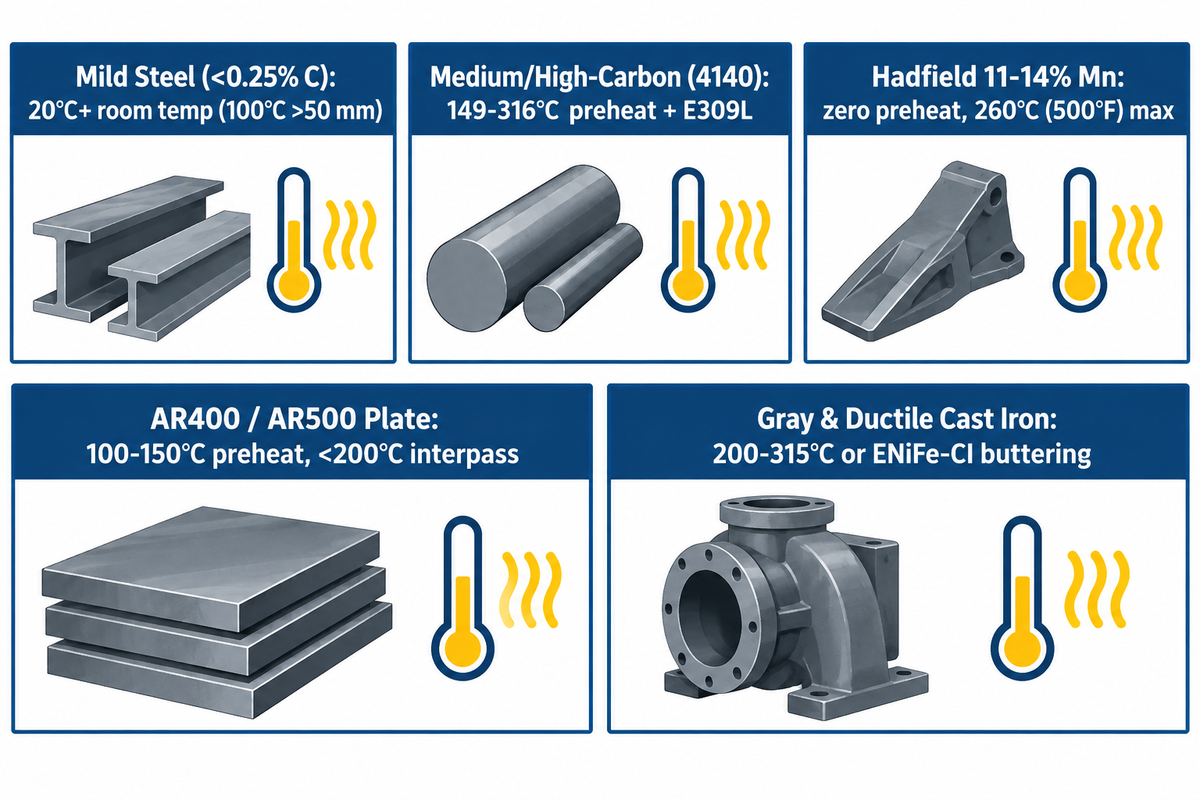
Состав основного металла определяет предварительный нагрев или строгие ограничения по подводимой температуре перед нанесением упрочняющего покрытия. Наш анализ базовых показателей с использованием пяти движков на основе 24 реальных запросов показал, что в стандартных таблицах отсутствует правило обратного предварительного нагрева между среднеуглеродистой сталью (требуется предварительный нагрев 150–260 °C) и марганцевой сталью Хадфилда с содержанием марганца 12–14% (предварительный нагрев равен нулю, температура между проходами <260 °C / 500 °F), что подчеркивает эту опасность на производстве. Обработка каждой стальной отливки как низкоуглеродистой стали — один из самых быстрых способов растрескивания дорогостоящей детали горнодобывающего производства.
Согласно разделу часто задаваемых вопросов о предварительном нагреве на сайте Hardface Technologies , для легированных сталей, таких как 4130, требуется предварительный нагрев примерно до 200 °C (400 °F), в то время как для рельсов из высокоуглеродистой стали — от 315 °C до 370 °C (600 °F–700 °F). Предварительный нагрев замедляет скорость охлаждения в зоне термического воздействия (ЗТВ), предотвращая образование хрупкого незакаленного мартенсита и водородных трещин под валом.
Для аустенитной марганцевой стали Хадфилда (11–14% Mn) требуется прямо противоположный термический протокол. Предварительный нагрев марганцевой стали Хадфилда или доведение температуры между проходами выше 500°F приводит к охрупчиванию отливки из-за образования карбидов на границах зерен, как подчеркивается в AWS Welding Digest . Как также подчеркивается в AWS Welding Digest, если зимой температура марганцевой отливки ниже нуля, ее следует нагревать только до 80°F и поддерживать температуру между проходами строго ниже 500°F.
| Тип основного материала | Требования к предварительному нагреву | Максимальный межпроходный потолок | Необходимый буфер / Первый проход | Критическая металлургическая опасность |
|---|---|---|---|---|
| Низкоуглеродистая низкоуглеродистая сталь (<0.25% C) | Комнатная температура (20°C и выше); 100°C на толстой пластине >50 мм | 300 ° C (572 ° F) | Нет для 1–2 проходов через кепку; EFe-1 для глубокого наращивания | Разбавление первого слоя (25–30%) снижает твердость после одного прохода. |
| Средне-, высокоуглеродистая и низколегированная сталь (0.30–0.55% C, 4140) | 149 ° С до 316 ° C (300 ° F до 600 ° F) | 350°C (660°F) + медленное охлаждение одеялом | Низководородный буфер E7018, EFe-1 или E309L | мартенситное превращение в зоне термического влияния и отслоение под бусинами под слоем водорода. |
| Аустенитная марганцевая сталь Хадфилда (11–14% Mn) | Нулевой предварительный нагрев (Охлаждение до максимальной температуры 27°C / 80°F) | Строго 260°C (500°F) максимум | нержавеющая сталь EFeMn-A, EFeMnCr или E307/E309L | Выделение карбидов под воздействием температуры и времени приводит к отслаиванию основного металла. |
| Износостойкая пластина, закаленная и отпущенная (AR400, AR500, Hardox) | от 100°C до 150°C (от 212°F до 300°F) на толстых срезах. | 200°C (392°F) макс. | Буфер E309L или E7018 под твердосплавными колпачками | Перегрев выше 200 °C приводит к закалке и размягчению износостойкой пластины Q&T. |
| Серый и ковкий чугун (2.5–4.0% С) | 200–315 °C (400–600 °F) или холодная сварка с пропуском отверстий | Сохраняйте однородность; медленно охлаждайте в известковом растворе/одеяле. | AWS A5.15 ENiFe-CI никель-железный проход для намазывания | Попадание углерода приводит к образованию хрупкого белого железа вдоль линии плавления. |
Какую сварочную проволоку следует использовать для наплавки твердых покрытий?
После удаления старого упрочненного покрытия используйте буферный электрод из аустенитной нержавеющей стали (AWS E309L или E307) или сварочную проволоку FCAW E309LT0-3 без газа. Никогда не приваривайте конструктивное крепление или заменяемую износостойкую кромку непосредственно к существующему покрытию из карбида хрома или карбида вольфрама. Хрупкий слой карбида расколется под конструктивным соединением. Всегда обрабатывайте зону соединения угольно-дуговой резкой или шлифовкой до получения прочного основного металла перед сваркой присадочным металлом E309L или AWS E7018.
Расчеты разбавления, максимальные пределы толщины слоя, проверка рельефа и выбор рисунка бисера.
Проникновение и разбавление определяют, достигнет ли сварочный пруток для наплавки заявленной в каталоге износостойкости в полевых условиях. По оценкам, при ручной дуговой сварке от 15% до 30% первого слоя сварного шва состоит из расплавленного основного металла. Сравнительные испытания на износостойкость, проведенные в рецензируемых журналах по исследованию наплавки металлов, показывают, что лабораторные образцы основного металла имели массу 96–98 г, которая увеличивается до 103–108 г после нанесения наплавки.
Чтобы понять, почему требуется два прохода, рассмотрим наглядный пример, предполагающий двухпроходную модель баланса массы при дуговой сварке под давлением (SMAW), показывающий, как 30%-ное разбавление при первом проходе в низкоуглеродистой стали с содержанием 0.18% C уменьшает содержание Cr в сплаве EFeCr-A1 с 28.0% Cr / 4.5% C до 19.6% Cr / 3.18% C в первом проходе (46–48 HRC) и восстанавливает 25.5% Cr / 4.11% C во втором проходе (57–60 HRC), объясняя, почему двухпроходный слой обеспечивает полную износостойкость, в то время как третий проход превышает пороговое значение напряжения отслаивания. Используя уравнение баланса массы C_deposit = (D × C_base) + ((1 − D) × C_filler), первый проход затвердевает вблизи эвтектической границы с уменьшенным количеством первичных карбидов. На втором этапе обработки гиперэвтектические первичные карбиды M7C3 возвращаются к своей полной плотности.
Правило двухуровневой проверки пороговых значений для сброса давления
Правило порогового значения для двухслойного наплавления с компенсацией трещин гласит, что наплавка из высокохромистых карбидов (AWS EFeCr-A1 – EFeCr-A8) на углеродистой стали должна состоять из двух слоев. Два прохода помогают снизить разбавление основного металла до менее чем 15% и восстановить плотность первичных карбидов M7C3. В этих валах должны образовываться поперечные компенсационные трещины каждые 10–19 мм (3/8–3/4 дюйма). Крайне важно, чтобы слой покрытия никогда не превышал двух слоев (общая толщина 6–8 мм), если он не изолирован пластичным буферным слоем.
Компания Hardface Technologies подтвердила, что в покрытиях из карбида хрома поперечные трещины через каждые 3/8–3/4 дюйма являются обычным и нормальным явлением. Если наплавка не образует трещин, остаточное растягивающее напряжение накапливается вдоль линии сплавления до тех пор, пока удар не приведет к отслаиванию покрытия.
Геометрия сварочного шва определяет срок его службы. Согласно изданию The Fabricator , диаметр сварочного шва не должен превышать трех-четырех диаметров сердечника электрода. Из-за текучести наплавочного шлака цилиндрические ролики, валы и ковши следует располагать в плоском положении 1G. В цехах для наплавки в плоском положении используются L-образные вращающиеся сварочные позиционеры, предотвращающие провисание сварочной ванны.
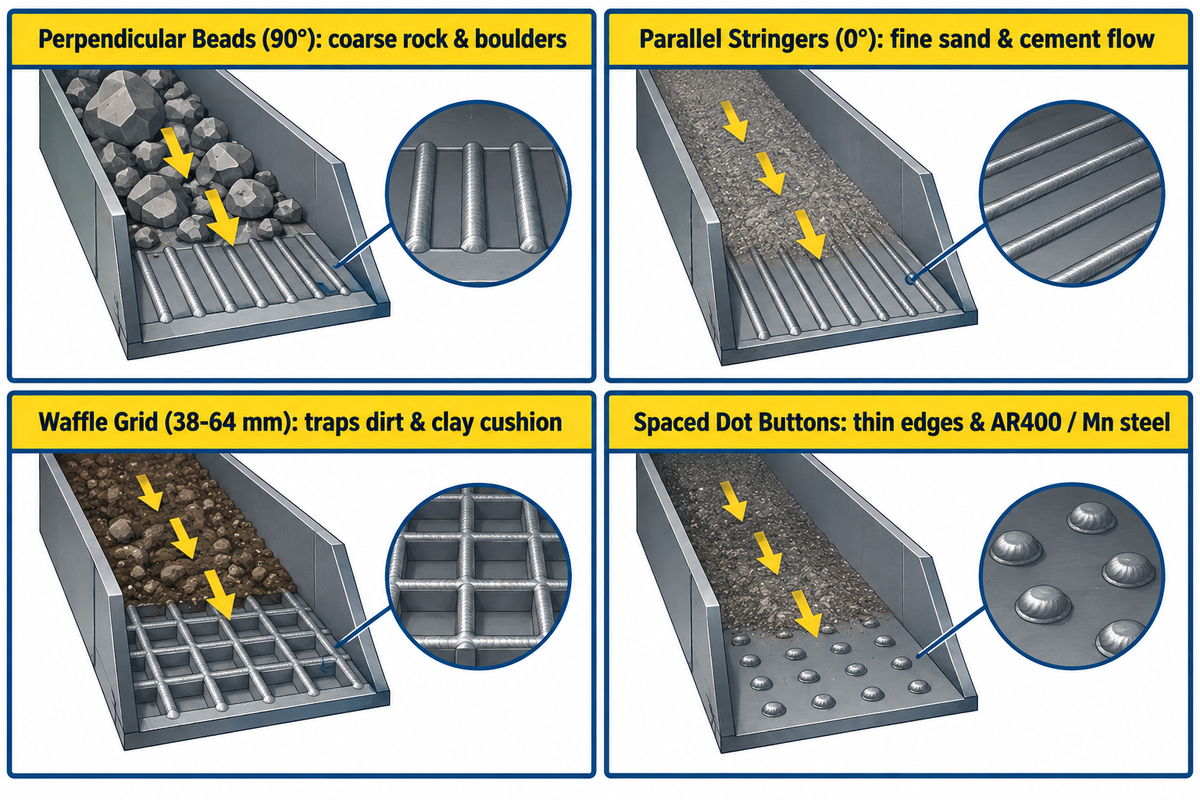
Ориентация сварочного шва относительно потока материала приводит к тому, что абразивный материал обращается против самого себя, как показано в рекомендациях по рисунку сварочного шва от Hardface Technologies :
- Перпендикулярные бусины, ориентированные под углом 90 градусов к потоку, лучше всего подходят для крупных валунов и крупнозернистых камней, скользящих по желобам. Крупные камни скользят по гребням бусин, не повреждая основание.
- Параллельные направляющие валики, ориентированные под углом 0 градусов к потоку, лучше всего подходят для сыпучих частиц цемента. Мелкие частицы плавно скользят без вихретокового размывания между проходами.
- Вафельная или перекрестная штриховка лучше всего подходит для почвы, глины или смешанных каменистых грунтов, и ее следует располагать с интервалом от 38 до 64 мм (от 1.5 до 2.5 дюймов). Сетка уплотняет неподвижный слой почвы, который истирается о камень.
- Для тонких режущих кромок, марганцевых отливок и термочувствительных износостойких пластин AR400 лучше всего использовать точечный рисунок из расположенных на некотором расстоянии друг от друга сварочных кнопок. Расположение точек на некотором расстоянии предотвращает непрерывное накопление тепла вдоль тонких кромок.
Можно ли использовать значения твердости для прогнозирования износостойкости?
Нет, одной лишь твердости по Роквеллу (HRC) недостаточно для прогнозирования износостойкости различных семейств сплавов. Как отмечалось в испытаниях на сухом песке с использованием резинового колеса по стандарту ASTM G65 и в металлургических сравнениях журнала The Fabricator , слой карбида хрома с твердостью 58 HRC прослужил в три-пять раз дольше, чем слой мартенситной стали с твердостью 58 HRC, нанесенный в кварцевом песке.
Макротвердость позволяет прогнозировать износ только при сравнении двух покрытий из одной и той же металлургической группы. Например, стержень из мартенситной стали с твердостью 52 HRC будет изнашиваться лучше, чем стержень из мартенситной стали с твердостью 45 HRC при одинаковом трении качения.
Матрица выбора компонентов: от ковшей экскаваторов и щек дробилок до тяжелых металлоконструкций.
Правильное подбор наполнителя для деталей промышленного оборудования позволяет избежать преждевременного износа и образования трещин, вызванных нагревом. Инженеры по техническому обслуживанию могут применять 4-ступенчатый селектор износа стержней перед выдачей заказов на ремонт.
Четырехэтапная модель выбора износа стержня
- Сначала проверьте химический состав основного металла с помощью магнитной пробы. Немагнитная сталь указывает на содержание марганца Хадфилда в количестве 11–14% (строгий температурный предел между проходами 260°C / 500°F), тогда как магнитная сталь указывает на содержание углерода или низколегированной стали.
- Во-вторых, удалите изношенный металл и уложите базовый слой. Снимите 3.2 мм (1/8 дюйма) изношенного металла и нанесите слой EFe-1 для глубокого износа или 2 слоя буферного материала E309L под высокопрочные амортизационные колпачки.
- В-третьих, подберите сплав колпачка в соответствии с преобладающим видом износа. Выберите EFeMn-A для сильного ударного воздействия на горные породы, мартенситный сплав EFe-3 для трения металлических роликов, EFeCr-A1 для абразивного износа при скольжении по минералам или EWC для экстремальной резки горных пород.
- В-четвертых, убедитесь в правильной ориентации защитных колпачков и бусинок. Остановитесь на 2 слоях для колпачков из хрома или карбида вольфрама и ориентируйте бусинки перпендикулярно для крупнозернистой породы, вафельным образом для грунта или параллельно для мелкого песка.
| Промышленный компонент | Подложка из неблагородного металла | Преобладающий механизм износа | Рекомендуемый уровень накопления/буфера | Рекомендуемый стержень для упрочняющей наплавки | Ограничение слоя и узор из бусин |
|---|---|---|---|---|---|
| Зубья и губки ковша экскаватора | Низколегированная литая сталь или AR400 | Высокоинтенсивная выемка породы + умеренное воздействие | Накопление EFe-1 + буфер E309L на поворотах с высокой ударной нагрузкой | EFeCr-A1A или комплексный карбид (58–62 HRC) | Максимум 2 слоя; вафельный узор на земле, параллельный на песке. |
| Футеровка щековых и конусных дробилок | 11–14% марганцевой стали Хадфилда | Экстремальные удары и сжатие горных пород | Буфер EFeMn-A или E307 (без предварительного нагрева, температура между проходами <260°C) | Наложение слоев EFeMnCr или однослойного покрытия EFeCr-A1 в виде отдельных блоков/точек | Сварка полосами или точечным рисунком; сварка с водяным охлаждением. |
| Шнековые лопасти для горнодобывающей и цементной промышленности | Низкоуглеродистая сталь или среднеуглеродистая сталь | Интенсивное низконагрузочное скользящее абразивное истирание кремнеземом | Не требуется, если только кромка лопа не изношена до предела. | Трубчатый карбид вольфрама EFeCr-A1 или EWC-40/120 | 1–2 слоя вдоль внешней кромки и поверхности лопасти. |
| Режущие отвалы для бульдозеров и грейдеров | Среднеуглеродистая/борная легированная сталь | Высокоинтенсивное абразивное воздействие грунта + удар | Предварительный нагрев 150–200 °C; восстановление корней с помощью E7018 или EFe-1. | Сплав EFeCrA4 или мартенситно-карбидная смесь (52–58 HRC) | Максимум 2 слоя; плетение 40–50 мм или «елочка». |
| Фрезерные головки для дноуглубительных работ и обсадные трубы для шлама | Углеродистая или литая легированная сталь | Высокоскоростная эрозия влажного песка + удар | EFe-1-мерная реставрация | EFeCr-A1A (28–32% Cr) или EWC-20/30 на зубах | 2 слоя; стрингеры расположены близко друг к другу. |
| Лезвия для горячих ножниц и ковочные штампы | Инструментальная сталь H13 / 4140 | Термический удар при температуре выше 538°C + сдвиг металла о металл | Предварительный нагрев до 315–450 °C + 2 слоя нержавеющей стали E309L. | ECoCr-A (Stellite 6) или ENiCr-B | 2–3 слоя; медленное охлаждение в термоодеяле, машинная подгонка по размеру. |
| Ролики для сталелитейных заводов и конвейеров двутаврового сечения | Кованая сталь AISI 1045 / 4140 | Нагрузка от прокатки металла по металлу + износ от окалины | Предварительный нагрев 200–260 °C + накопление EFe-1 | Мартенситная сталь EFe-2 или EFe-3 (38–48 HRC) | 2–3 окружных слоя на вращающемся позиционере |
| Конструкционные зажимные и выпрямляющие ролики | Низколегированная конструкционная сталь | Высокий контакт сжатия + скользящая шкала | Обрабатываемая наплавка EFe-1 | наплавка мартенситной инструментальной стали EFe-3 или EFe-4 | 2–3 слоя; отшлифовать до гладкости, чтобы не оставлять следов на балках. |
На предприятиях по производству тяжелых стальных конструкций использование ручных электродов для дуговой сварки под флюсом экономически нецелесообразно только для ремонта на месте и мелкосерийного производства компонентов. Их скорость наплавки от 0.45 до 3.2 кг/час не может сравниться с автоматизированными линиями дуговой сварки под флюсом или автоматической дуговой сварки под флюсом при сварке длинных балок. Как отмечает издание The Fabricator , эффективность дуговой сварки под флюсом составляет от 60% до 65%, в то время как эффективность дуговой сварки под флюсом достигает 87%, а автоматической сварки под флюсом — от 95% до 99%.
В то время как некоторые ремонтные бригады используют электроды для восстановления поверхности роликов конвейера, крупносерийное изготовление балок основано на автоматизированных системах сварки двутавровых балок . Предприятия, стремящиеся увеличить производительность сборки конструкций, могут ознакомиться с нашей системой сборки двутавровых балок для тяжелых условий эксплуатации и технологией сварки под флюсом . Также цеха могут использовать роботизированную систему отслеживания сварочного шва для повторяющихся проходов наплавки при многократном износе пластин.
Коммерческая справочная информация, диаметры электродов и контрольный список для закупок.
В процессе закупок отделы часто сталкиваются с фирменными наименованиями компаний Lincoln Electric, Stoody, ESAB и Hobart Brothers, а не с чистыми кодами AWS A5.13. Такие поставщики, как Postle Industries и Hardface Technologies, также используют свои собственные фирменные наименования. Использование спецификаций AWS A5.13 и состава сплава, или перекрестных ссылок, предоставляемых производителями сварочной продукции, может помочь предотвратить покупку несовместимого сплава у Airgas и других поставщиков.
Существует важное ограничение по объему производимого оборудования. Компания Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd. (основана в 1991 году) производит тяжелое промышленное сварочное оборудование, линии по производству двутавровых балок, станки с ЧПУ для резки и поворотные сварочные позиционеры. Мы не производим и не продаем расходные электроды для наплавки. Приведенная таблица соответствия предназначена для независимой инженерной оценки заказчиками, занимающимися техническим обслуживанием и изготовлением.
| Металлургическая категория и класс AWS A5.13 | Lincoln Electric (Wearshield) | Студи (группа ESAB) | ESAB (OK Weartrode) | Братья Хобарт (Хардаллой / Маккей) | Структура закупочной упаковки и ценообразования |
|---|---|---|---|---|---|
| Обрабатываемая низколегированная наплавка (EFe-1, ~28–35 HRC) | Защитный экран BU / BU-30 | Накопление стойкой левого предсердия | OK Weartrode 30 | Hardalloy 32 | Мастер-упаковки весом 10–50 фунтов; самый низкий уровень сплавов (требуется коммерческое предложение от поставщика). |
| Аустенитное марганцевое воздействие (EFeMn-A / Cr, 18→50 HRC) | Wearshield Mangjet / Frogmang | Студи Динаманг / Никроманг | ОК 86.08 / Мангровые деревья | Hardalloy 118 (Mn-Ni) | Герметично закрытые банки по 5–10 фунтов или коробки по 50 фунтов (требуется расчет стоимости у поставщика). |
| Мартенситное соединение металл-металл (EFe-2 до EFe-4, 45–55 HRC) | Wearshield MI | Студи 1105 / Самозатвердевающий | OK Weartrode 50 | Инструментальный сплав C / Твердый сплав 58 | Трубы по 10 фунтов или коробки по 50 фунтов; цены на сплавы среднего ценового сегмента (требуется коммерческое предложение от поставщика). |
| Абразивная обработка с использованием высокохромистого карбида (EFeCr-A1A / A4, 56–62 HRC) | Wearshield ABR / Wearshield ME / 60 | Студи 2134 / Студи 31 / 35 | OK Weartrode 55 / 60 T | Hardalloy 140 / Hardalloy 148 | Тубы по 5–10 фунтов или промышленные упаковки по 50 фунтов; высокохромистый материал (требуется коммерческое предложение от поставщика). |
| Трубчатый карбид вольфрама и кобальт (EWC / ECoCr-A) | Wearshield TC / марки кобальта | Студи Бород / Литсвельд 6 | Stoody / Kennametal Stellite 6 | Марки трубного сплава McKay Tube-Alloy WC | Специальные трубки весом 1–5 фунтов; вариант с дополнительной зарядкой вольфрамом/кобальтом (требуется коммерческое предложение от поставщика). |
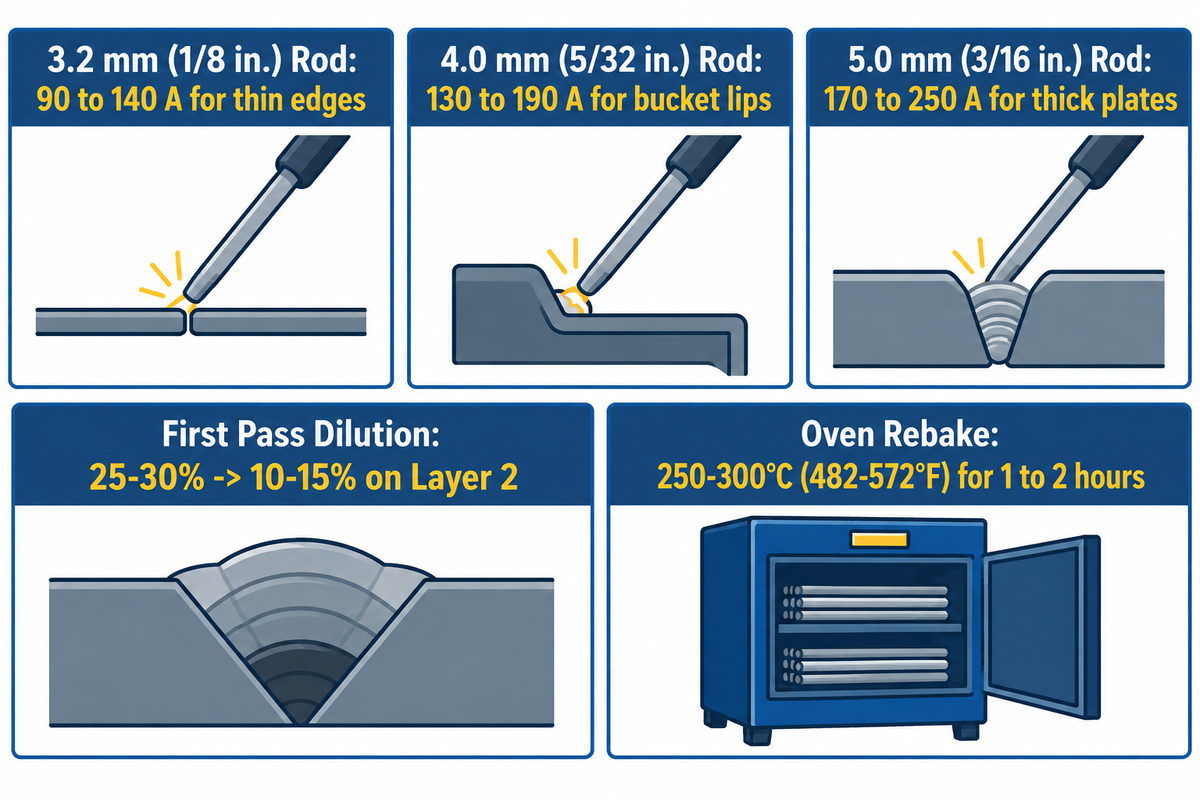
Правильный выбор диаметра электрода и диапазона тока предотвращает чрезмерное разбавление первого слоя. Первый слой разбавляется основным металлом на 25–30%, в то время как разбавление второго слоя снижается до 10–15%. Использование электродов в нижней половине диапазона силы тока позволяет сохранить более высокую плотность карбидов.
- Для электродов диаметром 3.2 мм (1/8 дюйма) используйте ток от 90 до 140 А (DCEP или переменный ток). Этот диаметр электрода хорошо подходит для тонких кромок, например, на шнеках и для сварки чувствительных к нагреву марганцевых сталей.
- Для электродов диаметром 4.0 мм (5/32 дюйма) используйте ток от 130 до 190 А (постоянный ток или переменный ток). Этот размер используется для обработки кромок ковшей и футеровки желобов, а также для многопроходной сборки роликов.
- Для электродов диаметром 5.0 мм (3/16 дюйма) используйте ток от 170 до 250 А (DCEP или переменный ток). Этот прочный стержень предназначен для нанесения плоских поверхностей с высокой плотностью осаждения на тяжелых дробильных щеках и толстых износостойких пластинах.
Влага в воздухе цеха приводит к низкому содержанию водорода, и мартенситные стержни быстро поглощают влагу. Чувствительные к влаге электроды следует повторно прогреть при температуре от 250°C до 300°C (от 482°F до 572°F) в течение 1–2 часов перед сваркой низкоуглеродистой стали. Убедитесь, что ваш цех оборудован необходимыми сварочными кабелями, держателями электродов и сушильными печами, рассчитанными на непрерывную работу.
Контрольный список технических условий для запроса коммерческого предложения по упрочнению поверхности и позиционированию заготовки.
Используйте этот инженерный контрольный список при запросе коммерческих предложений у поставщиков электродов или при выборе оборудования для ротационной позиционирующей и автоматизированной сварки:
| Параметр спецификации | Необходимые инженерные данные | Почему это предотвращает поломки в цеху |
|---|---|---|
| 1. Марка и толщина исходного металла | Точные характеристики стали (например, AISI 1045, 12% марганца по Хадфилду, AR400, серый чугун) + толщина (мм) | Определяет, применяется ли предварительный нагрев в диапазоне 150–300 °C или строгий межпроходный предел <260 °C (500 °F). |
| 2. Первичный и вторичный режимы износа | Абразивное истирание кремнеземом под воздействием скольжения, образование борозд в горных породах под высоким напряжением, сильные удары, трение металла о металл или нагрев до температуры >538°C. | Предотвращает образование хрупких твердосплавов с твердостью 60 HRC на ударных молотках или незакаленных марганцевых стержнях в песчаных желобах. |
| 3. Требуемая глубина наращивания по размерам. | Общая глубина отсутствующего металла (мм) до нанесения 1–2-слойного (3–6 мм) упрочняющего покрытия. | Указывается точное количество сварочных прутков EFe-1 и буферных прутков E309L, чтобы сварщики не наматывали слишком много слоев. |
| 4. Диаметр электрода, полярность и размер блока. | 3.2 мм, 4.0 мм или 5.0 мм; совместимость с трансформаторами постоянного и переменного тока; герметичные корпуса. | Согласовывает выходную мощность источника питания цеха и предотвращает накопление влаги во влажных ремонтных боксах. |
| 5. Вес заготовки и необходимость её горизонтального позиционирования. | Вес компонента (кг/тонн), диаметр вращения и необходимость автоматизированных линий для дуговой/перфорационной сварки. | Sizes L-type rotary сварочные позиционеры to hold fluid hardfacing puddles in the 1G flat position |
Часто задаваемые вопросы
Следует ли использовать сплав 6013 или 7018 в качестве базового слоя перед наплавкой низкоуглеродистой стали?
При нанесении базового слоя под износостойкие покрытия на углеродистую сталь всегда выбирайте низководородный сплав AWS E7018 (15–22 HRC) вместо рутилового E6013. E6013 увеличивает диффузионную способность водорода и уменьшает глубину зоны плавления, что в сочетании с подшовными трещинами повышает риск растрескивания при охлаждении и сжатии карбидных колпачков хрома. Однако, если компонент подвергается сильному контактному качению или мощным ударным нагрузкам, E7018 следует заменить специальным низколегированным наплавочным электродом AWS EFe-1 (28–35 HRC). Специальный сплав для наплавки предотвращает подповерхностное пластическое деформирование и расслоение износостойкого колпачка.
Необходимо ли предварительно нагревать детали перед применением сварочных электродов для наплавки?
Требования к предварительному нагреву варьируются от 20°C при комнатной температуре для низкоуглеродистой стали до 149–316°C (300–600°F) для средне- и высокоуглеродистых сталей. Низкоуглеродистая низкоуглеродистая сталь с содержанием углерода менее 0.25% требует лишь нагрева и сушки до температуры выше 20°C. Среднеуглеродистые, высокоуглеродистые и низколегированные стали (0.30–0.55% C) требуют предварительного нагрева до 149–316°C для предотвращения растрескивания в зоне термического воздействия. В отличие от этого, аустенитная марганцевая сталь Хадфилда с содержанием углерода от 11% до 14% никогда не должна подвергаться предварительному нагреву и должна оставаться ниже 260°C (500°F) между проходами.
Можно ли упрочнять чугунные детали с помощью стандартных электродов?
Да, детали из серого и высокопрочного чугуна (с содержанием углерода от 2.5% до 4.0%) можно упрочнять методом скользящей абразивной обработки с низким уровнем ударного воздействия при строгом термическом контроле. Поскольку чугун содержит свободные графитовые хлопья или включения, сварка непосредственно на холодные отливки приводит к поглощению углерода и образованию хрупкого белого чугуна вдоль границы сплавления. Для снятия растягивающего усадочного напряжения следует использовать короткие проходы толщиной 25–40 мм с легкой дробеструйной обработкой между проходами. Для неконструкционных чугунных желобов и облицовочных плит, где допустимо образование трещин, электроды из высокохромистого карбида можно наносить непосредственно на предварительно нагретую отливку.
Почему при охлаждении в сварных швах, упрочненных карбидом хрома, образуются поперечные трещины?
Поперечные трещины, расположенные с интервалом от 10 до 19 мм (от 3/8 до 3/4 дюйма) по всей поверхности шариков из высокохромистого карбида (55–63 HRC), являются полезными трещинами для снятия напряжений. По мере охлаждения гиперэвтектической карбидной матрицы мелкие поперечные трещины снимают внутреннее растягивающее усадочное напряжение, предотвращая отслоение покрытия вдоль границы сплавления.
Какую полярность и параметры тока используют сварочные электроды для наплавки стержневым электродом?
Электроды с защитным покрытием, изготовленные методом электрохимического осаждения из паровой фазы (DCEP) или переменного тока (AC), работают при токе от 90 до 140 А для стержней диаметром 3.2 мм и от 130 до 190 А для стержней диаметром 4.0 мм.
Сколько слоев сварочного прутка для наплавки можно нанести без образования сколов?
Для электродов из высокохромистого карбида (AWS EFeCr-A1) и трубчатого карбида вольфрама (EWC) допускается нанесение максимум 1-2 слоев (общей толщиной 3-6 мм) во избежание отслаивания из-за усадки. Для мартенситных стальных электродов (EFe-2-EFe-4) допускается нанесение 2-3 слоев, в то время как для электродов из наплавленной стали (EFe-1) и марганцевой стали (EFeMn-A) ограничения не распространяются.
Ссылки и источники
- Американское сварочное общество (AWS): Подкомитет A5G. Область применения: AWS A5.13/A5.13M:2024 Спецификация на электроды для наплавки при дуговой сварке покрытым электродом.
- Американское сварочное общество (AWS Welding Digest, октябрь 2024 г.): Советы по наплавке: лучшие практики наплавки, автор Гай Шуинар
- Таблицы химического состава и классификации электродов для поверхностной обработки по стандарту AWS A5.13/A5.13M
- Изготовитель (FMA Communications): Основы работы с электродами для наплавки методом SMAW: скорость наплавки, разбавление и выбор сплава.
- Производитель: Введение в наплавку металлов: микроструктура и твердость по Роквеллу в объеме
- Металлы (рецензируемый журнал MDPI, 2023): Сравнительное разбавление, микроструктура и износостойкость наплавочных покрытий
- Ведомство по патентам и товарным знакам США (USPTO): US9475154B2: Высокоборный электрод для наплавки твердых покрытий
- Ведомство по патентам и товарным знакам США (USPTO): US4923511A: Композитный трубчатый стержень для наплавки из карбида вольфрама.









