Среди дефектов сварки особого внимания заслуживают трещины, поскольку они могут разрастаться под напряжением и ослаблять соединение. Выявление причины необходимо перед принятием решения о ремонте. Следует определить, как выглядит признак, когда он появился и какой механизм может его объяснить. Эти наблюдения определяют порядок проведения осмотра и принятие дальнейших производственных решений.
Зафиксируйте материал, тип соединения, расположение трещины и время осмотра. Перед удалением вещественных доказательств определите необходимую процедуру утилизации и ремонта. Гладкая поверхность после ремонта – это лишь часть решения о приемке.
Трещины в сварных швах: причины и их место среди дефектов сварных швов.
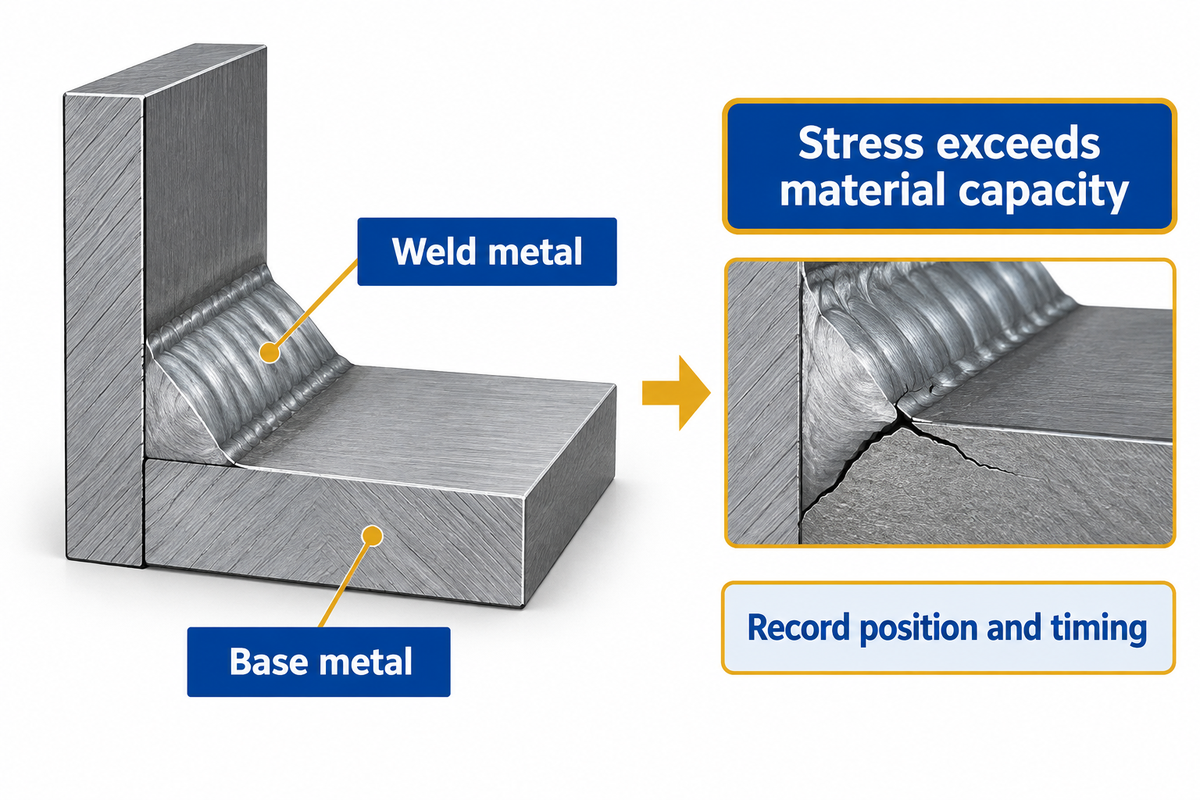
Растрескивание сварного шва происходит, когда локальные напряжения превышают допустимые для материала. Уязвимая зона может находиться внутри сварного шва или в окружающем основном металле. Среди других возможных причин, способствующих механизму разрушения, можно назвать термическое сжатие и/или ограничение деформации, уязвимые микроструктуры и/или водород; поэтому для выявления трещины недостаточно просто указать ее видимое местоположение.
В объяснении трещин в сварных швах, данном Американским сварочным обществом, разрыв типа излома отличается от других дефектов сварного шва. Пористость представляет собой полость, а канавка на кромке может быть подрезана. Наличие одного или обоих этих факторов не всегда может объяснить излом.
Предположим, балка вот-вот покинет сборочный цех в конце смены. Менеджер по качеству получает звонок от оператора, который видит дефект рядом с рядом угловых сварных швов и хочет зашлифовать его перед следующей сменой. Менеджер по качеству должен предпринять противоположные действия. Он должен сфотографировать дефект, отметить его положение относительно шва и сохранить записи о процессе и материалах. Шлифовка дефекта приведет к потере полезной информации. Руководитель производства должен изолировать поврежденный участок и спланировать доступ, пока ответственный технический персонал подготовит необходимые условия для проверки. Это позволит отделить полезную подготовку от несанкционированного ремонта. Решение касается конкретного шва и условий его эксплуатации, а не того, производила ли та же машина вчера качественные балки.
- Опишите местоположение и направление отдельно.
- Зафиксируйте, появилось ли это явление во время изготовления, после охлаждения или в процессе эксплуатации.
- Сравните фактические условия с применимой процедурой сварки и планом контроля.
Горячий крекинг против водородного крекинга
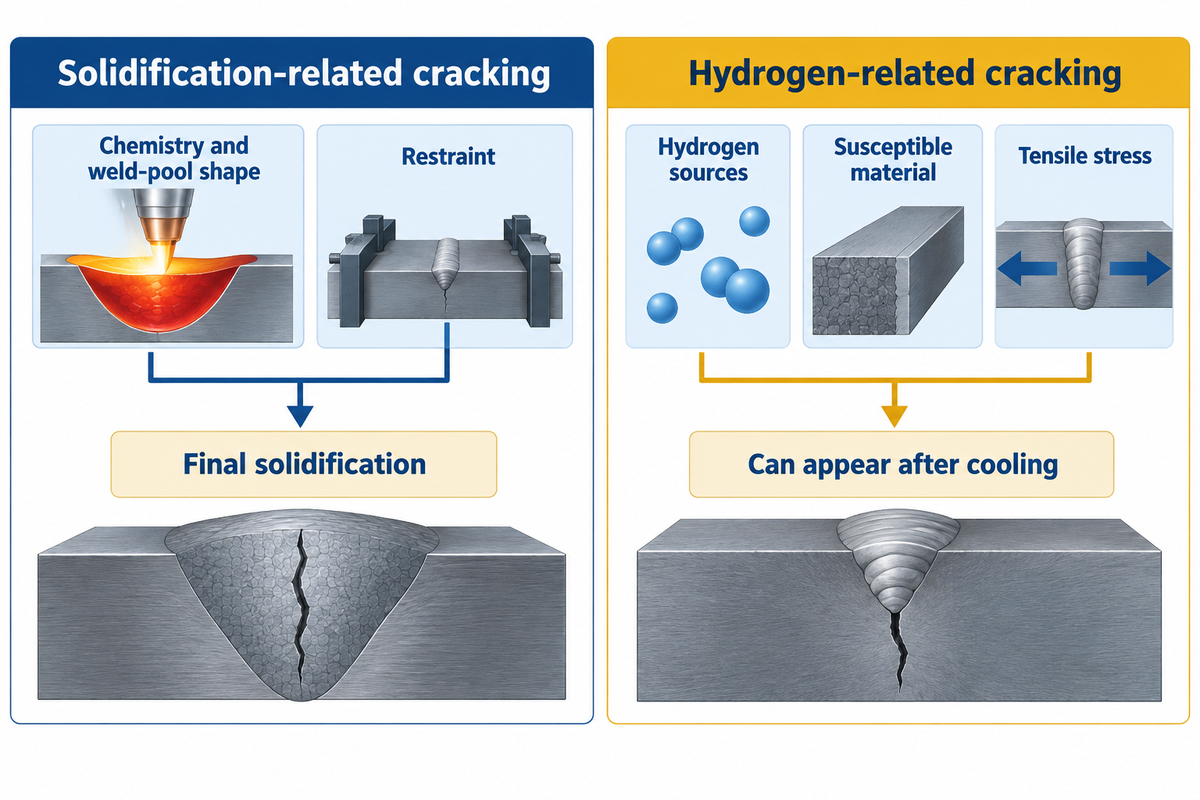
Горячее растрескивание развивается при повышенной температуре и может происходить по мере затвердевания сварного шва; процесс водородного растрескивания в подверженных ему сталях вызывается водородом, чувствительной к трещинам структурой и растягивающим напряжением. Механизмы различаются, и решение, устраняющее один механизм, может не устранить другой. Поэтому общее предложение нагреть или замедлить процесс является недостаточным.
- Формируется на уязвимой заключительной стадии затвердевания.
- Изучите химический состав, степень разбавления, форму сварочной ванны и способы фиксации.
- Проверьте подготовку шва и саму технику сварки.
- Может появиться после охлаждения сварного шва.
- Исследуйте источники водорода и уязвимое состояние материалов.
- Проверьте терморегуляторы, правила обращения с расходными материалами и способы фиксации на растяжение.
В руководстве TWI по растрескиванию при затвердении объясняется, что последний затвердевающий материал может не обладать достаточной прочностью, чтобы противостоять усадке, и это может привести к образованию трещин различной степени. На восприимчивость к растрескиванию влияют изменения состава пластины и присадочного материала, примеси, такие как сера, и геометрия сварного шва. Расплавление описывает другой механизм горячего растрескивания, при котором часть материала локально плавится. Не все трещины по центральной линии вызваны этим механизмом.
Согласно руководству TWI по идентификации водородных трещин , для ферритных сталей механизм включает водород, твердую хрупкую микроструктуру и растягивающее напряжение. Для углеродистых и низколегированных сталей необходимо оценить их фактическую марку, толщину и термический цикл. Холодное растрескивание — это общее описание процесса во времени, а не указание на то, что водород играл роль во всех случаях холодного разрушения.
Увеличение температуры не является универсальным решением. Увеличение подводимой тепловой энергии может замедлить скорость охлаждения; однако больший диаметр гранул обеспечивает водороду более длинный путь для выхода. Компания TWI учитывает этот компромисс в своих рекомендациях по работе с водородом. Установите температуру предварительного нагрева и температуру между проходами, используя правильную процедуру; изменение этих параметров по отдельности может решить одну металлургическую проблему, но создать другую.
Кратерные трещины в сварных швах: местоположение, направление и механизм образования
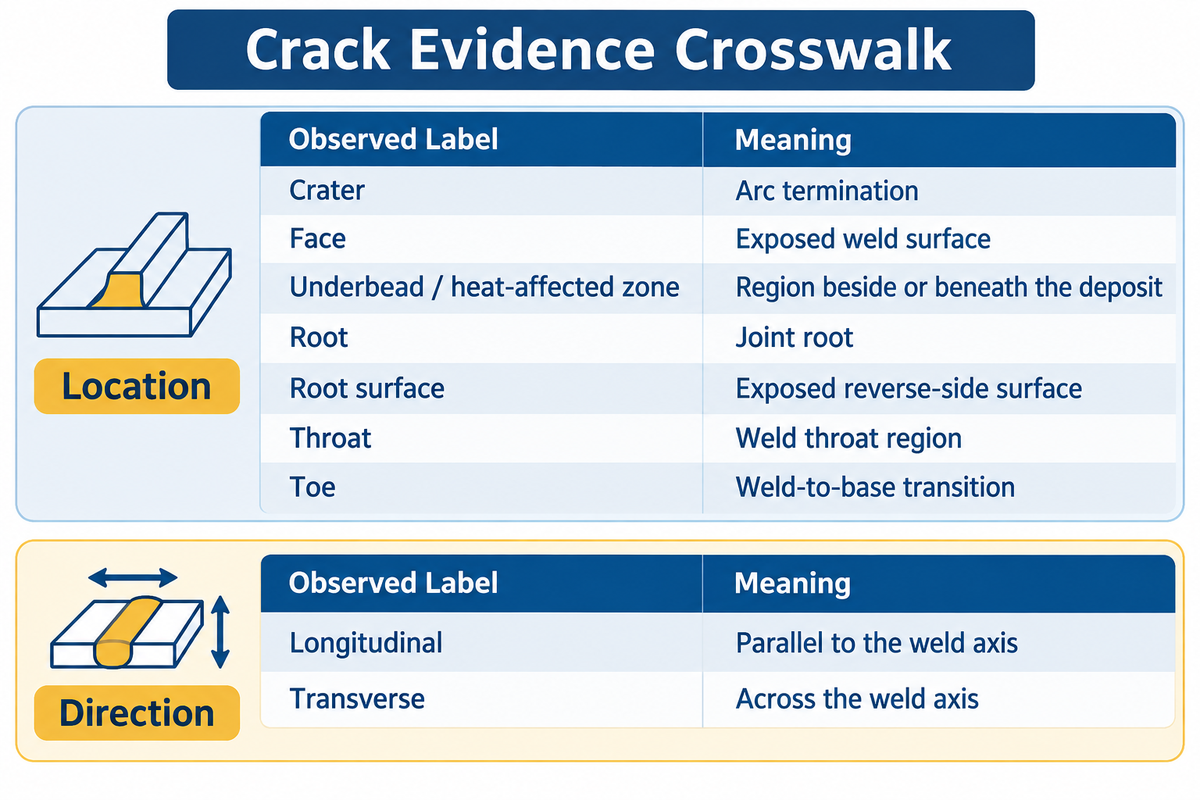
В сварке кратерная трещина образуется в месте окончания дуги, а корни, выступы и грани обозначают другие положения. Продольное и поперечное направления описывают направления относительно оси сварного шва. Корневая трещина также может быть продольной; время ее образования и материал, из которого она образована, помогают определить механизм ее образования.
Какие типы трещин могут образовываться при сварке?
Предполагаемую трещину следует классифицировать по механизму, местоположению и направлению, а не объединять все три параметра в одну категорию. Горячие и водородные трещины описывают механизмы и условия образования. Кратер, корень, основание и зона термического воздействия определяют местоположение трещины. Продольное расположение означает параллельность оси сварного шва; поперечное — поперечный.
Таблица соответствия доказательств взлома (ниже) — это вспомогательное средство для регистрации данных, основанное на терминологии взлома AWS . Используйте столбец «Наблюдение», чтобы дать четкое описание, а затем соберите информацию, необходимую для определения и объяснения механизма. Это схема описания, а не классификация приемлемости.
Трещина на пешеходном переходе
| Наблюдаемая метка | Что оно записывает | Полезные следующие доказательства |
|---|---|---|
| Кратер | прекращение дуги | Запись о последовательности остановок и заполнении кратеров. |
| Лицо | Открытая поверхность сварного шва | Профиль шариков и протокол процедуры. |
| Подложка / зона термического воздействия | Регион, расположенный рядом с месторождением или под ним. | История материалов, термическая и водородная история |
| Корень | Совместный корень | Прилегание, проникновение и осмотр корня |
| Поверхность корня | Открытая обратная сторона поверхности | Доступ и подготовка с обратной стороны |
| Горло | Область сварного шва | Геометрия сечения и охват исследования |
| Носок | Переход от сварного шва к основанию | Локальный профиль, нагрузка и крепление |
| Продольная | Параллельно оси сварного шва | Положение, протяженность и время формирования |
| поперечный | Поперек оси сварного шва | Ориентация относительно поля осмотра |
При обнаружении дефекта в месте приварки, сначала сравните его с геометрией подреза и приварного шва , а затем исследуйте механизм его возникновения. При работе с компонентом, уже находящимся в эксплуатации, необходимо учитывать историю нагрузок. Трещина, связанная с усталостью, представляет собой иную проблему, чем разрыв, впервые обнаруженный в процессе изготовления.
Неразрушающий контроль для обнаружения трещин в сварных швах: поверхностный и ультразвуковой контроль.
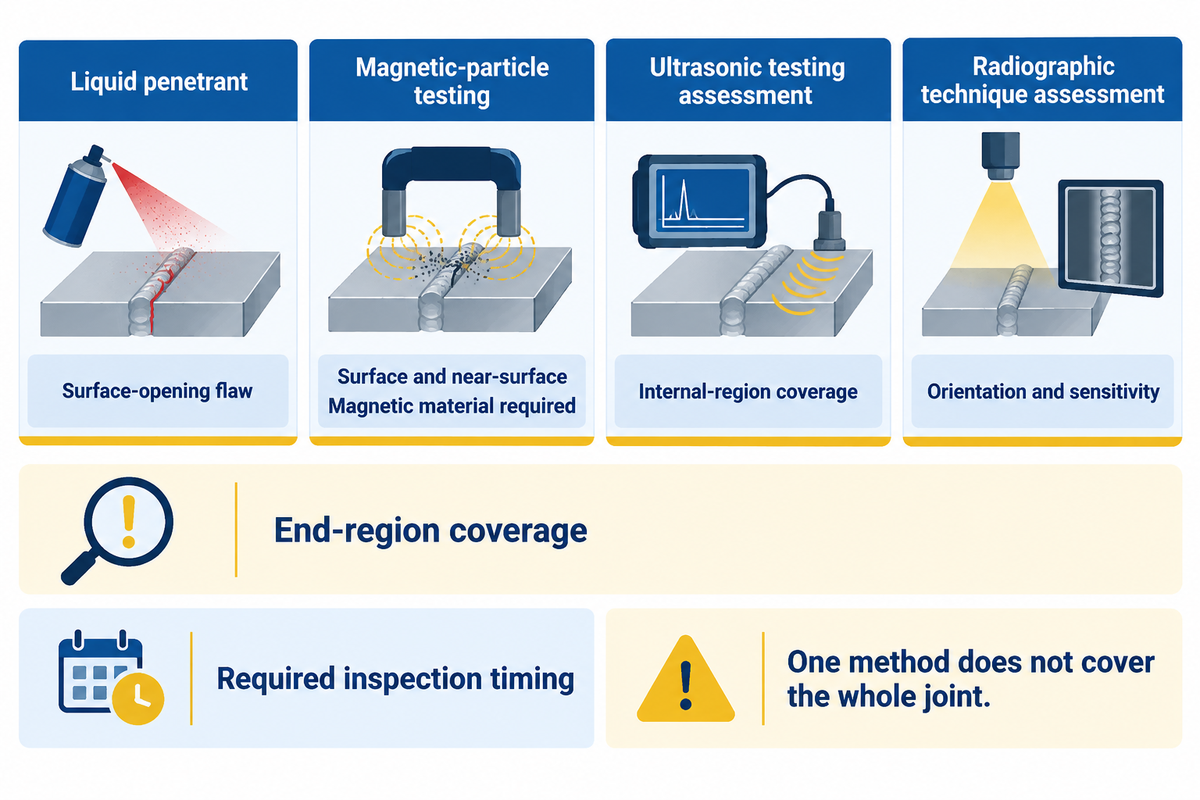
Неразрушающий контроль зависит от материала и учитывает доступ, местоположение и ориентацию дефектов. Необходимо учитывать требуемый охват и сроки. Метод, способный обнаружить один класс дефектов, не охватывает все части соединения. Приемлемое наблюдение сейчас не сможет описать трещину, которая образуется позже.
В руководстве TWI по капиллярному и магнитопорошковому контролю имеются два важных отличия. Во-первых, для капиллярного контроля требуется вскрытие поверхности, тогда как магнитопорошковый контроль позволяет выявить дефекты на поверхности и вблизи нее. Во-вторых, для магнитопорошкового контроля необходим магнитный материал. Подготовка поверхности важна, поскольку загрязнения и шероховатость могут исказить или скрыть результаты контроля.
| Вопрос по проверке | Подход кандидата | Проверка планирования |
|---|---|---|
| Доступна ли эта поверхность? | Визуальный осмотр | Освещение, чистота и доступ для просмотра. |
| Проявляется ли недостаток на поверхности? | Жидкое проникающее вещество | Чистое отверстие и подходящее состояние поверхности. |
| Является ли этот материал ферромагнитным? | Магнитная частица | Пригодность материалов перед выбором метода |
| Может ли направление скрывать какой-либо намек? | Множественные направления намагниченности | Ориентация поля относительно дефекта |
| Целью является внутренний регион? | Оценка ультразвукового контроля | Геометрия, доступ и квалифицированное покрытие |
| Предлагается ли проведение рентгенологического исследования? | Оценка рентгенографической техники | Ориентация и чувствительность к дефекту объекта исследования |
| Признак находится рядом с местом сварного шва? | Обзор охвата конкретного конечного региона | Края пластин, выступы и доступные поверхности сканирования |
| Может ли произойти отложенное растрескивание? | Указанное время проведения проверки | Требования к процедурам, материалам и регулированию |
| Изменился ли сустав в результате ремонта? | план осмотра после ремонта | Подтверждение завершения земляных работ и окончательная приемка. |
Представьте, что цех обнаруживает линейный дефект вблизи конца недавно сваренного шва. Менеджер по качеству хочет выяснить, когда появился дефект, какие поверхности были проанализированы и был ли концевой участок покрыт дефектом, полученным с помощью использованной технологии. В записи может быть указано несколько ситуаций, включая зазор доступа, неподходящую ориентацию или дефект, появившийся позже. Каждая из них указывает на необходимость принятия различных корректирующих мер. Планировщику производства необходимо это различие, прежде чем обещать перезапуск. Вторая фотография чистой поверхности будет малополезна, если нерешенная проблема касается внутренней области или требует последующей оценки.
В рекомендациях Федерального управления автомобильных дорог от 1979 года зафиксированы случаи «запоздалых результатов» и проблемы с покрытием сварных швов при изготовлении мостов. В них приводятся исторические примеры, которые подтверждают необходимость задавать эти вопросы, а не применять старые сроки ожидания к более новым проектам. Более подробное описание радиографического контроля сварных швов приведено в существующем руководстве.
Ремонт трещин в сварном шве: устраните причину перед повторной сваркой.
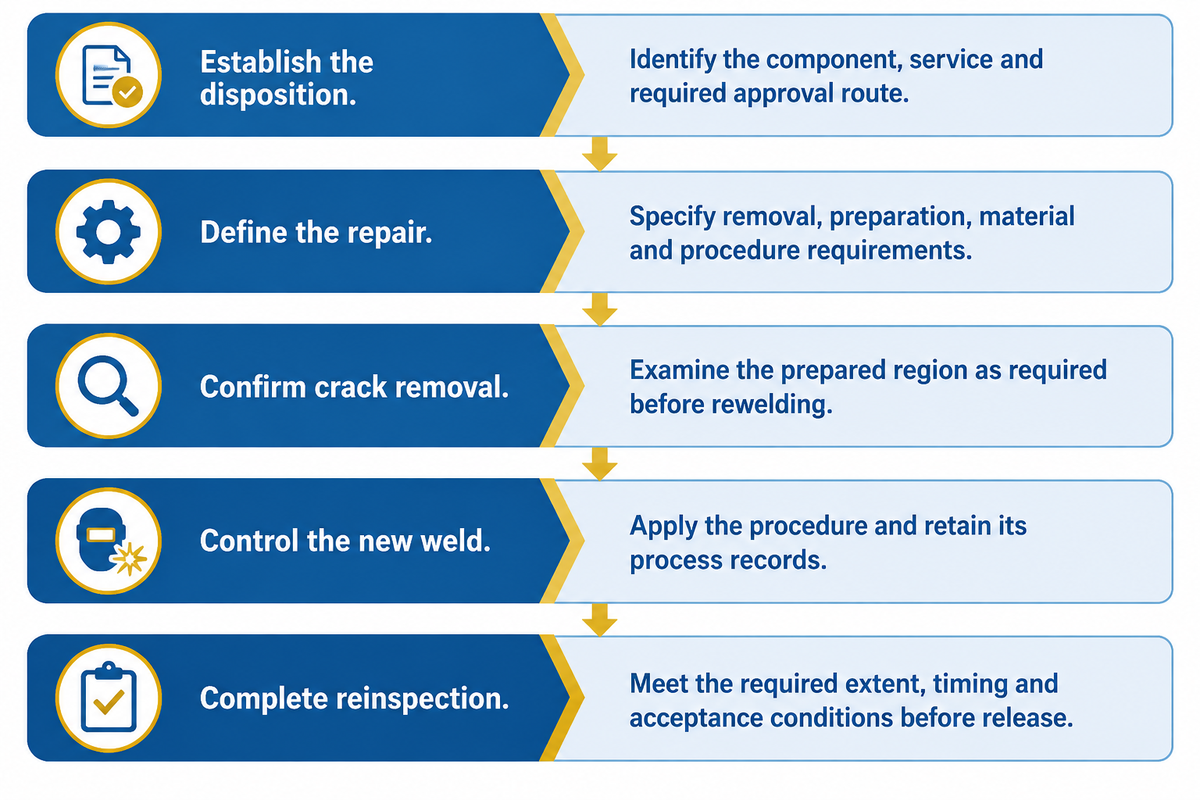
Ремонт трещин в сварном шве включает в себя определение места повреждения и соответствующей процедуры ремонта, а также полное удаление трещины, подтверждение наличия повреждений, контролируемую повторную сварку и необходимую повторную проверку. Устранение причины дефекта является частью ремонта трещины; если этого не сделать, замена видимого дефекта будет бесполезна.
Можно ли заварить трещину в стали?
Нет. Трещину необходимо полностью удалить перед повторной сваркой в соответствии с утвержденной квалифицированной процедурой ремонта. В руководстве по ремонту AWS указано, что всю трещину необходимо удалить, очистить и повторно сварить в соответствии с утвержденной квалифицированной процедурой ремонта. Разрешенный ремонт и проверка для подтверждения ремонта зависят от конкретного компонента и применимых к нему требований.
Покрытие может скрыть дефект, оставив под ним концентратор напряжений. Перед герметизацией новым металлом необходимо определить протяженность трещины и способы ее удаления. Ответственный технический специалист должен определить, исходя из условий эксплуатации, оставшегося участка и доступа, позволяют ли условия провести ремонт. Закрытие или локальная шлифовка дефекта неизвестного происхождения с целью его удаления не является расследованием первопричины.
- Определить порядок распоряжения. Определите компонент, услугу и необходимый путь утверждения.
- Опишите вид ремонта. Укажите требования к демонтажу, подготовке, материалам и процедуре.
- Подтвердите удаление трещины. При необходимости осмотрите подготовленный участок перед повторной сваркой.
- Контролируйте новый сварной шов. Выполните процедуру и сохраните записи о ходе ее выполнения.
- Провести полную повторную проверку. Перед выпуском необходимо выполнить требуемые требования по объему, срокам и условиям приемки.
Изменения поля напряжений зависят от геометрии ремонтного шва. В аннотации к исследованию Сонга и Донга 2017 года отмечались различия в остаточных напряжениях до и после ремонта. Рекомендации по проектированию носят скорее направленный, чем размерный характер: сварной шов следует проектировать как можно более длинным, как можно более узким и как можно более мелким.
Факторы, влияющие на стоимость ремонта трещин в сварных швах: ремонт или замена.
Замена и ремонт должны рассматриваться только после того, как будут изучены и признаны приемлемыми альтернативные варианты. При ремонте и замене необходимо учитывать объем работ и стоимость.
«Затраты заключаются не только в денежных средствах на модернизацию/ремонт, но и во времени и неудобствах для пассажиров».
Для цеха по изготовлению металлоконструкций аналогичные проблемы связаны с расходами и сбоями. Руководство по ремонту AWS D1.7/D1.7M:2024 включает в себя вопросы свариваемости, оценки, тестирования и отбора проб, а также ремонта повреждений. При сравнении предложений по ремонту указывайте эти пункты отдельными строками.
Модель затрат на прерывание ремонта
| Стоимость или пункт принятия решения | Смета на ремонт | Замена предложения |
|---|---|---|
| Техническая оценка | Причина, масштабы и возможность устранения проблемы | Замена конструкции и интерфейсов |
| Идентификация материала | Имеющиеся материалы и расходные материалы | Технические характеристики и отслеживаемость замены |
| Доступ и обращение | Обнажите пораженный сустав | Снимите и установите элемент. |
| Подготовка | Подтверждение проведения земляных работ и вывоза грунта | Подготовка новых соединений и стыков |
| Сварочные работы | Процедура и объем работ по местной пересварке. | Объем работ по изготовлению и монтажу. |
| экспертиза | Необходимые проверки и сроки проведения ремонтных работ | Необходимые проверки для новых сотрудников и сроки их проведения. |
| Восстановление | Восстановление покрытия и доступа к месту нанесения | Соединения, покрытие и выравнивание |
| перебой | Время, необходимое для возврата отремонтированного изделия. | Сроки поставки и остановка монтажа |
| Освободите ответственность | Кто подписывает акт приемки ремонта? | Кто подписывает акт приемки замены? |
Представьте, что вы получили предложение о ремонте, включающем земляные работы и повторную сварку, учитывая дорогостоящий ремонт. Предложение о замене будет включать доставку, установку и осмотр. Итоговые суммы сразу же склоняются в пользу неполного объема работ. Финансовый отдел возвращает таблицу обоим участникам тендера, чтобы каждый из них отражал одинаковые границы. Производство определяет действия, которые препятствуют доступности объекта, такие как восстановление доступа и необходимый график осмотров. Отдел качества подтверждает, что оба варианта технически приемлемы. Если замена может быть произведена, пока существующая линия заблокирована по какой-либо другой причине, время ее выполнения может отличаться от времени поставки. Если ремонт требует сварки в труднодоступных местах, сварочные работы могут составлять лишь небольшую часть работы. Сравнение использует полный объем работ, а не предполагаемый универсальный процент экономии.
Предотвращение распространенных трещин при сварке путем контроля технологического процесса.
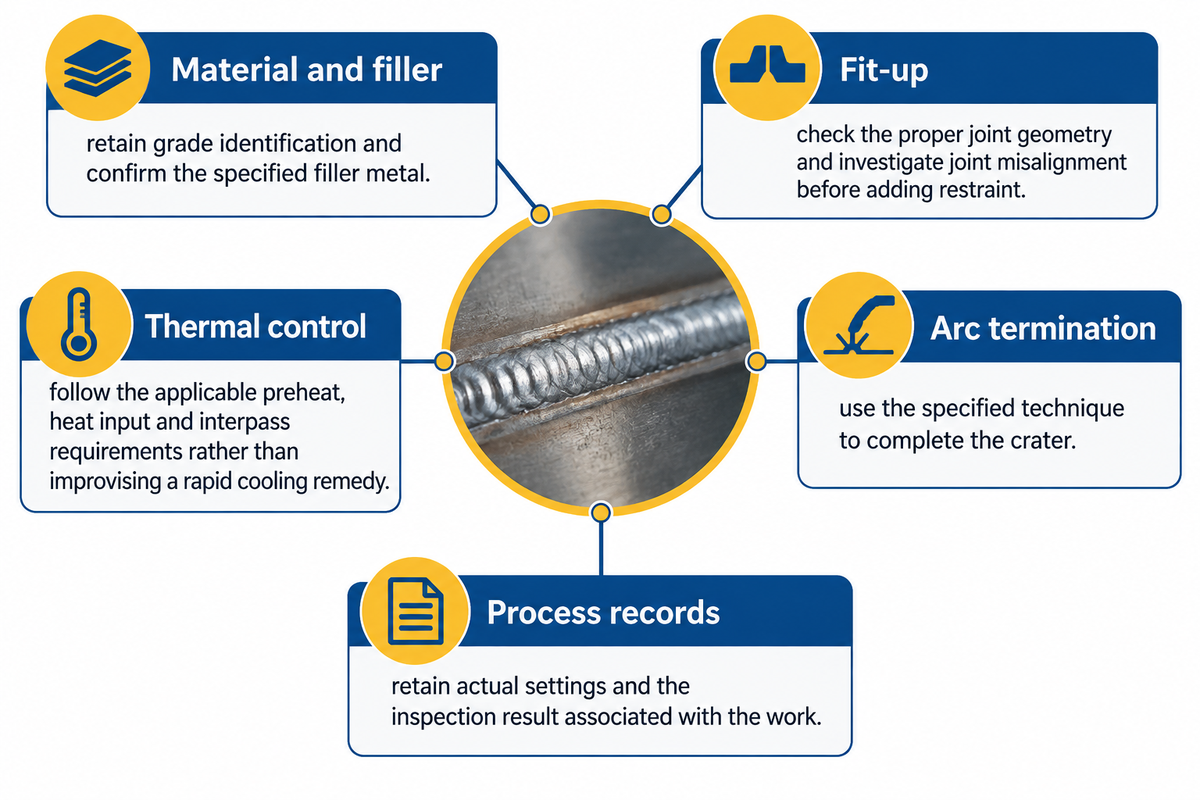
Предотвратите распространенные трещины в сварных швах, связав корректирующие действия с предполагаемым механизмом и проверив фактический процесс на соответствие установленной процедуре. Проверьте идентичность материала, состояние расходных материалов, посадку, фиксацию и термическую историю. Умышленное изменение задокументированной причины; одновременное изменение нескольких параметров затрудняет анализ повторения проблемы.
В случае водородного растрескивания TWI определяет источники водорода и подверженные ему состояния стали . Проверьте требования к обращению и хранению сварочных электродов или проволоки. Электрод, выбранный только по прочности, может быть несовместим с другими требованиями к соединению; руководство по выбору электрода предоставляет более широкий контекст выбора.
- Материал и наполнитель: Сохраните идентификацию марки и подтвердите указание на присадочный металл.
- Подгонка: проверьте правильную геометрию соединения и проведите расследование. смещение сустава перед применением мер сдерживания.
- Термоконтроль: Следуйте применимым требованиям к предварительному нагреву, подводу тепла и межпроцессному режиму, а не импровизируйте с быстрым охлаждением.
- Прекращение дугового разряда: Используйте указанную методику для завершения формирования кратера.
- Технические записи: Сохраните фактические настройки и результаты проверки, связанные с выполненной работой.
Процесс сварки в защитной газовой среде требует проведения специальных проверок. Для сварки MIG или TIG необходимо сравнить состав защитного газа, его подачу и указанные скорости потока с процедурой. Следует проверить источник загрязнения или загрязненный защитный газ, а не рассматривать каждое дефектное покрытие как одинаковую неисправность. Угол наклона горелки и скорость сварки также требуют проверки с учетом технологического процесса. Настройки сварочного аппарата MIG нельзя скопировать на оборудование для сварки под флюсом.
Рекомендации TWI по предотвращению горячего растрескивания учитывают химический состав листового металла и присадочного материала, а также поведение сварочной ванны. Различные виды сварки имеют разные условия разбавления и формы сварного шва. В исследование включены вопросы высоких остаточных напряжений, конструкции соединения и внутренних напряжений, но это не является обоснованием для рекомендации единой корректировки для всех сварочных проектов.
Перспективы развития отрасли: требования к контролю и инспекции линий H-образного лазерного излучения.
При закупке сварочного оборудования для двутавровых балок необходимо, чтобы в спецификации были указаны управление станком, принятые требования к сварке и доступ для контроля качества. В опубликованном AWS стандарте D1.1/D1.1M:2025-AMD1 содержатся изменения, касающиеся конструкционной стали. Для нового проекта необходимо определить, какая редакция стандарта требуется и каков путь к приемке, и только после этого указывать функции автоматизации или гарантировать темпы производства.
На официальной странице AWS D1.1 описаны процедуры квалификации, изготовления, контроля и приемки в рамках данной области. Публикация более новой редакции сама по себе не вносит изменений в существующий контракт. Включите принятые требования в запрос на оборудование, чтобы можно было оценить приспособления, погрузочно-разгрузочные работы и доступ для осмотра одновременно.
В таблице ниже приведены данные о моделях со страницы продукции компании Zhouxiang. В ней описаны габариты оборудования и перемещения при сборке/сварке, а не количество принятых балок за смену.
| Опубликованный параметр | PHJ0815 | PHJ0820 |
|---|---|---|
| Высота паутины | 160 – 1500 мм | 200 – 2000 мм |
| Толщина стенки | 6 – 16 мм | 6 – 30 мм |
| Ширина фланца | 150 – 800 мм | 200 – 800 мм |
| Толщина фланца | 6 – 25 мм | 8 – 40 мм |
В опубликованной таблице Чжоусяна указана длина заготовки 6000–15000 мм и скорость сборки/сварки 0.35–3 м/мин для обеих моделей PHJ.
Проверьте самые большие и самые маленькие балки, указанные соединения и последовательность обработки на соответствие соответствующей модели. Деталь, находящаяся в пределах заданных размеров, все еще требует надлежащей подгонки, процедуры сварки и доступа для осмотра. Запрос на сборку двутавровой балки и сварочную линию должен включать вышеперечисленное в дополнение к принятым результатам.
В автоматизацию начинают включать записи о проверках. В статье, опубликованной в августе 2026 года в журнале Inspection Trends , президент компании Servo-Robot Джефф Норук описывает связь визуальных измерений и данных процесса. Для покупателя ключевой вопрос: какие записи о проверках, если таковые имеются, создает предлагаемая конфигурация, и как они соответствуют требуемым требованиям контроля? Измерение геометрии поверхности и исследование внутренних трещин отвечают на разные вопросы контроля.
В плане испытаний укажите чертеж балки, марку материала, детали соединения, требуемые допуски по размерам, ссылку на процедуру и доступ для осмотра. Перед использованием скорости перемещения для сравнения производительности согласуйте способ измерения приемочной производительности.
Часто задаваемые вопросы
Всегда ли прочность сварных швов соответствует прочности свариваемых материалов?
Прочность сварного шва не определяется автоматически прочностью соединяемых материалов.
Рабочие характеристики соединения зависят от сочетания материалов, конструкции соединения, процедуры сварки, качества выполнения работ и требований к конструкции. Внешний вид поверхности и прочность соединения отвечают на разные вопросы контроля. В тех случаях, когда важны прочность или усталостная прочность, следует соблюдать применимые требования к проектированию и квалификации. Гладкий сварной шов сам по себе не является показателем прочности готового соединения.
Трескается ли среднеуглеродистая сталь при сварке?
Среднеуглеродистая сталь может быть подвержена растрескиванию, но это не является неизбежным.
Состав и условия охлаждения могут привести к образованию твердой, чувствительной к растрескиванию области вблизи сварного шва. Водород и растягивающие напряжения могут усилить эту восприимчивость; TWI отмечает, что стали с углеродным эквивалентом (CE) ниже 0.4, как правило, не подвержены водородному растрескиванию в зоне термического влияния, если используются сварочные материалы или процессы с низким содержанием водорода. Идентификация материала и соответствующая процедура сварки имеют большее значение, чем общие рекомендации по температуре. Выберите сварочный материал, температурный контроль и требования к контролю для фактической марки стали, толщины и условий эксплуатации, а затем сравните производственную документацию с этой процедурой.
Что вызывает пористость при сварке?
Пористость образуется, когда газ оказывается запертым в процессе затвердевания сварочного металла.
В зависимости от процесса, к этому могут приводить загрязнение поверхности, влага, недостаточная защита или неподходящие условия процесса. Пористость — это дефект типа полости; трещина — это разрыв, подобный излому. Хотя у них могут быть общие проблемы, связанные с процессом, расположенная рядом трещина может иметь другую причину. Расследуйте эти признаки отдельно и применяйте требования к контролю и приемке работ.
Что такое шлаковые включения в сварных швах и каковы причины их образования?
Шлаковые включения — это неметаллические материалы, застрявшие в сварном шве.
В процессах шлакообразования недостаточная очистка, плохой доступ или неподходящее расположение валиков могут способствовать образованию шлака. Это отличается от трещины, хотя в обоих случаях может потребоваться оценка.
Как можно уменьшить количество сварочных дефектов в процессе сварки?
Начните с описания механизма дефекта и документально подтвержденного сравнения с процедурой.
Перед изменением настроек необходимо подтвердить состояние материала и соединения. При подозрении на водородное растрескивание следует проверить обращение с расходными материалами, загрязнение, температурный контроль и факторы, делающие соединение уязвимым. При трещинах, возникающих при затвердении, необходимо исследовать химический состав, степень разбавления, форму валика и степень ограничения. Каждое изменение следует фиксировать, чтобы его влияние можно было отличить от нормальных колебаний. Проверка должна проводиться в соответствии с требуемым методом, объемом и сроками выполнения работ, с учетом ограничений по материалам и доступу. На автоматизированной линии необходимо учитывать при проверке параметры подгонки, управления перемещением, обработки и доступа для осмотра. Более высокая скорость перемещения сама по себе не является показателем приемлемого качества соединений. Повторное образование трещин требует расследования причин и принятия соответствующих мер до начала следующего цикла ремонта. Отделы качества и производства должны согласовать данные о выпуске до запланированного перезапуска станции.
Спланируйте линию луча вокруг стыка.
Отправьте чертежи вашей балки, перечень материалов, требования к сварке и ограничения по контролю качества для обсуждения конфигурации линии пучка . Определите целевые показатели опытного и приемочного выхода, а также спецификацию оборудования.
Ссылки и источники
- Что такое растрескивание сварного шва? — Американское сварочное общество, Тенденции в инспекционной практике, май 2024 г.
- Дефекты: растрескивание при затвердении — TWI, Знания о работе 44.
- Дефекты: водородные трещины в стали — идентификация. — TWI, Знания о работе 45.
- Неразрушающий контроль, часть 1: капиллярная дефектоскопия и магнитопорошковая дефектоскопия. — TWI.
- Контроль качества и обеспечение качества сварных стальных элементов, подверженных разрушению. — Федеральное управление автомобильных дорог, Техническое заключение 5140.11, 27 ноября 1979 г.
- Остаточные напряжения в местах сварных швов и влияние геометрии ремонта — С. Сонг и П. Донг, Наука и технология сварки и соединения, 2017; публичный реферат.
- D1.7/D1.7M:2024 — Руководство по укреплению и ремонту существующих конструкций — Американское сварочное общество; описание публичной публикации.
- AWS D1.1/D1.1M:2025-AMD1 — Нормативы по сварке металлоконструкций — сталь — Американское сварочное общество.
- Следующий этап развития автоматизации и контроля сварочных работ. — Джефф Норук, «Тенденции в инспекциях», август 2026 г.