2026년 11월 업데이트 · 구조용 강재 및 파이프라인 용접 품질 참고 자료
제조 공정에서 산업용 아크 스트라이크 용접 결함은 용접 이음매 외부에서 발생합니다. 이러한 결함은 용접 전극, 작동 중인 노즐 또는 느슨한 접지 클램프가 노출된 강재에 닿을 때 발생합니다. 재료 접합 혁신 센터(MaJIC)의 야금학적 지침 에 따르면, 순간적인 화염으로 인해 강재 온도가 약 2,500°F(섭씨 약 1,327도)까지 상승할 수 있습니다. 주변의 차가운 강판은 빠르게 냉각되어 강재 온도를 수초 만에 500°F(섭씨 약 260도)까지 낮춥니다. AWS D1.1/D1.1M:2025-AMD1 에 정의된 바와 같이 , 우발적인 결함은 매끄러운 윤곽이 될 때까지 연마하고 건전성을 검사해야 합니다. 49 CFR § 195.226 에 따른 파이프라인 규정은 파이프 벽 허용 오차 내에서 전체 노치 연마를 하거나 전체 실린더를 제거하도록 규정하고 있습니다.
불안정한 용접 개시나 부적절한 아크 제어로 인한 작은 결함조차도 표면 아래 검증이 필요합니다. 표면 연마만으로는 기저에 있는 상변화를 완전히 제거하기 어렵습니다. 현장 경도 검사에 대한 자세한 내용은 미국 용접 학회(AWS) 검사 및 자격 포럼 에서 확인할 수 있습니다. 이 포럼에 따르면, 매끄럽게 연마된 표면에서도 경도가 RC 18 미만으로 측정될 수 있습니다. 하지만 표면에서 약 1/32인치 아래에는 여전히 RC 34~42의 마르텐사이트질 코어가 존재합니다. 이러한 경화층을 완전히 제거하려면 정밀 연삭과 과황산암모늄 또는 나이탈을 이용한 화학적 에칭이 필요합니다. 그 후, 검사관은 자분 탐상 검사와 초음파를 이용한 벽 두께 측정을 실시합니다.
주요 사양: 아크 스트라이크 용접 결함 및 규정 위반 시 처리 기준
| 냉간강의 열처리 공정 | 2,500°F 이상으로 가열되고 몇 초 만에 500°F 이하로 자체 냉각됩니다 (MaJIC / Canadian Metalworking). |
| 측정된 표면 아래 및 용접부 경도 | RC 34~42 지하 경질점(AWS CWI 현장 데이터); S355 강철에서 500~751 HV10 피크(NIH PMC11084295) |
| 일반적인 상변화 굴착 깊이 | 화학적 에칭 전에 최소 약 1/32인치(0.8mm)의 연마 깊이를 120방 사포로 연마했습니다. |
| 화학적 템퍼 에칭 제형 | 20% 과황산암모늄/80% 물(중량비) 용액을 120~150°F(49~65°C)에서 사용하거나, 1:10 비율로 60°F(16°C)에서 분무하고, 3~5% 니탈 용액을 10초 동안 분사합니다. |
| 최대 파이프라인 연삭 깊이 | 공칭 벽 두께의 최대 12.5% (제조 허용 오차 및 49 CFR 195.226에 따른 잔여 벽 두께 87.5%) |
| 준거기준 (2025~2026) | AWS D1.1/D1.1M:2025-AMD1, BS EN ISO 5817(참조 601), 49 CFR § 195.226, 29 CFR § 1910.254, AMS 2700 |
아크 스트라이크 용접 결함이란 무엇인가? 급속 냉각 야금 및 고장 분석
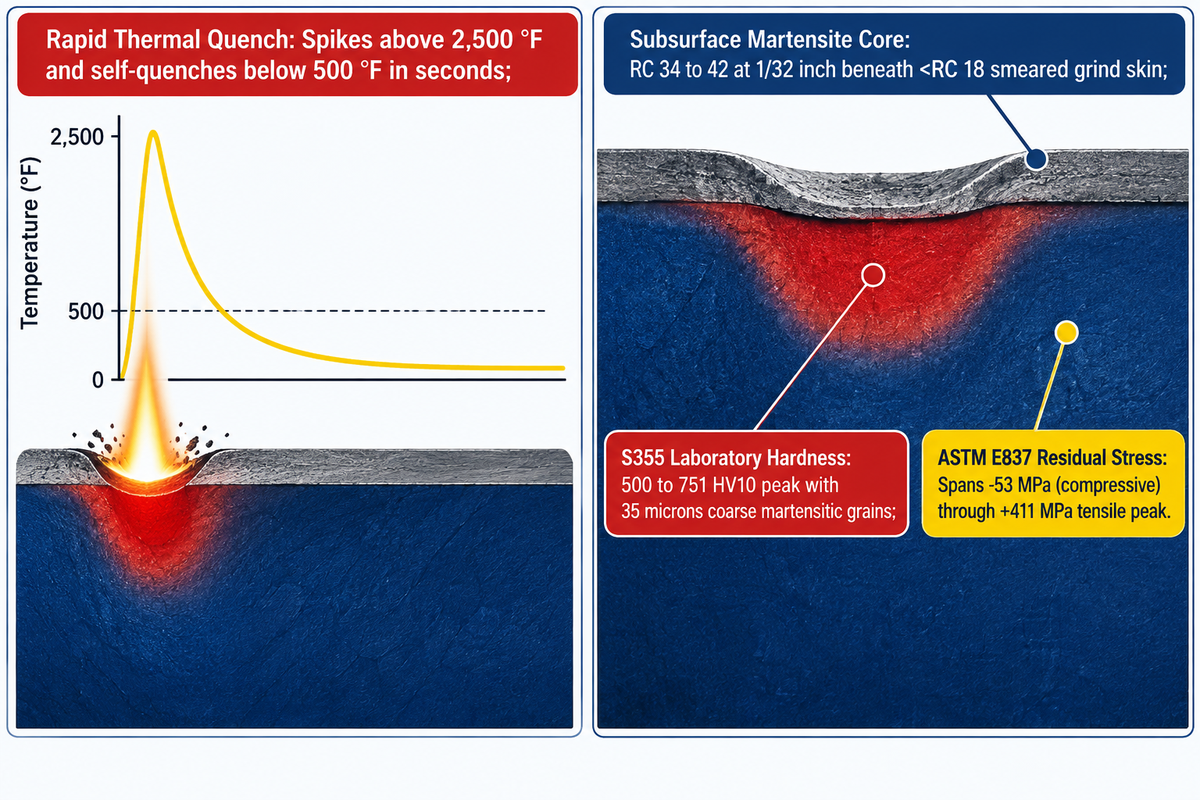
아크 스트라이크는 용접 이음매 외부에 형성되는 국부적인 재용융 크레이터 및 경화된 열영향부입니다. 캐나다 금속 가공(Canadian Metalworking)에 실린 MaJIC 데이터에 따르면, 해당 지점은 섭씨 1,377도(화씨 2,500도) 이상으로 급격히 가열되었다가 수초 만에 섭씨 260도(화씨 500도) 이하로 냉각됩니다. NIH 연구(PMC11084295) 에서 S355강에 대해 급속 냉각을 수행한 결과, 경도는 500~751 HV10에 도달했습니다.
일부 공장 직원들은 아크 자국을 쇼트 블라스팅이나 프라이머 도포로 덮일 수 있는 얕은 흠집 정도로 설명합니다. 그러나 드래그 라인을 유발하는 모든 것은 우발적인 충돌로 이어질 수 있습니다. 이 공정은 차가운 공작물에 거의 열 입력 없이 얕은 용융 풀을 형성합니다. 차가운 공작물은 즉각적인 열 흡수체 역할을 하며 모재의 구조를 변형시킵니다. 이러한 급속 가열 및 냉각으로 인해 탄소가 왜곡된 체심 정방정계 결정 격자에 갇히게 됩니다. 담금질 과정에서 템퍼링되지 않은 마르텐사이트가 생성됩니다. 또한 ASTM E837 원형 전극 S355 시편에 대한 홀 드릴링 테스트에서 -53 MPa(압축)에서 +411 MPa에 이르는 잔류 응력(최대 인장 잔류 응력은 +300~+411 MPa 사이)이 발생합니다.
정식 파손 분석에서 제거되지 않은 모든 아크 자국은 야금학적 경화점과 기하학적 응력 노치 역할을 모두 수행합니다. 교량 교통의 하중 및 하역 과정에서 경화된 크레이터 가장자리에서 시작된 미세 균열은 교량 하부 데크를 따라 전파되며 균열과 같은 다른 유형의 응력 부식 균열과 혼합될 수 있습니다. 내부 파이프라인 압력 변동 또한 동일한 균열 성장을 유발합니다. 구조 용접부에서 수소 유발 냉간 균열을 평가하는 제작업체는 아크 자국의 세 가지 원인, 즉 미경화 마르텐사이트, 국부적인 인장 응력, 그리고 포화 플럭스 또는 그리스에서 유래한 갇힌 수소를 고려합니다.
강철에 가해지는 아크가 미경화 마르텐사이트와 미세 균열을 형성하는 이유는 무엇일까요?
미세한 아크 접촉으로 인해 판재를 예열하지 않고 얕은 용융물이 형성되어 열처리가 되지 않은 마르텐사이트가 생성됩니다. 이 차가운 덩어리가 급격한 냉각을 유발합니다. 탄소는 연질 페라이트와 펄라이트로 확산될 수 없습니다. NIH PMC11084295 보고서에 따르면, 10mm 두께의 S355 강재에 직경 4.00mm의 원형 전극을 사용했을 때 35미크론 이상의 조대한 마르텐사이트 결정립이 생성되었습니다.
베벨 그루브 내에서 일반적인 멀티패스 용접을 할 때, 지속적인 열 입력으로 인해 냉각 속도가 느려지고 후속 패스에서 초기 비드가 템퍼링됩니다. 그루브 외부의 스트라이크는 템퍼링 패스를 전혀 받지 않습니다. 이는 레이크 워싱턴 공과대학의 파이프 용접 교육 과정 에서 다뤄집니다 . 고립된 마르텐사이트 섬은 냉각 중에 수축하여 크레이터 균열이나 비드 아래 미세 공극을 생성합니다. AWS 인증 용접 검사관들은 3/8인치와 1/2인치 평판에 대해 유도 굽힘 시연을 수행했습니다. 그들은 E6010, E7018 또는 MIG 용접 와이어를 사용하여 용접하고 시연 전에 강판을 매끄럽게 연마했습니다. 표면 연마 후에도 시편은 굽힘 중에 스트라이크 부분을 가로질러 부러졌습니다.
아크 스트라이크, 아크 블로우, 스패터 및 용접 언더컷의 일반적인 원인
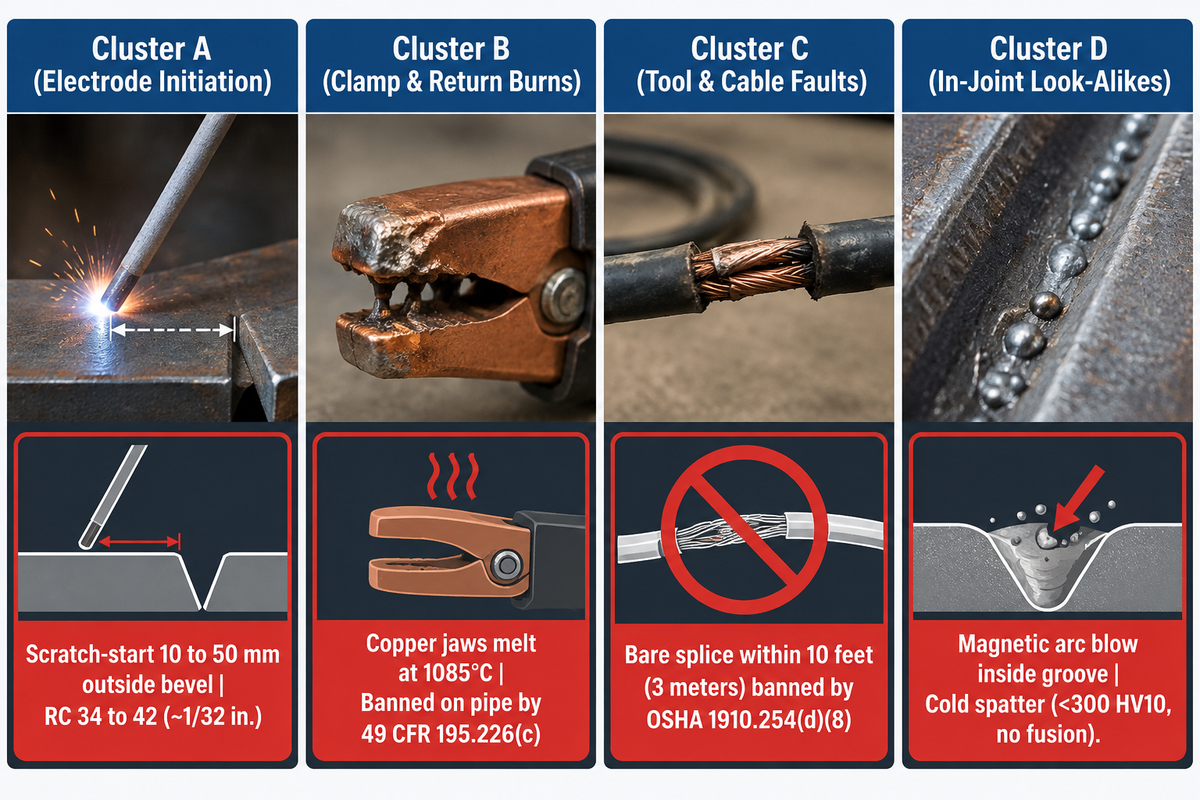
모재 아크 스트라이크는 네 가지 경로로 발생합니다. 홈 외부의 전극으로 인한 스크래치 시작, 강철과의 접촉, 느슨한 접지 클램프를 가로지르는 아크는 세 가지 경로입니다. 네 번째 경로는 OSHA 29 CFR 1910.254(d)(8) 에 따라 10피트(3미터) 이내에서 금지된 케이블 접합부를 통한 전류 누설입니다 . 진정한 모재 아크 스트라이크는 냉간 스패터와 달리 모재를 융합시킵니다.
용접공이 용접부 홈의 불규칙성으로 인한 결함을 잘못 해석하면 현장 검사가 지연되는 경우가 있습니다. 아크 스트라이크 발생 문제를 해결하려면 모재 융합과 느슨한 스패터가 다르다는 점을 이해해야 합니다. 느슨한 용접 스패터는 깊은 융합 없이 밀 스케일에 부딪혀 냉각되며, 충돌 지점에 잘못된 아크 루트가 존재하면 모재에 융합됩니다. 용접 토우 언더컷은 융합 경계를 따라 크레이터가 아닌 연속적인 선형 홈을 남깁니다. 선형 토우 고우지와 전극 접촉 자국은 다르며, 용접 토우 언더컷의 원인 검사 및 홈 측정 으로 구별할 수 있습니다.
사용 중 장력이 가해지면, 이러한 국부적으로 높은 경도를 가진 렌즈는 매우 위험한 균열 발생 지점 및 주요 균열 발생 부위로 작용합니다. 귀환 회로 아크 또한 마찬가지로 위험합니다. 약한 스프링 클램프는 16인치 파이프라인이나 무거운 거더의 녹, 페인트 또는 부착된 스패터 위에 흔히 발견됩니다. 이때 용접 전류가 공극을 뛰어넘어 클램프를 공작물에 녹여 붙입니다. 구리 합금으로 된 클램프 조는 약 1085°C에서 녹으며 강철의 결정립계를 관통하여 취성 균열을 일으키는 것으로 알려져 있습니다. OSHA의 29 CFR 1910.254(c)(2)(iii)는 또한 용접 전류를 전달하기 위해 체인, 와이어 로프, 크레인, 호이스트 또는 엘리베이터를 사용하는 것을 금지합니다.
아크 방전의 일반적인 원인은 무엇입니까?
자기 아크 블로우의 일반적인 원인으로는 판재 끝단 부근의 비대칭적인 자기장, 강관 경사면의 잔류 자성, 높은 직류 전류, 그리고 부적절한 작업 리드 위치 등이 있습니다. 외부 아크 타격이 접합부 외부의 모재를 냉각시키는 것과는 달리, 아크 블로우는 활성 용접 아크를 홈 내부로 편향시켜 용융 불량을 유발합니다.
아크 블로우(Arc blow)는 판재 끝단, 깊은 루트 개구부 및 자화된 파이프 베벨 근처에서 직류 용접 중에 발생합니다. 용접공은 아크 길이를 줄이고 전극을 편향 방향으로 기울여 아크 블로우를 방지합니다. 또한 작업 리드를 용접 방향과 반대 방향으로 놓을 수도 있습니다. 최후의 수단으로 용접공은 OSHA 29 CFR 1910.254(b)(3)의 80볼트 AC 및 100볼트 DC 제한 내에서 교류를 사용할 수 있습니다. 이러한 자기 조정 방법 중 어느 것도 베벨 외부의 노출된 모재에 대한 아크 발생을 방지하지 못합니다.
| 결함 클러스터 | 특정 불연속 유형 | 그것이 나타나는 곳 | 지하 열영향부 및 경도 영향 | 필수 매장 처분 |
|---|---|---|---|---|
| 클러스터 A: 전극 개시 오류 | 1. 스크래치 스타트 SMAW 스트라이크 | 10~50mm 외측 경사 모서리 | RC 34~42 마르텐사이트 (~1/32인치 깊이) | 약 1/32인치 연마, 120방 사포질, 산 에칭 + MT 처리 |
| 클러스터 A: 전극 개시 오류 | 2. GTAW 텅스텐 터치 스트라이크 | 인접한 플랜지 또는 튜브 벽 | 얕은 분화구 + 텅스텐 함유물 위험 | 잘게 갈아 부드럽게 만든 후, PT 또는 RT 검사를 통해 불순물 제거 여부를 확인합니다. |
| 클러스터 A: 전극 개시 오류 | 3. 미사용 MIG 용접 와이어 포크 | 웹 근처 노즐 간극 영역 | 국부적인 500~650 HV10 담금질 지점 | 페더 그라인드 1:4 경사, MT로 건전성 검증 |
| 클러스터 B: 귀환 전류 및 클램프 소손 | 4. 스프링 클램프의 헐거움으로 인한 아크 연소 | 플랜지 팁 또는 파이프 본체 클램프 시트 | 심부 열영향부 + 구리 LME 입자간 균열 | 노치 연마, 20% 과황산염 에칭, 초음파 벽 검사 |
| 클러스터 B: 귀환 전류 및 클램프 소손 | 5. 용접된 접지 탭 소손 | 파이프 외부 (49 CFR 195.226c에 의해 금지됨) | 전층 열영향부 및 높은 잔류 응력 | 액체 파이프라인에서는 사용이 금지되어 있으며, 차단 또는 수리가 필요합니다. |
| 클러스터 B: 귀환 전류 및 클램프 소손 | 6. 크레인/호이스트 체인 이탈 아크 | 리프팅 러그 및 체인 접촉 링크 | 취약성 하중 체인(1910.254c2iii에 의해 금지됨) | 슬링을 즉시 격리하고, 연마 및 MT 러그 표면을 다듬으십시오. |
| 클러스터 C: 공구 및 케이블 오류 | 7. 절연되지 않은 스팅어 눕히기 | 갑판판, 비계 또는 보일러 튜브 | 다수의 군집형 분화구 (<1주일 보일러 튜브 누출) | 1910.254(d)(7) 홀더 크래들 적용; 연삭 + 에칭 |
| 클러스터 C: 공구 및 케이블 오류 | 8. 노출된 케이블 접합부 플래시 (<10피트) | 빔 플랜지 가장자리가 납에 의해 마모됨 | 선형 드래그 스트라이크 + RC 34~42 강화 트랙 | 1910.254(d)(8)-(9)에 따라 케이블을 교체하십시오. 혼합 분쇄 |
| 클러스터 D: 접합부 유사 결함 | 9. 자기 아크 블로우 원더 | 용접 홈 내부 및 용접 뿌리 | 일반적인 용접 열영향부(HAZ); 용융 불량/기공 발생 원인 | 접지선과 아크 길이를 조정하고, 융합되지 않은 경우 긁어내십시오. |
| 클러스터 D: 접합부 유사 결함 | 10. 냉간 접착 용접 스패터 | 용접 비드 옆 5~100mm | 모재 용융 없음(<300 HV10 모재강) | 블라스트 세척 전에 칩 또는 가벼운 플랩 디스크 드레싱을 실시하십시오. |
아크 발생 허용 기준: AWS D1.1:2025, ISO 5817 및 API 1104 비교
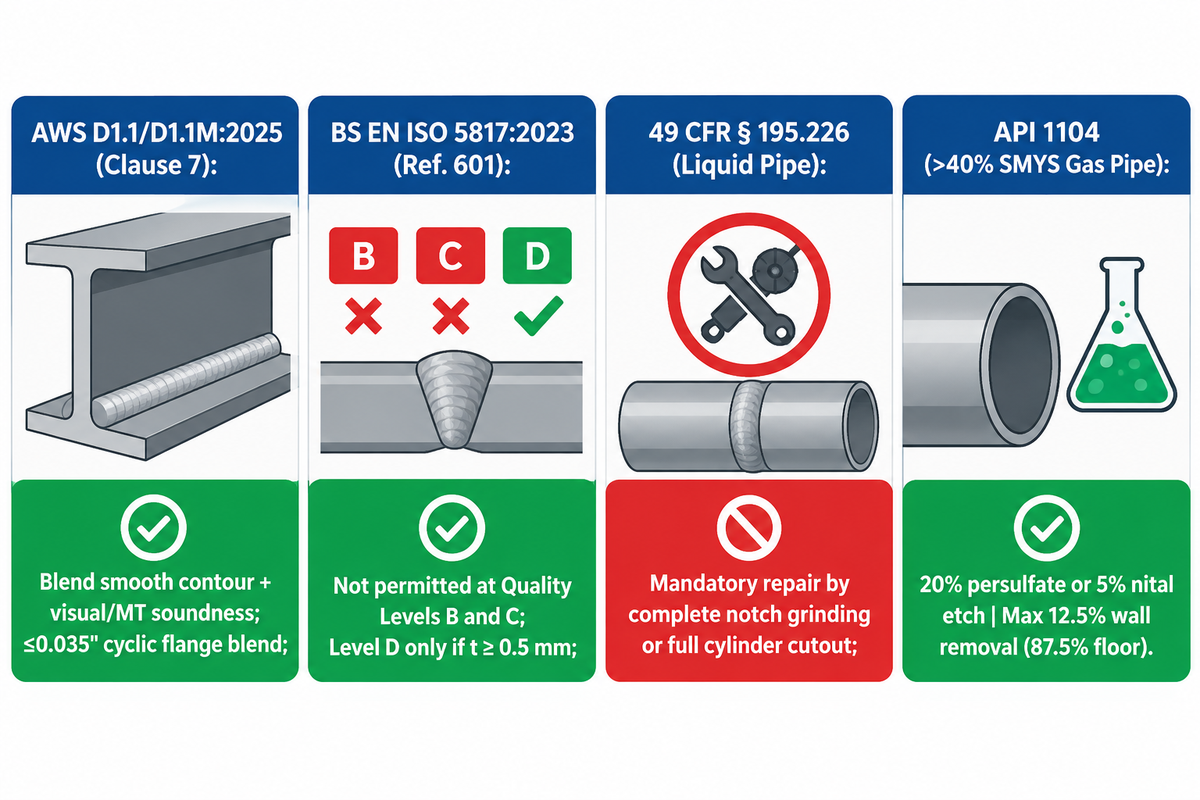
관련 규정은 조건부 블렌딩-연삭 표준과 무관용 표준의 두 가지 범주로 나뉩니다. AWS D1.1/D1.1M:2025-AMD1 및 CSA W59는 아크 발생으로 인한 흠집이나 균열을 매끄러운 프로파일로 블렌딩하고 금속 건전성을 검증하도록 요구합니다. ISO 5817:2023( TWI 직무 지식 38 품질 수준 참조 601 )에 따르면, 품질 수준 B 및 C에서는 아크 누출이 허용되지 않습니다.
품질 엔지니어는 구조용 강재를 과도하게 불량 판정하는 경우가 빈번합니다. 소셜 미디어에서 AWS D1.1 규정이 사소한 흠집이라도 즉시 용접 보강이나 보 폐기를 요구한다는 잘못된 정보가 퍼져 있습니다. 실제로 정적 또는 반복 하중을 받는 거더의 경우 AWS D1.1의 작업 규정이 적용됩니다. 작업자는 영구 접합부 외부에 흠집이 생기지 않도록 주의해야 합니다. 우발적으로 발생한 크레이터나 표면 균열은 매끄러운 윤곽 처리와 건전성 검사가 필요합니다. ANSI의 AWS D1.1:2025(23판) 기술 검토 보고서에 따르면 2024년 세계 조강 생산량은 18억 8,400만 톤이었습니다. 2025년판에서는 보수된 표면을 평가하기 위해 자분 탐상검사(MT)와 침투 탐상검사(PT)에 대한 규정을 확대했습니다.
이 조회 매트릭스는 품질 담당자가 코드 간 혼동을 방지하기 위해 사용하며, AWS D1.1:2025, ISO 5817:2023 참조 601 레벨 B/C/D, API 1104 및 49 CFR 192 및 195의 템퍼 에칭 규정, 그리고 ASME B31.3/VIII 설계 두께 하한선의 규칙을 비교합니다.
| 코드/표준 등급 | 준거 조항 / 참조 | 초기 타격 상태 | 필수 연삭 후 테스트 | 두께 제한 및 가격 인상 트리거 |
|---|---|---|---|---|
| 1. AWS D1.1/D1.1M:2025 (정적 강재) | 제7조 시공 품질 | 외부 영구 용접을 피하십시오. | 시각적 건전성 + MT (명시된 경우) | 밀링/설계 섹션 공차 내에서 매끄러운 윤곽을 유지하거나, 그렇지 않을 경우 WPS 수리가 적합합니다. |
| 2. AWS D1.1:2025 / CSA W59 (순환) | 주기적 부하 규정 | 거부 가능한 균열 개시제 | 의무적인 자분 탐상 검사(MT) | ≤0.035″ 교량 플랜지 블렌딩(엔지니어/DOT RT 또는 MT 승인 필요) |
| 3. BS EN ISO 5817:2023 레벨 B | 참고 601 (항목 1.22 표류 아크) | 허용되지 않음 (엄격한 품질 기준) | ITP에 따른 연삭 + MT/PT + 경도/에칭 | 모재 손상 제로 허용; 공식적인 NCR 처리 필요 |
| 4. BS EN ISO 5817:2023 레벨 C | 참고 601 (항목 1.22 표류 아크) | 허용되지 않음 (중간 품질) | 표면을 매끄럽게 연마하고 비파괴 검사를 실시합니다. | 잔여 두께는 설계 계산 기준치 이상이어야 합니다. |
| 5. BS EN ISO 5817:2023 레벨 D | 참고 601 (항목 1.22, t ≥ 0.5 mm) | 주변 건물에 피해가 없는 경우 허용됩니다. | 분화구에 균열이 없는지 육안으로 확인합니다. | 열영향부가 취성으로 변하는 담금질 경화 합금강에는 부적합합니다. |
| 6. 49 CFR § 195.226 (액체 파이프) | 하위 조항 D § 195.226(a)-(c) | 아크 번(Arc Burn) 발생 시 의무적인 수리 | 홈 제거 완료 + 벽면 측정 | 배관 규격 최소 벽 두께 허용 오차 미달 시 배관 실린더 전체 절단 작동 |
| 7. API 1104 / 고압 가스관 | 아크 번(SMYS 서비스 40% 이상) | 불량 야금학적 노치 | 20% 과황산암모늄 또는 5% 나이탈 에칭액 | 벽면 최대 제거율 12.5% (공칭 벽면/바닥면 비율 87.5%); 용접 수리 금지 |
| 8. ASME B31.1 동력 배관 | 아크 스트라이크 수리 규칙 | 모든 균열과 흠집을 제거하십시오. | 합금강 배관에는 PT 또는 MT가 필수입니다. | 연마하지 않은 수벽 보일러 튜브는 1주일도 안 되어 타버릴 수 있습니다. |
| 9. 뉴욕주 교량/교통부 강철 매뉴얼 | 교량 거더 아크 스트라이크 제거 | 거부 가능한 파괴 임계 결함 | 휴대용 경도 측정기 ( | RC 34–42 지하 영역(약 1/32인치)을 지나 모재의 경도가 돌아올 때까지 연마하십시오. |
| 10. AWS D1.6 / AMS 2700 스테인리스강 | 스테인리스 표면 및 부동태화 | 열변색 산화물 및 미세 균열 위험 | 액체침투검사(PT) + 육안 변색 검사 | 질산/구연산 부동태화 처리 전에 옅은 자주색 산화막을 제거하여 금속 표면을 드러내십시오. |
아크 방전 검사 방법: 육안 검사, 자분 탐상 검사, 침투액 검사 및 산 에칭 검사
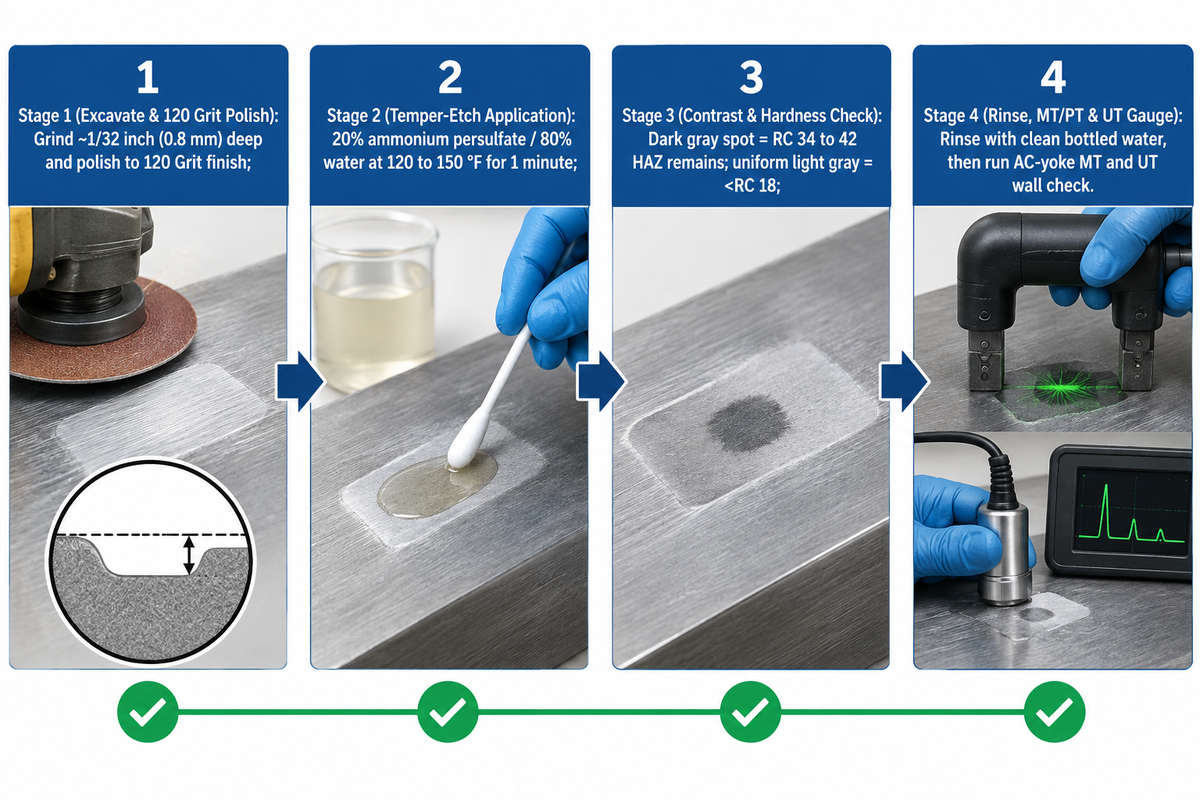
완전한 아크 방전 여부를 확인하려면 두 가지 검사 단계를 거쳐야 합니다. 첫 번째는 화학적 에칭입니다. 과황산암모늄을 사용할 경우, 표준 에칭 온도는 49~66°C(120~150°F)이고, 표준 에칭 시간은 1분입니다. 일반적으로 사용되는 에칭액은 20% 과황산암모늄과 80% 물, 그리고 5% 나이탈 용액입니다. 두 번째 단계는 침투 탐상 검사 또는 자분 탐상 검사를 통해 표면에 균열이 남아 있지 않은지 확인하는 것입니다.
“(a) 아크 번은 반드시 수리해야 합니다. (b) 아크 번은 그라인딩으로 홈을 완전히 제거하여 수리할 수 있습니다… 그라인딩으로 홈을 수리할 수 없는 경우, 홈 전체가 포함된 파이프의 실린더 부분을 제거해야 합니다. (c) 용접 중인 파이프 또는 피팅에 접지선을 용접해서는 안 됩니다.”
위험한 작업장 오해 중 하나는 거친 연마 휠로 연마한 후 자기 입자 검사에서 깨끗한 결과가 나오면 아크 번트가 완전히 사라졌다고 생각하는 것입니다. AWS 포럼에서 AWS CWI 선임 검사관들이 지적했듯이, 거친 연마 휠은 연마 과정에서 미세 균열에 연성 금속을 문지르고 표면에 탈탄된 막을 남깁니다. 연마 후 휴대용 경도계로 측정하면 RC 34~42가 나옵니다. 약 0.8mm 깊이로 연마하고 120방 사포로 연마한 후에야 경도가 RC 18 이하로 떨어집니다.
S355강의 실험실 금속 조직 검사 시, NIH PMC11084295에서는 P2500 그릿까지 연마하고 3% 나이탈 용액으로 10초간 에칭할 것을 규정하고 있습니다. 그런 다음 기술자는 EN ISO 9015-1에 따라 0.5mm 격자에서 10kg 하중을 가하여 10~15초 동안 비커스 경도를 측정합니다. 현장에서 파이프라인 및 교량 검사관은 과황산암모늄 과립 1g을 순수한 물 4g과 혼합합니다. 이 혼합물은 20% 대 80%의 중량비에 해당하며, 교량 작업팀은 60°F(15°C)에서 1:10 비율의 분무액도 사용합니다. 120~150°F(49~66°C)로 가열된 탄소강에 도포하면, 제거되지 않은 열영향부는 1분 이내에 밝은 회색의 모재와 대비되어 짙은 회색으로 변합니다. 두꺼운 교량 플랜지 보수 시 심층적인 체적 검증이 필요한 경우, 표면 에칭과 체적 방사선 용접 검사를 병행합니다.
자기 입자 검사 또는 산 에칭으로 아크 번트가 완전히 제거되었는지 확인할 수 있습니까?
수용성 과황산암모늄 용액 또는 질산알코올 나이탈 용액을 이용한 거시적 화학 에칭은 탄소강의 열영향부가 완전히 제거되었는지 확인하는 데 사용됩니다. 자분 탐상 검사는 표면 또는 표면 근처의 균열만 확인할 수 있습니다. 화학적 에칭이나 경도 시험 없이 자분 탐상 검사 또는 염료 침투 검사를 통과하더라도, 취성이 강한 RC 34~42 경도의 마르텐사이트 조직이 남아 있을 수 있습니다.
과황산암모늄 에칭은 엄격한 야금학적 한계를 가지고 있습니다. 이 용액은 오스테나이트계 스테인리스강에는 작용하지 않습니다. 탄소강 및 고강도 저합금강(SMYS 40% 이상)의 경우, 검사관은 연마된 표면을 120 그릿 사포로 마무리합니다. 검사관은 회색 상변화 대비가 나타나도록 과황산암모늄 용액으로 표면을 60초 동안 적셔둡니다. 그런 다음 기름 묻은 걸레 대신 깨끗한 생수로 헹굽니다. 이후 AC 요크 자분 탐상검사와 초음파 두께 측정을 실시합니다.
연삭 vs. 적격 용접 수리: 벽 두께 계산 및 처리 규칙
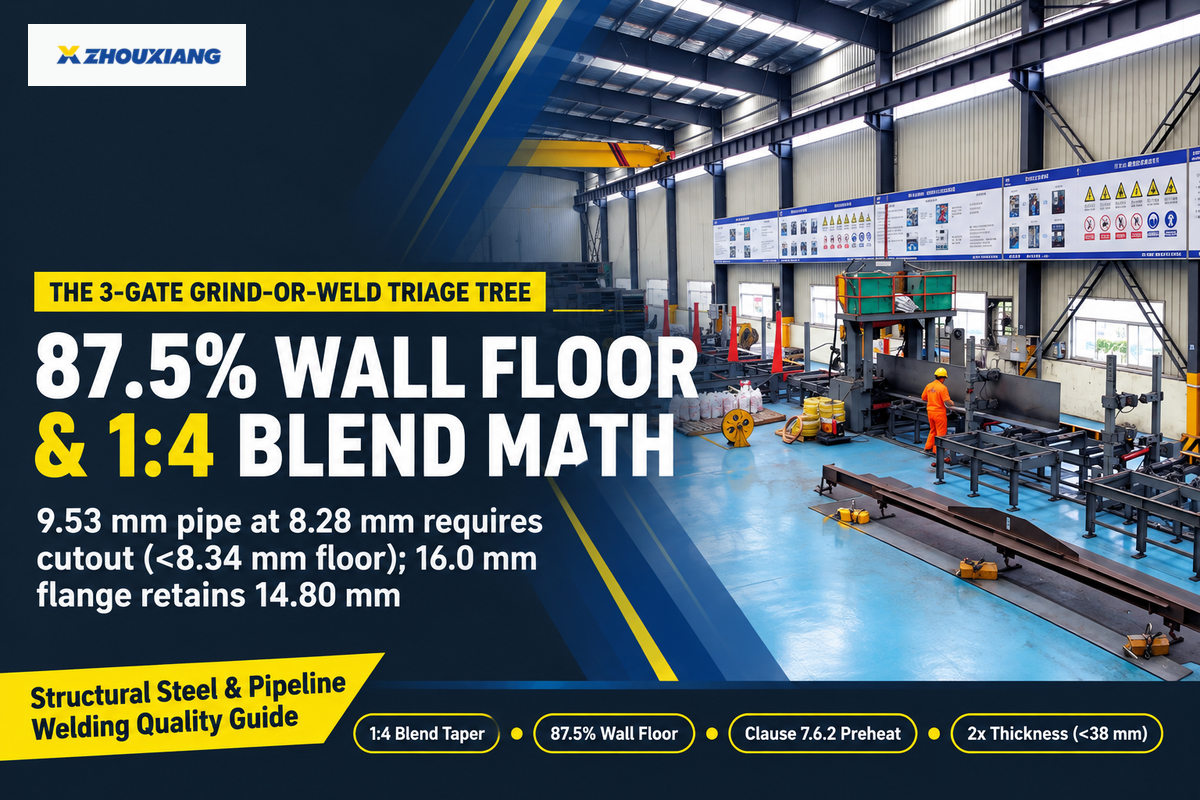
1/32인치(0.8mm) 상변화 영역을 굴착할 때, 엔지니어들은 종종 용접 보수 부위에 블렌드 그라인딩을 적용하여 깨끗한 산 에칭을 얻고 자분 탐상 검사에서 균열 흔적을 제거합니다. 남은 벽 두께는 규격 최소값 이상이어야 하며, 예를 들어 공칭 파이프 벽 두께의 87.5%(벽 제거율 12.5%) 이상이어야 합니다.
구조용 거더와 압력 배관 전반에 걸쳐 현장 결정을 표준화하기 위해 품질 관리자는 3단계 연삭 또는 용접 분류 트리를 적용합니다.
- At 1번 게이트 (단계적 굴착 및 120방 사포 연마)4인치 그라인더에 플래퍼 디스크를 사용하여 표면의 크레이터를 갈아내는 작업을 여러 번 가볍게 반복합니다. 이렇게 하면 거친 연마 휠과의 마찰로 인한 재경화 현상이 제거되고, 약 1/32인치(0.8mm) 정도를 파내어 윤곽을 매끄럽게 다듬을 수 있습니다.
- At 게이트 2 (화학적 템퍼 에칭 및 비파괴 검사 건전성 게이트)연마된 와동을 과황산암모늄 또는 나이탈 에칭액으로 닦아냅니다. 짙은 회색 반점이 나타나거나 휴대용 경도계로 측정한 경도가 RC 34~42이면 1단계 검사를 다시 수행합니다. 균일한 밝은 회색이 나타나고 RC <18이면 물로 헹궈 에칭액을 제거하고 자분 탐상 검사 또는 액체 침투 탐상 검사를 통해 균열 여부를 평가합니다.
- At 3단계 (잔여 벽 두께 및 코드 처리 단계)연삭된 최저점에서 초음파 두께 측정기를 사용하여 측정한 결과 남은 벽 두께가 파이프 벽 두께 허용 오차 12.5% 이내인 경우 부품을 출고하십시오. 연삭으로 인해 벽 두께가 최소 허용 오차 미만으로 얇아진 경우 49 CFR 195.226(b)에 따라 실린더 절단을 수행하거나 AWS D1.1:2025에 따라 적격 저수소 용접 수리를 수행하십시오.
1:4 블렌드 테이퍼 계산법을 사용하면 9.53mm API 5L 파이프에서 1.25mm를 파낼 경우 8.28mm(< 8.34mm, 벽 두께 기준치의 87.5%)가 남습니다. 반면 16.0mm ASTM A572 H형강 플랜지는 14.80mm를 유지합니다. 8.28mm가 8.34mm 기준치보다 낮기 때문에 파이프에는 49 CFR 195.226(b)에 따른 원통형 절단이 필요하지만, 14.80mm 플랜지(4.80mm 반경으로 가공)는 AWS D1.1:2025에 따라 MT로 통과합니다. 더 깊은 구조적 흠집은 AWS D1.1:2025 7.6.2항의 예열 규칙 (AISC 수석 엔지니어 Tom Schlafly 인용)에 따라 용접 수리가 필요할 수 있습니다. 조항 7.6.2에 따라, 두께가 38mm 미만인 강판은 모재 두께의 두 배(2 × 16.0mm = 32.0mm)에 걸쳐 예열해야 합니다. 두께가 38mm 이상인 강판은 수리 부위에서 모든 방향으로 강판 두께 이상, 최소 75mm(3인치) 이상 떨어진 거리까지 가열해야 합니다.
아크 발생 부위를 먼저 갈아내지 않고 바로 용접할 수 있나요?
아니요, 접합부 외부의 연마되지 않은 아크 자국 바로 위에 빠른 보수 용접 비드를 절대 만들어서는 안 됩니다. 예정된 루트 패스 또는 필러 패스에서 완전히 재용융될 홈 내부의 아크 자국 위에만 크레이터 균열이 있는지 확인한 후 용접할 수 있습니다.
짧은 냉간 용접 비드는 기존의 수축 균열을 가두고 열처리되지 않은 열영향부를 생성합니다. 구조 용접이 필요한 경우, 제작자는 먼저 취성 마르텐사이트 렌즈를 완전히 연마하고 열처리(MT)를 통해 균열을 제거해야 합니다. 그런 다음 용접공은 저수소 용접 절차 사양(WPS)에 따라 제어된 용접 예열 절차를 따릅니다.
- 1/32인치 깊이로 연마하고 에칭 전에 120방 사포로 연마하십시오.
- 암모늄 퍼설페이트 또는 니탈 에칭액으로 짙은 회색의 열영향부(HAZ)가 제거되었는지 테스트하십시오.
- 표면 균열을 확인하고 남은 벽 두께가 공칭 벽 두께의 87.5% 미만으로 감소하지 않았는지 확인하기 위해 MT/PT 및 UT 검사를 수행해야 합니다.
- 1차 연마 작업에서 RC 18의 표면 손상이 발생했다고 단정할 수는 없습니다. 벽체의 건전성은 항상 표면 아래 검사(RC 34-42)를 통해 확인해야 합니다.
- E7018 냉간 용접이나 MIG 용접으로 외부 모재 아크 크레이터의 함몰 부위를 덮어서는 안 됩니다.
- 과황산암모늄은 오스테나이트계 스테인리스강에 절대 사용해서는 안 되며, 에칭 처리된 탄소강을 기름 묻은 걸레로 닦아서도 안 됩니다.
합금 종류별 민감도: 연탄강, 담금질 및 템퍼링 처리강, 스테인리스강, 듀플렉스강
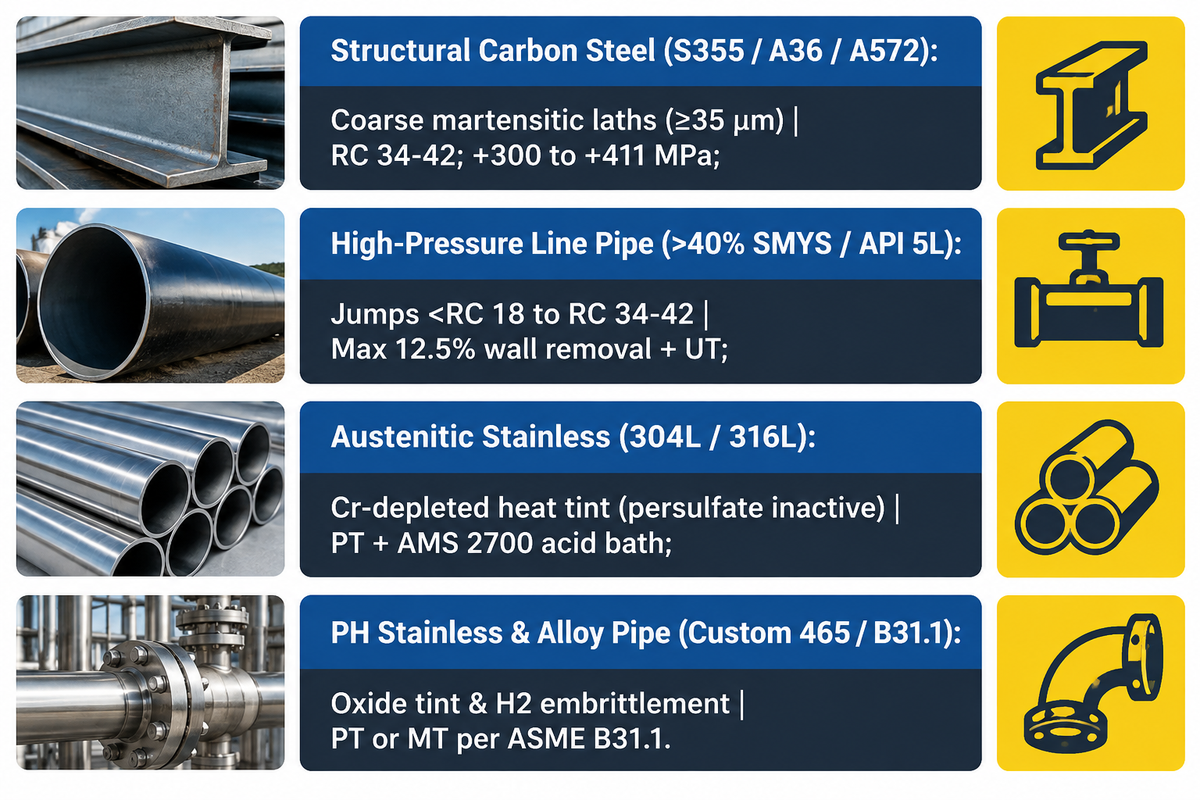
아크 충격 손상은 탄소강 및 합금강에서는 마르텐사이트 균열로 나타나지만, 스테인리스 합금에서는 부동태 피막 침식으로 변화합니다. NIH PMC11084295에 따르면, 비합금 S355 구조용강은 300°C 이상에서 항복 강도 Rp0.2를 잃고 600°C에서 급격히 감소합니다. 이후 급속 냉각 시 +300~+411 MPa 범위의 인장 잔류 응력과 500~751 HV10 경도가 발생합니다.
고탄소강 및 담금질/템퍼링 처리된 강종은 탄소 당량값이 높아 상온에서 완전한 비템퍼링 마르텐사이트 변태가 일어나기 때문에 훨씬 더 격렬하게 반응합니다. 고탄소강 주조품 및 중장비 프레임은 취성 모재의 균열 제어 수리 계획 지침에 설명된 것과 동일한 예열 절차를 따라야 합니다 . 아크 방전이 ASME B31.1 합금강 전력관에 발생하면 블렌드 연삭 후 자분 탐상 검사 또는 액체 침투 탐상 검사를 반드시 실시해야 합니다.
오스테나이트계 스테인리스강(304L 및 316L)과 석출경화형 스테인리스강(예: Custom 465)은 완전히 다른 파손 메커니즘을 따릅니다. 오스테나이트계 스테인리스강은 마르텐사이트로 변태하지 않습니다. 그 결과, 일부 작업장에서는 스테인리스강에 아크 자국을 남기는 경우가 있습니다. 아크 자국은 크롬 산화막을 제거할 뿐만 아니라, 옅은 노란색, 금색, 파란색, 보라색 및/또는 철 금속과 같은 다양한 색상의 산화 스케일을 남깁니다. AMS 2700 부동태화 지침에 따르면, 열처리된 스테인리스 부품을 산성 용액에 직접 담그는 것은 스케일이나 그리스를 제거하는 데 효과적이지 않습니다. 기술자는 먼저 표면의 탈지 작업을 하고, 철이 없는 연마제를 사용하여 열처리로 인한 변색을 완전히 제거하여 광택이 나는 금속 표면이 드러나도록 해야 합니다.
| 기본 합금 계열 | 1차 미세구조 손상 | 측정된 경도/응력 신호 | 필수 비파괴검사 및 에칭 방법 | 연삭 후 필수 처리 |
|---|---|---|---|---|
| 1. 구조용 탄소강 (S355 / A36 / A572) | 거친 마르텐사이트-베이나이트 라스(≥35 μm) | RC 34–42 지하; +300 ~ +411 MPa 응력 | 20% 과황산암모늄 또는 3% 니탈 + MT | 120 그릿 블렌드 그라인드; 용접 시 예열은 7.6.2항을 참조하십시오. |
| 2. 고압 라인 파이프 (>40% SMYS / API 5L) | 미열처리 마르텐사이트 노치 및 언더비드 공극 | 하드 스팟 점프 | 20% 과황산염 또는 5% 니탈 + MT + UT 두께 | 벽면 최대 제거율 12.5%, 더 깊은 경우 원통 전체를 잘라내야 함 |
| 3. 오스테나이트계 스테인리스강 (304L / 316L) | 크롬 결핍 열변색 및 분화구 미세균열 | 비마르텐사이트계(과황산염 에칭제 비활성) | 액체침투탐지검사(PT) + 육안 색조 검사 | 황갈색/자색 산화물을 제거하여 금속 표면을 드러낸 후 AMS 2700 산성 용액에 담그십시오. |
| 4. 고강도 PH 스테인리스/합금 (맞춤형 465/B31.1) | 나노미터 크기의 산화물 착색 + 수소 취성 위험 | 높은 강도 손실 및 응력 부식 균열 | ASME B31.1에 따른 PT 또는 MT + 산화물 제거 검사 | 탈지, 기계적 산화물 제거, AAA 부동태화 + 베이킹 |
아크 스트라이크 재작업 비용 분석: 블렌드 그라인딩 + MPI vs. 용접 수리 및 절단
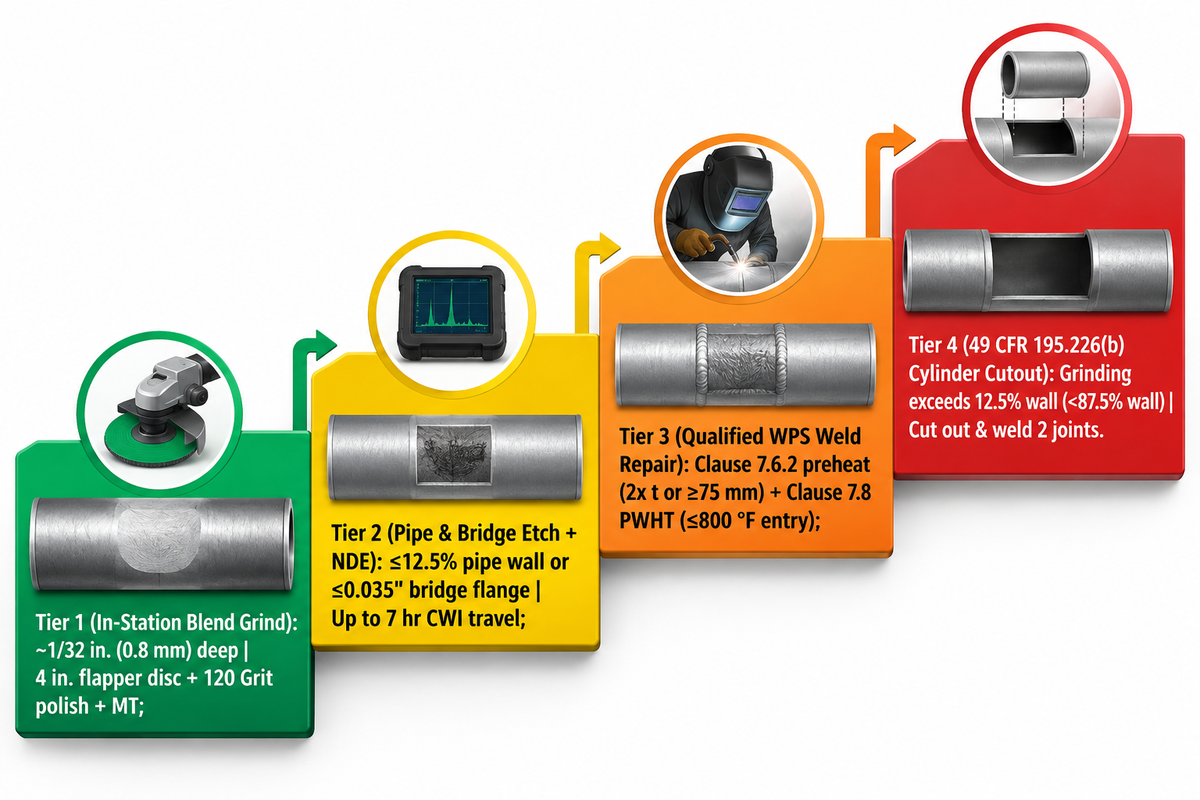
아크 방전으로 인한 재작업 총비용은 굴착 깊이, 예열 정도, 비파괴 검사(NDT) 보류 시간, 작업팀 동원 시간 등 네 가지 주요 요인에 비례하여 증가합니다. AWS CWI 현장 보고서 및 49 CFR § 195.226에 따르면, 복구 작업은 1/32인치(0.8mm) 크기의 '현장 혼합' 분쇄 작업으로 시작하여 파이프 섹션(실린더) 전체를 절단하는 단계로 확대됩니다.
진정한 비용 증가 요인은 의도치 않은 전극 접촉이 공정의 어느 단계에서 발견되는지에 달려 있습니다. 조립 단계에서 우발적인 전극 접촉을 발견하려면 4인치 플래퍼 디스크 연마, 120 그릿 연마, 1분간의 과황산암모늄 용액 도포, 그리고 자체 자기 입자 검사만 하면 됩니다. 하지만 최종 검사에서 동일한 접촉을 놓치면 현장 또는 서비스 담당자가 출동해야 할 수도 있습니다. AWS CWI의 한 사례에서는 현장 목수들이 임시 배수 버팀대를 거더 하부 플랜지에 "가접 용접"했습니다. 전문가는 왕복 7시간을 운전하여 0.035인치 플래퍼 디스크 연마와 60°F(섭씨 약 15°C)에서 1:10 과황산암모늄 용액 분무 검사를 수행했습니다. 작업팀은 유출된 화학물질을 바지선에 실어 방사선 투과 검사(RT)를 실시했습니다. Consolidated Edison 보일러 검사 사례는 접촉을 놓쳤을 때 발생하는 비용을 보여줍니다. 내부 수벽관에 연마되지 않은 아크 접촉이 남아 있으면 일주일도 안 되어 수벽관이 타버리는 결과를 초래했습니다.
굴착 깊이가 파이프 또는 단면 최소 두께의 12.5% 허용 오차를 초과하는 경우, 일정 지연에 대한 가산점이 곱해집니다. AWS D1.1:2025 7.6.2항에 따라, 두께가 38mm 미만인 판재의 적격 구조 용접 수리에는 판재 두께의 최소 2배에 해당하는 거리에 걸쳐 예열이 필요합니다. 두께가 38mm 이상인 판재는 최소 75mm(3인치) 이상, 두께의 최소 1배에 해당하는 거리에 걸쳐 예열해야 합니다. 7.8항의 용접 후 열처리(PWHT)가 적용되는 경우, 용접부는 서면으로 작성된 가열 및 냉각 절차에 따라 용광로에 넣어 처리합니다. 2025 코드에 따르면, 용광로의 최대 초기 온도는 600°F에서 800°F로 상향 조정되었습니다. 49 CFR 195.226(b)의 적용을 받는 액체 파이프라인의 경우, 지상 아크 연소는 패치할 수 없습니다. eCFR 제49편 195.226항 에 따라 연삭 작업으로 인해 잔여 벽 두께가 제조 허용 오차 이하로 감소해서는 안 됩니다. 파이프라인의 압력을 낮추고, 파이프의 전체 원통 부분을 잘라내어 제거한 후, 용접 펍 조인트를 설치하고 파이프의 전체 둘레에 대해 비파괴 검사를 실시해야 합니다.
| 리워크 티어 | 굴착 및 기하학 트리거 | 필수 실행 단계 | QA 보류 지점 및 비파괴 검사 | 일정 및 상업적 영향 |
|---|---|---|---|---|
| 1단계: 역내 구조 혼합 분쇄 | 깊이 약 1/32인치(0.8mm); 최소값 위의 부분 | 4인치 플래퍼 디스크, 매끄러운 윤곽 + 120방 연마 | 시각적 안정성 + 주기적 하중을 받는 거더의 MT | 발파 또는 점화 전에 작업장 내부를 정리해야 합니다. |
| 2단계: 고압 파이프/브리지 에칭 및 비파괴 검사 | 파이프 벽 두께 ≤12.5% 또는 브리지 플랜지 손실 ≤0.035″ | 120방 연마제 + 20% 과황산염 또는 3%~5% 나이탈 에칭액 | 에칭 증인 ( | CWI/DOT 자격증 소지자 증인 필요 (현장 조사 시 최대 7시간 이동 필요) |
| 3단계: 자격을 갖춘 구조용 WPS 용접 수리 | 굴착 깊이가 구조 단면 허용 오차 이하로 떨어짐 | 전체 HAZ 제거 + 조항 7.6.2 예열(2배 또는 ≥75mm) + 저수소 충전 | 용접 전 자기공명영상(MT), 층간 온도 기록, 용접 후 자기공명영상/초음파검사(MT/UT), 7.8항 용접 후 열처리(PWHT, 800°F 이하 진입) | 다중 교대 NCR 보류; 판재 두께별 견적 요청 |
| 4단계: 49 CFR 195.226(b) 파이프 실린더 절단 | 연삭 과정에서 벽 두께 허용 오차가 12.5%를 초과했습니다(<87.5% 벽 두께). | 노치가 있는 전체 파이프 원통을 잘라내고 둘레 이음매 2개를 용접합니다. | 교체 맞대기 용접부의 전체 둘레 RT/UT 검사 및 압력 테스트 | 가장 비싼 등급; 송전선 설치 또는 수압 테스트를 중단합니다. |
공장 용접 및 자동화된 H형강 생산 라인에서 아크 발생을 방지하는 방법
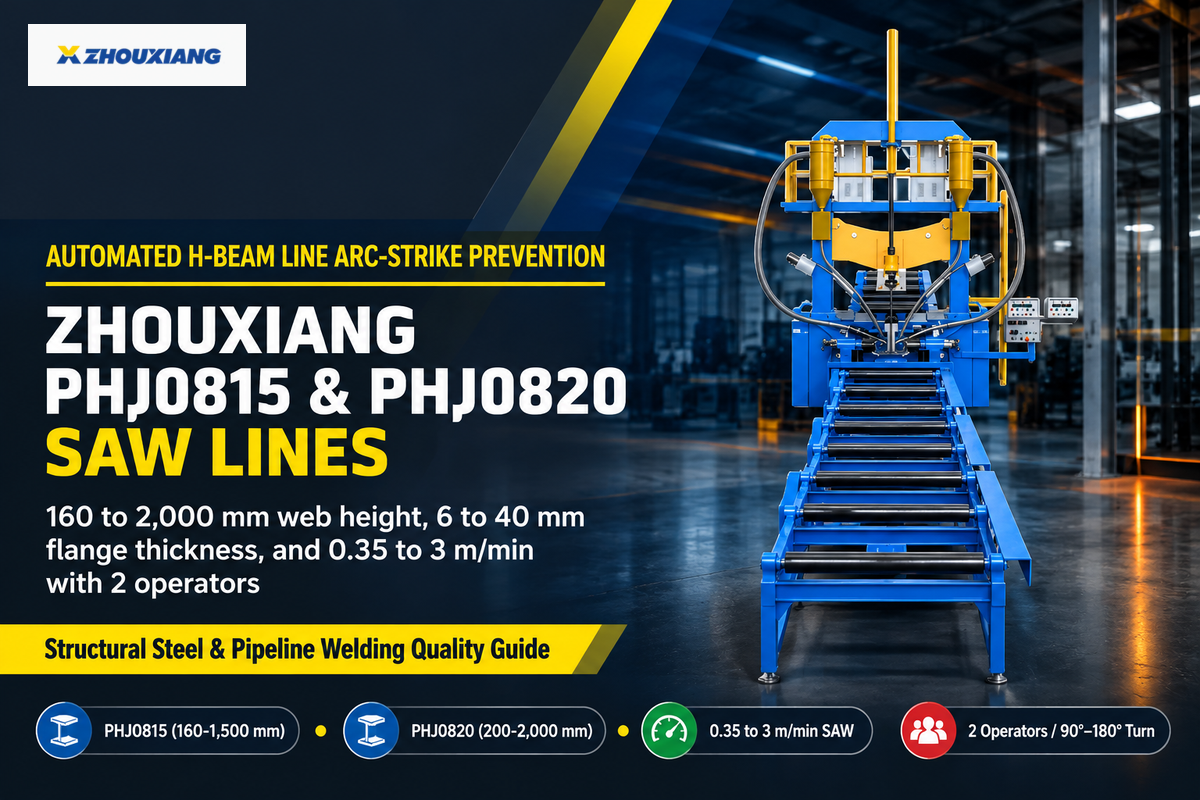
제조 공장에서는 OSHA 29 CFR 1910.254에 따른 수동 작업대 전기 제어를 시행하여 아크 발생을 방지합니다. 구조물 공장에서는 수동 웹-플랜지 가접 방식이 통합 유압 조립 및 서브머지드 아크 빔 용접 라인으로 대체되고 있습니다. 저우샹(Zhouxiang)의 PHJ0815 및 PHJ0820 두 모델 모두 2명의 작업자로 0.35~3m/min의 속도로 160~2000mm의 웹을 처리할 수 있습니다.
(1910.254(d)(7)) 전극 홀더. 사용하지 않는 전극 홀더는 사람, 전도성 물체, 연료 또는 압축 가스 탱크와의 전기적 접촉을 피하도록 배치해야 합니다. (1910.254(d)(8)) 감전. 홀더에서 10피트(3m) 이내에 접합부가 있는 케이블은 사용해서는 안 됩니다. (1910.254(d)(9)(iii)) 절연이 손상되었거나 노출된 도체가 있는 케이블은 교체해야 합니다.
수동 차폐 금속 아크 용접(SMAW) 및 GTAW 작업대에서 감독자는 각 교대 근무 시작 전에 5단계 누설 전류 점검을 실시합니다.
- 럭셔리 홈 안쪽 또는 홈 바깥쪽 탭 아크 시작용접공들은 용접 홈 내부 또는 희생된 용접 탭에서 용접을 시작하도록 훈련받습니다. 그러면 용접 금속이 전진하면서 시작 지점을 다시 녹입니다.
- 럭셔리 노출된 금속 표면에 나사로 고정하는 접지 클램프약한 스프링 클램프를 깨끗한 맨 금속에 고정된 고토크 스크류 클램프로 교체하십시오. 또한 OSHA 1910.254(d)(2)에 따라 자석 클램프에서 부착된 스패터를 제거하십시오.
- 럭셔리 3m(10피트) 무접합 케이블 및 절연 거치대1910.254(d)(7)에 따라 절연 받침대에 살아있는 침을 매달아 놓으십시오. 홀더에서 10피트(3m) 이내에 노출된 전선이나 접합부가 보이는 리드는 1910.254(d)(8)-(9)에 따라 폐기해야 합니다.
- 럭셔리 극성 및 귀환 경로 절연1910.254(c)(2)(iv)에 명시된 대로 본드 픽스처 리턴 조인트를 안전하게 고정하고 1910.254(c)(2)(iii)에 명시된 대로 크레인과 와이어 로프를 격리합니다. 냉각 공기는 40°C(104°F) 및 3,300피트(1,005.8m)의 기계 영역 내에 유지합니다.
- 럭셔리 기계식 고정 장치 클램핑 및 자동 점화, 미국 특허청 특허 출원 US20060138090A1 CPC B23K37/0435 기계식 클램프와 B23K9/186 캐리지 서브머지드 아크 용접기를 결합한 구조입니다. 이 구조를 통해 특수 장비 제작 소요 기간을 12~15개월에서 3~6개월로 단축하고 수동 스틱 태킹 작업을 없앨 수 있습니다.
대형 구조용 강재 공장에서 대부분의 모재 아크 용접 사고는 H형강의 웨브와 플랜지 접합을 수동으로 가접하거나 오버헤드 크레인으로 뒤집는 과정에서 발생합니다. 공장에서는 조립, 서브머지드 아크 용접, 90°/180° 유압 선삭 및 교정 작업을 자동화된 H형강 조립 및 서브머지드 아크 용접 라인 에 통합할 수 있습니다 . 이를 통해 웨브와 플랜지에서 수동 스틱 가접 및 크레인 체인 전류 경로를 제거할 수 있습니다. 1991년에 설립된 우시 저우샹 용접 설비 전세트 유한회사는 PHJ0815(웨브 160~1,500mm, 플랜지 6~25mm)와 PHJ0820(웨브 200~2,000mm, 플랜지 8~40mm) 모델을 생산합니다. 두 H형강 라인 모두 0.35~3m/min의 SAW 용접 속도로 2명의 작업자가 2/3 규모의 공간에서 작업할 수 있습니다. 기계화된 웹 플랜지 정렬 및 90/180도 회전 기능으로 수동 가접 시 발생하는 충격을 제거합니다. 복잡한 보강재 및 박스형 빔 하위 조립품은 프로그래밍 가능한 산업용 용접 로봇을 통해 효율적으로 제작할 수 있습니다 . 로봇 토치 제어 시스템은 모든 아크 시작 지점을 프로그래밍된 접합 경로 내에 고정합니다.
자동 H형 빔 라인 사양 비교 — Zhouxiang PHJ0815 vs. PHJ0820 (제조사 공식 사양)
| 매개 변수 | 저우샹 PHJ0815 라인 | 저우샹 PHJ0820 라인 | 어떻게 오작동하는 아크를 방지하는가 |
|---|---|---|---|
| 웹 높이 범위 | 160에서 1,500mm | 200에서 2,000mm | 유압식 센터링으로 수동 지렛대나 막대를 사용하지 않고도 웹을 정렬할 수 있습니다. |
| 웹 두께 범위 | 6에서 16mm | 6에서 30mm | 연속 롤러 클램핑은 얇은 웹의 타버림 및 불필요한 플래시를 방지합니다. |
| 플랜지 폭 및 두께 | 폭 150~800mm, 두께 6~25mm | 폭 200~800mm, 두께 8~40mm | 전용 연마 슈즈는 플랜지 가장자리 스프링 클램프 아크 화상을 방지합니다. |
| 공작물 길이 및 톱 속도 | 6,000~15,000mm; 0.35~3m/min | 6,000~15,000mm; 0.35~3m/min | 단일 아크 이중선 SAW는 필렛 뿌리 내부의 과립형 플럭스 하에서 점화됩니다. |
| 승무원 규모, 작업 공간 및 회전 | 2명의 작업자; 2/3 더 작은 설치 공간; 90°/180° 회전 가능 | 2명의 작업자; 2/3 더 작은 설치 공간; 90°/180° 회전 가능 | 유압식 회전은 크레인 체인을 대체합니다(OSHA 1910.254(c)(2)(iii) 준수). |
탄소강이나 저합금강에 아크가 발생하면 열처리되지 않은 마르텐사이트 렌즈가 형성됩니다. 현장 조사에서는 표면 아래 경도가 RC 34~42에 도달하고, S355 실험실 시편에서는 500~751 HV10에 이릅니다. 작업자는 경화층을 제거하기 위해 약 1/32인치 깊이로 연마해야 합니다. AWS D1.1 구조 규정 또는 API 1104 및 49 CFR 195.226 파이프라인 제한이 적용되는지 여부에 따라 검사관은 육안 검사, 자분 탐상 검사 또는 열처리 에칭 검사를 통해 건전성을 확인합니다. 대규모 작업장에서는 런온 탭, OSHA 1910.254 케이블 관리 규정 및 자동화된 H형강 생산 라인을 통해 아크 발생을 방지합니다.
구조용 H형강 생산 시 수동 가접 용접 아크 발생을 제거하세요
AWS D1.1 육안 검사 재작업을 간소화하고 수동 웨브-플랜지 태킹, 크레인 뒤집기 및 다중 스테이션 핸들링을 대체하고 싶으십니까? H형강 웨브 높이(160~2000mm)와 플랜지 두께(6~40mm)를 알려주시면, 우시 저우샹(Wuxi Zhouxiang) 엔지니어가 월 생산량에 따라 PHJ0815 또는 PHJ0820 라인 레이아웃 및 견적을 제공해 드립니다.
아크 스트라이크 용접 결함에 대한 자주 묻는 질문
용접에서 아크 스트라이크란 무엇이며, 항상 불량품으로 간주되는 결함인가요?
아크 스트라이크는 용접 홈 외부의 모재에서 발생하는 계획되지 않은 전기 아크 접촉으로, 모든 규정에서 자동으로 불합격되는 결함은 아닙니다. 관련 규정 및 잔존 건전 금속의 정도에 따라 허용될 수도 있습니다. ISO 5817 레벨 B 및 C에서는 허용되지 않습니다. AWS D1.1에서는 매끄러운 윤곽 연삭 및 건전성 검증은 허용된다고 명시하고 있습니다.
산란된 아크 방전으로 인한 열영향부는 얼마나 깊이까지 침투합니까?
아크 방전으로 인한 열영향부는 탄소강 및 저합금강에 약 0.8mm(1/32인치) 깊이까지 침투하며, 전극 브러시가 아주 짧은 시간(밀리초) 동안 접촉하더라도 표면이 녹아 크레이터가 형성됩니다. 취성 있는 표면 아래층이 육안으로 연마하여 사라지기 전에 흉터가 제거되므로, 파이프라인 사양을 충족하기 위해서는 제거 여부를 확인하기 위한 화학적 에칭이 필요합니다.
SMAW 또는 TIG 용접 시 아크 발생을 방지하는 방법은 무엇입니까?
용접 아크는 항상 준비된 용접 홈 안쪽에서만 시작해야 합니다. 용접 비드가 진행하면서 시작점을 다시 녹여 열처리하거나, 용접공이 희생 아크 탭을 이용해 아크를 발생시킬 수도 있습니다. GTAW 용접의 경우, 스크래치 스타트 방식에서 고주파 또는 리프트 아크 점화 방식으로 전환하고, 용접 패스 사이에는 전극 홀더를 절연 거치대에 넣어 두십시오.
구리 접지 클램프가 탄소강의 아크 균열을 악화시키는 이유는 무엇일까요?
느슨한 구리 리턴 클램프가 강철에 아크를 일으켜 표면에 미량의 구리를 녹이고, 이로 인해 오스테나이트 결정립 경계와 깊은 결정립간 미세 균열을 따라 액체 금속 취성이 발생합니다.
아크 연소로 생긴 열영향부가 탄소강 파이프에서 완전히 연마되어 제거되었는지 확인하는 에칭액은 무엇입니까?
파이프라인 검사관은 20% 과황산암모늄 수용액(20% 과황산암모늄과 80% 순수를 중량비로 혼합) 또는 5% 나이탈 용액으로 연마된 표면을 닦아냅니다. 남아 있는 열영향 마르텐사이트 금속은 균일한 밝은 회색의 페라이트-펄라이트 모재 강철과 확연히 다른 짙은 회색으로 에칭됩니다. 어두운 반점이 나타나면 기술자는 균일한 색상이 나타날 때까지 단계적으로 연마하고 다시 에칭합니다. 그런 다음 깨끗한 물로 헹구고 자분 탐상 검사와 초음파 벽 두께 측정을 수행합니다.
마르텐사이트를 형성하지 않는 오스테나이트계 304 또는 316L 스테인리스강은 아크 방전에 영향을 받습니까?
예. 304 및 316L 오스테나이트 스테인리스강에 가해지는 아크 방전은 보호 크롬 산화물 피막을 파괴하고, 열 변색 스케일을 남기며, 염화물에 의한 급속한 공식 부식을 유발합니다.
AWS D1.1:2025는 구조용 강재 부재에 발생한 아크 낙하를 육안으로 검사하는 방법을 어떻게 규정하고 있습니까?
AWS D1.1/D1.1M:2025 구조물 시공 규정에 따르면 제작자는 영구 접합부 외부에 우발적인 충격이 발생하지 않도록 해야 합니다. 작업자는 건전성 검증 전에 우발적으로 발생한 표면의 크레이터나 균열을 매끄러운 윤곽으로 다듬어야 합니다. 표면의 흠집은 일반적으로 검사 중에 처음 발견됩니다. 이는 작업자들이 하위 조립품을 조립하는 조립 작업장에서 이루어집니다. 검사관은 종종 구조 부재의 발파, 프라이밍 또는 설치 작업을 진행하기 전에 반복 하중을 받는 교량 거더, 고강도 담금질 및 템퍼링 강판 또는 의심스러운 크레이터에 대해 자분 탐상 검사를 수행합니다.
참고문헌 및 출처
- 아크 방전: 생각보다 훨씬 위험합니다 (제프 몰리노, 재료 접합 혁신 센터) 캐나다 금속 가공 / 캐나다 제작 및 용접
- AWS D1.1/D1.1M:2025-AMD1 구조용 용접 규정(강철) 미국 용접 학회(AWS)
- 49 CFR § 195.226 용접: 아크 화상 미국 교통부 산하 파이프라인 및 유해물질 안전관리국(PHMSA)
- 검사 및 인증 기술 토론: 아크 충격, 과황산암모늄 에칭 및 표면 아래 경도 미국 용접 학회 포럼
- S355 구조용 강재에 적용된 경화 표면 처리의 기계적 특성 비교 (PMCID: PMC11084295) 미국 국립보건원/국립의학도서관(자료, 2024)
- 파이프 용접: 아크 발생 챕터 오픈 워싱턴 / 레이크 워싱턴 공과대학
- 29 CFR § 1910.254 아크 용접 및 절단 미국 노동부 산하 산업안전보건청(OSHA)
- 적용 표준, 실무 규범 및 품질 수준(직무 지식 38: BS EN ISO 5817) 용접 연구소(TWI)
- AWS D1.1:2025, 구조용 용접 규정 변경 사항, 강철 미국 표준 협회 (ANSI)
- AWS D1.1 코드의 몇 가지 변경 사항에 대한 간략한 개요 (댄 데이비스 & AISC 선임 엔지니어 톰 슐라플리) 제작업체(제작업체 및 제조업체 협회)
- 미국 특허 출원 공개 US20060138090A1: 고정 클램핑 및 캐리지 서브머지드 아크 용접 시스템 미국 특허상표청(USPTO / Google Patents)
우리 엔지니어링 팀이 이 가이드를 작성한 이유
본 자료는 AWS D1.1/D1.1M:2025-AMD1, BS EN ISO 5817 Ref. 601, 49 CFR § 195.226, OSHA 29 CFR § 1910.254 등 아크 발생 허용 기준을 비롯하여 화학적 템퍼 에칭 매개변수, 철강 가공업체를 위한 잔여 벽 두께 계산법 등 다양한 규정 및 표준을 종합적으로 담고 있습니다. 당사는 자동 H형강 조립-용접-교정 라인(PHJ0815 및 PHJ0820), 갠트리형 서브머지드 아크 용접기, 산업용 용접 로봇을 제조합니다. 당사는 비파괴 검사용 에칭 화학물질이나 수동 연삭 소모품은 판매하지 않습니다. 본 문서는 우시 저우샹 용접장비 유한회사(Wuxi Zhouxiang Complete Set of Welding Equipment Co., Ltd.) 기술팀의 검토를 거쳤습니다.