
경화 용접봉은 AWS A5.13 합금의 다섯 가지 주요 계열에 속하며 경도는 18 HRC에서 70 HRC 이상까지 다양합니다. 산업용 용접에서 잘못된 용접봉을 선택하면 용접하지 않은 상태보다 부품이 더 빨리 마모될 수 있습니다. 분쇄기 해머에 취성이 강한 60 HRC 크롬 카바이드 용접봉을 사용하면 덧씌운 표면이 박리될 수 있습니다. 또한, 미세한 모래 투입구에서 연질의 망간 용접봉을 사용하면 낮은 응력의 슬라이딩으로 인해 가공 경화가 발생하지 않아 실패할 수 있습니다.
이 엔지니어링 가이드는 AWS A5.13 경질 표면 처리 분류와 슬라이딩 마모, 충격, 금속 간 마찰 및 열 부식 간의 상관관계를 설명합니다. 또한, 다양한 경질 표면 처리 적용 분야에서 기본 금속 희석이 1차 경화 화학 반응에 어떤 영향을 미치는지 알아볼 수 있습니다. 더불어, 완충층이 필수적인 경우와 수동 접착 오버레이 방식이 자동 빔 가공 방식과 어떻게 다른지 설명합니다.
AWS A5.13에 따른 경화 용접봉의 분류 방식과 마모 메커니즘은 무엇인가요?
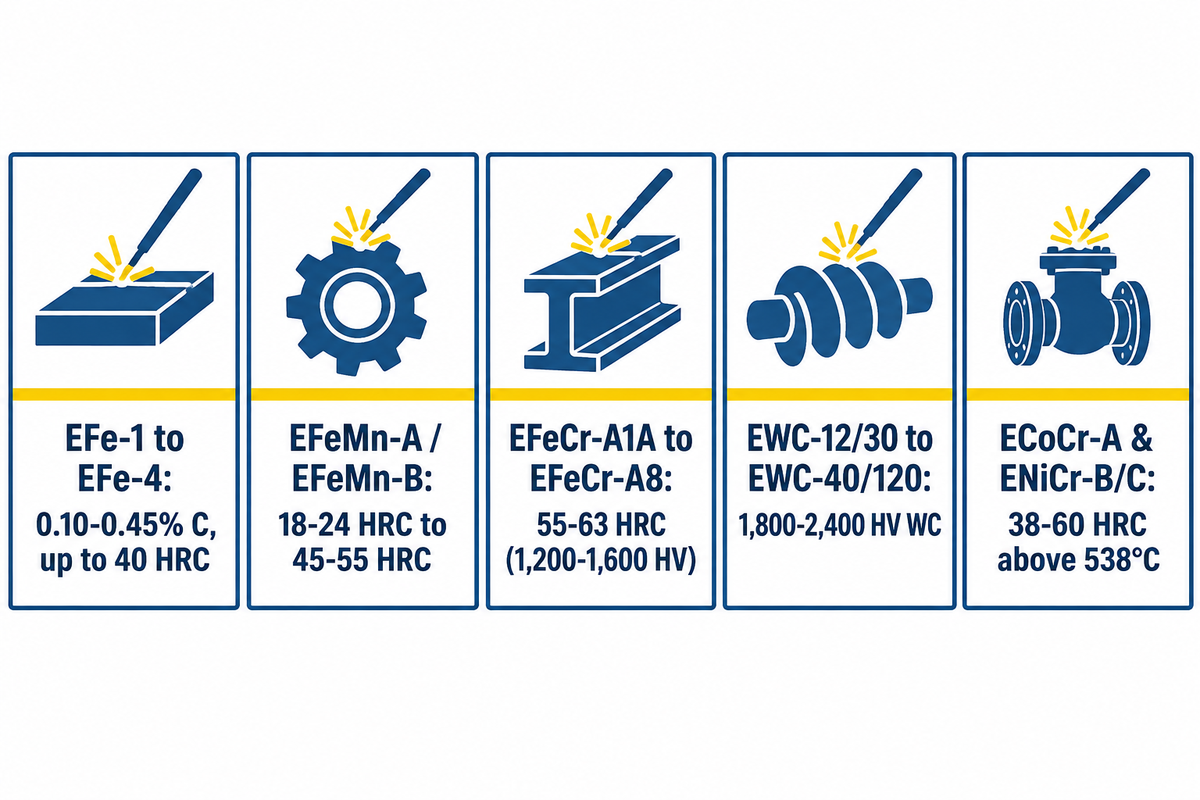
AWS A5.13/A5.13M:2024 규격 에 따른 경화 용접봉은 18 HRC에서 70 HRC에 이르는 경도를 가진 5가지 야금학적 계열로 분류됩니다. AWS A5.13 표면 용접봉 규격 에 따르면 , 피복 금속 아크 용접(SMAW)용 피복 용접봉은 5가지 화학적 그룹으로 나뉩니다. 이 그룹에는 철계, 코발트계, 니켈계, 구리계 및 텅스텐 카바이드 관형 전극이 포함됩니다. 각 등급은 특정 사용 조건에 맞춰 충격 인성, 내마모성 및 카바이드 함량의 균형을 맞춥니다.
표면 용접 합금을 비교하기 전에, 기존 용접봉을 사용하는 엔지니어는 당사의 구조용 용접봉 선택 가이드를 검토해야 합니다 . 구조용 용접봉은 인장 강도가 수천 파운드/제곱인치(psi) 단위로 표시됩니다. 반면, 표면 용접봉은 AWS A5.13 규격에 따라 용접 금속 내 희석되지 않은 상태의 화학 조성으로 정의됩니다. 이 희석되지 않은 상태의 화학 조성은 일반적으로 두 번째 또는 세 번째 용접층에서 측정됩니다.
Fabricator의 SMAW 경화 용접봉 가이드 에 따르면 , 수동 스틱 용접 공정을 이용한 표면 증착 속도는 시간당 1~7파운드(0.45~3.2kg) 범위입니다. 스틱 아크 용접은 첫 번째 패스에서 모재 희석률이 15~30%에 달하는 것으로 알려져 있습니다. 용접 아크가 용융 풀에 모재를 혼합하기 때문에 첫 번째 패스의 경도는 정격 값보다 낮아집니다. 중간 경도의 마르텐사이트 합금 및 고크롬 합금은 정격 내마모성을 얻기 위해 전류량과 층 수를 정밀하게 조정해야 합니다.
| AWS A5.13 제품군 및 일반 클래스 | 주요 무희석 합금 함량 | 일반적인 침전물 경도 | 가공성 및 릴리프 검사 | 최대 권장 레이어 수 | 주요 마모 메커니즘 |
|---|---|---|---|---|---|
| 저합금 적층 및 마르텐사이트강 (EFe-1 ~ EFe-4) | 0.10~0.45% C, 1~4% Cr, Mn, Mo | 25~55HRC | 경도 약 40 HRC까지 가공 가능; 수표 없이 입금 가능 | 3개 층에서 무제한(EFe-1) | 금속 간 구름, 미끄러짐 및 중간 정도의 충격 복원 |
| 오스테나이트 망간강 (EFeMn-A, EFeMn-B, EFeMnCr) | 탄소 0.5~0.9%, 망간 11~14%, 니켈 또는 크롬 3~5% | 용접 직후 경도 18~24 HRC, 가공 경화 후 경도 45~55 HRC | 기계가공 불가(연삭만 가능); 연성, 균열 없는 매트릭스 | 무제한 (단, 통로 온도가 260°C/500°F 미만으로 유지될 경우) | 바위와 금속이 심하게 부딪히는 충격 및 극심한 긁힘 충격 |
| 고크롬 카바이드 철 (EFeCr-A1A부터 EFeCr-A8까지) | 탄소 3.0~5.0%, 크롬 20~35%, 몰리브덴/니오븀/바나듐 선택 사항 | 벌크 경도 55~63 HRC (탄화물 1,200~1,600 HV) | 연마만 하고, 10~19mm 간격으로 크로스 비드 릴리프를 점검합니다. | 최대 1~2개 레이어 (특수한 경우 최대 3개 레이어) | 심각한 저응력 또는 고응력 슬라이딩 광물 마모 |
| 관형 텅스텐 카바이드 (EWC-12/30, EWC-20/30, EWC-40/120) | 연강관에 담긴 40~60 wt% WC/W2C 과립 | 매트릭스 경도 45–55 HRC; WC 과립 경도 1,800–2,400 HV | 기계 가공 불가; 미세한 표면 요철 검사 | 최대 1~2겹 | 극한의 토사, 사암 및 광물 절단 또는 시추 |
| 코발트계 및 니켈계 합금 (ECoCr-A / 스텔라이트 6, ENiCr-B / ENiCr-C) | 크롬 25~32%, 텅스텐 4~14% 또는 붕소 2~4%, 나머지는 코발트 또는 니켈 | 38–45 HRC (ECoCr-A); 45–60 HRC (ENiCr-B/C) | 초경 공구(ECoCr-A)로 가공 가능; 예열 필요 | 스테인리스 완충재 위에 2~3겹 | 538°C(1,000°F) 이상의 고온 마모, 캐비테이션 및 pH 7 미만의 산성 부식 |
최근의 야금 기술 개발은 단일 패스 효율 향상을 목표로 하고 있습니다. 예를 들어, 미국 특허 9,475,154 B2는 2.5~4.5 wt%의 붕소를 함유하는 철-크롬-붕소-탄소(Fe-Cr-BC) 매트릭스를 증착하는 경화 전극에 대해 기술하고 있습니다. 붕소탄화물은 합금을 경화시키는 주요 상입니다. 이러한 화학 조성은 단일 패스로 조밀한 1차 붕소탄화물을 형성하여 현장 수리 시 발생하는 1차 기저 금속 희석을 보완합니다.
증착 금속학에 맞는 마모 메커니즘: 마모 대 충격의 상충 관계
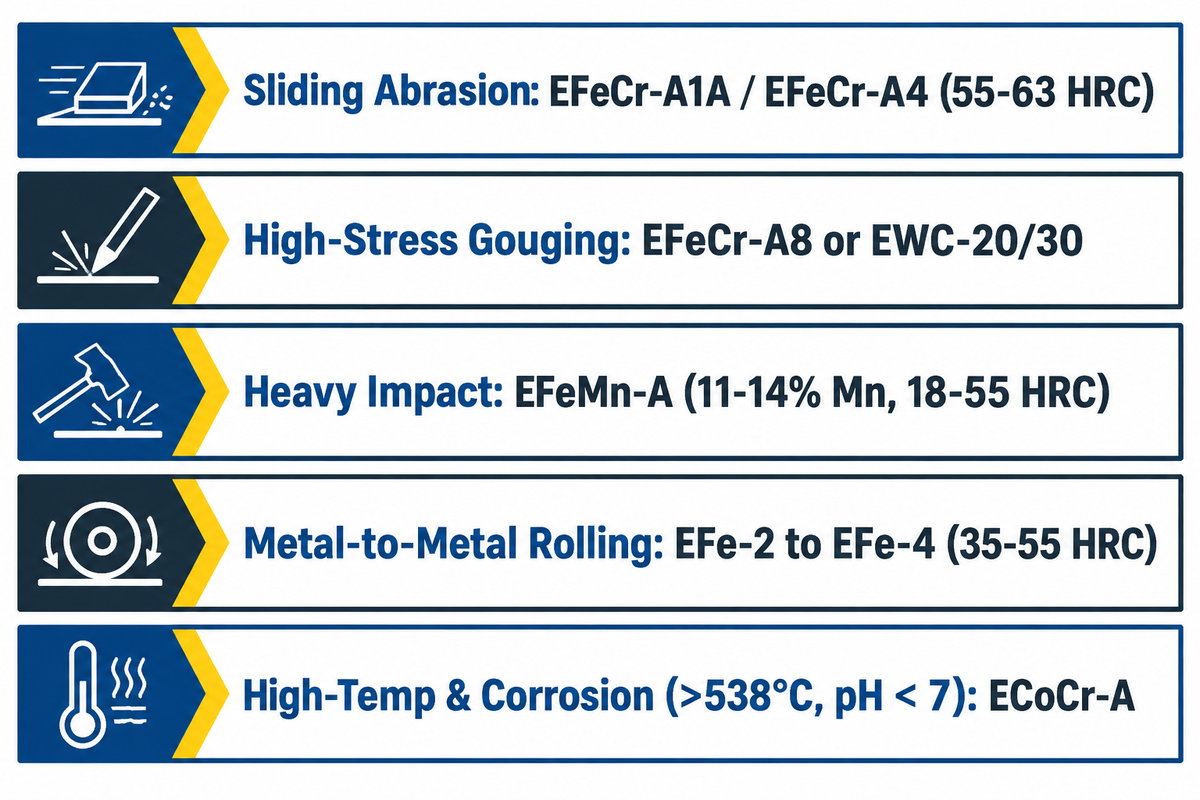
특정 용도에 적합한 합금 조성을 결정하는 첫 번째 단계는 고장난 부품에서 나타나는 주요 마모 모드를 파악하는 것입니다. 경화 표면 처리가 필요한 경우, 내마모성과 충격 인성은 탄화물 함량과 반비례합니다. 1차 텅스텐 및 크롬 탄화물을 첨가하면 광물 긁힘에 대한 내마모성이 향상되는 반면, 고체 와이어 적층은 충격 연성을 향상시킵니다.
금속 경화처리에 관한 제작 가이드 에서 설명했듯이 , 동일한 58 HRC 경도를 가진 두 합금이라도 수명은 매우 다를 수 있습니다. 58 HRC 마르텐사이트계 공구강 오버레이는 1차 탄화물이 거의 없기 때문에 석영 모래가 기지층을 통해 자유롭게 흐릅니다. 반면, 58 HRC 고크롬 카바이드 증착물은 단단한 M7C3 카바이드를 함유하고 있어 광물 침투를 차단합니다.
| 착용 모드 | 마모 부위의 현장 시각적 특징 | 권장 미세구조 | 선호하는 AWS A5.13 클래스 | 잘못 적용할 경우 실패 위험 |
|---|---|---|---|---|
| 저응력 슬라이딩 마모 | 고운 모래, 석탄, 시멘트 또는 곡물 흐름으로 인해 매끄럽고 윤이 나는 홈이 생겼습니다. | 고용량 분율의 과공융 M7C3 크롬 카바이드 | EFeCr-A1A / EFeCr-A4(25~35% Cr, 3.5~5.0% C) | 바위에 직접 부딪히거나 2겹 이상 겹치면 빠르게 부서집니다. |
| 고응력 연삭 및 가우징 | 깊은 긁힘, 깨진 모서리, 박힌 돌 조각 | 단단한 기지 내에 복합 탄화물(Cr, Nb, Mo) 또는 조립 WC 입자가 존재함 | EFeCr-A8, 복합 탄화물 또는 EWC-20/30 | 과열된 변기 물웅덩이는 텅스텐을 녹여 취성이 강한 철-텅스텐으로 만듭니다. |
| 강한 충격 및 타격 | 버섯 모양 입술, 소성 변형 및 가공 경화 균열 | 충격 하에서 마르텐사이트로 변태하는 준안정 오스테나이트 | EFeMn-A 또는 EFeMnCr (망간 함량 11~14%) | 표면 경도가 20 HRC로 유지되기 때문에 순수한 모래 바닥에서 마모가 빠르게 진행됩니다. |
| 금속 대 금속 롤링 및 접착 | 마모, 박리된 롤러 및 소성 변형으로 파손된 샤프트 저널 | 미세한 비강화 또는 강화 판상 마르텐사이트(균열 없음) | EFe-2, EFe-3 또는 EFe-4 (35–55 HRC) | 날카로운 광물성 실리카 마모에 대한 저항성이 낮음 |
| 고온 및 부식성 마모 | 538°C(1,000°F) 이상에서의 산화 스케일링 또는 pH < 7에서의 화학적 부식 | 코발트-크롬-텅스텐 또는 니켈-크롬-붕소 고용체 + 탄화물 | ECoCr-A(스텔라이트 6) 또는 ENiCr-C | 315~482°C 예열 및 E309L 완충층 없이 도포할 경우 균열 발생 |
작동 온도와 슬러리 화학 성분은 야금학적 한계를 명확히 규정합니다. AWS Welding Digest의 최적 용접 오버레이 시공 지침 에 따르면, 철계 크롬 카바이드 오버레이는 1,000°F(약 538°C) 이상에서 고온 경도가 급격히 저하됩니다. 또한 pH 7 미만의 산성 슬러리에서는 코발트 또는 니켈계 합금을 대체할 수 없습니다. 이는 용광로 화격자, 고온 전단 블레이드, 화학 혼합기 패들 등에 모두 적용됩니다.
경화 표면처리에 가장 적합한 용접봉은 어떤 종류인가요?
고크롬 카바이드 봉(AWS EFeCr-A1, 경도 55~63 HRC)은 슬라이딩 마모에 가장 적합하며, 오스테나이트계 망간 봉(EFeMn-A, 경도 18~55 HRC)은 암석 충격에 가장 적합합니다. 마르텐사이트계 강철 전극(AWS EFe-2~EFe-4, 경도 40~55 HRC)은 금속 대 금속 롤러 및 샤프트에 가장 적합합니다.
극한의 광물 절삭 작업에서 최고의 마모 방지 성능을 위해서는 튜브형 텅스텐 카바이드 봉(EWC, 1,800~2,400 HV 과립)이 가장 적합합니다. 538°C(1,000°F) 이상의 고온에서 작동하는 붉게 달궈진 밸브 및 다이에는 코발트계 ECoCr-A(스텔라이트 6) 전극이 업계 표준으로 사용됩니다.
축적 및 완충 전극과 경화 캡 로드의 차이점 (그리고 E7018 단독으로는 내마모성이 떨어지는 이유)
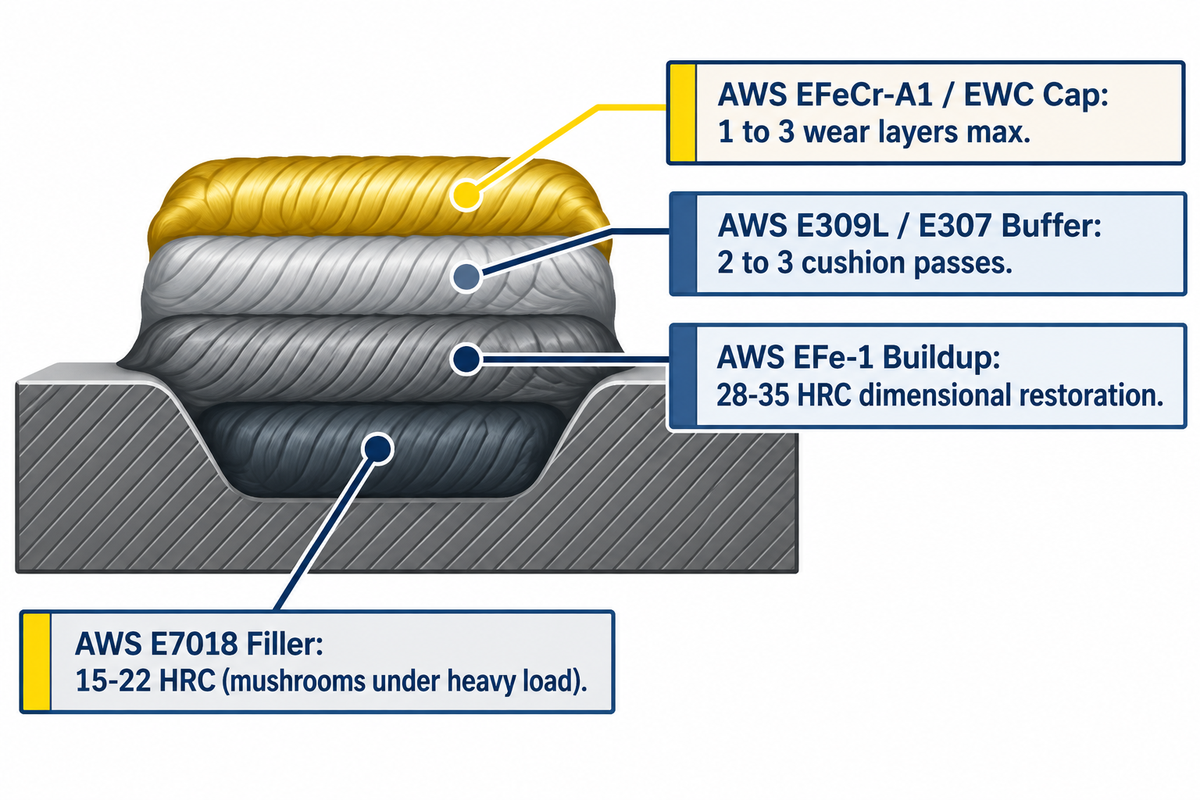
심하게 마모된 부품을 복원할 때는 치수 복원과 외부 내마모성 캡 레이어를 구분하는 것이 중요합니다. 하드페이스 테크놀로지(Hardface Technologies)의 엔지니어링 FAQ 에 설명된 바와 같이 , 적층 합금은 엄격한 층 수 제한 없이 마모된 금속 부품을 거의 원래 치수로 복원할 수 있습니다. 그러나 경화 캡 합금은 1~3층으로 층 수가 엄격하게 제한됩니다. 고크롬 캡 로드를 사용하여 탄소강 및 저합금강의 두께 손실을 복원하려고 하면 박리가 발생할 수밖에 없습니다.
피로 손상된 강재에 경화층을 도포하기 전에 표면을 준비해야 합니다. AWS A5G 소위원회 지침 에 따르면 , 연삭 또는 탄소 아크 가우징을 사용하여 최소 1/8인치(약 3mm)의 재료를 제거해야 합니다. 박리 또는 완충 처리 없이 두 개 이상의 손상된 경화층 위에 고크롬 카바이드 캡 로드를 직접 도포하면 심각한 박리가 발생할 수 있습니다.
균열에 민감한 기판에 코발트계 ECoCr-A 또는 고수축성 카바이드 오버레이를 시공할 때는 오스테나이트계 스테인리스강 완충층이 필요합니다. AWS E309L 또는 E307 완충층을 2~3겹 적용하면 용융 계면에 연성 쿠션층이 형성됩니다. 일반적인 구조용 용접봉을 비교하고자 하는 독자는 당사의 일반적인 스틱 용접 전극 분류 체계를 참조하십시오.
| 기초/레이어 유형 | 일반적인 AWS 명칭 | 용접 후 경도 | 최대 통과 제한 | 주요 엔지니어링 기능 |
|---|---|---|---|---|
| 구조적 저수소 필러 | AWS A5.1 E7018 | 15~22 HRC (~190~210 HB) | 다중 패스 구조 접합부 | 연강 접합 시, 무거운 구름 하중 하에서 압축 지지력이 부족함 |
| 저합금 전용 빌드업 로드 | AWS A5.13 EFe-1(예: Wearshield BU) | 28~35HRC | 무제한 패스 | 치수 복원; 하드캡 아래에서 표면 아래의 플라스틱 버섯 모양 변형을 방지합니다. |
| 오스테나이트계 스테인리스 완충층 | AWS A5.4 E309L / E307 | 18~22 HRC (가공 경화 시 약 35~40 HRC까지 상승) | 2~3 쿠션 패스 | 모재와 취성 탄화물 캡 사이에 균열 방지 응력 완화 쿠션 |
| 하드페이싱 캡 오버레이 | AWS A5.13 EFeCr-A1 / EWC | 55~65세 이상 HRC | 최대 1~2겹 | 마모 방지용 외피로 제작되었으며, 두꺼운 적층 구조에는 사용되지 않습니다. |
7018 합금을 표면 경화 처리에 사용할 수 있나요?
AWS E7018은 경도가 15~22 HRC에 불과하여 최종 경화 마모층으로 사용할 수 없습니다. 광물 마모에 의해 쉽게 마모됩니다. 저수소 E7018은 가벼운 슬라이딩 마모가 발생하는 연강 부품의 기저 적층 충전층으로는 사용할 수 있습니다. 그러나 강한 압축 또는 충격 하중이 가해지면 E7018은 소성 변형(버섯 모양으로 부풀어 오르는 현상)을 일으키고 경화 표면 아래에서 항복하여 외부의 취성층에 균열이 생기고 박리됩니다.
높은 압축 응력 하에서 롤러, 샤프트 또는 버킷 립을 재건할 때는 E7018 대신 전용 강화 전극(AWS EFe-1, 28~35 HRC)을 사용하십시오. 치수 강화 작업이 완료된 후 적용하십시오.
철계 경화 전극: 마르텐사이트강, 오스테나이트 망간 및 크롬 카바이드
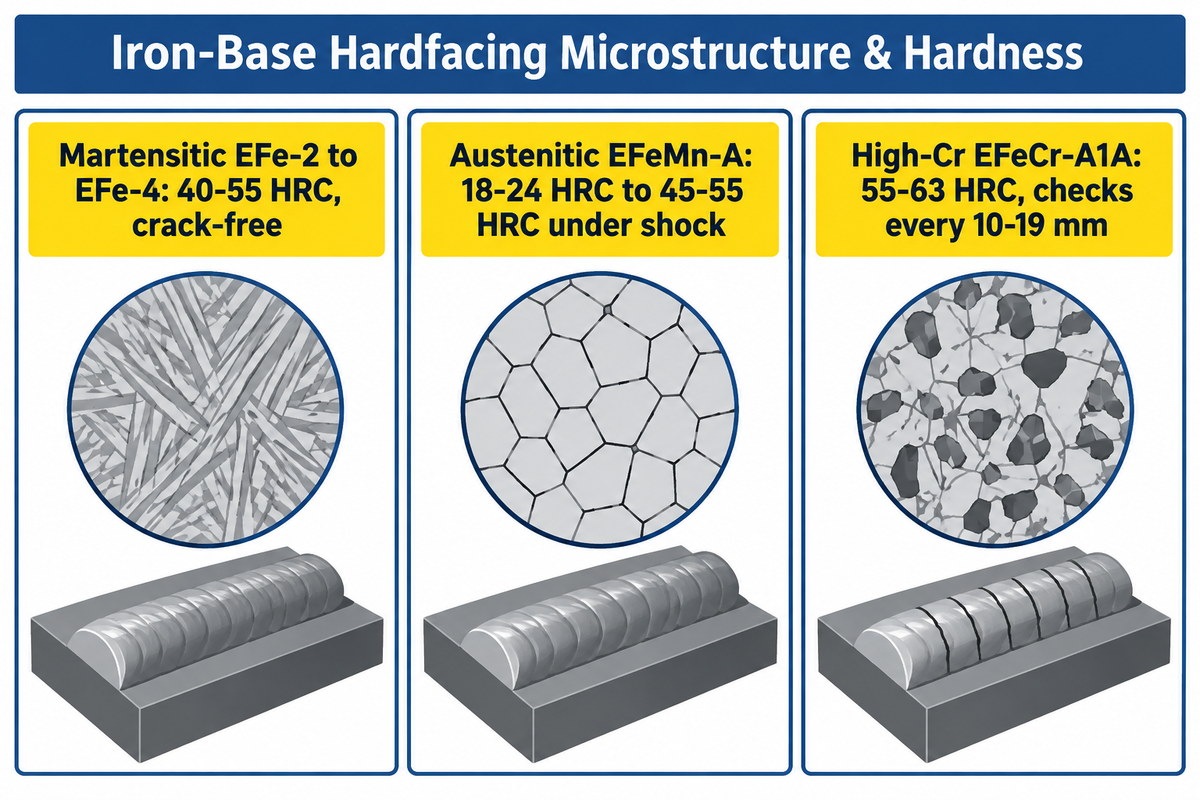
비용 대비 성능이 우수하기 때문에 철계 경화 합금은 유지 보수용 용접봉의 대부분을 차지합니다. 마르텐사이트계 경화 합금, 오스테나이트계 망간강 용접봉, 고크롬 카바이드 합금 중에서 선택하는 것은 각 미세 구조의 에너지 흡수 특성에 따라 달라집니다.
마르텐사이트강 용접봉 그룹(AWS EFe-2~EFe-4)에 속하는 용접봉은 공랭 시 판상 또는 래스 형태의 마르텐사이트 구조를 형성합니다. 이러한 용착물은 40~55 HRC(제조업체의 SMAW 용접봉 규격) 범위의 경도로 경화됩니다. 교차 응고 없이 응고되기 때문에 최대 2~3층까지 적당한 마모와 충격을 견딜 수 있습니다.
오스테나이트계 망간 용접봉(AWS EFeMn-A 및 EFeMn-B)은 니켈 또는 몰리브덴으로 안정화된 11%~14%의 망간을 함유합니다. The Fabricator의 SMAW 용접봉 사양 에 따르면 , 오스테나이트계 망간 용착물은 용접 직후 18~24 HRC의 연질 경도를 나타내며, 암석 충격 하에서 가공 경화되어 45~55 HRC에 도달합니다. 그러나 용접공이 충격이 없는 석탄 투입구 내부에서 오스테나이트 합금을 사용할 경우, 금속은 연질 상태를 유지하고 빠르게 마모됩니다.
고크롬 카바이드 전극(AWS EFeCr-A1A ~ EFeCr-A8)은 용접 금속에 고농도의 크롬과 탄소를 채워 넣어 조밀한 육각형 M7C3 카바이드를 형성합니다. AWS Welding Digest 에 따르면 , 제어된 희석을 통해 용접부 전체 두께의 약 25%에 해당하는 부분에 연성 전이 영역이 생성됩니다. 따라서 용접부의 상부 4분의 3은 1차 크롬 카바이드 상태로 남아 심각한 광물 슬라이딩 마모를 효과적으로 방지합니다.
| 철계 하위 그룹 | 기지 및 탄화물 구조 | 용접 직후 경도와 실제 사용 시 경도 비교 | 교차 검증 행동 | 이상적인 산업적 적용 분야 |
|---|---|---|---|---|
| 마르텐사이트계 공기경화강 (EFe-2 ~ EFe-4) | 잔류 오스테나이트가 최소화된 마르텐사이트 기지 | 냉각 직후 40~55 HRC | 예열 상태를 유지하면 균열이 발생하지 않습니다. | 가마 트러니언, 하부 구조 롤러, 전단 블레이드 및 샤프트 저널 |
| 오스테나이트 망간강 (EFeMn-A / EFeMn-B) | 강인한 오스테나이트 기지; 충격 시 변태함 | 용접 직후 경도 18~24 HRC → 충격 후 경도 45~55 HRC | 연성, 교차 검사 없음 | 턱 크러셔, 회전식 원추형 분쇄기, 해머밀 해머 및 철도 분기기 |
| 고크롬 카바이드 철 (EFeCr-A1A부터 EFeCr-A8까지) | 공융 기지 내에 30~50%의 1차 M7C3 탄화물(1,200~1,600 HV)이 존재함 | 55~63 HRC의 전체적인 매크로 경도 | 10~19mm(3/8~3/4인치) 간격으로 적절한 릴리프 체크를 실시하십시오. | 슈트 라이너, 소결 분쇄기 바, 준설 펌프 케이싱 및 오거 플라이트 |
극한 환경용 합금: 텅스텐 카바이드 튜브형 봉, 코발트계(스텔라이트) 및 니켈계
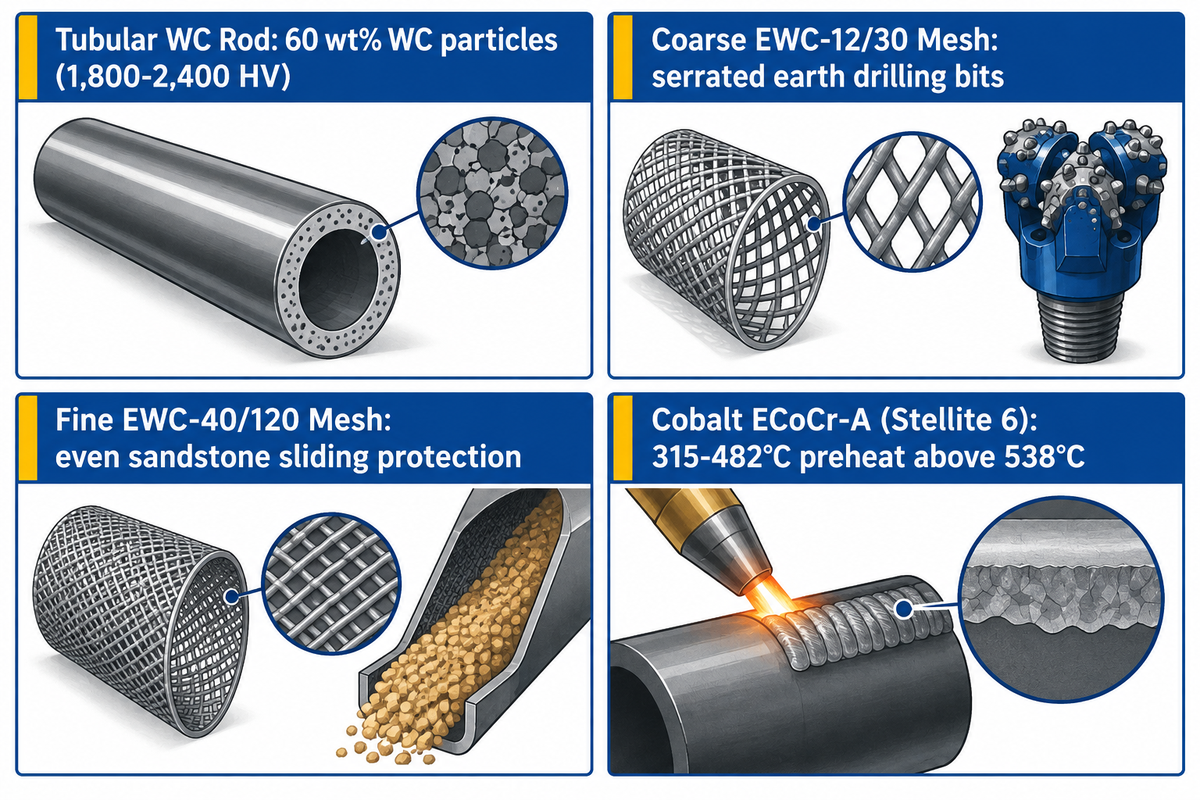
마모성 광물의 경도가 1,200 HV를 초과하거나 작동 온도가 538°C(1,000°F)를 넘어서면 철계 초경합금 경화 코팅 제품은 한계에 도달합니다. 마모가 심한 극한 조건에서는 부품을 보호하기 위해 극한 환경용 튜브형 텅스텐 카바이드, 코발트계 또는 니켈계 용접봉이 자주 사용됩니다. 이러한 특수 용접봉에 맞는 용접 공정과 전류량을 사용하면 비용이 많이 드는 야금학적 손상을 방지할 수 있습니다.
관형 탄화텅스텐 전극은 연강 튜브에 약 60wt%의 주조 WC/W2C 또는 거대 결정질 WC 입자가 채워진 구조입니다. 이러한 복합 구조는 미국 특허 4,923,511A 에 기술되어 있습니다 . AWS A5.13 표 4 에 따르면 , EWC-12/30, EWC-20/30, EWC-30/40, EWC-40/120과 같은 명칭은 텅스텐 과립의 메쉬 크기를 나타냅니다. 굵은 12/30 메쉬 입자는 토공용 드릴 비트에 톱니 모양의 절삭날을 형성합니다. 미세한 40/120 메쉬 과립은 사암 표면의 마모를 고르게 분산시킵니다.
텅스텐 카바이드 용접봉을 사용하는 용접공은 원활한 용접 아크를 유지하는 데 필요한 최소한의 전류로 용접해야 합니다. 과도한 전류는 1,800~2,400 HV의 텅스텐 카바이드 입자를 용접 풀에 녹여버립니다. 입자의 열적 용해로 인해 비정질의 취성 철-텅스텐 매트릭스가 생성되어 접촉 시 파손됩니다. 진동이 크지 않은 스트링거 비드는 밀도가 높은 텅스텐 카바이드 입자를 공중에 띄워 놓은 상태를 유지합니다.
코발트계 용접봉(예: AWS ECoCr-A, Kennametal Stellite 6)과 니켈계 합금(AWS ENiCr-B 및 ENiCr-C)은 고온 용접 분야에서 주로 사용됩니다. AWS Welding Digest 에 따르면 , 코발트계 합금은 600~900개의 완충층 위에 315°C에서 482°C 사이의 온도로 예열해야 하며, 절연 블랭킷을 사용하여 서서히 냉각해야 합니다. 코발트계 합금은 증기 밸브와 고온 압출 다이에서 고온 경도를 유지합니다. 정밀 밸브 시트에도 동일한 코발트 합금으로 만든 TIG 용접봉이 자주 사용됩니다.
호환 가능한 기본 금속: 탄소강, 하드필드 망간강, 마모 방지판 및 주철
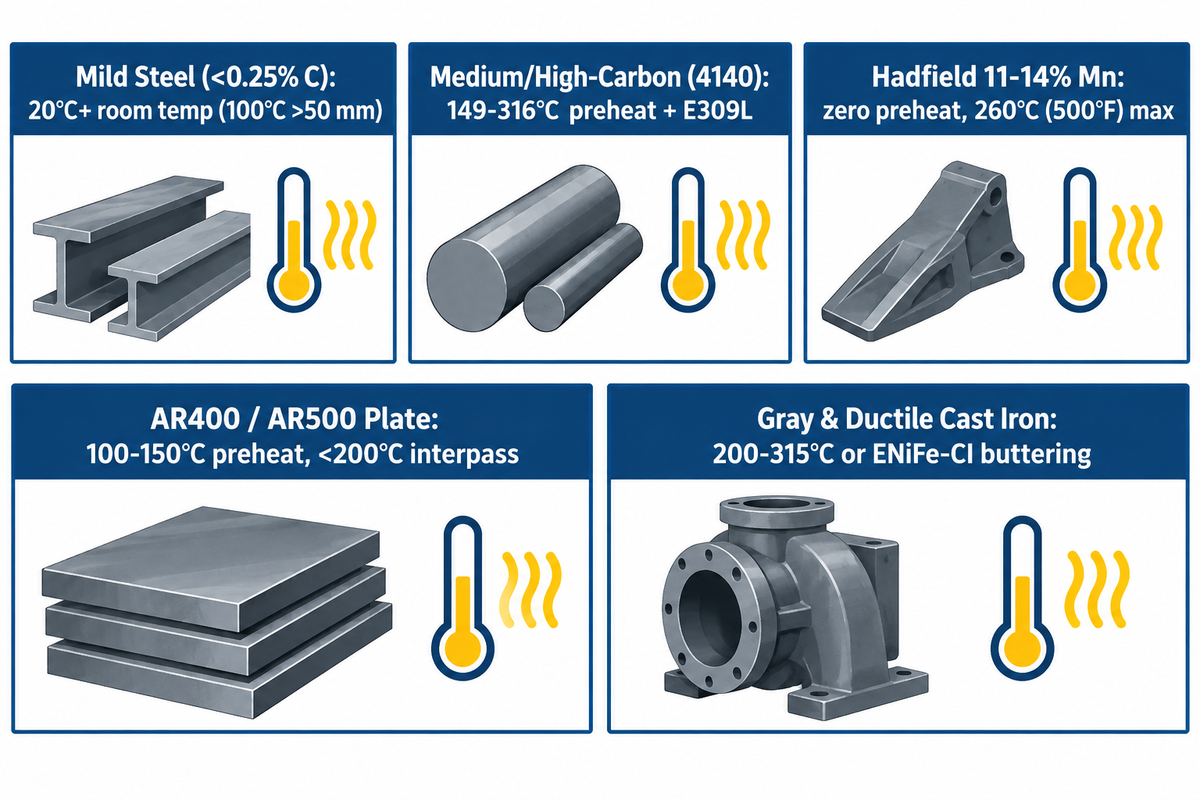
기본 금속의 조성에 따라 경화 표면 처리 전 예열 또는 엄격한 열 입력 제한이 결정됩니다. 24개의 실제 쿼리에 대한 5개 엔진 기반 기본 합성 분석 결과, 일반 표에서 중탄소강(150~260°C 예열 필요)과 Hadfield 12~14% 망간강(예열 불필요, 260°C/500°F 미만의 층간 온도 제한) 간의 역 예열 규칙이 누락되어 있는 것으로 나타났습니다. 이는 현장에서 발생할 수 있는 위험성을 보여줍니다. 모든 강철 주조물을 일반 강철처럼 취급하는 것은 값비싼 광산 부품에 균열을 일으키는 가장 빠른 방법 중 하나입니다.
하드페이스 테크놀로지(Hardface Technologies)의 예열 관련 FAQ 에 따르면 , 4130과 같은 합금강은 약 200°C(400°F)까지 예열해야 하며, 고탄소강 레일은 315°C~370°C(600°F~700°F)까지 예열해야 합니다. 예열은 열영향부(HAZ)의 냉각 속도를 늦춰 취성이 강한 미템퍼링 마르텐사이트 생성과 수소로 인한 비드 하부 균열을 방지합니다.
하드필드 오스테나이트 망간강(망간 함량 11%~14%)은 정반대의 열처리 방식을 필요로 합니다. AWS Welding Digest 에서 강조하는 바와 같이, 하드필드 망간강을 예열하거나 층간 온도가 500°F(약 260°C)를 초과하면 결정립계 탄화물이 생성되어 주조물이 취성화됩니다 . AWS Welding Digest에서 강조하는 것처럼, 겨울철에 망간 주조물의 온도가 영하로 떨어지면 80°F(약 27°C)까지만 가열하고 층간 온도는 500°F(약 260°C) 이하로 엄격히 유지해야 합니다.
| 기본 재료 유형 | 예열 요구 사항 | 최대 인터패스 천장 | 필수 버퍼 / 첫 번째 패스 | 심각한 야금학적 위험 |
|---|---|---|---|---|
| 저탄소 연강 (<0.25% C) | 실온(20°C 이상); 두께 50mm 이상 판에서는 100°C | 300 ° C (572 ° F) | 1~2회 캡 패스에는 사용하지 않음; 심층 빌드업에는 EFe-1 사용 | 1차층 희석(25~30%)은 단일 통과 경도를 감소시킵니다. |
| 중/고탄소강 및 저합금강 (0.30–0.55% C, 4140) | 149는 C 316 ° C (° F를 300하는 600 ° F)를 행 ° | 350°C(660°F) + 느린 블랭킷 냉각 | 저수소 E7018, EFe-1 또는 E309L 완충액 | HAZ 마르텐사이트 변태 및 수소 언더비드 박리 |
| 하드필드 오스테나이트 망간강 (망간 11~14%) | 예열 없음 (최대 27°C/80°F까지만 따뜻하게 냉장 보관하십시오) | 최대 260°C(500°F)를 엄격히 준수하십시오. | EFeMn-A, EFeMnCr 또는 E307/E309L 스테인리스강 | 시간-온도에 따른 탄화물 석출은 모재의 파손을 유발합니다. |
| 담금질 및 템퍼링 처리된 마모판 (AR400, AR500, 하독스) | 두꺼운 절편의 경우 100°C ~ 150°C (212°F ~ 300°F) | 최대 200°C(392°F) | 카바이드 캡 아래에 E309L 또는 E7018 버퍼 사용 | 200°C 이상으로 과열되면 Q&T 마모판이 연화되고 단단해집니다. |
| 회주철 및 연성주철 (2.5~4.0% 탄소) | 200°C ~ 315°C (400°F ~ 600°F) 또는 냉간 스킵 용접 | 균일하게 유지하고, 석회/담요에 넣어 천천히 식히십시오. | AWS A5.15 ENiFe-CI 니켈-철 버터링 패스 | 탄소 흡착으로 인해 용융선을 따라 취성이 강한 백철이 형성됩니다. |
경화 표면 용접에는 어떤 종류의 용접봉을 사용해야 할까요?
기존 경화층을 연마한 후 오스테나이트계 스테인리스강 완충 전극(AWS E309L 또는 E307) 또는 가스 없이 용접하는 FCAW E309LT0-3 코어드 용접 와이어를 사용하십시오. 구조 부착물이나 교체용 마모 립을 기존의 크롬 카바이드 또는 텅스텐 카바이드 오버레이에 직접 용접하지 마십시오. 취성이 강한 카바이드 층이 구조 접합부 아래에서 파손될 수 있습니다. E309L 또는 AWS E7018 필러 금속을 사용하여 용접하기 전에 항상 접합 부위를 탄소 아크 가우징 또는 연마하여 건전한 모재가 드러나도록 하십시오.
희석률 계산, 최대 도포층 수, 표면 평탄도 검사 및 비드 패턴 선택
용접봉이 현장에서 카탈로그에 명시된 내마모성을 달성하는지 여부는 침투도와 희석률에 따라 결정됩니다. 피복 금속 아크 용접(SMAW) 시 용접 비드의 첫 번째 층은 용융된 모재로 구성되는 것으로 추정됩니다. 동료 평가를 거친 금속 경화 오버레이 연구 에서 수행된 비교 마모 시험 결과 , 실험실에서 측정한 모재 시편의 무게가 96~98g에서 경화층 증착 후 103~108g으로 증가하는 것으로 나타났습니다.
두 번의 용접 패스가 필요한 이유를 이해하기 위해, 2패스 SMAW 희석 질량 균형 모델을 가정한 예시를 살펴보겠습니다. 0.18% C 연강에 30% 희석을 적용한 1차 패스에서 EFeCr-A1 용착물의 조성이 28.0% Cr / 4.5% C에서 19.6% Cr / 3.18% C로 감소(경도 46~48 HRC)하고, 2차 패스에서 25.5% Cr / 4.11% C로 복원(경도 57~60 HRC)되는 것을 보여줍니다. 이는 2패스 캡 용접으로 최대 내마모성을 확보할 수 있는 반면, 3차 패스에서는 박리 응력 임계값을 초과하는 이유를 설명합니다. 질량 균형 방정식 C_deposit = (D × C_base) + ((1 − D) × C_filler)를 사용하면, 1차 패스에서는 1차 탄화물이 감소된 공융 경계 부근에서 응고됩니다. 2차 패스에서는 과공융 M7C3 1차 탄화물이 원래 밀도로 회복됩니다.
2단계 구제 검사 임계값 규칙
2층 균열 완화 체크 임계값 규칙에 따르면 고크롬 카바이드 오버레이(AWS EFeCr-A1 ~ EFeCr-A8)는 탄소강에 2층으로 도포해야 합니다. 2회 도포는 모재 희석률을 15% 미만으로 줄이고 1차 M7C3 카바이드 밀도를 복원하는 데 도움이 됩니다. 이 비드는 10~19mm(3/8~3/4인치) 간격으로 횡방향 균열 완화 체크를 형성해야 합니다. 특히, 연성 완충층으로 분리되지 않는 한, 캡의 두께는 2층(총 두께 6~8mm)을 초과해서는 안 됩니다.
하드페이스 테크놀로지스는 크롬 카바이드 증착에서 3/8~3/4인치 간격으로 횡방향 균열이 발생하는 것이 일반적이고 정상적인 현상임을 확인했습니다. 오버레이에 균열이 발생하지 않으면, 충격으로 인해 오버레이가 벗겨질 때까지 용융선을 따라 잔류 인장 응력이 축적됩니다.
비드 형상은 마모 수명에 영향을 미칩니다. 《더 패브리케이터(The Fabricator)》에 따르면, 위빙 비드는 전극심선 직경의 3~4배를 넘지 않아야 합니다. 경화 슬래그의 유동성 때문에 원통형 롤러, 샤프트 및 버킷은 1G 평면 위치에 배치해야 합니다. 작업장에서는 용접 풀 처짐을 방지하기 위해 평면 위치 오버레이에 L형 회전 용접 포지셔너를 사용합니다.
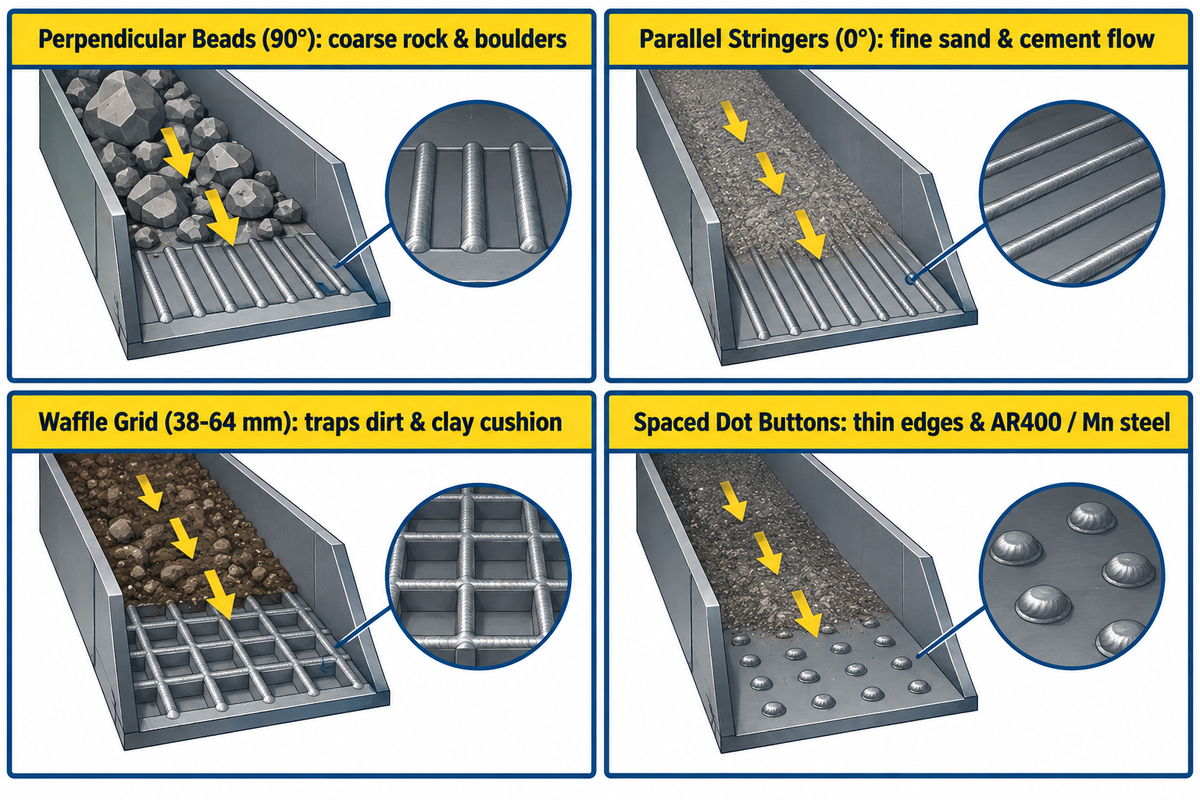
용접 비드를 재료 흐름에 대해 정렬하면 연마재가 재료 자체에 대해 반대 방향으로 작용하게 됩니다. 이는 Hardface Technologies의 비드 패턴 지침 에 나와 있습니다.
- 흐름 방향에 대해 90도 각도로 수직으로 배치된 비드는 큰 바위나 거친 암석이 수로를 따라 미끄러져 내려갈 때 가장 효과적입니다. 큰 바위는 비드 꼭대기를 따라 미끄러져 내려가면서 바닥 물질을 파헤치지 않습니다.
- 흐름 방향에 대해 0도 각도로 평행하게 배열된 스트링거 비드는 유동성이 좋은 시멘트 입자에 가장 효과적입니다. 미세 입자는 통과 과정 사이에 와류에 의한 침식 없이 부드럽게 미끄러집니다.
- 벌집 모양이나 격자 무늬는 흙, 점토 또는 암석과 흙이 섞인 토양에 가장 효과적이며, 간격은 38~64mm(1.5~2.5인치)로 해야 합니다. 격자 모양은 흙으로 된 고정된 쿠션을 형성하여 암석과의 마찰을 줄여줍니다.
- 얇은 절삭날, 망간 주조품, 열에 민감한 AR400 내마모판에는 간격을 두고 배치한 용접 버튼으로 구성된 도트 패턴이 가장 적합합니다. 간격을 둔 도트 패턴은 얇은 모서리를 따라 열이 지속적으로 축적되는 것을 방지합니다.
경도 값을 이용하여 내마모성을 예측할 수 있을까요?
아니요, 단순히 로크웰 경도(HRC)만으로는 다양한 합금 계열 간의 내마모성을 예측할 수 없습니다. ASTM G65 건식 모래 고무 휠 테스트 및 The Fabricator의 야금학적 비교 에서 언급된 바와 같이 , 58 HRC의 크롬 카바이드 도금은 실리카 모래에서 58 HRC의 마르텐사이트강 도금보다 3~5배 더 오래 지속되었습니다.
거시적 경도는 동일한 금속 계열 내의 두 재료를 비교할 때만 마모 수명을 예측할 수 있습니다. 예를 들어, 동일한 구름 마찰 조건에서 52 HRC 마르텐사이트강 봉은 45 HRC 마르텐사이트강 봉보다 마모 수명이 더 깁니다.
부품 선정 매트릭스: 굴삭기 버킷과 분쇄기 집게부터 중구조물 제작까지
산업 장비 부품에 적합한 필러 조합을 적용하면 조기 마모 및 열 영향 균열을 방지할 수 있습니다. 유지보수 엔지니어는 작업 지시서를 발행하기 전에 4단계 마모-필러 선택 도구를 사용할 수 있습니다.
4단계 마모도 기반 로드 선택 프레임워크
- 먼저 자석 테스트를 통해 모재의 화학적 조성을 확인하십시오. 비자성 강철은 11~14% 하드필드 망간강(엄격한 260°C/500°F의 층간 온도 제한)을 나타내고, 자성 강철은 탄소강 또는 저합금강을 나타냅니다.
- 둘째, 피로 손상된 금속을 제거하고 기초층을 시공합니다. 피로 손상된 금속을 3.2mm(1/8인치) 깊이로 깎아내고, 깊은 마모에는 EFe-1을 도포하거나, 고충격 캡 아래에는 E309L 버퍼를 2회 도포합니다.
- 셋째, 주요 마모 모드에 맞는 캡 합금을 선택하십시오. 암석 충격이 심한 경우에는 EFeMn-A를, 금속 간 롤러 마모에는 EFe-3 마르텐사이트 합금을, 광물 슬라이딩 마모에는 EFeCr-A1을, 극한의 암석 절삭에는 EWC를 선택하십시오.
- 넷째, 층 캡과 비드의 방향을 확인하십시오. 크롬 또는 텅스텐 카바이드 캡은 2층까지만 사용하고, 비드는 굵은 암석의 경우 수직으로, 흙의 경우 벌집 모양으로, 가는 모래의 경우 평행으로 배치하십시오.
| 산업용 부품 | 기본 금속 기판 | 주요 마모 메커니즘 | 권장 빌드업/버퍼링 | 하드페이싱 캡 로드 권장 | 레이어 제한 및 비드 패턴 |
|---|---|---|---|---|---|
| 굴삭기 버킷 이빨 및 립 | 저합금 주강 또는 AR400 | 고응력 암석 파쇄 + 중간 정도의 충격 | 충격이 심한 모서리 부분에 EFe-1 축적물과 E309L 완충재 적용 | EFeCr-A1A 또는 복합 탄화물(경도 58~62 HRC) | 최대 2겹; 흙에서는 와플 패턴, 모래에서는 평행 패턴 |
| 조 크러셔 및 콘 크러셔 라이너 | 11~14% 하드필드 망간강 | 극심한 바위 충격 및 압축 충격 | EFeMn-A 또는 E307 버퍼(예열 없음, 패스 간 온도 <260°C) | EFeMnCr 또는 단일층 EFeCr-A1 청크/도트 오버레이 | 스트링거 또는 도트 패턴; 수냉식 스킵 용접 |
| 광산 및 시멘트 시추 장비 비행 | 연강 또는 중탄소강 | 심각한 저응력 슬라이딩 실리카 마모 | 비행날개가 닳지 않은 이상 필요하지 않습니다. | EFeCr-A1 또는 EWC-40/120 관형 텅스텐 카바이드 | 외부 비행 가장자리와 표면을 따라 1~2겹 |
| 불도저 및 그레이더용 절단 날 | 중탄소/붕소 합금강 | 고응력 지반 마모 + 충격 | 150~200°C로 예열; E7018 또는 EFe-1 루트 복구 | EFeCr-A4 또는 마르텐사이트-탄화물 혼합물(경도 52~58 HRC) | 최대 2겹; 40~50mm 직조 또는 헤링본 |
| 준설선 커터헤드 및 슬러리 케이싱 | 탄소강 또는 주조합금강 | 고속 습식 모래 침식 + 충격 | EFe-1 차원 복원 | 치아에 EFeCr-A1A(크롬 28~32%) 또는 EWC-20/30을 도포합니다. | 2겹 구조; 촘촘하게 배치된 스트링거 |
| 열간 전단 블레이드 및 단조 다이 | H13 / 4140 합금 공구강 | 538°C 이상의 열충격 + 금속 간 전단 | 315~450°C로 예열 후 E309L 스테인리스강 2겹 사용 | ECoCr-A(스텔라이트 6) 또는 ENiCr-B | 2~3겹; 보온 담요에 넣어 천천히 식힌 후, 세탁기로 크기에 맞게 조절 |
| 제철소 및 H형강 컨베이어 롤러 | AISI 1045 / 4140 단조강 | 금속 간 압연 하중 + 밀 스케일 마모 | 200~260°C 예열 + EFe-1 축적 | EFe-2 또는 EFe-3 마르텐사이트강(경도 38~48 HRC) | 회전식 위치 조절기에 2~3개의 원주 방향 레이어 |
| 구조용 클램핑 및 교정 롤 | 저합금 구조용강 | 높은 압축 접촉 + 슬라이딩 스케일 | EFe-1 가공 가능 빌드업 | EFe-3 또는 EFe-4 마르텐사이트계 공구강 오버레이 | 2~3겹으로 덧대고, 빔에 흠집이 생기지 않도록 매끄럽게 연마합니다. |
대형 철골 구조물 제조 공장에서 수동 SMAW 스틱 용접봉은 현장 수리 및 소량 부품 생산에만 경제적으로 제한적으로 사용됩니다. 시간당 0.45~3.2kg의 용착 속도는 긴 구조용 빔에 대한 자동 SAW 또는 FCAW 라인의 용착 속도에 미치지 못합니다. The Fabricator에 따르면 SMAW 용착 효율은 60~65%에 불과한 반면, 개방형 아크 FCAW 용접 와이어는 87%, 서브머지드 아크 자동 용접은 95~99%의 효율을 달성합니다.
일부 유지보수 팀은 컨베이어 롤러 표면 재가공에 스틱 전극을 사용하지만, 대량 빔 제작에는 자동화된 H형강 용접 라인 시스템이 필수적입니다 . 구조물 조립 생산량 증대를 목표로 하는 시설에서는 당사의 고하중 H형강 조립 및 서브머지드 아크 용접 워크플로우를 검토해 볼 수 있습니다 . 또한 , 로봇 용접 이음매 추적 시스템을 활용하여 반복적인 마모판 오버레이 용접을 수행 할 수 있습니다.
상용 제품 상호 참조, 전극 직경 및 구매 체크리스트
구매팀은 AWS A5.13 코드 대신 Lincoln Electric, Stoody, ESAB, Hobart Brothers와 같은 회사들의 고유 상표명을 접하는 경우가 많습니다. Postle Industries와 Hardface Technologies 같은 공급업체들도 자체 상표명을 사용합니다. AWS A5.13 규격 및 합금 함량, 또는 시판 용접 제품에서 제공하는 상호 참조 정보를 활용하면 Airgas를 비롯한 다른 공급업체로부터 호환되지 않는 등급의 제품을 구매하는 것을 방지할 수 있습니다.
제조 대상 장비에는 중요한 범위 제한이 있습니다. 우시 저우샹 용접장비완전세트유한공사(1991년 설립)는 중공업용 용접 장비, H형강 생산 라인, CNC 절단기, 회전식 용접 포지셔너를 제조합니다. 당사는 소모성 경화 용접봉 전극은 제조 및 판매하지 않습니다. 제공된 참조표는 유지보수 및 제작 구매자의 독립적인 엔지니어링 평가를 위한 것입니다.
| 야금학적 범주 및 AWS A5.13 등급 | 링컨 일렉트릭(웨어쉴드) | 스투디(ESAB 그룹) | ESAB (OK Weartrode) | 호바트 브라더스(하달로이/맥케이) | 조달 포장 및 가격 구조 |
|---|---|---|---|---|---|
| 가공 가능한 저합금 적층 구조 (EFe-1, ~28–35 HRC) | 웨어쉴드 BU / BU-30 | 스투디 빌드업 LH | OK 웨어트로드 30 | 하달로이 32 | 10~50파운드 마스터 카톤; 가장 낮은 합금 등급(업체 견적 필요) |
| 오스테나이트 망간 충격 (EFeMn-A / Cr, 18→50 HRC) | 웨어쉴드 망젯 / 프로그망 | 스투디 다이나망 / 니크로망 | OK 86.08 / 망그로드 | 하달로이 118(망간-니켈) | 5~10파운드 밀폐형 캔 또는 50파운드 상자(업체 견적 필요) |
| 마르텐사이트 금속 대 금속 (EFe-2 ~ EFe-4, 45~55 HRC) | 웨어쉴드 MI | 스투디 1105 / 자가 경화 | OK 웨어트로드 50 | 공구합금 C / 하드알로이 58 | 10파운드 튜브 또는 50파운드 상자; 중간 등급 합금 가격 (업체 견적 필요) |
| 고크롬 카바이드 마모 (EFeCr-A1A / A4, 56–62 HRC) | 웨어쉴드 ABR / 웨어쉴드 ME / 60 | 스투디 2134 / 스투디 31 / 35 | OK Weartrode 55/60 T | 하달로이 140 / 하달로이 148 | 5~10파운드 튜브 또는 50파운드 산업용 팩; 고크롬 등급(업체 견적 필요) |
| 관형 텅스텐 카바이드 및 코발트 (EWC / ECoCr-A) | Wearshield TC / 코발트 등급 | 스투디 보로드 / 캐스트웰드 6 | 스투디/케나메탈 스텔라이트 6 | 맥케이 튜브-합금 WC 등급 | 1~5파운드 특수 튜브; 텅스텐/코발트 추가 요금 (업체 견적 필요) |
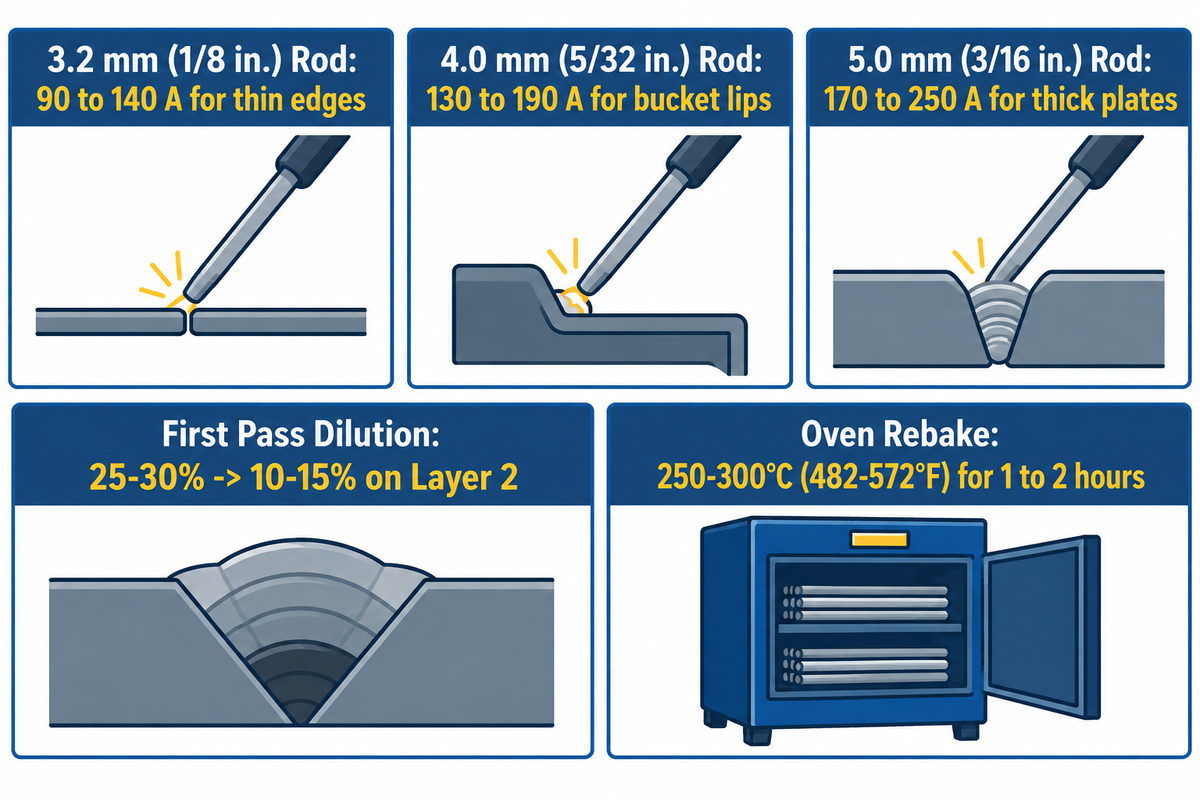
적절한 전극 직경과 전류 범위를 선택하면 첫 번째 층의 과도한 희석을 방지할 수 있습니다. 첫 번째 층은 25%~30%의 모재 희석을 겪는 반면, 두 번째 층은 10%~15%로 희석됩니다. 전극을 낮은 전류 범위에서 사용하면 더 높은 탄화물 밀도를 유지할 수 있습니다.
- 직경 3.2mm(1/8인치) 전극을 사용할 경우 90~140A(DCEP 또는 AC)로 용접하십시오. 이 직경의 스틱 전극은 오거 날개나 열에 민감한 망간강의 스킵 용접과 같이 얇은 모서리 용접에 적합합니다.
- 직경 4.0mm(5/32인치) 전극의 경우 130~190A(DCEP 또는 AC)를 사용하십시오. 이 크기는 버킷 립 및 슈트 라이너, 그리고 다중 통과 롤러 빌드업에 사용됩니다.
- 직경 5.0mm(3/16인치) 전극의 경우 170~250A(DCEP 또는 AC)로 작동하십시오. 이 고강도 로드는 대형 분쇄기 조와 두꺼운 마모판에 고농도 증착 평탄 표면을 형성하도록 설계되었습니다.
작업장 공기 중의 습기는 수소 함량 감소를 유발하고 마르텐사이트 용접봉은 습기를 빠르게 흡수합니다. 습기에 민감한 용접봉은 연강 용접 전에 250°C~300°C(482°F~572°F)에서 1~2시간 동안 재가열해야 합니다. 작업장에 연속 작동이 가능한 아크 용접 케이블, 용접봉 홀더 및 건조 오븐이 갖춰져 있는지 확인하십시오.
표면 경화 및 공작물 위치 지정 RFQ 사양 체크리스트
전극 유통업체로부터 견적을 받거나 회전 위치 조정 장치 및 자동 빔 용접 장비를 사양에 맞게 지정할 때 이 엔지니어링 체크리스트를 사용하십시오.
| 사양 매개 변수 | 필수 엔지니어링 입력 | 이것이 생산 현장 실패를 방지하는 이유는 무엇일까요? |
|---|---|---|
| 1. 모재 등급 및 두께 | 정확한 강재 사양 (예: AISI 1045, 12% Hadfield Mn, AR400, 회주철) + 두께 (mm) | 150~300°C 예열이 적용되는지 또는 엄격한 260°C(500°F) 미만의 중간 통로 온도 제한이 적용되는지 결정합니다. |
| 2. 1차 및 2차 마모 모드 | 슬라이딩 실리카 마모, 고응력 암석 파고들기, 심한 충격, 금속 간 마찰 또는 538°C 이상의 열 | 충격 해머에 취성이 강한 60 HRC 탄화물을 사용하거나 모래 투입구에 경화되지 않은 망간 막대를 사용하는 것을 방지합니다. |
| 3. 필요한 치수적 적층 깊이 | 1~2겹(3~6mm) 경화 코팅을 적용하기 전 총 금속 손실 깊이(mm) | 용접공이 캡 패스를 과도하게 쌓지 않도록 EFe-1 빌드업 및 E309L 버퍼 로드의 정확한 양을 지정합니다. |
| 4. 전극 직경, 극성 및 포장 크기 | 3.2mm, 4.0mm 또는 5.0mm; DCEP 대 AC 변압기 호환성; 밀폐형 캔 | 작업장 전원 출력과 일치하며 습한 정비 공간에서 습기 흡수를 방지합니다. |
| 5. 공작물 무게 및 평면 위치 조정 필요성 | 부품 중량(kg/톤), 회전 직경, 그리고 자동화된 SAW/FCAW 라인이 필요한지 여부 | L형 회전식 크기 용접 포지셔너 1G 평면 위치에서 유체 경화 표면 웅덩이를 유지하기 위해 |
자주 묻는 질문
연강에 경화 처리를 하기 전에 6013 또는 7018 중 어떤 연마재를 기본 연마재로 사용해야 할까요?
탄소강에 경화 표면 오버레이를 도포하기 전에 베이스 패스를 용접할 때는 항상 루틸 E6013 대신 저수소 AWS E7018(15~22 HRC)을 선택하십시오. E6013은 확산성 수소 함량을 증가시키고 용융 영역을 얕게 만들어, 비드 하부 균열과 함께 크롬 카바이드 캡이 냉각 및 수축될 때 균열 발생 위험을 높입니다. 그러나 부품이 심한 구름 접촉이나 강력한 충격 하중을 받는 경우에는 E7018 대신 AWS EFe-1 저합금 빌드업 전극(28~35 HRC)을 사용해야 합니다. 전용 빌드업 합금은 표면 아래의 소성 버섯 모양 변형 및 마모 캡의 박리를 방지합니다.
경화 용접봉을 사용하기 전에 부품을 예열해야 합니까?
예열 요구 사항은 연강의 경우 실온 20°C에서 중탄소강 및 고탄소강의 경우 149°C~316°C(300°F~600°F)까지 다양합니다. 탄소 함량이 0.25% 미만인 일반 저탄소 연강은 20°C 이상의 따뜻하고 건조한 상태로만 유지하면 됩니다. 중탄소강, 고탄소강 및 저합금강(탄소 함량 0.30%~0.55%)은 열영향부 균열을 방지하기 위해 149°C~316°C의 예열이 필요합니다. 반면, 하드필드 오스테나이트 망간강(탄소 함량 11%~14%)은 절대 예열해서는 안 되며, 층간 온도는 260°C(500°F) 미만으로 유지해야 합니다.
주철 부품은 일반 막대형 전극으로 경화 처리할 수 있습니까?
예, 회주철 및 연성주철 부품(탄소 함량 2.5%~4.0%)은 엄격한 열 제어를 통해 저충격 슬라이딩 마모에 대비하여 표면 경화 처리를 할 수 있습니다. 주철에는 유리 흑연 조각이나 구상 흑연이 함유되어 있기 때문에 냉간 주조물에 직접 용접하면 탄소가 흡수되어 용융 경계면을 따라 취성이 강한 백주철이 형성됩니다. 인장 수축 응력을 완화하기 위해 25~40mm의 짧은 스트링거 패스를 적용하고 패스 사이에 가벼운 쇼트피닝을 실시하십시오. 교차 검증이 허용되는 비구조용 주철 슈트 및 라이너 플레이트의 경우, 고크롬 카바이드 전극을 예열된 주조물 위에 직접 증착할 수 있습니다.
크롬 카바이드 경화 용접부가 냉각되면서 횡방향 균열이 발생하는 이유는 무엇입니까?
고크롬 카바이드 비드(경도 55~63 HRC)에 10~19mm(3/8~3/4인치) 간격으로 형성된 횡방향 균열은 응력 완화에 도움이 되는 파괴면입니다. 과공정 카바이드 기지가 냉각됨에 따라 미세한 횡방향 균열이 내부 인장 수축 응력을 해소하여 덧씌움층이 용융 경계를 따라 벗겨지지 않도록 합니다.
스틱형 경화 전극은 어떤 용접 극성과 전류 설정을 사용합니까?
피복된 경화형 전극봉은 3.2mm 봉의 경우 90~140A, 4.0mm 봉의 경우 130~190A의 DCEP 또는 AC 전류로 작동합니다.
박리 현상 없이 경화 용접봉을 몇 겹까지 도포할 수 있습니까?
고크롬 카바이드(AWS EFeCr-A1) 및 관형 텅스텐 카바이드(EWC) 캡 로드는 수축 박리를 방지하기 위해 최대 1~2층(총 3~6mm)으로 제한됩니다. 마르텐사이트강 전극(EFe-2~EFe-4)은 2~3층까지 허용되며, 빌드업(EFe-1) 및 망간(EFeMn-A) 로드는 층수에 제한이 없습니다.
참고문헌 및 출처
- 미국용접학회(AWS): A5G 소위원회 범위: AWS A5.13/A5.13M:2024 피복금속아크용 표면처리 전극 사양
- 미국용접협회(AWS Welding Digest, 2024년 10월호): 경화 표면 처리 팁: 가이 슈이나르의 최적 용접 겹침 시공 방법
- AWS A5.13/A5.13M 표면 전극 화학 조성 및 분류표
- 제작사(FMA 커뮤니케이션즈): SMAW 경화 용접 전극 기본 사항: 증착 속도, 희석률 및 합금 선택
- 제조업체: 금속 경화 표면 처리에 대한 기본 사항: 미세 구조와 전체 로크웰 경도 비교
- Metals (MDPI 동료 심사 저널, 2023): 경화 표면 오버레이의 비교 희석, 미세 구조 및 마모 거동
- 미국 특허상표청(USPTO): US9475154B2: 고붕소 경화 용접 전극
- 미국 특허상표청(USPTO): US4923511A: 복합 튜브형 텅스텐 카바이드 경화봉









