🌡️ Tehnici critice
Depozitare critică: Păstrați barele 7018 într-un cuptor pentru bare sau într-un mediu uscat pentru a evita absorbția umezelii. Umiditatea compromite rezistența și integritatea sudurii - depozitarea corespunzătoare este obligatorie pentru proiectele cu conținut ridicat de carbon.
🛠️ Cele mai bune practici profesionale
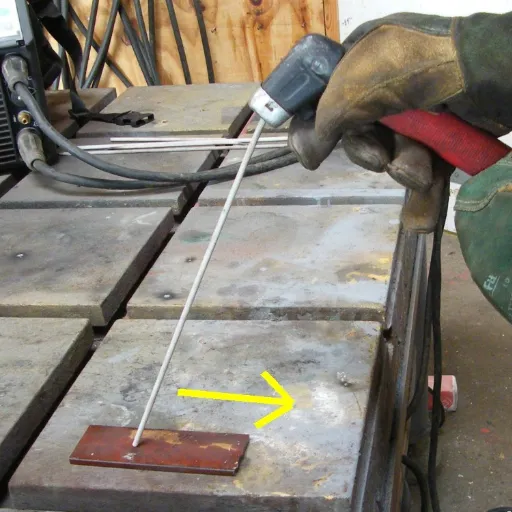
📦 Depozitare adecvată
7018 Tije cu conținut scăzut de hidrogen
- Temperatura: 250°F până la 300°F în cuptor cu tijă
- Mediu inconjurator: Condiții fără umiditate obligatorii
- Scop: Eliminați contaminarea cu hidrogen
- Rezultat: Prevenirea porozității și a crăpăturilor
Instrucțiuni generale de depozitare
- Recipiente etanșe, rezistente la umiditate
- Locație uscată, cu temperatură controlată
- Inspecție regulată pentru oxidare/deteriorare
- Urmați specificațiile producătorului
✨ Minimizează stropii și zgura
Pregătirea suprafeței
- Curățați temeinic zona de sudură
- Îndepărtați rugina, uleiul și umezeala
- Asigurați-vă că materialele sunt lipsite de contaminanți
- Aliniere și fixare corectă
Optimizarea tehnicii
- Distanța de aderență: Mențineți o distanță adecvată între vârf și piesă
- Viteza de calatorie: Ritm constant și uniform pe tot parcursul
- Unghi: De obicei, 10-15 grade pentru cele mai bune rezultate
- Soluții moderne: Spray-uri anti-stropi, setări mașină
⚙️ Setări optime
Parametrii cheie
Metodă avansată: Sudarea cu arc pulsat oferă un control superior al aportului de căldură, reducând la minimum defectele precum deformarea sau arderea.
⚠️ Greșeli critice de evitat
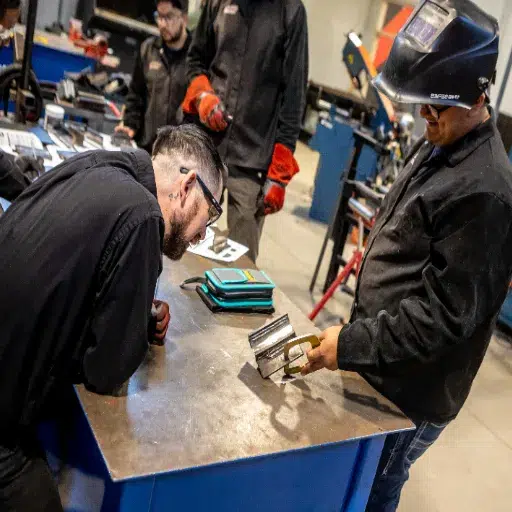
❌ Greșeala nr. 1: Pregătire inadecvată
Consecințe:
- Suduri slabe cu integritate structurală precară
- Fuziune incompletă între materiale
- Defecte accentuate: porozitate și fisuri
- Contaminare cu murdărie, rugină sau ulei
- Suduri neuniforme care necesită lucrări de refacere costisitoare
Soluție: Curățarea temeinică și alinierea corectă nu sunt negociabile. Pregătirea suprafeței are un impact direct asupra rezistenței și calității sudurii.
❌ Greșeala nr. 2: Folosirea lansetei greșite
Probleme comune:
- Îmbinări slabe și penetrare insuficientă
- Defecțiuni structurale în aplicații critice
- Crăpături sau porozitate din cauza materialelor nepotrivite
- Durabilitatea și siguranța sudurii compromise
Soluție: Înțelegerea clasificării tijelor - rezistența la tracțiune, compoziția fluxului, capacitatea de poziționare. Utilizați diagramele de sudare și specificațiile materialelor pentru a asigura o selecție corectă.
❌ Greșeala nr. 3: Neglijarea siguranței
Măsuri de siguranță esențiale:
- EIP: Căști cu filtre adecvate, îmbrăcăminte ignifugă, mănuși
- Ventilația: Reduceți expunerea la vapori nocivi
- Spațiu de lucru: Mențineți zona curată și organizată pentru a preveni pericolele
- Instruire: Rămâi la curent cu protocoalele de siguranță actuale
Impact: Practicile adecvate de siguranță previn rănile grave, problemele de sănătate și decesele, crescând în același timp productivitatea prin reducerea accidentelor la locul de muncă.
Conștientizare crescândă: Tendințele de căutare arată un interes tot mai mare pentru „cum se curăță metalul pentru sudare”, „alegerea tijei de sudură potrivite” și „sfaturi de siguranță la sudură”, indicând o conștientizare tot mai mare cu privire la tehnicile adecvate.
❓ Întrebări frecvente
Î: Care este cea mai bună baghetă de sudură pentru începători?
Răspuns: Tija E6013 este alegerea ideală pentru începători datorită versatilității sale excepționale și ușurinței în utilizare. Funcționează în toate pozițiile (suprapusă, verticală, orizontală, plană), permițând începătorilor să învețe eficient diverse tehnici de sudare.
De ce 6013? Control excelent al zgurii și stropilor, stabilitate bună a arcului, funcționează cu oțel carbon și oferă echilibrul perfect între adâncimea de penetrare și calitatea îmbinării pentru învățare.
Î: Cum se compară 7018 cu 6013 în ceea ce privește penetrarea?
Factor de decizie: Alegeți în funcție de lucrarea specifică de sudură și de materiale - 7018 pentru rezistență, 6013 pentru confort și finisaje curate.
Î: Care sunt aplicațiile comune pentru diferite lansete?
- E6011: Materiale ruginite sau murdare - funcționează fără condiții perfecte de suprafață, capacitate de penetrare profundă
- E7018: Sudură industrială - durabilitate excepțională, penetrare profundă a metalului, aplicații structurale
- E6013: Fabricație ușoară, reparații auto, materiale subțiri - arc lin, stropire minimă
- Miez de flux: Configurații exterioare - protecție rezistentă la vânt și stabilă împotriva băii de sudură
Concluzie cheie: Înțelegerea caracteristicilor fiecărei tije permite sudorilor să selecteze electrodul optim pentru cerințele specifice ale proiectului.
Î: Pot folosi 7018 atât cu curent alternativ, cât și cu curent continuu?
Răspuns: Da, tija E7018 este compatibilă atât cu curent alternativ (CA), cât și cu curent continuu (CC), ceea ce o face extrem de versatilă pentru diverse aplicații de sudare.
Caracteristici de performanta:
| Curent continuu: | Arc mai lin, penetrare mai bună - preferat pentru majoritatea aplicațiilor |
| Curent alternativ: | Rezultate mai bune pe suprafețe murdare sau ruginite - alternativă pentru condiții dificile |
Critic: Selectați polaritatea de sudare adecvată în funcție de cerințele specifice lucrării pentru o calitate optimă a sudurii.
Î: Care sunt avantajele barelor de sudură de înaltă rezistență?
Avantaje cheie:
- Rezistență superioară la tracțiune: Esențial pentru structuri portante și aplicații critice
- Rezistență la fisuri la hidrogen: Performanță fiabilă în medii mai dificile și mai solicitante
- Penetrație profundă: Creează suduri mai puternice și mai durabile, cu o fuziune excelentă
- Durată de viață extinsă: Esențial pentru metale speciale și condiții dificile
Perspectivă profesională: Tijele de înaltă rezistență precum E7018 sunt indispensabile pentru aplicațiile structurale în care defectarea sudurii ar putea avea consecințe catastrofale.
📚 Surse de referință și lecturi suplimentare
ghiduri de cumpărare a mașinilor de sudură
📖 Manual pentru începători în sudură
Sursă: Purdue Extension
Acoperire: Discuție cuprinzătoare despre electrozii de uz general, cum ar fi E6013, pentru sudarea oțelului moale, cu fișe practice de înregistrare.
Manual pentru începători în sudură cu foaie de înregistrare – Purdue Extension
⚡ Ghid de polaritate în sudură
Sursa: Institutul Tehnic Universal
Acoperire: Explicații detaliate despre polaritatea sudării și impactul direct al acesteia asupra calității sudurii, esențiale pentru selectarea corectă a tijei.
Polaritatea în sudură: Ghidul începătorului – Institutul Tehnic Universal
🔬 Cercetare academică
Sursă: PubMed Central
Acoperire: Profilarea proceselor de sudare a oțelului moale pentru reducerea fumului, oferind informații științifice despre performanța și selecția tijelor de sudură.
Profilarea proceselor de sudare a oțelului moale pentru reducerea fumului – PubMed Central
🎯 Ghid de selecție rapidă
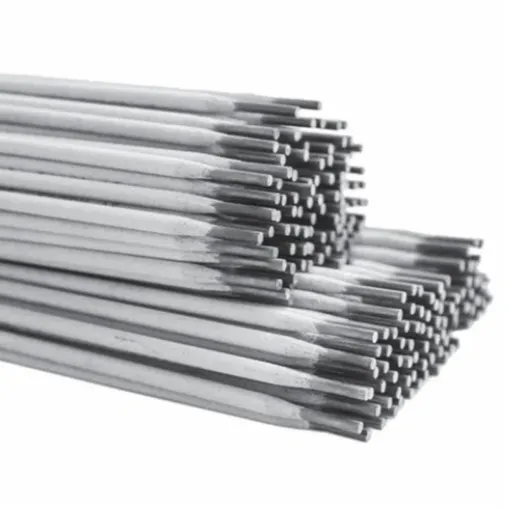
🔰 Proiecte pentru începători
Recomandat: E6013
- Reparații la domiciliu și bricolaj
- Prelucrare cu tablă subțire
- Caroseria auto
- Fabricație ușoară
🏗️ Muncă profesională
Recomandat: E7018
- Sudarea oțelului structural
- Construcția podurilor
- Fabricarea recipientelor sub presiune
- Reparații de utilaje grele
⚙️ Sarcini specializate
Luați în considerare: E6010/6011
- Materiale murdare/ruginite
- Nevoi de penetrare profundă
- Sudarea conductelor
- Aplicații de trecere rădăcină
⚡ Matricea Deciziilor
💡 Sfaturi de la experți
🔥 Protocol de preîncălzire
Pentru oțelul cu conținut ridicat de carbon, preîncălziți întotdeauna la 400-200°C. Acest lucru reduce șocul termic și previne fisurarea. Folosiți creioane colorate pentru a verifica temperatura necesară.
⏱️ Timp de uscare a lansetei
Dacă tijele 7018 sunt expuse la umezeală, uscați-le din nou la 300°C timp de 1-2 ore. Nu folosiți niciodată tije umede cu conținut scăzut de hidrogen - umezeala provoacă porozitate și fisuri din cauza hidrogenului.
📏 Formula de amperaj
Regula rapidă: 1 amper per 0.001″ din diametrul electrodului. Pentru o tijă de 1/8″ (0.125″), începeți de la 125 amperi și ajustați în funcție de grosimea și poziția materialului.
✅ Inspecție sudură
Verificați aspectul uniform al cordonului de sudură, lipsa de tăiere, legarea corectă și lățimea constantă. Folosiți mărirea pentru a detecta microfisurile în sudurile critice.
🛡️ Siguranța pe primul loc
Folosiți întotdeauna lentile de nuanță 10-14 pentru sudarea cu electrod electrostatic. Protejați zonele înconjurătoare de arcul electric. Păstrați stingătorul la o distanță de maximum 10 metri de zona de lucru.
🎨 Aspectul sudurii
Deși aspectul contează, nu sacrificați niciodată penetrarea în favoarea aspectului. Sudurile rectificate corespunzător dezvăluie calitatea internă. Frumusețea și rezistența trebuie să coexiste.
🔧 Probleme și soluții comune
❌ Problemă
Lipirea tijei
✅ Soluții
- Măriți amperajul cu 5-10 amperi
- Asigurați lungimea corectă a arcului (distanța dintre diametrul electrodului)
- Curățați temeinic metalul de bază
- Verificați starea tijei - înlocuiți-o dacă este deteriorată
❌ Problemă
Porozitatea în sudură
✅ Soluții
- Uscați electrozii în mod corespunzător (în special 7018)
- Îndepărtați toată rugina, vopseaua și uleiul de pe metalul de bază
- Reduceți viteza de deplasare pentru o acoperire mai bună a gazelor
- Depozitați tijele în dulapul încălzit
❌ Problemă
Stropire excesivă
✅ Soluții
- Setări de amperaj mai mici
- Mențineți o lungime a arcului mai scurtă
- Verificați setările de polaritate (utilizați DCEP pentru majoritatea lansetelor)
- Folosește spray anti-stropi pe zonele din jur
❌ Problemă
undercut
✅ Soluții
- Reduceți viteza de deplasare
- Reduceți puțin amperajul
- Reglați unghiul electrodului (5-15 grade)
- Folosește tehnica de țesut pentru mărgele mai late
Ești gata să stăpânești sudarea cu electrod electrostatic?
Înarmați cu cunoștințe despre selectarea electrozilor, tehnici adecvate și protocoale de siguranță, sunteți echipați pentru a aborda orice proiect de sudare cu încredere. Nu uitați: tija potrivită nu înseamnă doar sudură - ci și asigurarea siguranței, fiabilității și rezultatelor profesionale de fiecare dată.
🎯 Potriviți tija cu materialul • 🔥 Pregătiți suprafețele corespunzător • 💪 Alegeți rezistența atunci când este nevoie • 🛡️ Siguranța este întotdeauna pe primul loc