🌡️ 크리티컬 테크닉
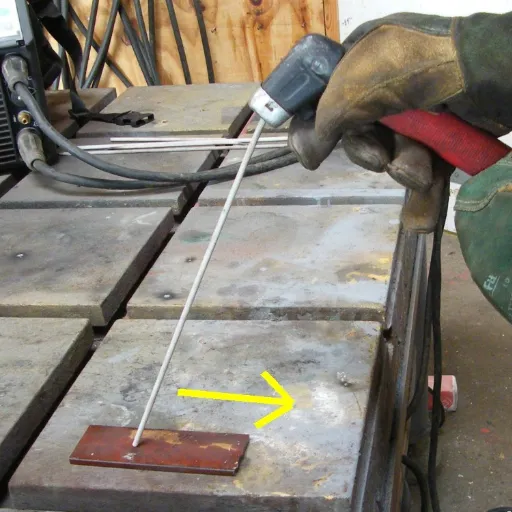
보관 시 주의사항: 7018 용접봉은 습기 흡수를 방지하기 위해 용접봉 건조로 또는 건조한 환경에 보관하십시오. 습기는 용접 강도와 무결성을 저하시키므로, 고탄소강 용접 프로젝트에서는 적절한 보관이 필수적입니다.
🛠️ 전문가 모범 사례
📦 적절한 보관
7018 저수소봉
- 온도 : 막대 오븐에서 250°F ~ 300°F
- 환경: 습기 없는 환경 필수
- 목적 : 수소 오염 제거
- 결과 : 기공 및 균열 방지
일반 보관 지침
- 기밀, 방습 용기
- 건조하고 온도가 조절되는 위치
- 산화/손상에 대한 정기적인 검사
- 제조업체 사양을 따르세요
✨ 흩날림 및 슬래그 최소화
표면 준비
- 용접 부위를 철저히 청소하세요
- 녹, 기름, 습기를 제거하세요
- 재료에 오염 물질이 없는지 확인하십시오.
- 적절한 정렬 및 클램핑
기술 최적화
- 스틱아웃 거리: 적절한 팁-작업물 간격을 유지하세요
- 여행 속도 : 전체적으로 안정적이고 균일한 페이싱
- 각도: 일반적으로 최상의 결과를 얻으려면 10~15도가 필요합니다.
- 현대적 솔루션: 안티 스패터 스프레이, 기계 설정
⚠️ 피해야 할 중요한 실수
❌ 실수 #1: 준비 부족
결과 :
- 구조적 무결성이 좋지 않은 약한 용접
- 재료 간 불완전한 융합
- 결함 증가: 기공 및 균열
- 먼지, 녹 또는 기름으로 인한 오염
- 비용이 많이 드는 재작업이 필요한 불균일한 용접
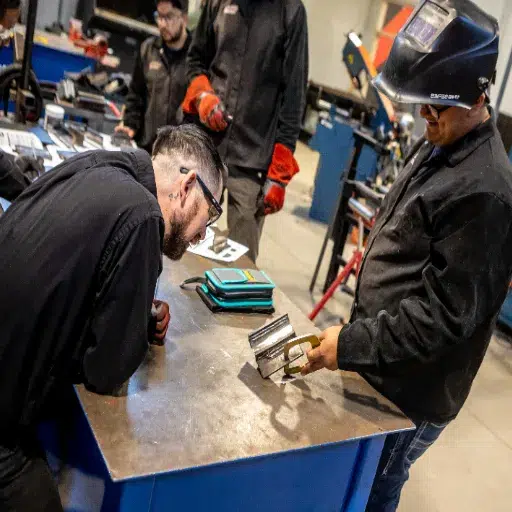
해결책: 철저한 세척과 정확한 정렬은 필수적입니다. 표면 준비는 용접 강도와 품질에 직접적인 영향을 미칩니다.
❌ 실수 #2: 잘못된 막대 사용
일반적인 문제:
- 관절이 약하고 침투력이 부족함
- 중요한 응용 분야에서의 구조적 실패
- 일치하지 않는 재료로 인한 균열 또는 다공성
- 용접 내구성 및 안전성 저하
해결책: 용접봉의 분류 기준(인장 강도, 플럭스 조성, 용접 자세 가능 여부)을 이해하십시오. 용접 도표와 재료 사양을 활용하여 적절한 용접봉을 선택하십시오.
❌ 실수 #3: 안전 무시
필수 안전 조치:
- PPE : 적절한 필터가 있는 헬멧, 내화복, 장갑
- 통풍: 유해한 연기에 대한 노출을 줄이세요
- 작업 공간: 위험을 예방하기 위해 해당 구역을 깨끗하고 정리된 상태로 유지하세요.
- 훈련: 현재 안전 프로토콜에 대한 최신 정보를 받아보세요
영향: 적절한 안전 수칙을 준수하면 심각한 부상, 건강 문제 및 사망 사고를 예방할 수 있을 뿐 아니라 작업장 사고를 줄여 생산성을 향상시킬 수 있습니다.
높아지는 인식: 검색 트렌드를 보면 "용접 전 금속 세척 방법", "올바른 용접봉 선택 방법", "용접 안전 수칙"에 대한 관심이 증가하고 있으며, 이는 올바른 용접 기술에 대한 인식이 높아지고 있음을 나타냅니다.
❓ 자주 묻는 질문
질문: 초보자에게 가장 좋은 용접봉은 무엇입니까?
답변: E6013 용접봉은 뛰어난 다용성과 사용 편의성 덕분에 초보자에게 가장 적합한 선택입니다. 모든 자세(오버헤드, 수직, 수평, 평면)에서 사용 가능하므로 초보자도 다양한 용접 기술을 효과적으로 익힐 수 있습니다.
6013을 선택하는 이유는 무엇일까요? 슬래그 및 스패터 제어가 탁월하고, 아크 안정성이 우수하며, 탄소강 용접에 적합하고, 학습자에게 최적의 용입 깊이와 용접 품질 균형을 제공하기 때문입니다.
질문: 침투력 측면에서 7018은 6013과 어떻게 비교됩니까?
결정 요인: 특정 용접 작업 및 재료에 따라 선택하십시오. 강도가 좋으면 7018을, 편리성과 깔끔한 마감이 좋으면 6013을 선택하십시오.
질문: 다양한 막대의 일반적인 용도는 무엇입니까?
- E6011 : 녹슨 또는 더러운 재료 - 완벽한 표면 조건, 깊은 침투 기능 없이도 작동
- E7018 : 산업용 용접 - 뛰어난 내구성, 깊은 금속 침투, 구조적 응용 분야
- E6013 : 가벼운 제작, 자동차 수리, 얇은 재료 - 부드러운 아크, 최소한의 스패터
- 플럭스 코어: 야외 설정 - 바람에 강하고 안정적인 용접 풀 보호
핵심 요점: 각 용접봉의 특성을 이해하면 용접공은 특정 프로젝트 요구 사항에 맞는 최적의 용접봉을 선택할 수 있습니다.
질문: 7018을 AC와 DC 전류 모두에 사용할 수 있나요?
답변: 네, E7018 용접봉은 교류(AC)와 직류(DC) 모두에서 사용 가능하므로 다양한 용접 작업에 활용할 수 있습니다.
성능 특성 :
| DC 전류 : | 더 부드러운 아크, 더 나은 침투력 - 대부분의 응용 분야에 선호됨 |
| AC 전류 : | 더럽거나 녹슨 표면에서 더 나은 결과 - 까다로운 조건에 대한 대안 |
중요: 최적의 용접 품질을 얻으려면 특정 작업 요구 사항에 따라 적절한 용접 극성을 선택하십시오.
질문: 고강도 용접봉의 장점은 무엇인가요?
주요 이점 :
- 뛰어난 인장 강도: 하중 지지 구조 및 중요한 응용 분야에 필수적입니다.
- 수소 균열 저항성: 더욱 힘들고 까다로운 환경에서도 안정적인 성능
- 깊은 침투: 뛰어난 융합력으로 더욱 강하고 내구성 있는 용접을 생성합니다.
- 연장된 수명: 특수 금속 및 까다로운 조건에 필수
전문가 의견: E7018과 같은 고강도 용접봉은 용접 불량이 치명적인 결과를 초래할 수 있는 구조물에 필수적입니다.
📚 참고 자료 및 추가 자료
📖 용접 초보자 매뉴얼
출처: 퍼듀대학교 농업확장센터
내용: 일반 강철 용접에 사용되는 E6013과 같은 범용 전극에 대한 포괄적인 설명과 실제 사용 기록표를 제공합니다.
⚡ 용접 가이드의 극성
출처: 유니버설 기술 연구소
내용: 용접 극성과 용접 품질에 미치는 직접적인 영향에 대한 자세한 설명으로, 적절한 용접봉 선택에 필수적입니다.
🎯 빠른 선택 가이드
🔰 초보자 프로젝트
추천: E6013
- 집 수리 및 DIY
- 얇은 판금 작업
- 자동차 차체
- 가벼운 제작
🏗️ 전문적인 업무
추천: E7018
- 구조용 강재 용접
- 교량 건설
- 압력 용기 제작
- 중장비 수리
⚙️ 전문화된 작업
고려 사항: E6010/6011
- 더럽거나 녹슨 재료
- 깊은 침투가 필요합니다
- 파이프라인 용접
- 루트 패스 애플리케이션
⚡ 의사결정 매트릭스
💡 전문가 프로 팁
🔥 예열 프로토콜
고탄소강의 경우, 항상 200~400°F(100~200°C)로 예열하세요. 이렇게 하면 열충격을 줄이고 균열을 방지할 수 있습니다. 적절한 열이 가해졌는지 확인하려면 온도 표시 크레파스를 사용하세요.
⏱️ 막대 건조 시간
7018 막대가 습기에 노출되면 300°C에서 1~2시간 동안 다시 건조하십시오. 축축한 저수소 함량 막대는 절대 사용하지 마십시오. 습기는 기공과 수소 균열을 유발합니다.
📏 암페어 공식
간단한 규칙: 전극 직경 0.001인치당 1암페어. 1/8인치(0.125인치) 막대의 경우 125암페어로 시작하여 재료의 두께와 위치에 따라 조정하세요.
✅ 용접 검사
비드 외관이 균일하고, 언더컷이 없으며, 타이인(tie-in)이 적절하고, 폭이 일정한지 확인하십시오. 중요 용접부의 미세 균열을 발견하려면 확대경을 사용하십시오.
🛡️ 안전이 최우선
스틱 용접 시에는 항상 10-14 렌즈를 사용하십시오. 주변을 아크 플래시로부터 보호하십시오. 소화기는 작업 공간으로부터 3미터(10피트) 이내에 보관하십시오.
🎨 용접 외관
외관도 중요하지만, 외관 때문에 관통력을 희생해서는 안 됩니다. 적절하게 연마된 용접은 내부 품질을 드러냅니다. 아름다움과 견고함은 공존해야 합니다.
🔧 일반적인 문제 및 해결책
❌ 문제
막대 스티킹
✅ 솔루션
- 전류량을 5~10암페어 증가시키세요
- 적절한 아크 길이(전극 직경 거리)를 확보하세요.
- 기본 금속을 철저히 청소하십시오
- 막대 상태를 확인하세요. 손상된 경우 교체하세요.
❌ 문제
용접부의 기공
✅ 솔루션
- 전극을 제대로 건조하세요(특히 7018)
- 기본 금속에서 모든 녹, 페인트, 오일을 제거하십시오.
- 더 나은 가스 적용을 위해 이동 속도를 줄이세요
- 막대를 가열된 캐비닛에 보관하세요
❌ 문제
과도한 스패터
✅ 솔루션
- 낮은 전류 설정
- 더 짧은 아크 길이를 유지하세요
- 극성 설정을 확인하세요(대부분의 막대에 DCEP 사용)
- 주변 지역에 방염 스프레이를 사용하세요
❌ 문제
언더컷
✅ 솔루션
- 이동 속도를 줄이세요
- 암페어를 약간 낮추세요
- 전극 각도 조절 (5~15도)
- 더 넓은 구슬에는 직조 기술을 사용하세요
스틱 용접을 마스터할 준비가 되셨나요?
전극 선택, 적절한 기술, 그리고 안전 프로토콜에 대한 지식을 갖추면 어떤 용접 프로젝트든 자신 있게 수행할 수 있습니다. 기억하세요: 올바른 용접봉은 단순히 용접 성능만을 의미하는 것이 아니라, 항상 안전, 신뢰성, 그리고 전문적인 결과를 보장하는 것을 의미합니다.
🎯 막대를 재료에 맞게 선택하세요 • 🔥 표면을 적절하게 준비하세요 • 💪 필요한 경우 강도를 선택하세요 • 🛡️ 항상 안전이 최우선입니다